

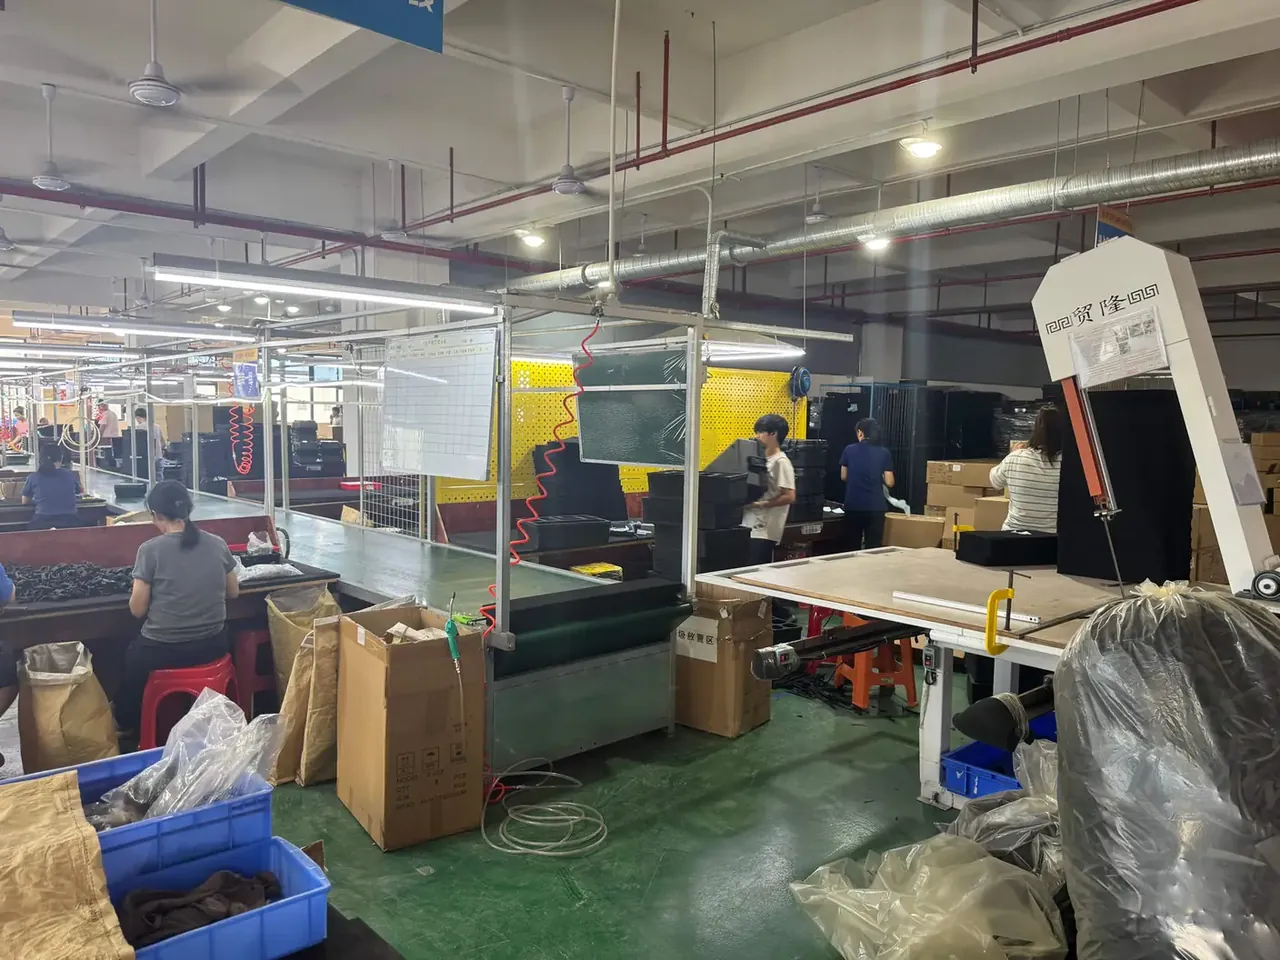
快速答案:防护箱定制流程里客户交三类文件就够:2D 图纸、色卡、确认样。图纸锁几何,外形公差按 ±0.5 毫米给;色卡给潘通号并写明 ΔE 不大于 1.5;确认样做两件,工厂与客户各留一件。工厂回签 DFM 反馈、模具图、试模报告与首件检验报告四类,齐了才排模。
目录
- 防护箱定制流程要交的三类文件
- 2D 图纸要标的六项尺寸
- 色卡上的潘通号与色差允差
- 确认样与签样卡怎么留
- 工厂回签的四类文件
- FAQ
一、防护箱定制流程要交的三类文件
防护箱定制流程里的客供文件,让工厂不必猜。三类各锁一件事:图纸锁几何,色卡锁外观,确认样锁手感,不能互相替代。
提交次序也有讲究。图纸与色卡先给,确认样排在工厂出样之后。若先交确认样,工厂只能照实物反推尺寸,内腔净尺寸常差 1 至 2 毫米,图纸要重画。文件都带版本号与日期,同一天发的两版最易打架。
| 文件 | 由谁提交 | 最少要含什么 | 客户侧的验收要点 |
|---|---|---|---|
| 2D 图纸 | 客户 | 三视图、六项尺寸、公差、投影角 | 尺寸链不封闭,关键尺寸打星号 |
| 色卡 | 客户 | 潘通号、材质、纹号、光泽 | 编号与实物同批,附 ΔE 允差 |
| 确认样 | 双方 | 封样件两件、签样卡一份 | 十二项逐项签字注日期 |
| 变更单 | 提出方 | 版本号、改动位置、生效批次 | 旧版收回,图纸同步升版 |
二、2D 图纸要标的六项尺寸
图纸按 1:1 出,局部放大 2:1,投影用第三角。防护箱定制流程要求六项标全:外形尺寸、内腔净尺寸、壁厚、拔模角、圆角、五金孔位。
外形尺寸决定运输体积,标到 0.5 毫米即可;内腔净尺寸要标到 0.2 毫米,并区分理论尺寸与扣圆角后的可用值。壁厚写公称值加公差,主壁 3 毫米、转角 3.5 毫米分处标注。
拔模角最常漏标。箱体深度超过 120 毫米时,单边 1.5 度是下限,再低脱模就拉伤侧壁。圆角同理,内腔底角 R3、外角 R5,两处不同时,角部收缩往薄的一侧跑。
五金孔位最容易出错。孔中心到基准边的距离、孔径与沉孔深度都要标,孔距公差 ±0.2 毫米。锁扣铰链若由客户自定,须给配对件实物或三维数据,否则只能按通用件排孔。
| 标注项 | 建议取值 | 漏标的后果 |
|---|---|---|
| 外形尺寸 | 长宽高,公差 ±0.5 毫米 | 包装箱与托盘尺寸对不上 |
| 内腔净尺寸 | 公差 ±0.2 毫米 | 内衬切出来装不进 |
| 主壁壁厚 | 3 毫米,公差 ±0.1 毫米 | 缩水凹陷或强度不足 |
| 拔模角 | 单边 1.5 至 2 度 | 脱模拉伤,表面发白 |
| 内腔圆角 | R3,外角 R5 | 角部应力集中,开裂 |
| 五金孔位 | 孔距公差 ±0.2 毫米 | 锁扣错位,盖合不严 |
三、色卡上的潘通号与色差允差
色卡不是一张纸,是一组信息:潘通号、材质、纹号、光泽。同一个潘通号打在 ABS 与 PP 上出来是两个颜色,因为两种料的底色与遮盖力不同。色卡要写清注塑色板、材质 ABS、纹号 MT-11010。
允差分两个层级。单件与色板之间按 ΔE00 不大于 1.5 判;同批件之间按不大于 1.0 判;跨批补货放宽到 2.0,再高时人眼在 D65 光源下能看出接缝。测色用 D65 光源、10 度观察者,样件与色板都平放。
军绿与沙色最难稳。黄相偏一点就发脏,蓝相偏一点就发灰。客户只给编号不给纹号,工厂按光面打出的板一定偏亮,翻砂纹会把光泽压掉三成。
| 验收项 | 判据 | 检验方式 |
|---|---|---|
| 单件与色板 | ΔE00 不大于 1.5 | 分光测色仪,D65 光源 |
| 同批件之间 | ΔE00 不大于 1.0 | 抽 5 件取最大值 |
| 跨批补货 | ΔE00 不大于 2.0 | 与首件色板比对 |
| 纹理与光泽 | 纹号一致,光泽度 ±5 单位 | 标准光源箱目视 |
四、确认样与签样卡怎么留
确认样是防护箱定制流程里唯一能把差不多定成就是这个的文件。做法是两件:一件留工厂对照,一件客户持有验收。两件必须同模次、同批料。
签样卡贴在封样件底部,写十二项:型号、模具号、材质、色号、纹号、五金配置、内衬形式、标识位置、单件重量、封样日期、双方签字、有效期。有效期写 12 个月,到期重新确认,因为模具磨损会让后续件的重量往下走。
封样件要贴防拆标,取用后复位。工厂每换料、每修模都要拿它比对,修模后分型线位置变了,外观面可能出现夹线。
五、工厂回签的四类文件
防护箱定制流程的回签文件有四类,缺一不可。
DFM 反馈是第一次技术回话,收图后 5 个工作日内给。里面指出做不到的地方:拔模角不足、壁厚突变超过一比三、孔位与滑块干涉、内腔深度超过机台最大抽芯。
模具图要含型腔布局、浇口位置、冷却水路直径与走向、顶针位置、分型线。水路标 φ8 还是 φ10,直接决定冷却时间与变形方向,客户主要看这两项,以及顶针有没有避让孔位。
试模报告按模次编号,T0 到 T1 至少三个模次,记录尺寸、单件重量、外观缺陷与工艺参数。首件检验报告则是全尺寸加五件抽样,每个带公差的尺寸填表,实测值与判定并列。
| 回签文件 | 出具时点 | 必含数据 | 客户怎么验 |
|---|---|---|---|
| DFM 反馈 | 收图后 5 个工作日 | 问题、原因、建议改法 | 逐条回签,不接受口头答复 |
| 模具图 | 开模前 | 型腔布局、浇口、水路 φ8 | 核对水路与顶针是否避让孔位 |
| 试模报告 | 每个模次 | 尺寸、重量、缺陷、工艺参数 | 三个模次重量差不超过 1.5% |
| 首件检验报告 | 量产前 | 全尺寸实测、5 件抽样 | 打星号尺寸须全部合格 |
结论
三类客供文件锁住三件事:图纸锁几何,色卡锁外观,确认样锁实物基准。四类回签文件把工厂的理解交回来:DFM 反馈说能不能做,模具图说怎么做,试模报告说做成什么样,首件检验报告说合不合格。文件都带版本号与签字,防护箱定制流程才有可追溯的依据。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号