

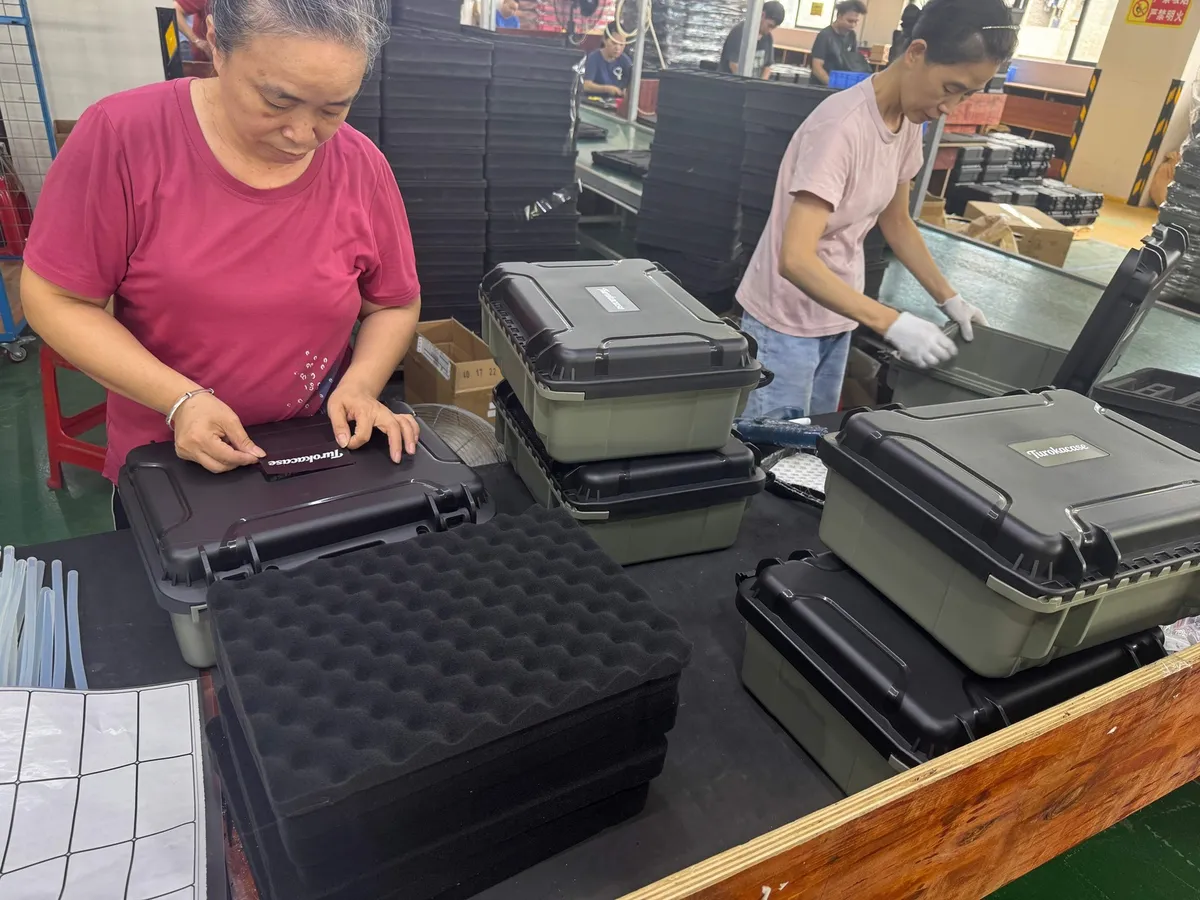
打样是箱子的规格从图纸变成实物的阶段,也是你改变主意还便宜的最后一个阶段——正因如此,它是单位时间投入回报最高的环节。
各个阶段,以及每阶段到底在验什么
| 阶段 | 产出 | 实际在验证什么 |
|---|---|---|
| 3D 数据评审 | 达成一致的结构与公差 | 这个设计到底能不能做出来,以及模具要花多少钱 |
| 样件壳体 | 机加工件或打印件 | 与真实设备的配合、人机工学、堆叠 |
| 模具首样 | 生产材料的部件 | 模具正确性——充填、翘曲、缩痕、锁扣咬合 |
| 泡棉试装 | 生产泡棉的腔体 | 腔体在晃动和跌落时能否固定住设备 |
| 确认样 | 签字的基准件 | 规格全面符合,含颜色与印刷 |
| 量产验证 | 正常生产批次的部件 | 工艺能否在量产节奏下复现封样 |
每个阶段之所以存在,是因为下一阶段的迭代成本更高。在 3D 评审阶段发现的结构问题,代价是一次修改;同样的问题到了首样阶段才发现,代价是改模具。
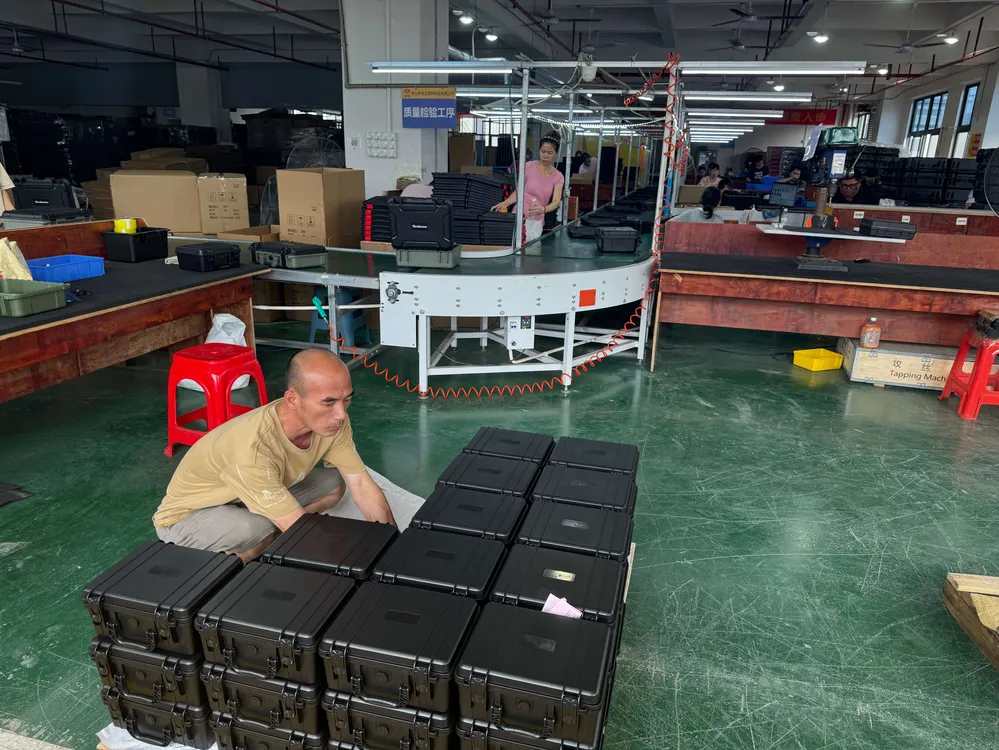
首样该检查什么
按固定顺序过一遍样品,不要依赖记忆。下面的顺序从最难改的项目排到最容易改的项目。
- 结构与外形。 壁厚是否一致、可见面有无缩痕、上盖放在平台上是否翘曲、盖与底的接缝是否平齐。
- 密封与闭合。 胶条在槽里是否均匀落位、无扭曲无断口,锁扣是否完全咬合,合盖后是否晃动。
- 锁扣循环。 每把锁扣开合至少二十次。现在手感发涩发紧的锁扣,量产时不会变好。
- 泡棉配合。 装入真实设备及线缆,合盖轻摇并听声音。设备不应有位移。
- 五金与配件。 提手回位、脚轮转动(如有)、铰链顺滑度,以及每个紧固件的牢固度。
- 表面与颜色。 在约定光源下、对着基准色板检查壳体及任何喷涂或印刷区域。
- 印刷与标识。 按图核对位置、尺寸和附着力;可用一只舍得破坏的样品做胶带附着力测试。
- 文件。 尺寸报告,以及适用的、与这只样品对应的测试报告。
测你打算留的那只,留你测过的那只。一只从未打开、跌落、循环过的金样不是基准件,是展示品。
如何正确地做泡棉试装
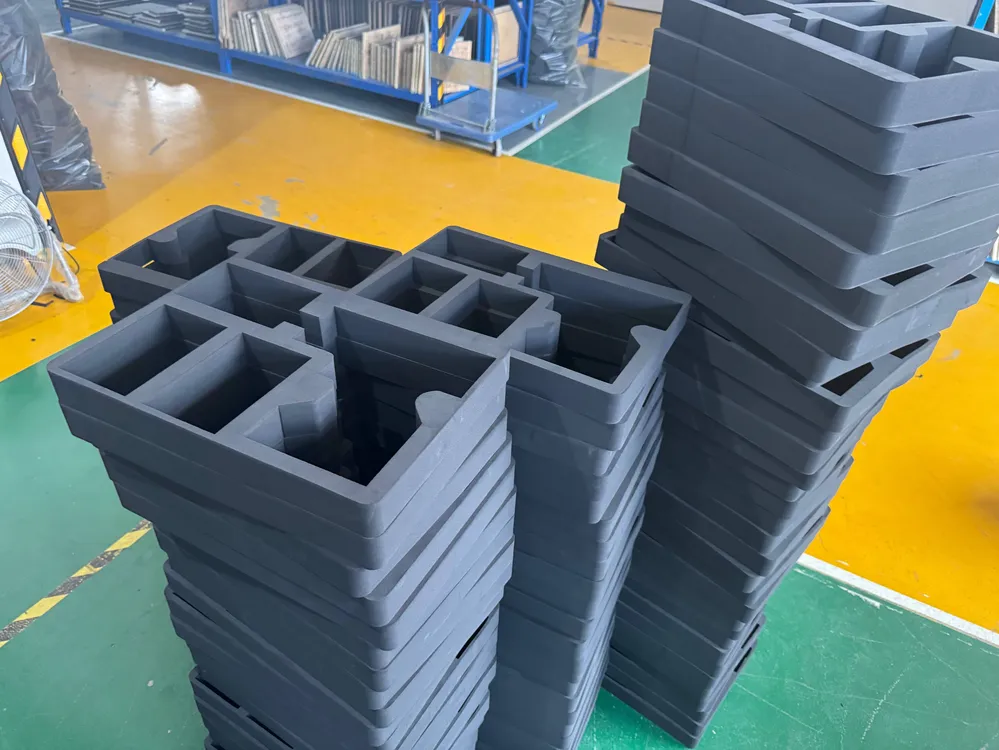
泡棉配合是导致第二轮打样的最常见原因,而原因几乎总是试装用了替代物。按图纸切出的腔体能“装住图纸”,未必装得住真实设备连同它的线缆、凸出的接头或后加的配件。
- 在切泡棉之前提供真实设备,或重量与尺寸都准确的代用块。
- 把随箱出货的每一件都算进去——线缆、充电器、备件、文件。
- 明确用户实际开箱时的朝向,并确认开盖时没有东西掉出来。
- 摇晃测试:合盖后沿三个轴向晃动。有位移就说明腔体过大或过浅。
- 若内容物较重,检查泡棉是否被压到底——腔体底面不应成为受力路径。
写一份对双方都有保护的封样记录
一份好的封样记录不是走过场,它是在争议开始前就结束争议的文件。它应当简短、具体、有照片。
- 精确标识样品——料号、版本、日期,以及据以制作的图纸版本。
- 从固定角度拍摄封样件,包括纹理、印刷和五金的特写。
- 公差和颜色容差用数字写,不要用形容词。
- 逐条列出已接受的瑕疵并附照片,避免日后被当作缺陷提出。
- 列出明确未获通过的项目,以及要求的整改。
- 记录双方留存样品的保管位置和保管期限。
- 写明确认人与日期。
这些要求并不意味着买卖双方要互相设防。它只是让双方拥有同一份记忆——而经历半年和三个生产批次之后,没有人还记得当初的细节。军之甲项目中,打样顺序、轮次以及每轮所做的测试,是在项目启动时就约定好的,因为它们取决于壳体属于现货尺寸、现货改制还是全新开模。
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号