

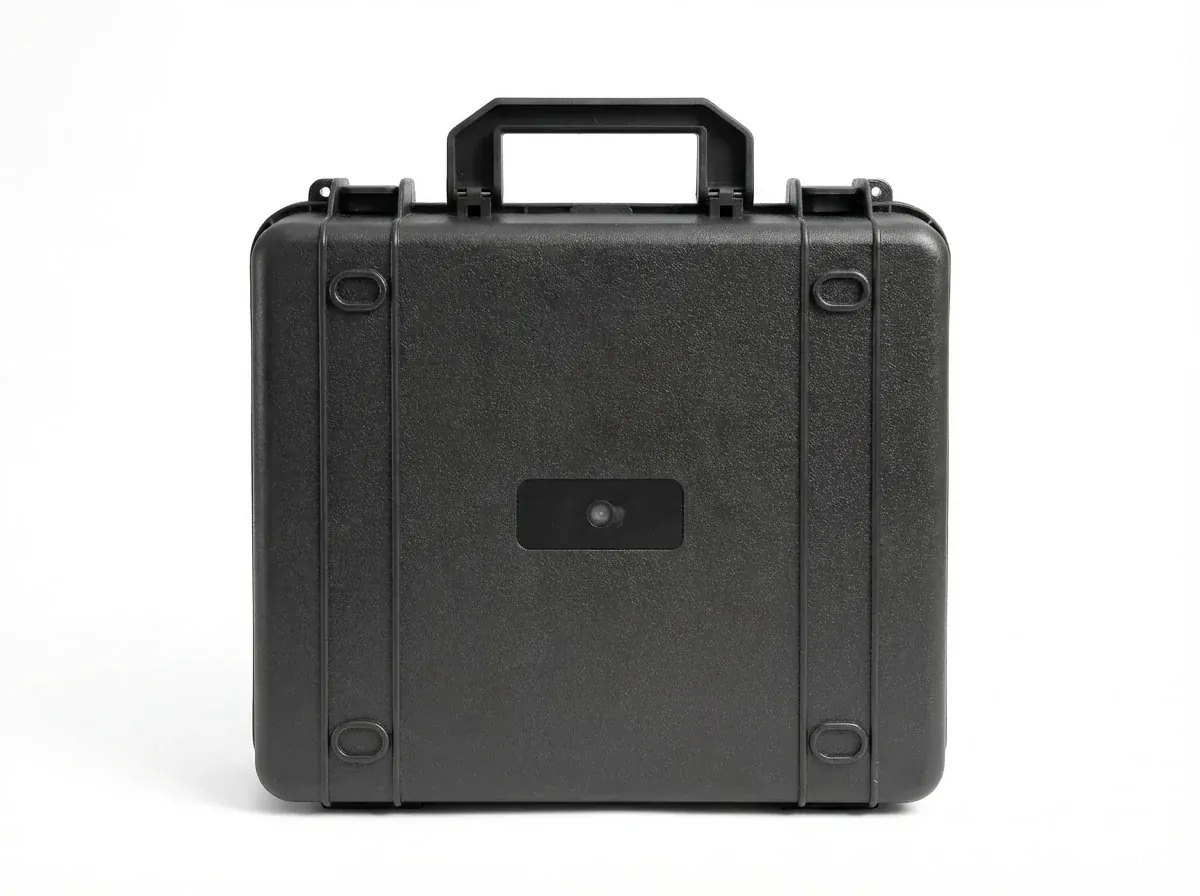
快速答案:防护箱定制流程的工期不是估出来的,是被模具、样件轮次和检验动作一段段卡出来的。本文拆一只 615×420×235 毫米箱体、首单 300 只的实际经过:46 天里开模占 16 天,三轮样件占 8 天,量产只占 9 天,剩下的日子都在等料、修模和放假。
目录
- 防护箱定制流程的一次实录:四十六天怎么分段
- 结构评审改掉的四个尺寸
- 三轮样件各改一件事
- 量产验收的四十二分钟
- FAQ
一、防护箱定制流程的一次实录:四十六天怎么分段
先报参数。箱体给便携气象站用,外径 615×420×235 毫米,主壁 3 毫米,材质军绿 ABS,内衬 EVA 分六格,首单 300 只。9 月 1 日谈定,10 月 16 日装柜。
排产不是从开工日往后加,是从装柜日往前倒推。倒推会把「看起来能压」的时间压掉,也会把不能压的部分露出原形。
| 阶段 | 起止 | 用掉天数 | 当场留下的东西 |
|---|---|---|---|
| 需求确认 | 9 月 1 日 | 1 | 内腔净尺寸表、六格内衬草图、色卡原件 |
| 结构评审 | 9 月 2 日至 4 日 | 3 | 改模四条、模具方案、DFM 反馈单 |
| 开模 | 9 月 5 日至 20 日 | 16 | 型腔抛光样块、模具自检记录 |
| 三轮样件含两次修模 | 9 月 21 日至 28 日 | 8 | T0 三只、T1 五只、T2 十二只、封样两件 |
| 等内衬刀模与假期 | 9 月 29 日至 10 月 3 日 | 5 | 刀模验收单、备料清单 |
| 量产 | 10 月 4 日至 12 日 | 9 | 成品 300 只、巡检表 18 份 |
| 抽检与出货 | 10 月 13 日至 16 日 | 4 | 检验报告、装箱单、放行单 |
只有前三段能谈。模具一旦上机,节拍由钢料、抛光道数和机台吨位决定,谁催都不快。
防护箱定制流程里最容易被客户忽略的是第四段。三轮样件的 8 天里,实际打样只占 3 天,另外 5 天在修模。
二、结构评审改掉的四个尺寸
评审在工厂二楼会议室,白板上贴了三张 A3 放大图。结构工程师没先看图纸,先拿游标卡尺量了一遍客户寄来的旧箱,量完才坐下。
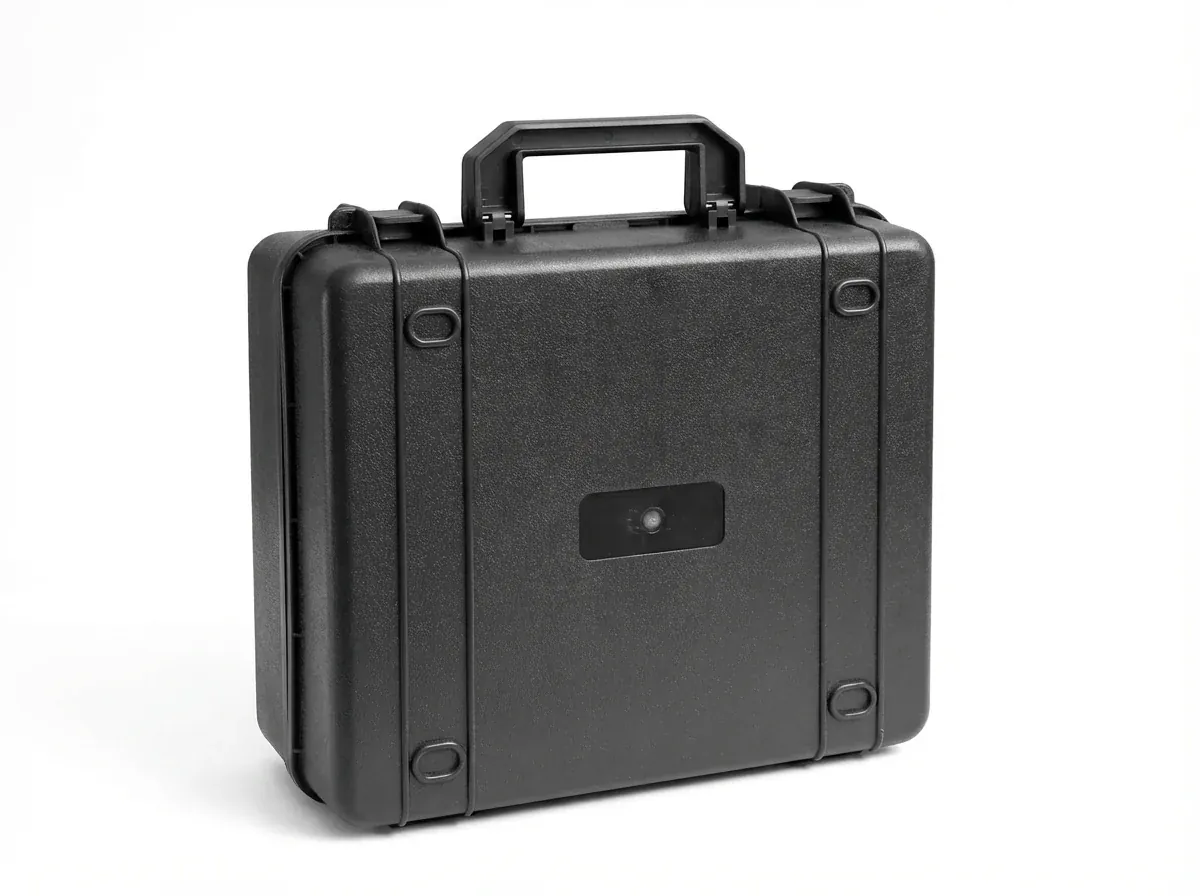
四个尺寸当场划掉重写。
- 主壁厚度从 3.2 毫米降到 3.0 毫米。旧箱实测内腔偏小 1.8 毫米,降壁厚比改内腔省一副镶块。
- 口沿宽度从 12 毫米加到 14 毫米。密封条槽占 5 毫米,锁扣座占 6 毫米,剩 1 毫米不够落刀。
- 侧壁拔模角从 1.0 度放到 1.8 度。235 毫米深度下,1.0 度只会拉出白痕。
- 铰链座局部壁厚从 4 毫米补到 5.5 毫米。旧箱的铰链螺钉孔在第九个月滑牙。
改完这四条,模架方案才定:一出 1 腔,模架 1250 吨机台,型腔料用 718H 预硬钢,定模镶块单独做,方便日后单换。
收缩率是这次评审分歧最大的一项。ABS 的成型收缩率按 0.55% 给,理论上 615 毫米的外长要放到 618.4 毫米。工程师不同意直接乘系数,理由是这只箱子有两道长筋和一圈口沿,壁厚从 3 毫米到 5.5 毫米跳变,各段收缩不一致,整体乘一个数必然偏。他的做法是把长宽方向按 0.5% 放,高度方向按 0.6% 放,先在 T0 上验证,再看实测往哪边偏。这个分歧没有在会上解决,被推到了试模那天。后来 T0 出来的外长是 615.6 毫米,比目标多 0.6 毫米,证明长宽方向放到 0.5% 偏保守,但方向没判错。
评审记录最后签了三个名字:结构工程师、模具主管、品质工程师。少一个都不排钢料。这是防护箱定制流程里唯一能白改图纸的一天,过了这天,每改一次都要动钢。
三、三轮样件各改一件事
规矩是每轮只许改一处。同时改三处,出了问题不知道是谁的错。防护箱定制流程走到这一段,钱开始按只算,时间开始按天扣。
| 轮次 | 出样数量 | 关键判定值 | 这一轮改了什么 |
|---|---|---|---|
| T0 | 3 只 | 外长 615.6 毫米,超 0.6 毫米 | 型腔长向单边收 0.3 毫米 |
| T1 | 5 只 | 单只 4.62 千克,超标称 2.7% | 减薄两道筋、保压从 45 兆帕降到 38 兆帕 |
| T2 | 12 只 | 色差 ΔE 1.2,口沿平面度 0.5 毫米 | 换色板、修口沿镶块 0.15 毫米 |
T0 的三只样件没有一只合格,但全部有用。三只的重量差 38 克,说明料流在远端衰减快,浇口位置得挪。
T1 的五只拿去做功能验证。锁扣开合 200 次无卡滞,1 米水深浸 30 分钟,箱内放吸水纸,纸没湿。
T2 的十二只里,两只封样,两只给客户带走,剩下八只留在工厂做对照。封样件上贴标签,写明模具号、原料批号、日期和三个签字。
这三轮总共花掉样件费 1 840 元,客户一开始只想付一轮的钱,看完 T0 的数据就同意了。
四、量产验收的四十二分钟
10 月 13 日上午,验收在成品仓靠门的空地上做,一张折叠桌、一把卡尺、一台电子秤、一桶水。
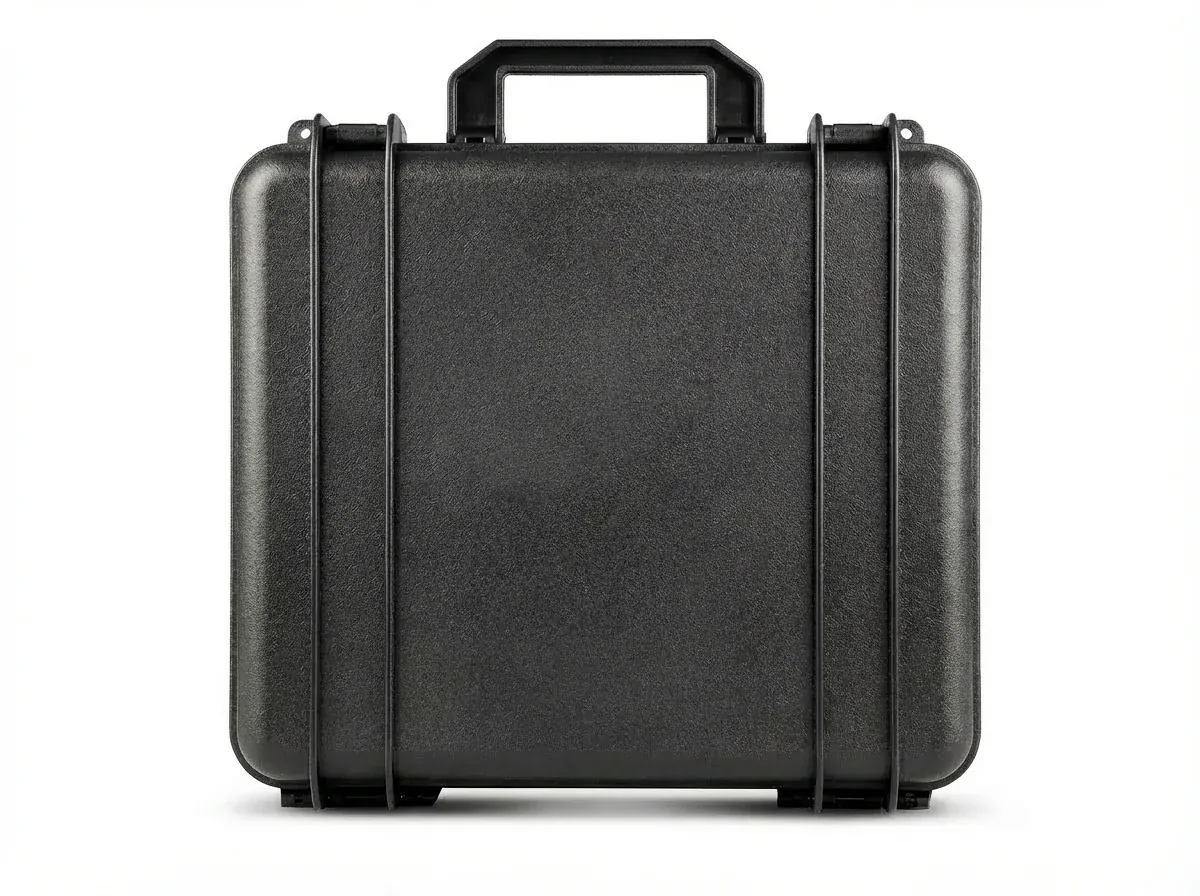
300 只按 GB/T 2828.1 一般检验水平 II 抽 50 只,字码 H,AQL 2.5 对应 Ac 3、Re 4。50 只里再挑 5 只做浸水、3 只做落摔。
六个数是这样出来的。
- 外径:615.2、420.1、235.0 毫米,三向都在 ±2 毫米内。
- 单只重量:4.55 千克,落在标称 ±3% 的中段。
- 口沿平面度:塞尺 0.5 毫米塞不进,判过。
- 密封:1 米水深 30 分钟,吸水纸干燥。
- 落摔:1.2 米六面各一次,棱角无裂纹,锁扣未弹开。
- 内衬:六格 EVA 装入后晃动量小于 1 毫米。
温度循环另做,-20 ℃ 与 60 ℃ 各放 4 小时,取出后 2 小时内不得有变形。五金件的盐雾按 96 小时判,锁扣弹簧拆下来单独送检。
50 只里挑出 2 只外观件,问题都在同一处:盖面铭牌位有轻微流痕。返工方式是把模温提高 6 ℃ 再走一批,没有整批报废。
四十二分钟收工,检验报告签字,放行单开出。
结论
这套防护箱定制流程里,真正决定成败的是第二段和第三段。尺寸在评审桌上改,问题在样件上暴露,量产只是把已经定下来的事重复 300 遍。把每段的判定值和签字物固定下来,46 天就不再是运气,而是一张能被复核的表。这也是防护箱定制流程最值得被记录的部分。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号