

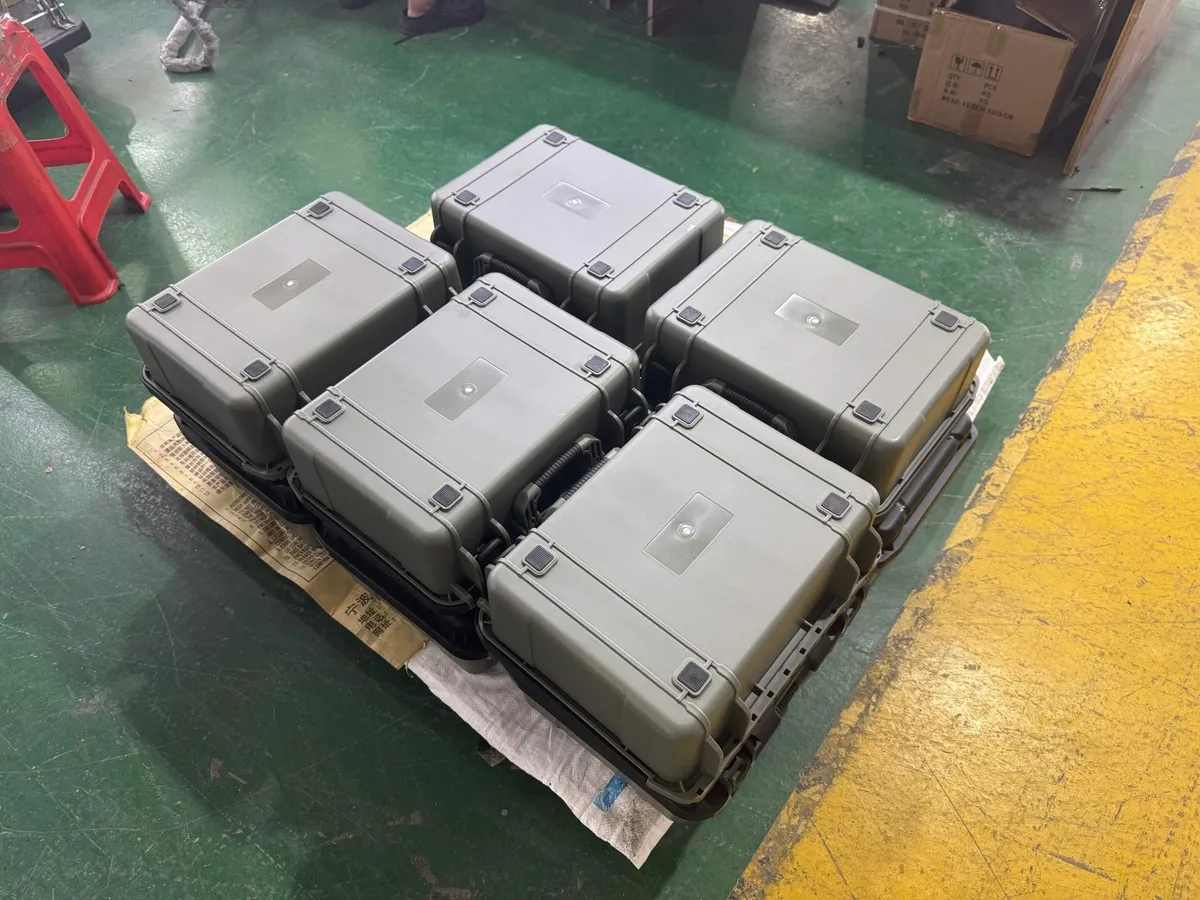
起订量和交期是采购方最常不加追问就接受的两个数字,也恰恰是后来最容易出问题的两个。它们都是箱子实际生产方式的产物:一旦你能说出每个数字背后对应的是哪个开机环节,通常就能把这个数字改掉。
起订量到底在为什么买单
一张防护箱订单有两种成本。变动成本随数量增长:树脂、机器成型时间、泡棉板材、纸箱。固定成本不随数量变化:每批生产只发生一次。起订量之所以存在,是因为单件固定成本随产量上升而下降,供应商把最小量定在这批货不再亏本的临界点上。
决定下限的四项固定成本
- 换色洗机。 注塑机在换色前必须把上一批颜色的残料清干净才能出正品,清洗出来的料是废料,清洗期间机器不出合格件。这就是为什么库存色的起订量通常远低于对色的专色。
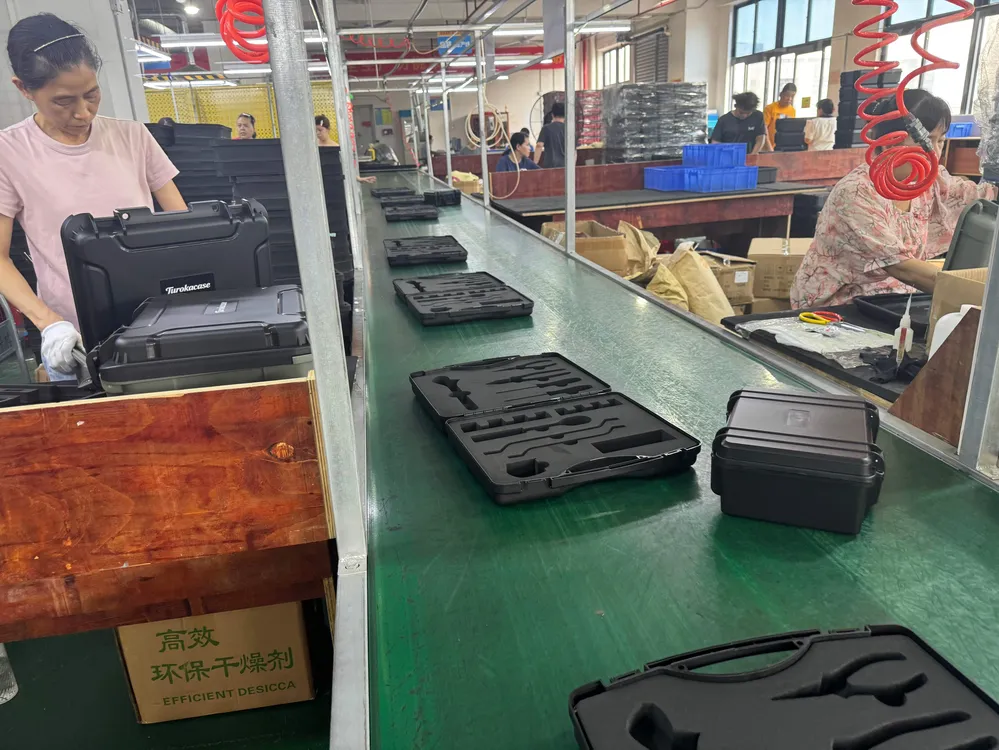
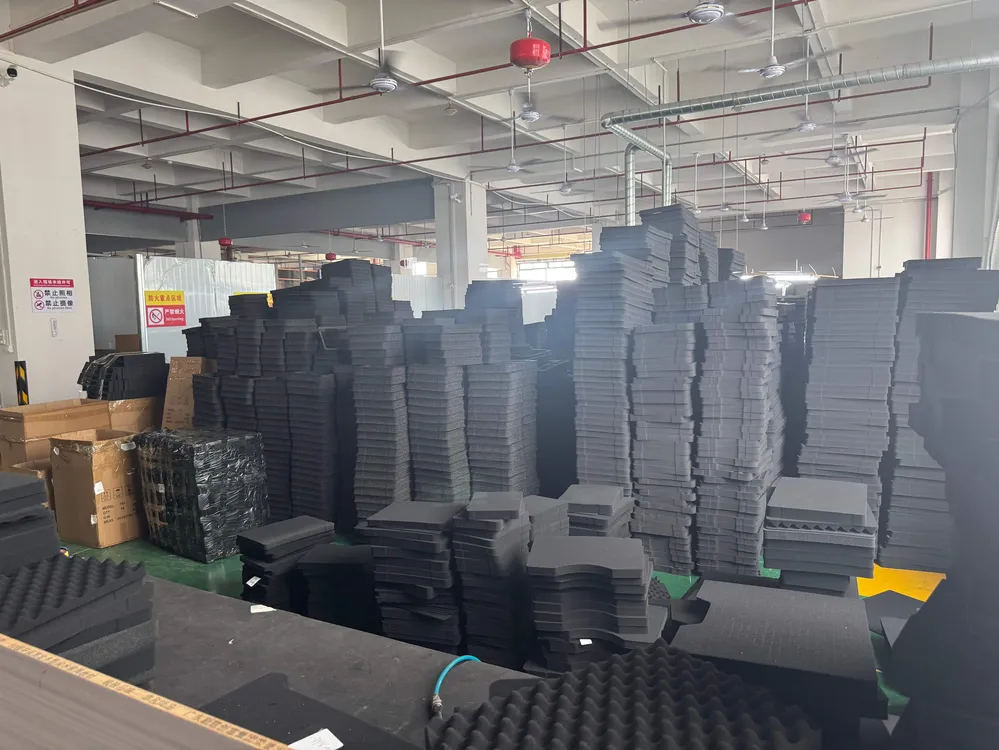
- 泡棉加工上模。 撕拉泡棉不需要刀具——它是预切的网格,用户手撕成型;定制刀模腔体则需要刀模、切割程序和机器的上模调试时间。因此小批量刀模泡棉的单价会格外高。
- 印刷制版。 丝印需要每个颜色每个位置一块网版;热转印和移印各有各的版材要求。印 50 只和印 5 000 只,制版工作完全一样。
- 五金最小包装。 锁扣、铰链、脚轮、密封条通常是外购件,供应商按最小包装量销售,订单小于一个包装也要按一个包装买。
实用的判断方法:问供应商这四项里有哪几项适用于你的订单。如果答案是“一项都没有”——库存色、撕拉泡棉、不印刷、标准五金——那么高起订量就缺乏开机成本支撑,值得提出质疑。
三类订单,三种完全不同的经济逻辑
| 订单类型 | 所需开机 | 起订量通常由什么决定 | 成本行为 |
|---|---|---|---|
| 现货箱、库存色 | 仅捡货与包装 | 订单处理效率 | 单价接近目录价,随量缓慢下降 |
| 现货箱、做定制 | 换色、泡棉刀模、印刷 | 每增加一个开机环节 | 开机费在批量上摊销,单价随量明显下降 |
| 开新模 | 模具设计与制造 | 生命周期总量,而非单笔订单量 | 一次性模具投入高,单价随累计产量陡降 |
采购方常犯的错误,是用第一类订单的预期去要求第三类项目。全新壳体结构是一项模具投资,正确的问题不是“你们的起订量是多少”,而是“累计做到多少量这套模具才能回本”。反过来,如果采购方付的是定制色的钱,也应当知道换色是真实的开机成本,而不是销售话术。
交期究竟是怎么累加出来的
交期是一条链。订单的快慢取决于最慢的那一环,而多数环节是串行的,不是并行的。
- 原料。 指定牌号和颜色的树脂,以及色母。常用牌号可立即到位,特殊牌号或对色可能需要订购。
- 排产占位。 注塑机按计划排产,你的订单要占用产能;旺季时排队等上位的时间可能超过订单实际生产的时间。
- 注塑与装配。 壳体、上盖、锁扣、铰链、提手、密封条、脚轮。装配是劳动密集环节,也是质量问题最容易流出的地方。
- 泡棉加工。 切割,若结构复杂还要试装调整。定制腔体往往需要拿真实设备做实物对位。
- 印刷与固化。 印刷本身很快,固化与搬运不快;未完全固化的印刷件不能堆叠。
- 检验与测试。 尺寸检查、锁扣开合循环,以及按要求的 IP67 浸水或跌落测试。测试无论结果如何都要占用实际天数。
- 包装与装柜。 单件包装、装箱、打托,以及等船期。
最容易被低估的两个环节是排产占位和测试。两者都是等待时间而非作业时间,所以只列生产天数的报价单里看不到它们。
在不加价的前提下把两个数字都压下来
- 选库存色而非潘通对色——省掉洗机废料和色母订购。
- 首单用撕拉泡棉——省掉刀模费和刀模周期,还能在投刀模前先摸清真机腔位。
- 只印必要的——单色单位,或首单用贴标。
- 多尺寸并柜——避开拼箱货固有的等船期时间。
- 在印刷稿定稿前先占排产位——两者互不依赖,只需要先定其中一个。
- 翻单保持规格完全一致——规格不变可能根本无需开机,起订量和交期会同时塌下来。
下单前应当书面确认的事
- 报价的起订量是按尺寸、按颜色还是按订单——这三种承诺差别很大。
- 翻单时哪些规格变更会重新触发起订量。
- 交期是按订单确认日、印刷稿确认日还是定金日起算的工作日——这是三个不同的起点。
- 是否有外协环节,厂间转运时间是否包含在报出的天数内。
- 若测试不合格需要返工,排产如何处理。
这些问题都不是在刁难。能精确回答的供应商手里有一份生产计划;答不上来的,是在报一个数字而不是管一份排产。军之甲项目里,与你规格对应的具体数字——适用的最小量、当前排产位、你的应用所需的测试项目——是在报价环节逐项确认的,因为它们取决于你选定的壳体尺寸、材料、颜色与泡棉结构。
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号