

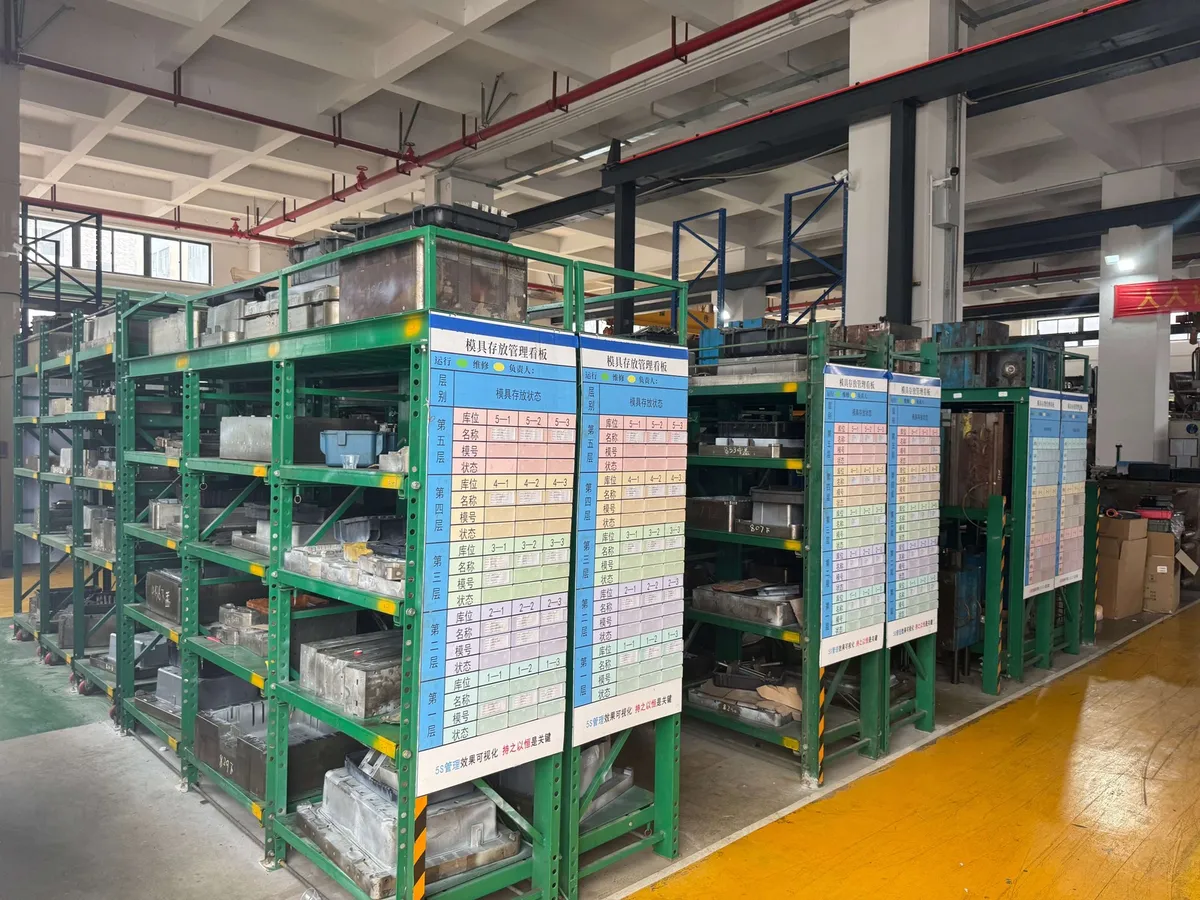
开模是一个箱子项目从采购变成资本决策的时刻。算术很简单,难的是对产量诚实,以及在开钢之前把设计风险消化掉。
你买的到底是什么
箱壳模具是一套精密工具,要在规定的模次内保持尺寸公差。它的成本由三件事主导:制品尺寸、结构复杂度,以及所选钢材——而钢材又取决于预期的模具寿命和所成型材料的磨蚀性。
| 成本驱动因素 | 为什么贵 | 你能做什么 |
|---|---|---|
| 制品尺寸 | 要加工的钢料更多、需要更大的机台、成型周期更长 | 按“设备加泡棉真正需要的最小壳体”来设计 |
| 倒扣与侧向特征 | 每处倒扣都需要滑块或侧向抽芯——模具内部的一套运动机构 | 改成可直拔的结构,或用二次加工实现该特征 |
| 壁厚不均 | 造成缩痕与翘曲,被迫降低射速、延长冷却 | 壁厚做均匀——这是能买到的最便宜的质量提升 |
| 公差与表面 | 严公差需要更多精加工走刀和更多检验 | 只在功能需要处标公差,不要全件严公差 |
| 腔数 | 加工量随腔数增加,产出却不随成本线性提升 | 先单腔验证,需求确认后再开多腔 |
| 模具钢与预期寿命 | 淬硬钢更贵,但扛得住磨蚀性材料与高产量 | 按现实生命周期产量选钢,不要按理想产量选 |
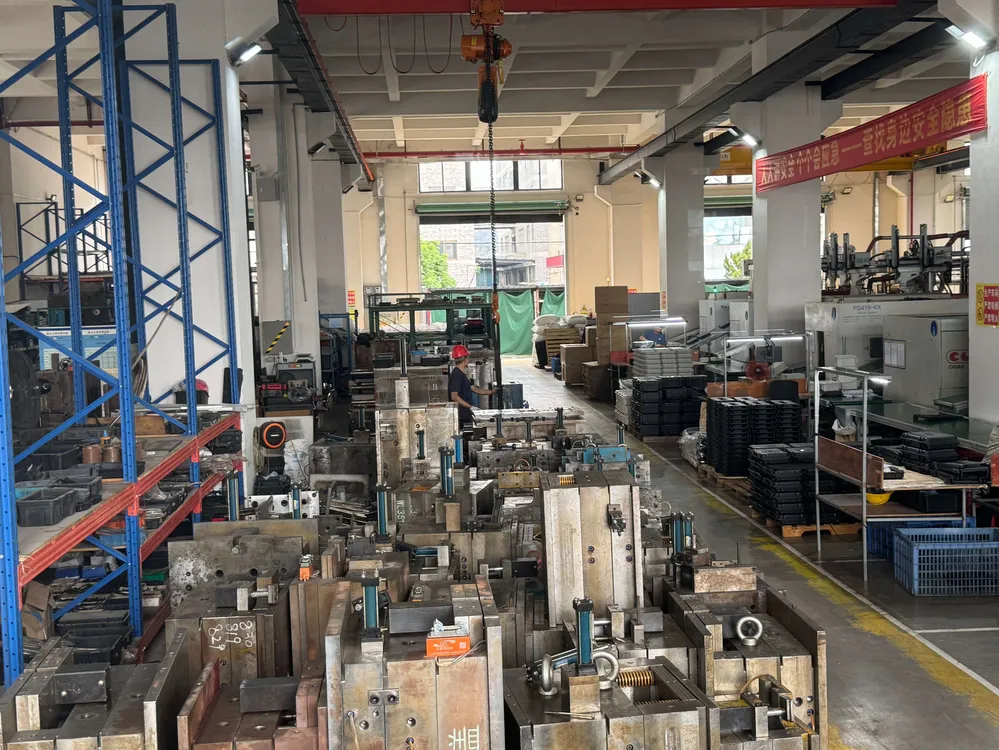
诚实地做摊销
模具决策中最常见的错误,是按预测销量而不是已承诺销量做摊销。一旦预测发生变化,靠乐观的三年预测回本的模具立刻变成负债。
- 写下全包模具成本——模具、试模次数、首次打样后的设计变更,以及二次加工夹具。
- 找出最优的现货箱替代方案并诚实地估价,包括它迫使你接受的妥协。
- 计算两者的单件差额。要计入省下的零件、省下的装配工时,以及新结构带来的运费节省。
- 用第 1 步除以第 3 步,就是你的盈亏平衡件数。
- 用你实际的、而非理想的销售速度把这个件数换算成时间。如果换算结果超过产品的预期生命周期,就不要动钢。
在真实订单上 18 个月回本的模具,即便绝对金额看着高,也是好决策。六年才回本的便宜模具,不叫省钱。
在开钢之前把风险消化掉
开钢之后做的任何设计变更,都比开钢之前做同一变更贵得多,而且差距很大。让总花费最小的顺序,是开头刻意用低技术手段。
- 3D 数据与配合检查。 在任何实物出现之前,先确认设备连泡棉能装进拟定的内腔。
- 机加工或打印样件。 用同一份数据做 CNC 或增材制造的壳体,成本只有模具的零头,却能发现配合、锁扣手感、提手平衡和堆叠问题。
- 模流分析。 模拟型腔充填过程,在结构还便宜的时候预测熔接线、困气和翘曲。
- 样模或铝模。 用真实生产材料做出的部件,用于跌落测试、密封压缩测试和锁扣循环测试。
- 生产模。 淬硬钢,只在前三步通过后开。
采购方常想跳过中间步骤直接开模以节省时间。实际上恰恰是中间步骤让最后一步变快——因为按已验证结构开出的生产模,通常一次打样就合格。
比价格更要紧的合同问题
- 模具归谁,要书面写明;所有权是否附带产量条件?
- 这套模具能否用于给其他客户生产箱子?
- 模具存放在哪里、由谁保养、寿命到期翻修费用由谁承担?
- 报出的模具寿命是多少模次,到期后怎么处理?
- 模具能否转移到别的注塑厂,是否收费?
- 包含多少次试模,试模产出的样件归谁?
正是这些条款决定了你花出去的模具费到底买到了什么。两份价格不同但条款一致的报价,是真正可比的;条款不同的两份报价,在任何价格上都不可比。军之甲项目中,与你结构对应的数字——模具费、预期模具寿命、回本产量——是在工程评审阶段确定的,因为它们取决于你的制品设计,而不是一份价目表。
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号