

一条组件产线的稼动率,往往不是被工艺本身拖垮,而是被一次停线等备件拖垮。层压机的加热板、焊带机的焊头、汇流条焊接单元与传输辊,这些部件单价高、交期长、精度敏感,一旦在到场时出现平面度超差、焊嘴偏位或辊面磕伤,整条线的爬坡计划就要重排。它们的共同点是:重、脆、怕潮、怕氧化、怕振动,而且多数不能拆散运输。
防护主张:光伏产线部件必须按「精度件—电气件—结构件」三条线分别定级,再以分腔、定形、控湿、减振四层结构把运输风险锁在箱内——军之甲(JUNZHIJIA)的产线部件箱就是按这套逻辑设计、开模与交付的。 下文把层压机与焊带机相关部件的包装需求拆到可验收的粒度。
目录
- 光伏组件产线的工况特征与部件运输痛点
- 层压机部件:加热板平面度与真空管路的防护重点
- 焊带机焊头:定位精度保持与防氧化的包装设计
- 汇流条焊接部件:导电面与焊料敏感件的分腔策略
- 传输辊、皮带件与牵引机构的防变形包装
- 材质与结构选型:从玻纤增强PP到铝合金框架
- 密封等级落地:IP65/IP67 与 IEC 60529、GB/T 4208
- 缓冲内衬体系:EPE、EVA、PE、IXPE 的组合取舍
- 分腔分格、锁扣铰链与气压平衡阀
- 堆码承载与运输试验:ISTA、GB/T 4857、ASTM D4169
- 温湿度、盐雾与表面防护(GB/T 10125)
- 定制、OEM/ODM 与随箱交付文件
- 验收判据与到货检验清单
- 常见问题 FAQ
- 结语与相关阅读
光伏组件产线的工况特征与部件运输痛点
光伏组件生产线的典型节拍已经压到十几秒一片,任何一段停线都会被放大成整线损失。这条产线上的部件因此呈现出与普通工业备件不同的四个特征。第一是精度载荷:层压机加热板的平面度通常要求控制在较小公差带内,焊带机焊头的重复定位精度以微米计,任何塑性变形都不可逆。第二是表面敏感:汇流条、焊带、焊嘴的接触面一旦氧化、沾污或产生划痕,直接影响焊接空洞率与拉力值。第三是组合体运输:加热板多带真空管路与密封条,焊头多连伺服或气缸,运输时不能随意解体。第四是批次性到场:产线扩容或换型时,同一批部件数量多、规格杂,堆码与检索效率同样影响开箱进度。
把风险展开,可以归纳为几类失效模式,它们的触发条件与后果并不相同,包装设计必须逐条对应。
| 失效模式 | 典型触发条件 | 直接后果 | 包装对应手段 |
|---|---|---|---|
| --- | --- | --- | --- |
| 加热板平面度超差 | 长途运输中的共振、堆码叠压 | 温区不均、组件气泡/脱层 | 定形支撑 + 减振垫 + 刚性面板承压 |
| 焊头定位漂移 | 加速度冲击、局部悬空受压 | 焊点偏位、虚焊 | 精密腔体 + 悬挂式限位 + 缓冲内衬 |
| 焊带/汇流条氧化 | 高湿、温差结露、盐雾环境 | 焊接空洞率上升 | 干燥剂 + VCI 气相防锈 + 密封 |
| 真空管路压瘪 | 叠放挤压、管路外露 | 抽真空效率下降 | 管件独立卡槽 + 最小弯曲半径限制 |
| 辊面/皮带磕伤 | 装卸抛掷、箱内窜动 | 张力波动、跑偏 | 轴端固定 + 表面护膜 + 分格隔离 |
| 电气元件受潮 | 海运费期间湿度循环 | 绝缘下降、元件失效 | 控湿 + 密封 + 湿度指示卡 |
层压机部件:加热板平面度与真空管路的防护重点
层压机是组件产线上最不能停的设备之一。加热板往往是大尺寸的铸铝或钢板结构,内部嵌加热回路与测温元件,表面覆有耐温涂层,运输中最怕的是残余应力叠加运输振动造成的缓慢变形。平面度是层压质量的地基,一旦超差,温度均匀性下降会在层压件上直接表现为气泡、脱层或 EVA 交联不一致。因此加热板的包装不能只做「包住」,而要做「撑住」。
可行做法是把加热板工作面朝下或朝上以整面刚性托盘承托,托盘刚度要高于板体自身抗弯刚度,避免板体在自重与堆码压力下出现中部下垂。板体四周用 EVA 或 IXPE 条做定位与缓冲,但缓冲垫不得压在涂层敏感区的大平面上形成局部压强。真空管路、气接头与密封条属于外凸件,必须单独开挖卡槽,限制其最小弯曲半径并避免受压。
层压机相关件的防护分级可按下列思路区分:
| 部件 | 精度等级 | 主要风险 | 建议包装形态 |
|---|---|---|---|
| --- | --- | --- | --- |
| 加热板本体 | 高(平面度敏感) | 变形、涂层损伤 | 整面刚性托盘 + 面接触缓冲 |
| 真空管路总成 | 中高 | 压瘪、接口变形 | 独立卡槽 + 半径限制 |
| 密封条/硅胶件 | 中 | 老化、压痕 | 避光袋 + 无压存放 |
| 温控与传感器 | 高 | 受潮、冲击 | 精密腔 + 干燥剂 |
| 液压/气动单元 | 中 | 泄漏、锈蚀 | 油封保护 + VCI |
焊带机焊头:定位精度保持与防氧化的包装设计
焊带机负责把焊带铺放到电池片主栅上并完成焊接,焊头是其精度核心。焊头通常由焊接机构、压持机构、视觉或传感单元与驱动部分组成,整体质量集中、重心偏高,运输中若仅靠外部泡棉包裹,冲击能量仍会通过惯性传导到导向副与轴承上,造成后续定位精度难以恢复。
针对焊头的包装,建议采用「先定形、再减振、后隔离」的三步法。定形是指把焊头与专属底座一体固定,让冲击力通过底座分散;减振是让底座与箱体之间保留可控的弹性层,把高频振动衰减掉;隔离则是把焊嘴、喷嘴、传感器等脆弱件放入独立子腔,与主件脱开,避免互相撞击。
防氧化是焊头包装的另一条主线。焊嘴与焊带接触部位多为铜合金或镀层结构,潮湿空气与温差结露会加速氧化,导致焊料润湿性下降。适合的配置是密封主腔 + 干燥剂 + 湿度指示卡,铜件另加 VCI 气相防锈膜。若目的地是沿海或高湿地区,还应叠加更高的密封等级与更强的控湿冗余。
汇流条焊接部件:导电面与焊料敏感件的分腔策略
汇流条与焊带属于电流汇集的关键路径,其焊接质量直接关系组件的功率输出与长期可靠性。这类部件的包装难点不在重量,而在表面状态:接触面氧化、油污、指纹或微小划痕都会改变焊接界面行为。分腔的意义就是让每一个导电部件在运输中互不接触、互不摩擦。
实践中,汇流条与导电排适合竖向或横向插入定形槽,槽宽略大于件厚并预留取放余量,槽底加软垫避免端面磕碰。焊料、助焊剂类敏感耗材须单独存放并与金属件隔离,避免挥发物污染导电面;密封与干燥同样不可或缺,因为助焊剂受潮会改变活性,影响焊接一致性。下表给出导电件常见的分腔与防护配置。
| 部件 | 敏感点 | 分腔方式 | 辅助防护 |
|---|---|---|---|
| --- | --- | --- | --- |
| 汇流条/导电排 | 接触面、端面 | 定形插槽,独立单件位 | 无硫软垫 + 防氧化纸 |
| 焊带卷 | 表面氧化、变形 | 卷芯固定 + 独立腔 | 干燥剂 + VCI 膜 |
| 焊嘴/焊头组件 | 定位面、喷嘴孔 | 独立精密腔 | 防撞海绵 + 限位环 |
| 助焊剂/焊料 | 受潮、挥发 | 与金属件隔离存放 | 密封瓶 + 吸湿包 |
| 接线端子 | 镀层、螺纹 | 分格盒 | 防锈纸 + 护套 |
传输辊、皮带件与牵引机构的防变形包装
传输辊、皮带与牵引机构属于长条或柔性件,包装诉求与精密件不同,核心是防弯、防压、防擦。辊体多为金属芯覆橡胶或包胶结构,长时间单点受压会留下永久压痕,进而影响线速稳定与走带跑偏;皮带与同步带在折弯半径过小时会产生不可恢复的内部应力。
合理做法是让辊件以轴端为支点做简支或两端支撑存放,避免中部悬空受重力弯矩;多根辊可平行排列于带分格的托盘,层与层之间加隔板。皮带类则宜按推荐弯曲半径卷绕,避免锐角折痕,并在卷外包裹缓冲层防止摩擦。长条件一旦超过箱体长度,可考虑拼接式加长箱或专用的辊件长箱,而非强行弯折。
对于带轴承、带胀套的辊件,还应防止轴向冲击导致预紧力变化。常见的做法是在轴端加装保护套并做轴向限位,同时在箱内做整体防窜动设计,使运输振动不会让辊体在箱内反复平移。
材质与结构选型:从玻纤增强PP到铝合金框架
箱体材质决定了防护的上限与全生命周期成本。光伏产线部件箱常见有注塑工程塑料箱、滚塑箱、铝合金框架箱与钢制箱几类,各有适用边界。轻量化、抗冲击、耐候与可堆码往往互相制约,需要按部件重量与运输方式来权衡。
| 材质/结构 | 抗冲击 | 重量 | 耐候 | 模具/单价 | 适用场景 |
|---|---|---|---|---|---|
| --- | --- | --- | --- | --- | --- |
| PP 注塑箱 | 中 | 轻 | 中 | 模具费中、单价低 | 中小型部件、批量周转 |
| 玻纤增强PP | 中高 | 较轻 | 中高 | 模具费中高 | 承重要求较高部件 |
| ABS/PC 箱 | 中高 | 轻 | 中 | 模具费高 | 外观与精度件 |
| 滚塑PE箱 | 高 | 中 | 高 | 模具费高、单价中 | 大件、重件、户外 |
| 铝合金框架箱 | 高 | 中 | 高 | 型材加工、可定制 | 超长/超重、框架化 |
| 钢制箱 | 高 | 重 | 中(需涂装) | 焊接加工 | 极端承载、固定工位 |
结构设计上,加强筋、圆角、翻边与双层壁是提升刚度的关键手段。箱体四角与堆码面是应力集中区,通常需要加厚或加角件;箱盖与箱体的配合面要有足够宽度以保证密封压缩量。对于必须开窗、开孔的箱体(如需要外接接口或通风),应在开口处做局部加强并配密封结构,避免成为刚度与密封的薄弱点。
选型时还应把全生命周期成本算进去,而不是只比单箱报价。注塑工程塑料箱前期有模具投入,但批量单价低、一致性好、可回收;滚塑箱模具费高但适合大件与重件,且壁厚均匀、耐候突出;铝合金框架箱可按件型灵活加工,适合超长超重的层压机部件,但要注意不同金属接触处的电偶腐蚀风险,装配时需做绝缘或隔离处理。钢制箱承载最强,但重量与涂装维护是长期负担,更适合固定工位而非频繁周转。把部件的重量、精度、运输频次与目的气候代入这张清单,材质选择会清晰得多。
另一个常被忽略的问题是箱体与托盘、货架、叉车的接口。箱底是否预留叉车孔、脚垫是否防滑、堆码面是否有定位凹凸,都会影响装卸效率与运输中的窜动。对于要上货架长期存放的部件箱,底部的堆码脚应能稳定落位,避免悬空受力造成局部开裂。这些看似细小的结构,往往决定了一个箱体能否在多轮周转中保持原有防护能力。
密封等级落地:IP65/IP67 与 IEC 60529、GB/T 4208
防护等级是采购文件里最容易写错的一栏。IP 后的两位数字,第一位针对固体异物与防尘,第二位针对进水。IP65 表示防尘并耐受喷水,IP67 表示防尘并可短时浸水。两者常被混用,但在海边厂房或跨海海运场景下,选择哪一档直接决定内部件是否会返潮。
判据应以 IEC 60529 或等效的 GB/T 4208 为准,并在采购规格中写明测试方法与判定。需要注意的是,IP 等级是对整箱状态的评定,一旦开盖、加装外接件或更换密封条,原等级不再自动成立。要让密封在生命周期内稳定,还需关注密封材料与压缩永久变形、铰链锁扣的夹紧力一致性,以及气压平衡阀的呼吸路径设计。对于像光伏逆变器防护箱:电气部件的密封与减振这类带电气接口的部件,密封选型还要在散热与检修开盖之间取得平衡。
| 等级 | 防尘 | 防水 | 典型适配场景 |
|---|---|---|---|
| --- | --- | --- | --- |
| IP54 | 防尘受限 | 防溅水 | 干燥车间内短途周转 |
| IP65 | 完全防尘 | 防喷水 | 常规陆运、厂内潮湿环境 |
| IP67 | 完全防尘 | 短时浸水 | 海运、沿海、多雨地区 |
| IP69K | 完全防尘 | 高压高温水冲洗 | 洁净/冲洗工位(特殊需求) |
缓冲内衬体系:EPE、EVA、PE、IXPE 的组合取舍
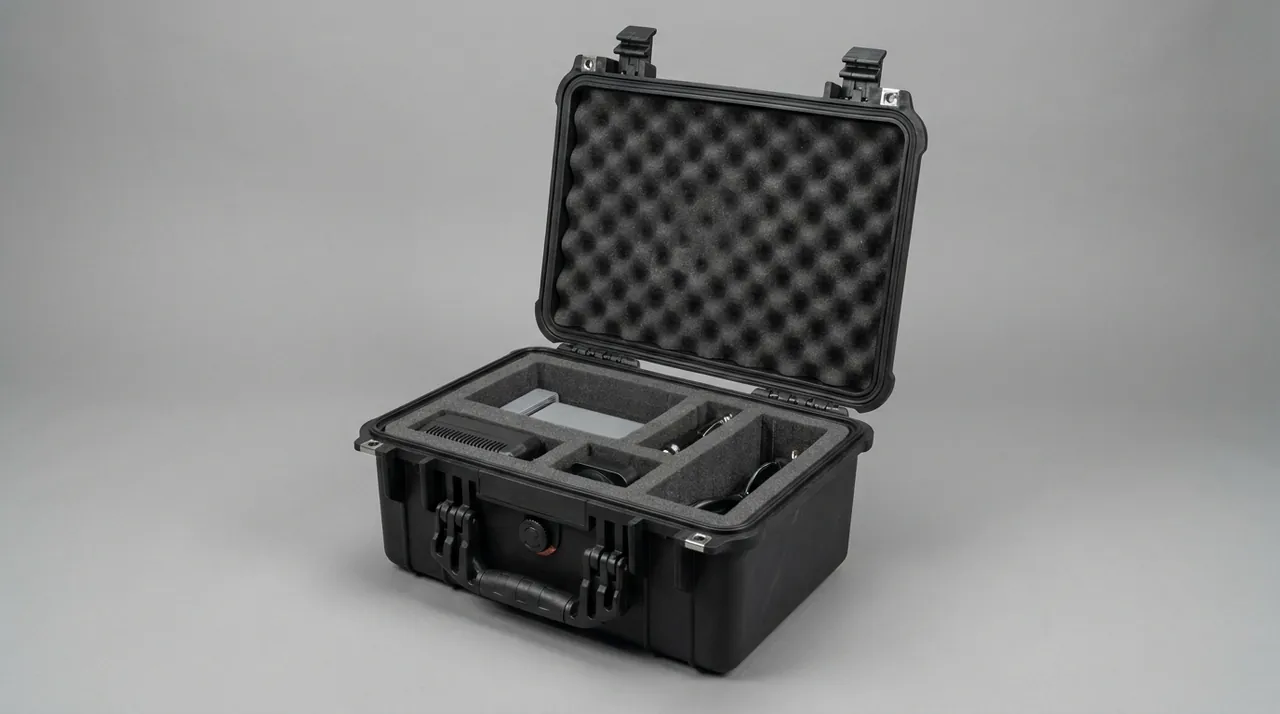
缓冲内衬不是「塞满就行」,而是通过材料与厚度的组合,把冲击与振动能量逐级吸收。EPE(珍珠棉)回弹好、成本低,适合做外围缓冲与填充;EVA 密度高、可热压成型,适合做定形槽与精密件承托;IXPE 交联度更高、闭孔结构稳定,适合做薄而耐久的隔层与表面层;PE 板材则常作为刚性隔板与支撑骨架。
设计时要区分静态支撑与动态减振两个任务。静态支撑要求内衬在长期堆码下不塌陷,因此承压部位要用高密度材料;动态减振要求内衬在冲击时能发生可控变形吸收能量,因此要留出变形空间而不是压死。两者叠加,常见做法是「硬支撑 + 软缓冲 + 限位面」的组合:底托用高密度 EVA 或 PE 保持形状,四周用 EPE 吸收侧向冲击,关键接触面用 IXPE 或绒面材料防止划伤。
内衬设计还必须与部件重心匹配。重心偏离几何中心时,运输中的摆动会放大,需要用错位支撑或增加配重腔来平衡。对于多件同一箱的场景,应做到一件一坑、互不接触,避免件与件之间的摩擦与碰撞成为新的失效源。关于泡棉材料的更细对比,可参阅防护箱内衬泡棉类型:EPE、EVA 与 IXPE 的选择。
分腔分格、锁扣铰链与气压平衡阀
分腔分格解决的是「互不干扰」,锁扣铰链解决的是「不开不散」,气压平衡阀解决的是「内外压差」。三者共同构成箱体在使用层面的可靠性。
分腔设计要兼顾防护与效率:腔格太粗,件与件会窜动;腔格太细,取放困难且内衬易损。合理做法是按部件尺寸与取用频率分组,高频件靠外、重型件靠下、精密件居中。可拆卸隔板系统在换型频繁的产线上更有优势,能随部件组合重新划分空间。
锁扣需要保证在振动与堆码下不自行松脱,同时又要便于反复开合;铰链要承受开盖自重与风载,长期使用不垂头。气压平衡阀则在高差运输、空运或温差剧烈变化时平衡内外压差,避免密封条被压差「吸开」或开盖困难。选型时要关注呼吸膜的透气率与防水等级是否匹配,以及阀体是否可维护更换。关于气压平衡阀的选型细节,可参阅防护箱气压平衡阀:呼吸与防水的平衡设计。
| 结构件 | 失效表现 | 设计要点 | 验证方式 |
|---|---|---|---|
| --- | --- | --- | --- |
| 分腔隔板 | 窜动、磨损内衬 | 定位可靠、可拆装 | 装件后摇晃测试 |
| 锁扣 | 振动松脱、失效 | 夹紧力稳定、防误开 | 循环开合 + 振动测试 |
| 铰链 | 垂头、断裂 | 承重到位、转动顺滑 | 开合寿命 + 负载测试 |
| 气压平衡阀 | 呼吸不畅、进水 | 透气与防水平衡 | 压差 + 浸水验证 |
堆码承载与运输试验:ISTA、GB/T 4857、ASTM D4169
再好的结构也要靠试验验证。堆码承载关心的是长期静态压力下箱体与内衬是否变形;运输试验关心的是搬运、跌落、振动、冲击等动态环节下防护是否有效。常用的标准体系包括 ISTA 系列、GB/T 4857 系列与 ASTM D4169,选择哪一套取决于运输方式、承运要求与客户约定。
| 标准体系 | 侧重点 | 常见适用 | 关注点 |
|---|---|---|---|
| --- | --- | --- | --- |
| ISTA 系列 | 包裹/单元化运输模拟 | 快递、零担、整托 | 跌落、振动、堆码组合 |
| GB/T 4857 | 运输包装件基础试验 | 国内运输、出口基础 | 堆码、振动、冲击、跌落 |
| ASTM D4169 | 配送周期综合模拟 | 北美、综合配送 | 按配送周期组合试验强度 |
| 企业/客户标准 | 特定产品要求 | 大客户定制 | 阈值与判据更严格 |
堆码试验的强度设定要结合仓储实际:仓库层高、堆码层数、存放周期与温湿度都会影响蠕变。对长期存放的部件箱,建议做加速堆码测试,观察内衬压缩永久变形与箱体侧壁鼓出。跌落与振动试验则应覆盖最不利姿态与最重配置,必要时在箱内布置加速度记录仪,用实测数据反推包装是否需要升级。
温湿度、盐雾与表面防护(GB/T 10125)
温湿度是隐蔽的杀手。运输途中的昼夜温差会导致箱内结露,凝结水若落在导电件或焊料上,后果在开箱后几天甚至几周才显现。控制手段包括密封隔绝、干燥剂吸湿、VCI 气相防锈与湿度指示监控。干燥剂用量要按箱内容积、运输时长与目的地气候计算,而不是凭经验随手投放。
盐雾腐蚀对沿海运输与海边厂房尤为关键,评价通常参照 GB/T 10125 的中性盐雾等方法。对金属件而言,镀层、涂层与表面钝化决定了耐蚀下限,但包装同样能通过隔绝与防锈介质延长保护时间。需要强调的是,盐雾试验是加速评价,不等于实际使用年限,采购文件中应写清试验时长与判定标准,避免把加速结果直接等同于现场寿命。
实际执行中,控湿方案要与运输时长和目的地气候挂钩。短途陆运可以使用吸湿量适中的干燥剂并配合湿度指示卡;跨海海运则要按航程与集装箱内温度循环重新计算用量,并在箱内做必要的分隔,避免干燥剂只作用于局部空间。VCI 气相防锈适合形状复杂、难以逐个涂油的金属件,其挥发分子能到达缝隙与内腔,但对非铁金属的适配性需要单独确认,混装不同材质时应做兼容性试验。
| 环境风险 | 触发条件 | 保护措施 | 验证/监控 |
|---|---|---|---|
| --- | --- | --- | --- |
| 结露 | 昼夜温差、高湿 | 密封 + 干燥剂 | 湿度指示卡 |
| 电化学腐蚀 | 盐雾、湿度 | VCI + 镀层 | GB/T 10125 盐雾试验 |
| 涂层损伤 | 摩擦、磕碰 | 软质隔离层 | 外观检验 |
| 橡胶老化 | 光照、臭氧、高温 | 避光避热存放 | 老化前后性能对比 |
定制、OEM/ODM 与随箱交付文件
光伏产线部件形态差异大,标准箱往往难以兼顾精度与效率,定制是常态。定制流程通常从需求澄清开始:部件清单与重量、重心与外形、精度敏感点、运输方式与目的地气候、堆码与仓储条件、开箱频率与检索方式。把这些信息汇总成规格,再进入结构设计与开模。
OEM/ODM 的差别在于设计与品牌归属:OEM 多按客户图纸与规格生产,ODM 则由供方参与甚至主导设计。无论哪种模式,都应在合同中明确模具归属、知识产权、验收标准与变更流程。随箱交付文件是容易被忽略却很重要的一环,完整的文件能显著降低现场沟通成本。
| 交付文件 | 作用 | 备注 |
|---|---|---|
| --- | --- | --- |
| 装箱清单 | 核对部件与数量 | 与实物一一对应 |
| 图纸与规格 | 结构、材质、等级 | 含密封与内衬参数 |
| 试验报告 | 运输/密封/盐雾结论 | 标注标准与判据 |
| 使用与维护说明 | 开盖、取件、保养 | 含密封条与阀体维护 |
| 合格证与批次 | 追溯 | 便于质量跟踪 |
验收判据与到货检验清单
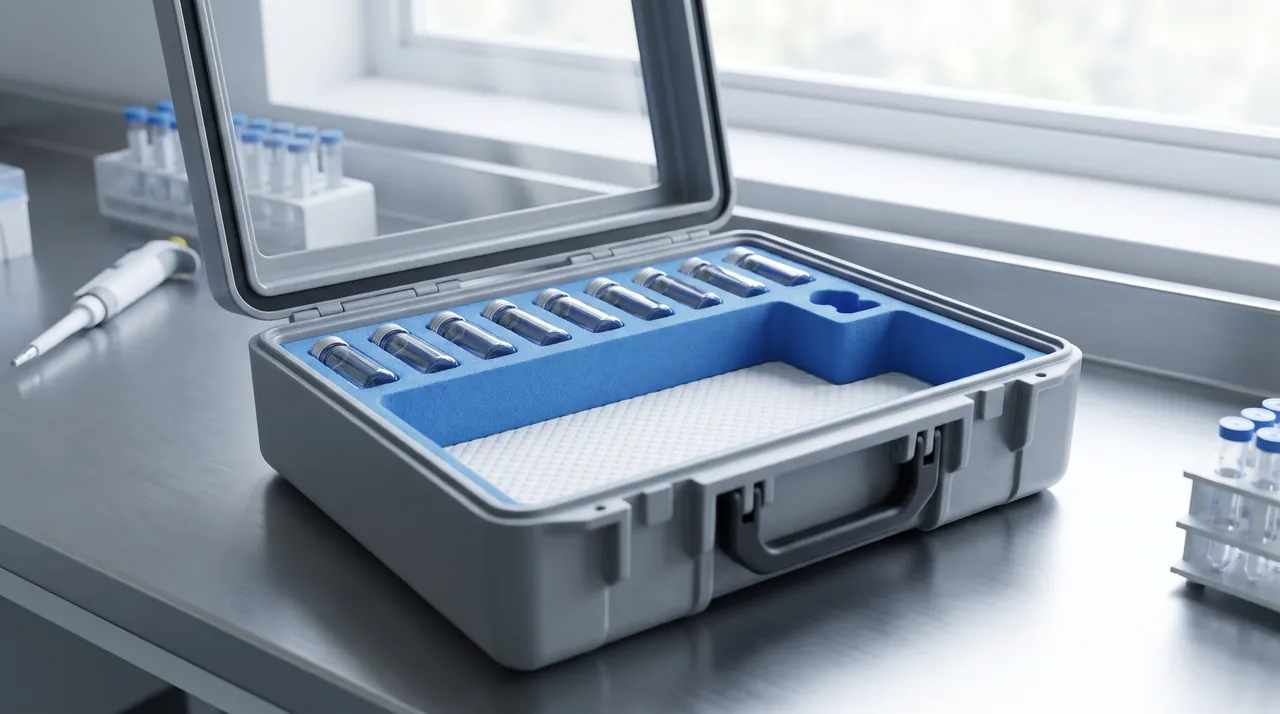
验收是包装价值的最终检验环节。到货后应先做外观与箱体检查,再做部件状态确认,最后核对文件与数量。检验要有明确判据,避免「看起来没问题」这种不可追溯的结论。对精度件,应使用约定量具复测关键几何量;对电气件,应在通电前完成绝缘与外观检查;对密封件,应确认有无压痕、老化与变形。
| 检验项 | 判据示例 | 不合格处置 |
|---|---|---|
| --- | --- | --- |
| 箱体外观 | 无裂纹、无严重变形 | 记录并评估内部件 |
| 密封条 | 无压痕、无脱胶 | 更换密封条复测 |
| 内衬 | 无塌陷、无碎屑 | 更换内衬 |
| 加热板平面度 | 在约定公差带内 | 复测并判定返修/报废 |
| 焊头定位面 | 无磕碰、无锈蚀 | 清洁/复检精度 |
| 导电面 | 无氧化、无油污划痕 | 清洁处理并评估 |
| 随箱文件 | 清单/报告/说明齐全 | 补齐后放行 |
常见问题 FAQ
问:层压机加热板为什么不能只用普通木箱加泡棉包装?
答:加热板的核心指标是工作面平面度,普通木箱加泡棉只能提供外围缓冲,无法约束板体自身在自重与堆码压力下的下垂。板体一旦出现中部弯曲或局部凹陷,温度均匀性就会下降,层压时容易出现气泡、脱层。正确做法是用刚度高于板体的整面刚性托盘承托,让受力面均匀分布;四周用 EVA 或 IXPE 做定位缓冲,但不得在大平面上形成局部集中压强;真空管路与接头单独开挖卡槽并限制弯曲半径。此外还应在堆码试验中验证长期压力下的变形量,而不是仅做一次跌落测试就放行。
问:焊带机焊头运输后定位精度下降,通常是什么原因造成的?
答:最常见的原因是冲击能量绕过外部缓冲传导到了导向副与轴承。焊头质量集中、重心偏高,若只用泡棉整体包裹,箱体跌落时焊头会在腔内产生惯性位移,冲击力直接作用在精密配合面上;其次是焊嘴、喷嘴等脆弱件没有独立子腔,与主件互相碰撞造成偏位;再次是箱内限位不足导致反复窜动,长时间振动后预紧力变化。解决办法是先让焊头与专属底座一体固定,再在底座与箱体之间设置可控弹性层衰减高频振动,最后把脆弱件隔离到独立子腔,并做含实测加速度的运输试验验证。
问:IP65 和 IP67 对光伏产线部件箱该怎么选?
答:关键看运输与存放环境。厂内短途周转、干燥车间使用 IP54 或 IP65 即可;常规陆运且目的地湿度不高,IP65 完全防尘加防喷水通常够用;跨海海运、沿海厂房或多雨地区,应选 IP67 完全防尘加短时浸水,以应对装卸期间的意外浸水与长期高湿。判据应以 IEC 60529 或等效的 GB/T 4208 为准,采购文件要写明测试方法与判定。还需注意 IP 等级只对整箱状态成立,开盖、加装外接件或更换密封条后原等级不再自动成立,因此要同步确认密封材料、锁扣夹紧力与气压平衡阀的呼吸路径设计。
问:为什么焊带和汇流条包装要特别强调防氧化?
答:因为它们的焊接质量对表面状态极其敏感。铜质或镀层导电面一旦氧化、沾污或产生微小划痕,焊接时的润湿性就会改变,直接表现为空洞率上升、拉力值波动。运输途中的高湿、昼夜温差结露与盐雾环境是氧化的主要推手,因此包装要从隔绝与控湿入手:主腔密封,配干燥剂与湿度指示卡;铜件加 VCI 气相防锈膜;焊料与助焊剂单独存放并与金属件隔离,避免挥发物污染导电面。若目的地为沿海或高湿地区,应提高密封等级并增加控湿冗余,到货后及时开箱检查并复测焊接工艺参数。
问:缓冲内衬到底该用 EPE、EVA 还是 IXPE?
答:三者常组合使用而非二选一。EPE 回弹好、成本低,适合外围缓冲与填充;EVA 密度高、可热压成型,适合做定形槽与精密件承托;IXPE 交联度高、闭孔结构稳定,适合做薄而耐久的隔层与接触面。设计时要分清静态支撑与动态减振:承压部位用高密度材料抵抗长期堆码塌陷,吸收冲击的部位则要留出可控变形空间而不是压死。典型组合是底托用高密度 EVA 或 PE 保持形状,四周用 EPE 吸收侧向冲击,关键接触面用 IXPE 防划伤。多件同箱时应做到一件一坑、互不接触,并按重心位置错位支撑。
问:部件箱的堆码承载应该怎么验证才算可靠?
答:不能只看箱体是否压不坏,还要看内衬与部件在长期静压下是否变形。验证应结合仓储实际:仓库层高、堆码层数、存放周期与温湿度都会影响蠕变,因此建议做加速堆码试验,观察内衬压缩永久变形、箱体侧壁鼓出以及部件受载面的变化。跌落与振动试验则应覆盖最不利姿态与最重配置,必要时在箱内布置加速度记录仪,用实测数据判断包装是否需要升级。若采用 ISTA、GB/T 4857 或 ASTM D4169,应在报告中写明所选程序、试验强度与判定标准,避免只给一个笼统的「通过」结论。
问:光伏产线部件箱的定制流程一般包含哪些环节?
答:通常从需求澄清开始,需要提供部件清单与单件重量、重心与外形尺寸、精度敏感点、运输方式与目的地气候、堆码与仓储条件以及开箱频率。这些信息汇总成规格后进入结构设计,确定材质、壁厚、加强筋布局、分腔方案、密封等级与缓冲内衬;随后是开模或型材加工、样箱试装与试验验证,通过后转入量产。若走 OEM/ODM 模式,还需在合同中明确模具归属、知识产权、验收标准与变更流程。随箱交付文件同样重要,装箱清单、图纸规格、试验报告、使用维护说明与批次合格证能显著降低现场的沟通与排查成本。
问:到货验收时哪些判据最容易被忽略?
答:最容易被跳过的是密封条、内衬状态与随箱文件的完整性。很多现场只检查部件外观,忽略密封条是否出现压痕、脱胶或老化,而这些会直接影响后续防护能力;内衬若塌陷或产生碎屑,会成为新的污染与碰撞源。精度件应使用约定量具复测关键几何量,电气件应在通电前完成绝缘与外观检查,导电件要确认无氧化、无油污与划痕。此外,验收记录应与装箱清单一一对应,任何不合格都应记录处置方式,形成可追溯闭环,而不是以「看起来没问题」草草放行。
结语与相关阅读
光伏产线部件的运输防护,本质是把精度、表面与电气三类风险分别量化并逐层封堵。军之甲由客信新材料(广东)有限公司制造,提供分腔定制、内衬开模、OEM/ODM 与随箱文件的一站式交付,让每一次到场都能直接上线。
相关阅读