

在工业装备、仪器仪表与军用物资的储运环节,防护箱的箱体材料正从传统全新树脂逐步向回收料方向演进。回收料防护箱在明确回收来源、控制掺混比例并配合结构补偿设计的前提下,完全可以满足 IP67 防水、抗跌落与长途周转的常规防护需求,但其机械上限与化学物质合规边界必须被采购方量化评估,不能仅凭"环保"标签放行。 本文围绕再生聚丙烯、再生聚乙烯等回收料在箱体外壳中的应用,系统梳理其性能衰减规律、成型工艺取舍、密封与锁扣系统适配、阻燃与受限物质合规,并给出一套可落地的选购与验收清单,帮助工程与采购人员在可持续目标与防护可靠性之间取得平衡。
一、回收料防护箱的定义与适用范围
回收料防护箱,指箱体主受力外壳采用回收来源的塑料原料制成,或在新料中按一定比例掺入回收料的硬质防护箱。业内通常按回收来源区分为消费后回收料( POST-CONSUMER )与工业回收料( POST-INDUSTRIAL ),二者在洁净度、杂质控制与批次稳定性上差异显著。消费后回收料来自已流通使用过的制品,例如回收的包装箱、家电外壳与汽车保险杠粉碎料;工业回收料则来自工厂的边角料、试模件与不合格品回料,污染风险相对更可控。
从结构形态看,回收料防护箱多见于滚塑成型的中大型箱体,以及注塑成型的工具箱、仪器箱与托盘式周转箱。其典型适用场景包括:出口贸易中对再生含量有要求的品牌包装、企业 ESG 报告需要的绿色周转体系、对碳足迹敏感的电子与医疗器械储运、以及园区内部可复用周转容器。相较全新树脂箱,回收料箱在外观一致性、低温韧性与颜色均匀度上需要更严格的来料控制,但在常规仓储、公路运输与室内堆码场景中,其性能裕度足以覆盖多数工况。
需要明确的是,回收料防护箱并不等同于降低防护等级。通过合理的材料配方、壁厚加强与密封件选型,它同样可以标注 IP67 防护等级、通过 ISTA 运输测试与 MIL-STD-810H 方法的相关振动冲击程序。关键不在"是否回收",而在"回收料是否经过分级、清洗、改性并验证"。
二、再生塑料的来源分级与杂质控制
回收料的性能表现,七成取决于来源分级与预处理工艺。工业回收料通常来自单一牌号的注塑或滚塑边角料,熔融指数与密度分布较窄,回用后性能衰减可控;消费后回收料则来源复杂,可能混入不同聚合物、颜料、填料甚至金属与橡胶杂质,若不经过人工分选、浮选、清洗与熔融过滤,会显著拉低箱体的冲击强度与外观质量。
在预处理环节,破碎后的回收料需经过金属探测、磁选与静电分选,去除铁屑、铜片与异材颗粒。对滚塑箱而言,回收料的粉料细度与堆积密度直接影响熔融铺展均匀性,过粗的颗粒会造成壁厚不均与孔隙缺陷。对注塑箱而言,回收料的干燥含水率需控制在千分之三以下,否则高温下水分汽化会在壳体内壁形成银纹与气泡,削弱密封面平面度。
采购方在评估回收料防护箱时,应要求供应商提供回收料的来源声明、批次检测报告与杂质含量数据。对于接触电子仪器或医疗物资的箱体,建议优先选用工业回收料占比更高、可追溯性更强的配方,避免消费后回收料中可能残留的受限物质风险。JUNZHIJIA 在承接回收料箱体订单时,会按客户指定回收来源建立独立配料批次,并保留每批粉料的溯源记录,以降低混料风险。
三、再生聚丙烯与再生聚乙烯的性能特征
回收料防护箱最常用的基材是再生聚丙烯( rPP )与再生聚乙烯( rPE )。rPP 刚性高、耐疲劳、可在较高温度下保持形状,适合制作需要自支撑结构的中大型箱体与卡扣;rPE 韧性好、低温不易脆裂,常用于对内衬柔顺性与抗冲击有要求的构件。二者均可与全新料共混使用,以平衡成本与性能。
再生料的典型物性相对全新料会出现系统性偏移:拉伸强度通常下降约百分之十至二十,缺口冲击强度下降幅度更明显,尤其在低温环境下;熔体流动速率因链断裂而升高,带来加工窗口收窄的问题。颜色方面,回收料因历史着色难以做到高纯度白或透明,多采用深灰、军绿、炭黑等遮盖力强的色系,这反而与户外与军用储运的隐蔽需求相吻合。
为抑制性能衰减,回收料常加入相容剂、抗氧剂与成核剂进行改性。相容剂改善回收料与全新料的界面结合,抗氧剂减缓反复加工带来的热氧降解,成核剂则细化晶粒、提升刚度与表面光泽。经过改性的 rPP 在常温下的弯曲模量可恢复到接近全新料的百分之八十五以上,足以支撑常规防护箱的承载与堆码需求。
四、再生料与全新料的力学性能对比
量化对比是回收料防护箱选型的核心依据。下表给出典型全新聚丙烯( VIRGIN PP )与掺入百分之三十回收料聚丙烯( rPP30 )在常温下的经验区间对比,实际数值应以供应商批次报告为准,此处仅作趋势参考。
| 性能指标 | 全新聚丙烯(典型值) | 掺百分之三十再生料(典型值) | 变化说明 |
|---|---|---|---|
| --- | --- | --- | --- |
| 拉伸强度 | 二十八至三十五兆帕 | 二十三至三十兆帕 | 下降约百分之十五 |
| 弯曲模量 | 一千二百至一千六百兆帕 | 一千至一千四百兆帕 | 下降约百分之十二 |
| 缺口冲击强度 | 五至八千焦每平米 | 三至六千焦每平米 | 下降约百分之二十五 |
| 热变形温度 | 约五十五至六十五摄氏度 | 约五十至六十摄氏度 | 略有下降 |
| 熔融指数 | 八至十二克每十分 | 十至十六克每十分 | 因链断裂升高 |
从表中可见,回收料的主要短板集中在冲击韧性与长期耐疲劳,而非静态刚度。这意味着回收料箱在静态堆码、平面支撑场景下几乎无感差异,但在边角跌落、锁扣反复开合与运输振动等动态工况下,需要靠结构设计与壁厚补偿来兜底。工程上常见的做法是:将回收料用于箱体非承重侧板与底壳,承重梁与铰链座等应力集中部位保留更高比例全新料或玻纤增强料。
五、滚塑与注塑成型中再生料的使用比例
成型工艺决定了回收料能"安全掺入"的上限。滚塑工艺将粉料在模具内缓慢旋转熔融,对原料粒径与流动性的宽容度高,回收料掺比可做到百分之三十至五十而外观仍较均匀,适合大尺寸一体化箱体;但滚塑料需为粉状,回收片料要先粉碎造粒再研磨,预处理成本较高。注塑工艺节奏快、剪切强,对熔体一致性要求严苛,回收料掺比一般控制在百分之十五至三十,过高会引发银纹、缩水与尺寸漂移。
在比例设定上,应遵循"受力件低掺比、非受力件高掺比"的原则。例如箱体主体侧壁可用百分之四十回收料,而锁扣转轴、滚轮支架与加强筋区域建议降到百分之十以下甚至使用全新料。对于需要食品或医疗接触的场景,回收料比例与接触面处理需符合对应法规,避免回收料直接接触敏感物品,改用可回收全新内胆或可拆洗内衬隔离。
JUNZHIJIA 支持按型号的 OEM/ODM 定制,可在同一模具的不同嵌件上分别设定回收料与全新料比例,实现"外绿内稳"的复合结构,既满足客户的再生含量承诺,又保障关键受力区的可靠性,并可在交付时提供分区材料声明。
六、箱体壁厚、加强筋与结构强度补偿
回收料的刚度与韧性低于全新料,最直接的结构补偿手段是增加壁厚与设置加强筋。常规全新料防护箱壁厚多在二点五至四毫米,回收料箱建议将主受力壁加厚零点五至一点五毫米,以抵消模量下降带来的挠曲增大。加强筋应沿受力方向布置,在箱体长边、底角与锁扣座周边形成连续支撑,避免局部应力集中导致开裂。
圆角设计是另一项关键。回收料在尖角处更易产生熔接痕与应力集中,所有内转角应采用不小于材料壁厚一倍的根部圆角,外角则可适度倒圆以分散跌落冲击。对于滚塑箱体,壁厚均匀性比绝对厚度更重要,应控制模具转速比与加热曲线,防止回收粉料因流动性差异造成厚薄差超过正负百分之十五。
堆码强度方面,建议在箱盖与箱底设置对齐的堆叠定位筋与限位凸台,使堆码载荷沿垂直方向直达地面,而非压在箱盖薄弱面。依据 GB/T 4857 系列运输包装测试经验,满载回收料箱在三层堆码、常温储存条件下,其长期蠕变变形应控制在箱体高度的百分之一以内,超限即需重新校核壁厚或降低堆高层数。
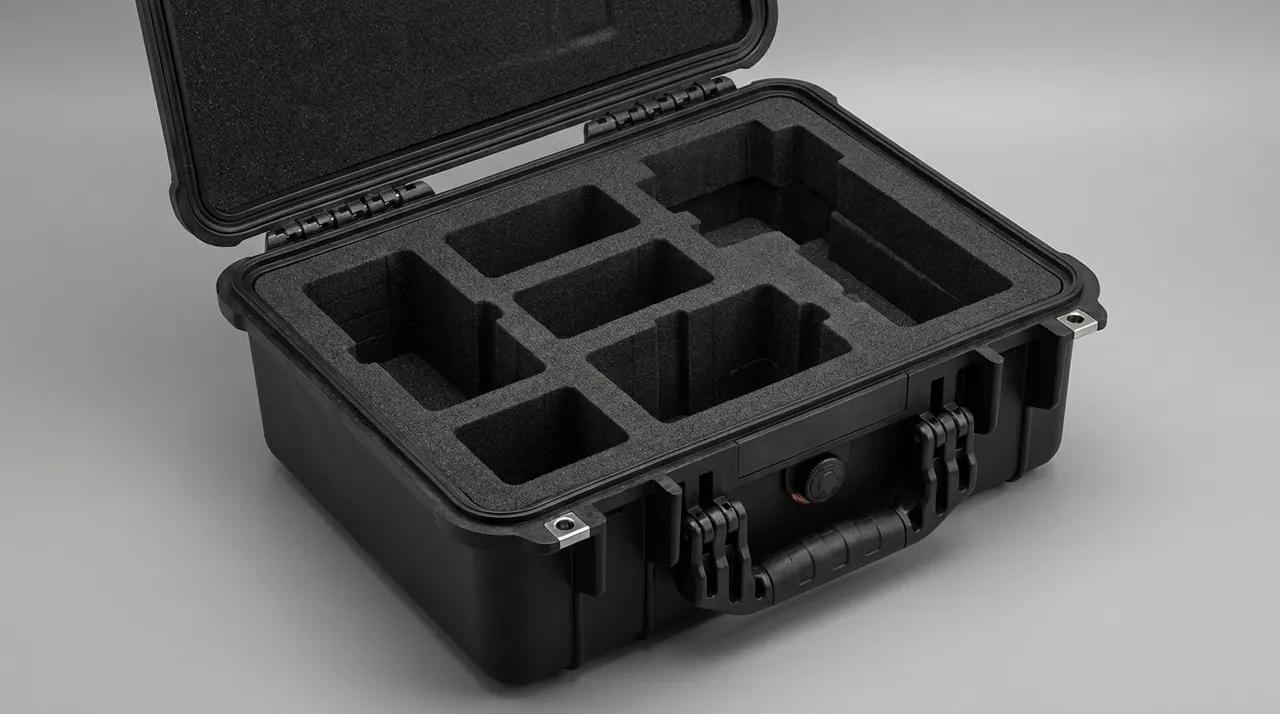
七、密封系统:再生料箱体的防水防尘与 IP 等级
防护箱的防水防尘依赖密封结构而非箱体材料本身,因此回收料箱同样可以做到高防护等级。按 IEC 60529 与对应的 GB/T 4208 标准,IP67 要求外壳在一点五米水深浸泡三十分钟不进水,IP68 则在协商深度与时间内保持密封。回收料箱实现 IP67 的关键在于密封槽精度、密封条材质与箱盖闭合后的压缩量。
再生料壳体的密封槽平面度受材料收缩波动影响略大于全新料,故建议密封槽采用独立嵌件成型或机加工整平,确保压缩比稳定在百分之二十至三十。密封条多选用三元乙丙橡胶( EPDM )或热塑性弹性体( TPE ),前者耐候与耐臭氧更优,后者可回收性更好、与绿色定位更契合。对涉水与盐雾环境,应配合压力平衡阀(通气阀)使用,避免温湿气压差把水雾吸入箱内,相关结构与 户外箱防水密封设计 思路一致。
需要提醒的是,IP 等级是"出厂状态"指标,回收料箱在长期紫外线与冷热循环下,若密封槽附近材料老化变脆,压缩回弹会衰减。建议每十二至二十四个月检查一次密封条与槽口,并按 箱体密封老化与更换周期 的指引安排维护,确保防护等级不随使用年限滑坡。
八、锁扣与铰链:再生料的疲劳寿命与耐久测试
锁扣、铰链与提手是回收料防护箱最易失效的活动件,因为它们承受反复弯曲与冲击载荷。为弥补回收料抗疲劳偏弱,活动件通常以全新料、玻纤增强料或金属件承担主要载荷,回收料仅用于装饰性外盖或非承重支架。锁扣的循环寿命应参照 MIL-STD-810H 方法中的机械耐受思路与 ISTA 程序中的开合振动模拟,典型工程目标为开合五千至一万次无断裂、无永久变形。
铰链设计上,建议采用金属销轴加塑料轴套的复合结构,转轴受力由金属承担,壳体耳座则通过加厚与倒圆分散应力。提手与滚轮支架是跌落时的首要受力点,回收料箱应在此处局部提高全新料比例或嵌入金属嵌件。对用于野外与车载的箱体,可参考 重型防护箱结构判断要点 来评估耳座壁厚与加强方式。
在验证环节,除开合寿命外,还应做低温锁扣测试:将箱体置于零下二十摄氏度环境四小时后立即开合与跌落,观察回收料耳座是否脆裂。此类边界工况恰恰是回收料相对全新料差距最大的地方,必须写入验收规范。
九、内衬与缓冲:环保低析出泡棉的选型
回收料防护箱的内部缓冲同样可以走环保路线。针对电子仪器、光学器件与医疗物资,内衬宜选用低气味、低析出的 EPE、EVA 或 IXPE 泡棉,避免回收料外壳与内衬共同释放挥发性物质污染敏感器件。相关选型原则可参阅 环保内衬材料指南,其中对比了不同泡棉的密度、回弹与化学析出表现。
内衬的固定方式分预切割、Pick-and-Pluck 与定制模切三种。回收料箱因内壁平面度略逊,建议内衬采用全包裹式或背胶贴合式,减少悬空空腔带来的共振。对于多件器材,应使用分隔框架将重物靠近箱底重心布置,降低翻倒力矩。若器材对静电敏感,可在内衬层复合防静电布或选用 防静电防护箱 的衬里方案。
对内衬寿命,回收料箱并无特殊劣势,关键在于泡棉自身的压缩永久变形率。经验上,闭孔 IXPE 在反复受压十万次后厚度损失应小于百分之十,超出则需更换。JUNZHIJIA 可按器材三维数据提供 CNC 模切内衬,使回收料外壳与环保泡棉形成一体式防护,兼顾绿色目标与减振可靠性。
十、阻燃性能与 UL 94 等级在再生料中的实现
当回收料防护箱用于电气设备、电池模组或车载器材储运时,阻燃成为硬性要求。UL 94 将塑料阻燃分为 HB、V-2、V-1、V-0 等级,V-0 要求余焰在十秒内熄灭且无灼热滴落。全新聚丙烯本身易燃,回收料因历史添加剂复杂,阻燃表现更不可预测,必须通过添加无卤或溴系阻燃剂并做垂直燃烧验证。
需要特别注意的是,回收料中若混入含卤历史制品,可能与新增阻燃体系发生冲突,甚至引入受限溴系物质,触碰 RoHS 与 REACH 红线。因此阻燃回收料箱应建立"单一来源、单一配方"的封闭回收回路,避免开放回收带来的成分失控。对出口欧盟的电子电器包装,阻燃剂种类与含量须纳入化学物质合规审查。
验证时,除 UL 94 垂直燃烧外,还应关注灼热丝起燃温度( GWIT )与针焰测试,模拟箱内电气故障引燃风险。回收料箱体在满足 V-0 的同时,需确认阻燃剂不显著降低低温韧性,否则冬季跌落易开裂。建议将阻燃等级、测试标准与样品编号写入 箱具化学物质合规 的声明文件,便于下游客户追溯。
十一、化学物质合规:RoHS 与 REACH 对再生料的约束
回收料最大的合规风险来自受限物质。RoHS 指令限制铅、镉、汞、六价铬及特定溴系阻燃剂等在电子电器相关制品中的含量;REACH 则对高度关注物质( SVHC )设定义务与通报门槛。与全新料相比,回收料因来源不可完全透明,存在历史受限物质"搭车"进入箱体的可能,这正是 箱具 RoHS 与 REACH 合规 被反复强调的原因。
对回收料防护箱的合规管理,建议采取四步:一是要求回收料供应商提供符合 RoHS 与 REACH 的不含有害物质声明( DoC );二是按批次送第三方检测,重点测铅、镉与多溴联苯类;三是在箱体或铭牌上标注回收含量与材质代号,配合 回收标识箱具指引 建立分类投放信息;四是对出口欧盟产品,关注 EPR 生产者责任延伸登记义务,见 EPR 合规箱具指南。
CE 标识方面,若箱体作为设备外壳随整机投放,应随主机满足相应指令;独立防护箱虽多不直接加贴 CE,但其所用材料与阻燃等级仍可能被整机认证引用。绿色供应链背景下,越来越多采购方将受限物质检测报告列为必交文件,回收料箱在这方面比全新料箱更需要透明的数据支撑。
十二、回收含量声明、可追溯性与绿色供应链
回收含量不是一句口号,而是需要文件与标识支撑的量化承诺。常见做法是按质量法计算回收料占箱体总塑料质量的比例,并在技术文件中注明"消费后回收料百分之三十、工业回收料百分之二十"等明细。为增强可信度,可引入第三方质量平衡或质量守恒核证,避免"漂绿"质疑。
可追溯性方面,批次管理是底线。每批回收料应记录来源、预处理工艺、掺比与对应模具编号,使任一出厂箱体可回溯到具体配料记录。这与 绿色供应链箱具采购标准 中强调的供应商审核一脉相承:审核重点不是供应商是否"说环保",而是能否拿出稳定的批次数据与检测闭环。
在循环层面,回收料防护箱还能与 循环包装防护箱体系 与 可复用周转箱项目 结合,形成"用后回收再制箱"的闭环。此类项目对箱体的可拆解性、材质单一化提出更高要求,设计初期就应避免金属嵌件与多材质无法分离的结构,确保末端可回收性。
十三、选购实务:再生料防护箱的验收清单与检测文件
面对供应商的回收料防护箱方案,采购方可按以下清单逐项核验,避免仅凭外观或低价决策。第一,索取回收料来源声明与批次检测报告,确认掺比与杂质上限。第二,核对箱体标注的 IP 等级是否附 IEC 60529 / GB/T 4208 的第三方或自检报告。第三,要求提供关键活动件的开合寿命与低温跌落测试记录,参考 防护箱塑料材料总览 对比材料基础性能。
第四,确认阻燃等级(如适用)的 UL 94 测试样件与样品编号。第五,审阅 RoHS / REACH 声明与受限物质检测,必要时安排到厂抽检。第六,检查密封槽平面度、壁厚均匀性与加强筋布置,必要时参照 箱体壁厚与强度设计 进行结构复核。第七,明确质保期与备件供应,尤其密封条与锁扣等易损件,可结合 箱体维修与备件清单 建立库存。
最后,将回收含量、碳足迹与合规文件纳入合同附件,使绿色承诺具备可追责性。若需测算箱体碳排,可参考 包装碳足迹核算指南 的方法,将回收料替代全新料带来的减排量量化列示,为 ESG 披露提供一手数据。
常见问题
问:回收料防护箱的防水等级会比全新料箱差吗? 答:在出厂状态下,二者通常没有本质差别,因为防水防尘靠的是密封结构而非箱体材料。回收料箱只要密封槽精度、密封条材质与压缩量控制到位,同样可以标注 IP67,甚至通过协商条件的 IP68 验证。关键控制点有三处:其一是密封槽平面度,回收料收缩波动略大,建议用独立嵌件或机加工整平;其二是密封条选用三元乙丙橡胶或热塑性弹性体,并保证百分之二十至三十的压缩比;其三是配合压力平衡阀,避免温湿气压差把水雾吸入。需要提醒,IP 等级是出厂指标,回收料箱在多年紫外与冷热循环后,若密封槽附近材料老化变脆,压缩回弹会衰减,因此应每十二至二十四个月复查密封系统,而不是一次达标便永久有效。
问:再生聚丙烯和再生聚乙烯该选哪一种做箱体? 答:这要看箱体的受力与工况。再生聚丙烯刚性高、耐疲劳、能在较高温度保持形状,适合需要自支撑结构的中大型箱体、卡扣与加强筋区域;再生聚乙烯韧性好、低温不易脆裂,适合对内衬柔顺性与抗冲击有要求的构件,也常用于对跌落缓冲要求高的侧板。实际工程中二者常与全新料共混使用,以平衡成本与性能。若箱体要长期在零度以下户外储运,应偏向再生聚乙烯或提高再生聚丙烯的改性比例;若需要高刚度堆码与承载,则以再生聚丙烯为主。不论选哪种,都建议对回收料做相容剂与抗氧剂改性,以抑制反复加工带来的热氧降解与冲击下降。
问:回收料掺多少比例比较安全,会不会一摔就裂? 答:安全掺比取决于成型工艺与受力部位,不能一刀切。滚塑工艺宽容度高,箱体非承重侧壁掺比可做到百分之三十至五十而外观仍均匀;注塑工艺节奏快、剪切强,回收料掺比一般控制在百分之十五至三十,过高会引发银纹与尺寸漂移。受力件如锁扣转轴、滚轮支架与加强筋区域,建议降到百分之十以下甚至用全新料或玻纤增强料。是否"一摔就裂"主要取决于结构设计:将回收料用于非承重侧板与底壳,承重与应力集中部位保留高比例全新料,再配合加厚壁厚与根部圆角,完全可以通过常规跌落测试。边界工况在零下二十摄氏度的低温跌落,这正是回收料相对全新料差距最大的地方,必须写入验收规范并实测。
问:回收料箱在化学物质合规上有哪些特殊风险? 答:最大风险是受限物质"搭车"进入。RoHS 限制铅、镉、汞、六价铬及特定溴系阻燃剂,REACH 对高度关注物质设定义务与通报门槛。全新料成分透明可控,而回收料来源不可完全透明,若混入含卤历史制品或含重金属颜料,就可能触碰红线。管理上建议四步:要求供应商提供符合 RoHS 与 REACH 的不含有害物质声明;按批次送第三方检测重点测铅、镉与多溴联苯类;在箱体或铭牌标注回收含量与材质代号便于分类;对出口欧盟产品关注 EPR 登记义务。阻燃回收料箱尤其要建立单一来源、单一配方的封闭回收回路,避免开放回收造成成分失控,并把阻燃等级与样品编号写入合规声明文件。
问:回收料防护箱能不能做阻燃,会不会和环保定位冲突? 答:可以做阻燃,但必须谨慎设计以免与环保定位冲突。UL 94 将阻燃分为 HB 到 V-0 等等级,V-0 要求余焰十秒内熄灭且无灼热滴落。全新聚丙烯本身易燃,回收料因历史添加剂复杂更不可预测,需添加无卤或溴系阻燃剂并做垂直燃烧验证。冲突点在于:若回收料中混入含卤历史制品,新增阻燃体系可能与之反应,甚至引入受限溴系物质,反而违反 RoHS 与 REACH。因此阻燃回收料箱应建封闭回收回路,并同步做灼热丝与针焰测试模拟电气引燃风险。只要阻燃剂选择合规、来源透明,阻燃与环保可以共存,关键是把阻燃等级、测试标准与样品编号全部纳入化学物质合规声明,供下游追溯。
问:如何向客户证明箱体确实含有回收料而不是虚假宣传? 答:核心是用量化文件与可追溯标识替代口头承诺。首先按质量法计算回收料占箱体总塑料质量的比例,在技术文件注明消费后与工业回收料的具体占比明细。其次引入第三方质量平衡或质量守恒核证,增强可信度,规避"漂绿"质疑。再次在箱体或铭牌标注回收含量与材质代号,配合回收标识建立分类投放信息,使终端用户能识别。最后建立批次管理,每批回收料记录来源、预处理、掺比与模具编号,实现任一箱体可回溯。采购方审核时,应重点看供应商能否拿出稳定的批次数据与检测闭环,而不是仅仅展示环保标语,这与绿色供应链审核的逻辑完全一致。
问:回收料箱的堆码承重和全新料箱比会下降多少? 答:在静态堆码场景下,差异通常不明显;真正拉开差距的是长期蠕变与动态冲击。回收料弯曲模量相对全新料下降约百分之十二,意味着同等壁厚下挠曲略大,因此工程上会加厚主受力壁零点五至一点五毫米来补偿。依据运输包装测试经验,满载回收料箱在三层堆码、常温储存条件下,长期蠕变变形应控制在箱体高度百分之一以内,超限即需重新校核壁厚或降低堆高层数。堆码载荷应沿垂直方向通过堆叠定位筋与限位凸台直达地面,避免压在箱盖薄弱面。只要结构补偿到位,常规三层以内的仓储堆码,回收料箱与全新料箱在承重表现上几乎无感差异。
问:采购回收料防护箱时,验收必查哪几项文件? 答:建议至少核验七类文件与实物。其一,回收料来源声明与批次检测报告,确认掺比与杂质上限;其二,IP 等级对应的 IEC 60529 或 GB/T 4208 报告;其三,关键活动件开合寿命与低温跌落测试记录;其四,阻燃等级 UL 94 测试样件与编号(如适用);其五,RoHS 与 REACH 声明及受限物质检测;其六,密封槽平面度、壁厚均匀性与加强筋布置的结构复核;其七,质保期与密封条、锁扣等易损件备货方案。将回收含量、碳足迹与合规文件一并纳入合同附件,绿色承诺才具备可追责性。若需量化减排,可借助包装碳足迹核算方法,把回收料替代全新料带来的减排量列示为 ESG 披露依据。