

快速答案:滚塑箱与注塑箱的核心区别在成型路径:滚塑箱靠双轴旋转让粉料逐层熔融,一体做出无焊缝箱体;注塑箱靠高压把熔体注入模腔,多为分件成型再装配。前者更适合中小批量、大尺寸与异形结构,后者更适合高精度、超大批量的标准件。选型应围绕批量、尺寸、精度与密封要求做权衡,而不是笼统判断谁更好。
目录
- 滚塑箱与注塑箱的成型方式差异
- 一体成型带来的结构与密封差异
- 装配式注塑箱的成本与量产优势
- 按批量与尺寸做选型
- 对比选型核对清单
- FAQ
一、滚塑箱与注塑箱的成型方式差异
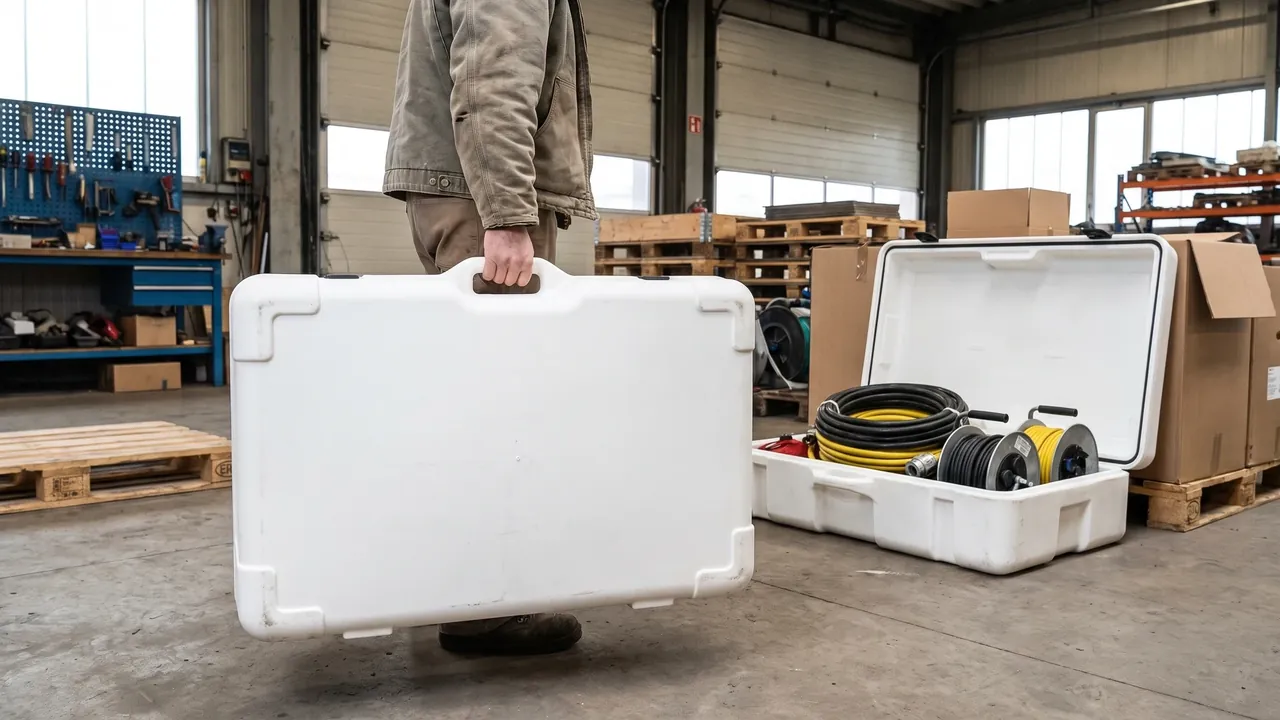
滚塑箱与注塑箱的差异,从成型路径上就已经分叉。滚塑箱把定量粉料投入模具,模具在双轴旋转中受热,粉料逐层熔融并堆叠在内壁,冷却后得到中空、无焊缝的一体箱体。注塑箱则把塑料熔体在高压下注入金属模腔,冷却定型后脱模,往往需要分件成型,再装配锁扣、铰链与内衬。这两条路径决定了它们在结构、精度与成本上的不同取向。
成型方式的分岔,直接带来三点可观测的差异:一是结构连续性,滚塑一体成形没有拼缝,注塑件之间可能存在装配接缝;二是尺寸精度,注塑在受控模腔中成型,尺寸一致性更高;三是模具经济性,滚塑模具成本相对温和、适合大件,高精度注塑模具投入高、更适合大批量摊薄。理解这三点,后面的比较就有了共同起点。
| 维度 | 滚塑箱 | 注塑箱 |
|---|---|---|
| 成型方式 | 双轴旋转熔融堆叠 | 高压注入模腔 |
| 结构连续性 | 一体无焊缝 | 分件+装配 |
| 尺寸精度 | 中等 | 较高 |
| 模具投入 | 相对温和 | 较高 |
| 批量适配 | 中小批量、大件 | 超大批量、标准件 |
二、一体成型带来的结构与密封差异
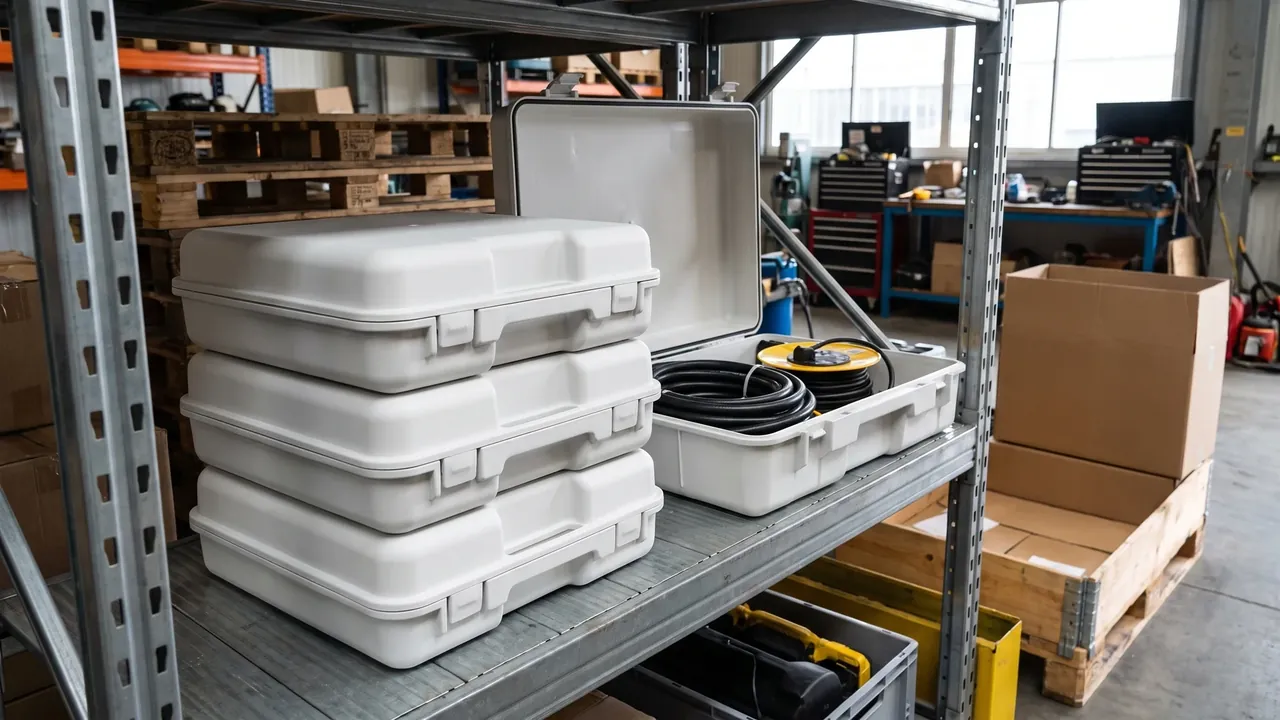
一体成型给滚塑箱带来的是承力路径的连续。箱体、加强筋、转角与锁扣座在同一模具中成形,冲击或堆码载荷不会在拼缝处集中,因此滚塑箱在跌落与抗挤压方面表现稳定。转角可做成较厚的圆角过渡,把应力分散到更大面积,这也是大尺寸箱体常用滚塑的原因。
在密封方面,两者都可以按 IP67 结构设计,即防尘与短时浸水;具体等级以第三方检测报告为准。区别在于实现路径:滚塑箱的密封面与密封圈槽口由模具一次成形,重点在于成形后的平整度与尺寸稳定性;注塑箱的密封依赖分件的配合精度与装配公差,重点在于分件间的贴合与锁紧一致性。换句话说,滚塑更看重结构连续,注塑更看重装配精度。
- 滚塑箱:无拼缝、承力连续,密封面一次成形;
- 注塑箱:分件装配,密封依赖配合精度与装配公差;
- 共同点:防护等级均以第三方检测报告为最终依据。
三、装配式注塑箱的成本与量产优势
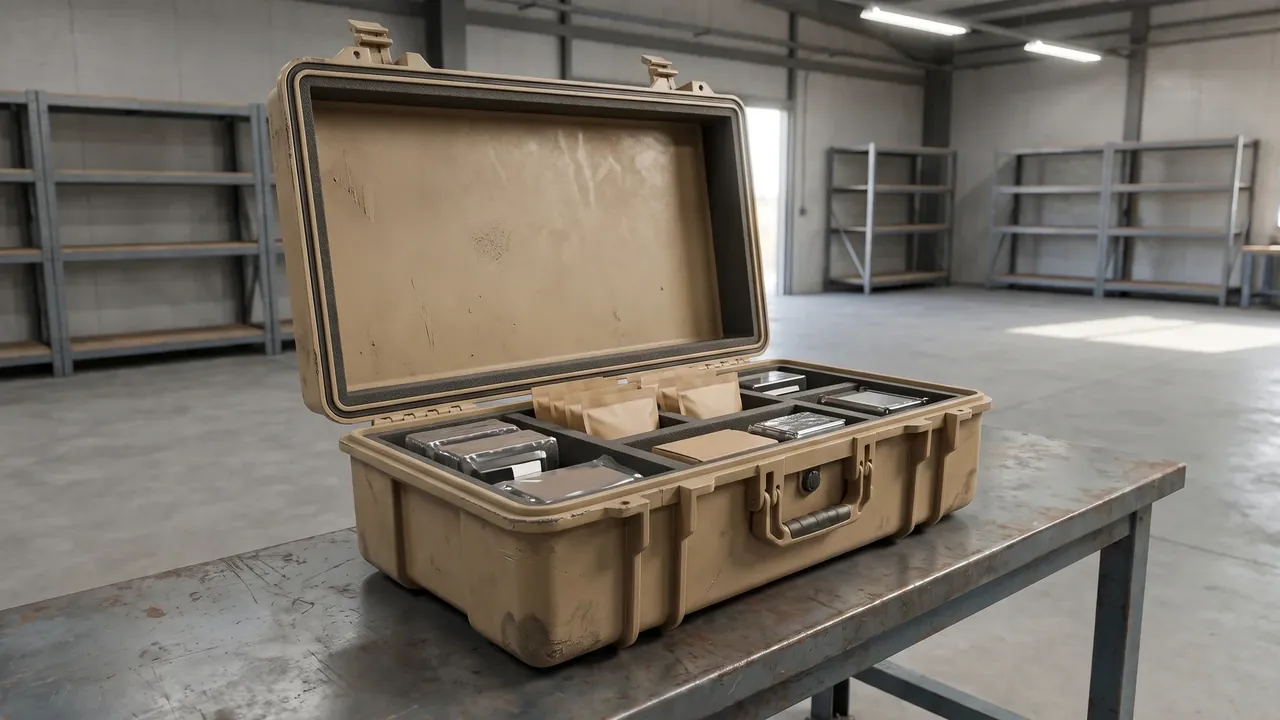
注塑箱的价值集中在精度与量产经济性。高压注入模腔的成型方式让尺寸高度一致,壁厚与外形可以做到很薄、很规整,适合需要精密配合的结构。当产量足够大时,高投入的注塑模具能被分摊到大量产品上,单件成本随之下降,这是滚塑在小尺寸标准件上难以匹敌的。
装配式结构还带来另外两点优势:一是功能模块化,锁扣、铰链、内衬可以按需选配或更换,维修时能更换单个零件;二是外观与细节更可控,表面处理、颜色与标识工艺选择更多。代价则是分件之间的接缝可能成为薄弱环节,密封与结构强度更依赖装配质量,长期使用后需要关注接缝老化与松动。
- 量产经济性:大批量下模具投入被摊薄,单件成本低;
- 功能模块化:分件可按需选配、便于更换维修;
- 代价:接缝是潜在薄弱点,依赖装配质量。
四、按批量与尺寸做选型
面对两种工艺,务实的选型逻辑是:先看批量与尺寸,再看精度与密封要求。如果箱体尺寸较大、形状不规则、批量不足以摊薄高精度注塑模具,滚塑通常是更合适的选择;如果箱体标准化、尺寸较小、批量很大且要求高精度配合,注塑更具成本与质量优势。
中间的灰色地带需要具体权衡:例如中等批量的大尺寸箱体,既要一体结构的强度,又希望控制成本,就要比较滚塑模具摊销后的单件成本与注塑方案的总成本。建议把模具投入、单件成本、维护方式与使用寿命列成四项,分别估算后再决策,而不是只看首件报价。选型清单见下一节。
五、对比选型核对清单
把工艺比较落到采购决策上,建议逐项核对:
- 明确批量与尺寸:大件、中小批量优先评估滚塑;小件、超大批量优先评估注塑;
- 确认精度要求:需要精密配合的结构,评估注塑的尺寸一致性是否必要;
- 核对密封实现路径:滚塑看成形平整度,注塑看分件装配公差;
- 比较全周期成本:把模具投入、单件成本、维护与更换一并计入;
- 评估维护方式:模块化零件更换与本体检修的便利性差异。
以上五项构成两种工艺取舍的基本核对面。任何一项不清楚,都建议在合同技术附件中写明验收方式与判定标准。
结论
滚塑箱与注塑箱不是优劣之争,而是一体成型与装配式两条路线的取舍:滚塑以结构连续、适合大件与中小批量见长;注塑以尺寸精度、模块化与超大产量经济性见长。选型的关键,是先明确批量、尺寸、精度与密封要求,再比较模具投入、单件成本、维护方式与使用寿命四项指标。把工艺比较写成可核对的清单,并在合同技术附件中约定验收标准,才能让选型结论真正落地。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号