

快速答案:小规格塑料盒的验收要把手感换成读数:批量 3000 只按一般检验水平 II 抽 125 只,六项外观读数配四道判死线,主要缺陷按 AQL 1.5 判定,超一个点就整批退,不要用让步接收去换交期。
目录
- 小规格塑料盒的四道判死线
- 外观检验的六项读数
- 抽样与 AQL 的三层判定
- 多腔模具的一致性与不合格处置
- FAQ
一、小规格塑料盒的四道判死线
验收谈不拢,多半不是标准缺失,而是判定线写成了形容词。「有一点缩水」「颜色偏深」这类说法,换个人看就是另一个结论。改成毫米与色差单位,争议才有落点。
一只小规格塑料盒的出厂价常在 16 元上下,整批退货的往返运费加复检人工要 8000 元起。判死线定得松,省下的是返工费,赔进去的是交期。
| 判死项 | 读数线 | 现场工具 | 越线处置 |
|---|---|---|---|
| 色差 | ΔE 大于 1.5 | 便携色差仪,D65 光源 | 整批退 |
| 飞边 | 单边大于 0.10 mm | 塞尺与投影仪 | 逐只修边 |
| 缩水凹陷 | 深度大于 0.15 mm | 桥板加百分表 | 让步或报废 |
| 锁扣保持力 | 小于 160 N | 数显拉力计 | 整批返修 |
色差排在第一行,因为它最容易被放过:不影响装配,只影响观感。可客户拆箱第一眼看到的就是颜色,第二批与第一批摆在一起,深浅差半个色号就退。
判死项不是建议值。越线之后只有退货、全检、让步三条路,选哪条要落在合同里,而不是等货到了再谈。
二、外观检验的六项读数
六项读数按可见度排序:缩水、飞边、色差、熔接痕、流痕、划痕。前四项在注塑机旁就能判,后两项多是搬运与包装带进来的。
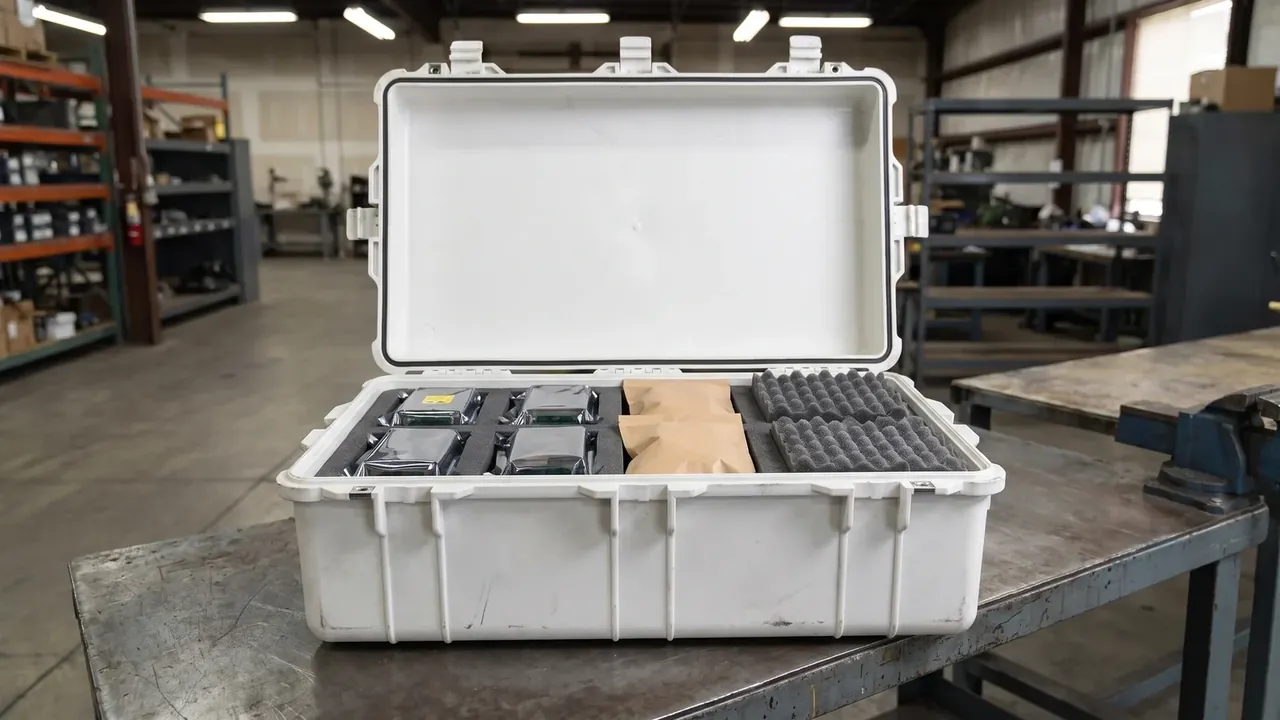
缩水只看平面。小规格塑料盒的盖面多为平板加一圈加强筋,筋根与厚壁交界处最容易凹。把桥板横跨凹陷区,百分表取最深点,0.15 mm 以内放行;超过这个数,盖面与密封条之间会留出约 0.2 mm 的缝,装配时看不出来,装车颠一路就变成渗水。
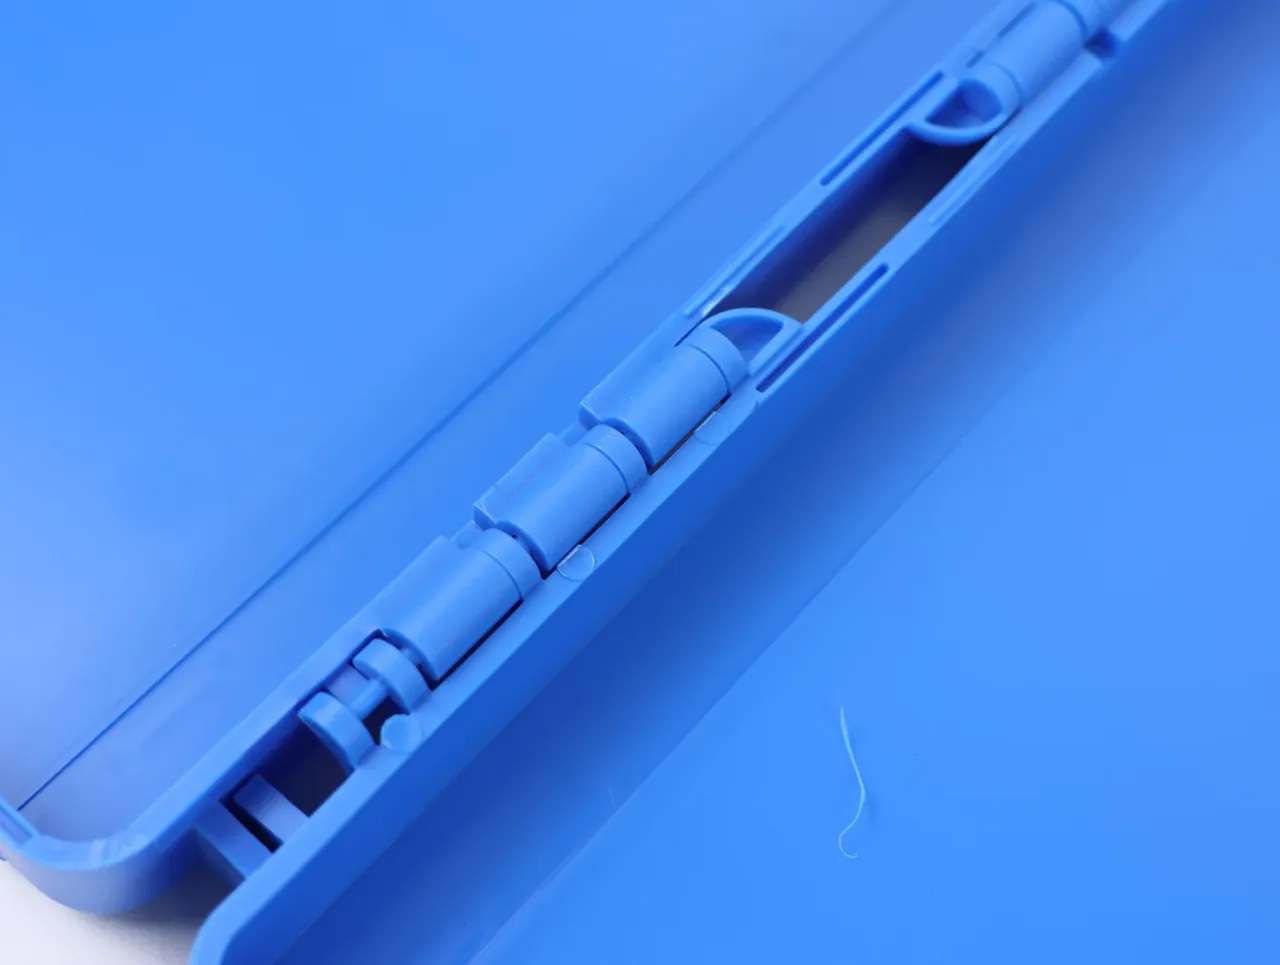
飞边看分型面。0.10 mm 的塞尺能塞进去就算越线,因为锁扣合上时那点余料会把扣舌顶偏,三次开合之后扣舌根部开始发白。
| 项目 | 测量方式 | 判定线 | 取样 |
|---|---|---|---|
| 缩水 | 桥板加百分表 | 深度不超过 0.15 mm | 每箱 5 只 |
| 飞边 | 0.10 mm 塞尺通止 | 不通为合格 | 每腔 3 只 |
| 色差 | 色差仪,D65 光源 | ΔE 不超过 1.5 | 首批 12 只 |
| 熔接痕 | 目视,300 mm 与 800 lx | 长度不超过 6 mm 且不发白 | 每箱 5 只 |
| 流痕 | 目视 | 无银纹、无焦痕 | 每箱 5 只 |
| 划痕 | 目视 | 宽不超过 0.08 mm,每面 1 条 | 全箱 |
六行里只有三行靠仪器,另外三行靠人眼。人眼判定必须写清距离与照度,否则同一道熔接痕,老师傅在 500 lx 下说没事,客户在 1000 lx 下说不行。
色差还有个小前提:比对基准件要留三只,一只放检验台,一只封存,一只给客户。基准件晒半年会偏黄,到时候谁都不认账。
三、抽样与 AQL 的三层判定
3000 只的批量,全检不现实,抽检又怕漏。可行做法是按批量取样本量代码,再按缺陷等级分三层判。
- 批量分档:1201 至 3200 只取代码 K,一般检验水平 II 对应样本 125 只。
- 严重缺陷:AQL 取 0,样本中出现一只即整批不合格,例如盖体开裂、锁扣断裂。
- 主要缺陷:AQL 1.5,125 只样本的接收数为 5,退回数为 6。
- 次要缺陷:AQL 4.0,接收数 10,退回数 11,轻微流痕归入这一层。
- 分层覆盖:3000 只装 75 箱,抽样不少于 12 箱,单箱不超过 15 只。
- 判定顺序:先严重、再主要、后次要,严重层不合格时不再累计。
这六条落进验收单,现场就少一句「看着差不多就收」。
最常见的误判是把两层合并计数。125 只里主要缺陷 4 只、次要缺陷 9 只,分开判都合格,合并成 13 只就超过 6 只的退回线,一批好货被退掉,责任还落不到具体环节。
另一头是抽样偏心:75 箱里只开最先码放的 3 箱,等于只验了同一模次。分层覆盖那一条,堵的就是这个口子。
四、多腔模具的一致性与不合格处置
一模 8 腔,32 秒一个周期,3000 只约需 375 模次,折合 3.4 小时。腔数越多,腔与腔之间的差别越要单独看。
八腔模的模温并不均匀。靠近浇口的腔体高出 2 至 3 ℃,冷却慢半秒,缩水浅一点,颜色也深一点。验收时按腔打码,首件每腔取 5 只,腔间色差按 ΔE 0.8 卡,单只 240 g 的产品腔间极差压在 1.2 g 以内。做不到,问题多半在水路,不在注塑参数。
盖面的平面度另算:300 mm 跨度内不超过 0.3 mm。这项超了,锁扣要用力才扣得上,客户会当成装配问题退回来。
不合格处置分四级,顺序不能颠倒。隔离要在 2 小时内完成,把同模次、同腔号的产品单独码放挂红牌;返工只允许修边与去毛刺,不许打磨盖沿,因为打磨会改掉密封面的平面度;让步接收须技术与采购双签,并限定用途,例如只作备件包装;退货要附检测记录与照片,供方 48 小时内交 8D 报告。先隔离再谈责任,现场一混料,谁也说不清是哪一腔出的问题。四级之外还有一种情况:同一腔连续两模出现同一缺陷,直接停模查水路,不再逐只挑。
处置完要回填一张表,把腔号、缺陷类型、数量与处置方式对齐。三个月后翻这张表,能看出模具哪一路水先堵。
结论
小规格塑料盒的验收,难点不在仪器,而在把形容词换成读数。四道判死线定住底线,六项外观读数管住观感,125 只样本查出批次问题,8 腔的一致性决定退货率。把这四件事写进验收单,返工与退货就从扯皮变成流程。合格的最终证据,是换个人、换一天、换一台仪器,还能复现同一批读数,这也是小规格塑料盒验收最实在的一条。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号