

快速答案:可堆叠容器的验收要写成条款,不写成印象。八项检验、两级抽样、三个判定口径,把外观与尺寸放在全检,堆码、跌落、角部与低温放在抽检,标识与追溯单独成条。条款定死,验收员现场不用凭手感,供应商也知道往哪儿改。
目录
- 可堆叠容器的验收从检验项清单开始
- 尺寸壁厚与堆码静载的试验方法
- 跌落角部强度与低温脆化
- 抽样方案与合格判定
- 出厂标识与可追溯
- FAQ
一、可堆叠容器的验收从检验项清单开始
可堆叠容器的验收第一件事不是看箱体好不好看,而是把检验项列全。漏项的代价在半年后才显形:外观过得去,堆码一压就塌,原因是箱盖的承压结构根本没进检验表。一份能执行的条款通常包含八项。
外表、外廓与内腔尺寸、壁厚、堆码静载、跌落、角部强度、低温脆化、承载标识,这八项覆盖了从出厂到三年使用期的全部失效模式。缺哪一项,对应的失效就会在索赔时变成各说各话。
| 检验项 | 要求 | 检验方式 |
|---|---|---|
| 外观 | 无穿透性缺陷,气泡不超 2 mm 且每面不超 3 处 | 逐只目视 |
| 外廓尺寸 | 长宽高各 ±3 mm | 逐只量具 |
| 内腔尺寸 | 长宽各 ±2 mm | 逐只量具 |
| 壁厚 | 标称 4.5 mm,负偏差不超 0.3 mm | 抽检超声测厚 |
| 堆码静载 | 3 倍额定载荷保压 1 小时,无屈曲 | 抽检破坏 |
| 跌落 | 低温预处理后五金件不脱开 | 抽检破坏 |
| 角部强度 | 30 J 冲击无贯穿裂纹 | 抽检破坏 |
| 承载标识 | 模内凸字,清晰可读 | 逐只目视 |
这八项里,外观、外廓、内腔与标识可以逐只做,其余必须抽样做破坏性试验。逐只项决定交付数量,抽样项决定这批能不能收。两者混在一起谈,就会出现全检合格却整批退货的争执。
顺序也有讲究:先量尺寸与壁厚,再称重,最后才上堆码与跌落台,尺寸超差的箱体不必进试验台。
二、尺寸壁厚与堆码静载的试验方法
可堆叠容器的壁厚是验收里最容易含糊的一项。标称 4.5 mm 的箱壁,负偏差放到 0.3 mm 就是 4.2 mm,整箱重量掉 6%,堆码强度掉得更多。用超声测厚仪在每只试样上打 9 个点,四壁各一点、箱底两点、箱盖三点,取最小值判定。
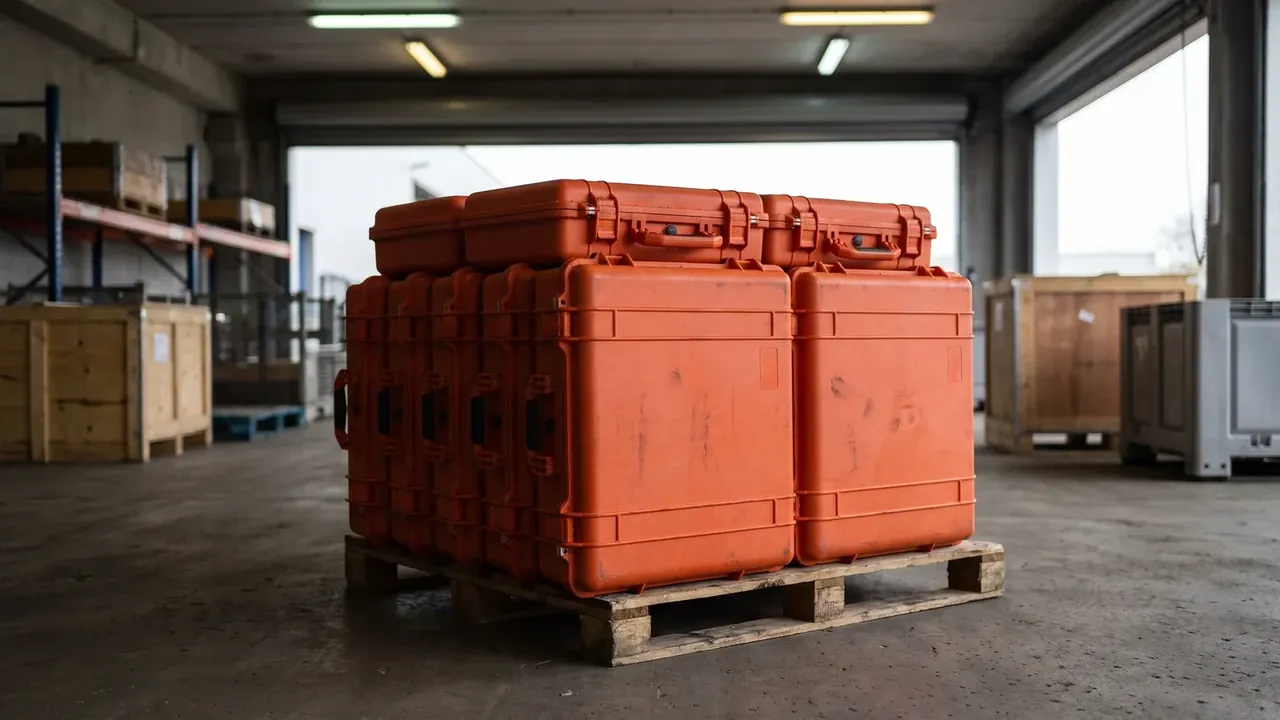
堆码静载按额定载荷的 3 倍加载,保压 1 小时。加载分四级,每级停 5 分钟读一次箱盖中央的挠度,不要一次压到位,否则读到的是冲击峰值而不是稳定变形。压到 3 倍时挠度不应超过箱体高度的 1.5%;卸荷 30 分钟后残余变形不超 1.5%,且不得出现筋条屈曲或箱壁鼓包。
试验环境要写进条款:23 ℃ ± 2 ℃、相对湿度 50% ± 5%,试样在这条件下放 24 小时再测。低温环境取出的箱体在常温下测出的数据偏乐观,这一条常被省略,出问题时就成了扯皮的入口。
载荷分布也要规定:配重块按箱底面积均布,块间垫 10 mm 橡胶板,避免局部压痕被误判为结构损伤。
三、跌落角部强度与低温脆化
可堆叠容器的跌落顺序固定为五点三棱一角,从 1.2 m 高度自由落体到 50 mm 厚的钢板上。试样先在 -18 ℃ 环境放 4 小时,取出后 30 秒内完成第一次跌落,这个时间窗是为了让箱体还处在低温状态。
角部强度用 30 J 的摆锤冲击最薄弱的那个角,冲击后不得出现贯穿裂纹,锁扣不得脱开。角部是载荷入口:上层箱体的重量、叉车的侧碰、跌落的第一触点,全落在这里。
低温脆化按 -40 ℃、4 小时后简支梁冲击强度不低于 8 kJ/m² 判定。聚丙烯在低温下从韧性断裂转为脆性断裂,转变温度取决于共聚单体比例,也取决于回用料比例。回用料超过 20% 的批次低温冲击值往往掉三成,这一项是唯一能抓住回用料超标的条款。
四、抽样方案与合格判定
可堆叠容器的抽样按计数抽样方案执行,一般检验水平 II,致命缺陷 AQL 0,主要缺陷 1.0,次要缺陷 2.5。批量 501 至 1200 只时抽 80 只,致命缺陷出现一只即整批拒收;主要缺陷 Ac 2、Re 3。
| 批量 | 样本量 | 致命 Ac | 主要 Ac | 次要 Ac |
|---|---|---|---|---|
| 151 至 280 | 32 | 0 | 1 | 3 |
| 281 至 500 | 50 | 0 | 1 | 4 |
| 501 至 1200 | 80 | 0 | 2 | 5 |
| 1201 至 3200 | 125 | 0 | 3 | 7 |
缺陷分级要在合同里写死。贯穿裂纹、锁扣失效、堆码塌陷属致命;止口缺料、壁厚负超差、标识缺失属主要;流痕、色差、轻微划伤属次要。分级不清,验收员只能凭感觉。
复检只给一次机会:首次抽样不合格允许同批加倍复检,仍不合格整批拒收。破坏性试验用过的试样不得回批。
五、出厂标识与可追溯
出厂标识要能在三年内追回一只箱体。模内标识至少四项:材料代号、模具编号、生产年月、额定承载,全部用凸字并标千克,防止喷码被溶剂擦掉。
| 标识项 | 形式 | 追溯用途 |
|---|---|---|
| 材料代号 | 模内凸字 | 判断回用料比例与低温性能 |
| 模具编号 | 模内凸字 | 定位机台、模次与工艺参数 |
| 生产年月 | 模内凸字 | 划定召回批次范围 |
| 额定承载 | 模内凸字加千克 | 现场堆码层数依据 |
| 批次号 | 激光打码 | 关联检验报告与留样 |
标识的耐久性要验:浸过异丙醇的棉布在标识区来回擦 50 次,字符仍应可读,跌落后的箱体标识不得整片脱落。激光打码在深色箱体上对比度不足,建议改模内镶件。
可追溯的链条不止箱体本身:每批留三只试样封样 24 个月,注塑工艺参数按模次存档,回用料比例单独记录,超 20% 的批次要在报告中注明。三份记录对得上,索赔才有依据。
结论
验收可堆叠容器的关键不在项目多,而在条款能不能落地:八项检验、两级抽样、三份记录,每一项都有量具、有判定值、有留存形式。把全检项和抽检项分开写,缺陷分级写进合同,验收就从印象变成了证据。可堆叠容器的验收标准,本质是用可复核的数据替代现场的目测判断。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号