

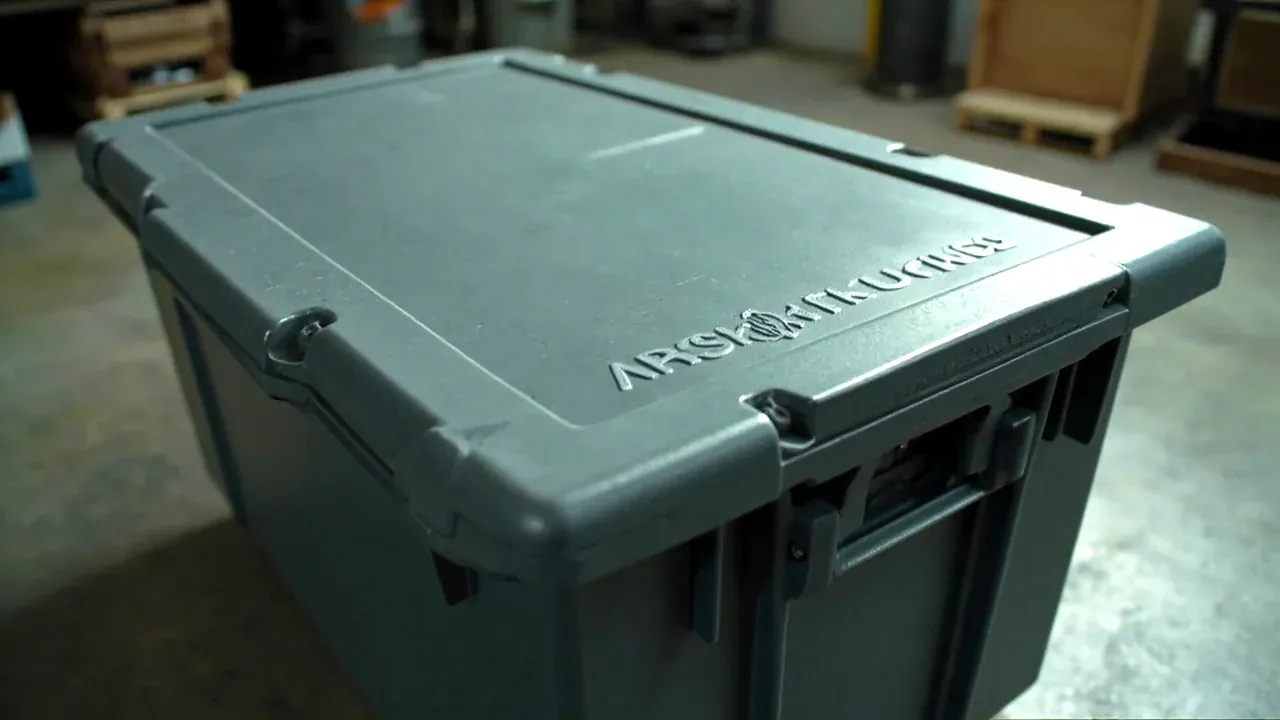
快速答案:工具箱盖出问题,先把变形和锁扣失效分开:用直尺量盖面平面度,看合盖错边,再用弹簧秤读扣紧力,三步能定位大部分故障。变形多来自残余应力、暴晒温差、超载堆码与铰链受力四类;锁扣失效多来自磨损、错位与异物三类。每一类都有可测的阈值,超阈值换件,没超就调结构。四类变形原因里,前三项靠改结构与改用法解决,第四项只能靠限位拉带缓解。
目录
- 先分清工具箱盖变形与锁扣失效
- 盖体变形的四个来源
- 锁扣失效的三个来源
- 工具箱盖的改善动作与判定阈值
- 修、换与改模的边界
- FAQ
一、先分清工具箱盖变形与锁扣失效
两种故障的症状很像,处理方向却相反。盖体变形表现为盖面中部下沉或外鼓、合盖后一侧翘起、堆码时盖面有异响;锁扣失效表现为扣舌压不到底、扣上以后仍能掀开一条缝、扣座周围磨出亮痕。先量平整度再查扣位,顺序反了会把铰链问题当成锁扣问题,越调越松。
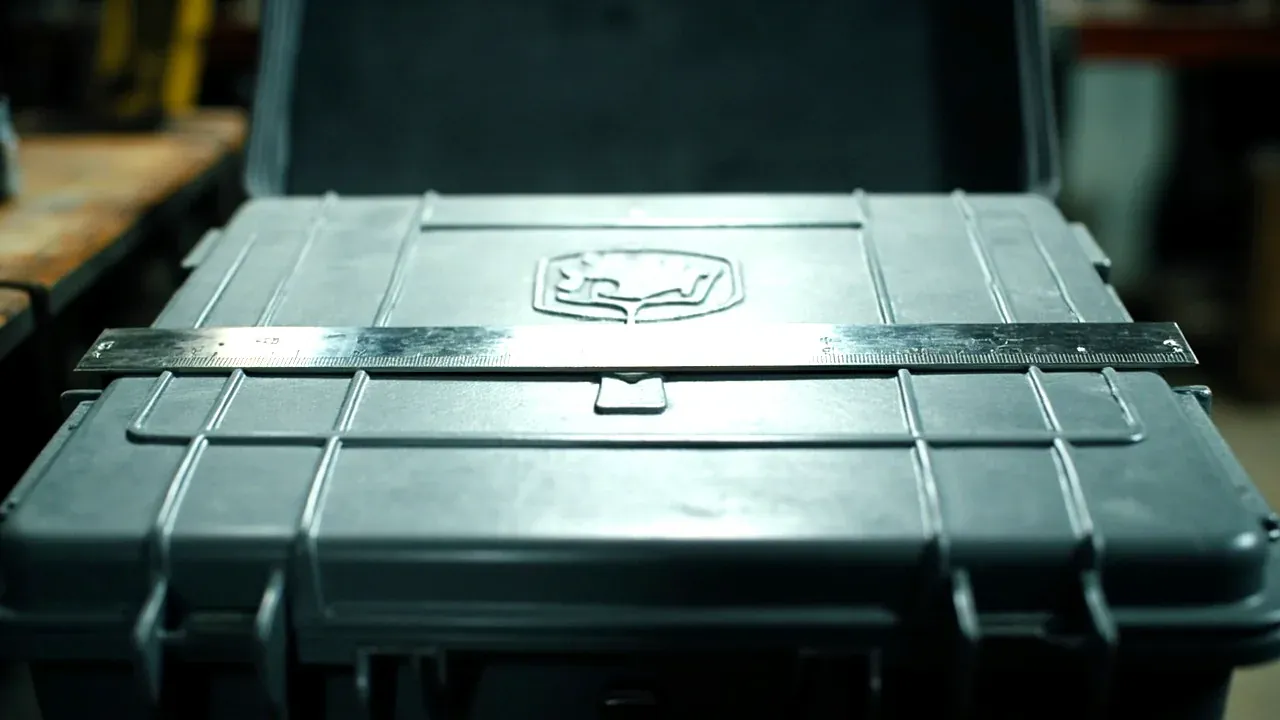
诊断只要三件工具:一米钢直尺配塞尺、零点零一毫米的深度尺、一把量程二十公斤的弹簧秤。直尺贴盖面读最大间隙,深度尺量槽底到盖沿的高度差,弹簧秤拉扣舌读扣紧力。三件加起来不到两百元,却能把「感觉盖不严」换成三个数字,返修单上也就有了可复核的依据。
二、盖体变形的四个来源
残余应力排在第一位。工具箱盖冷却时外壁先凝、内壁后缩,壁厚差超过一点五毫米的部位收缩差最大,脱模过早会把这份差固定下来。盖面平面度超过每米两毫米,基本可以判定为应力释放而非使用中压出来;这类盖多在出厂三个月内显形,越早挑出来越省事。
暴晒温差排第二。深色聚乙烯盖在夏季正午表面可到七十摄氏度以上,封闭中空层的空气膨胀把盖面顶起,夜间降温又吸回,二三十次循环后蠕变成为永久形变。超载堆码排第三:盖面按均布载荷设计,一个箱角压在盖面中央就是集中载荷,四十摄氏度下的蠕变速率约为常温三倍。铰链受力排第四,单手掀盖时座根弯矩最大。
三、锁扣失效的三个来源
磨损最容易被误判。工具箱盖的抽扣多用聚甲醛或尼龙,反复开合五千次后扣紧力会从八十牛降到四十牛以下,手感上只是「比以前好扣」,实际已经压不住密封条。判定用弹簧秤,低于三十五牛就该换扣舌,不要等到渗水才处理,那时密封条也压出了永久压痕。
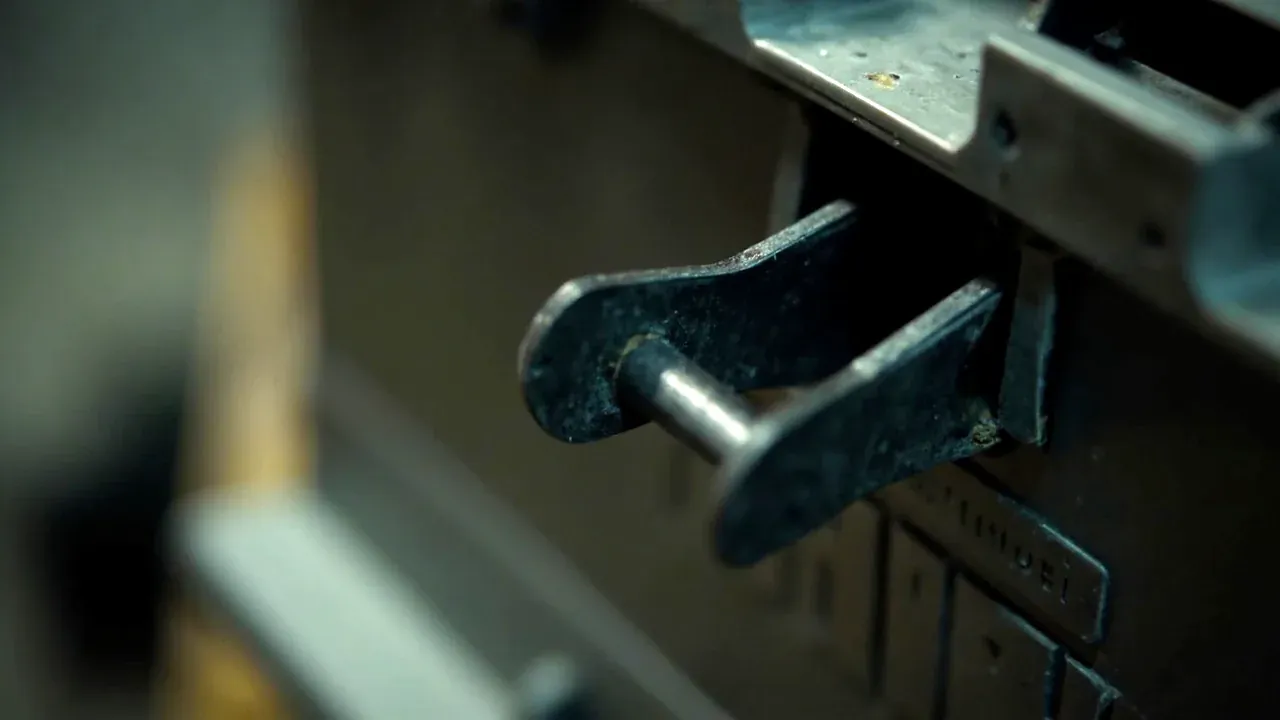
错位来自两处:铰链销孔磨损,或者盖与箱体不同批次收缩差。合盖后盖沿错边超过一点五毫米,扣舌就对不准扣座口,强行压下会把座口压出斜口,此后每次都错。异物则是砂砾、木屑、干泥浆卡在扣座槽底,扣舌行程被占掉一到两毫米;用零点三毫米塞尺探槽底,能插进去就是有异物。
四、工具箱盖的改善动作与判定阈值
变形按程度分三档。平面度超差但在每米四毫米以内,先改堆码方式并加护角,把集中载荷摊开;四到八毫米,在盖内侧加一道补强筋或贴一条三毫米铝条;超过八毫米直接换盖,因为蠕变已不可逆,加筋只能延缓。锁扣按扣紧力分档:三十五到五十牛,清槽并微调扣位;低于三十五牛换扣舌。
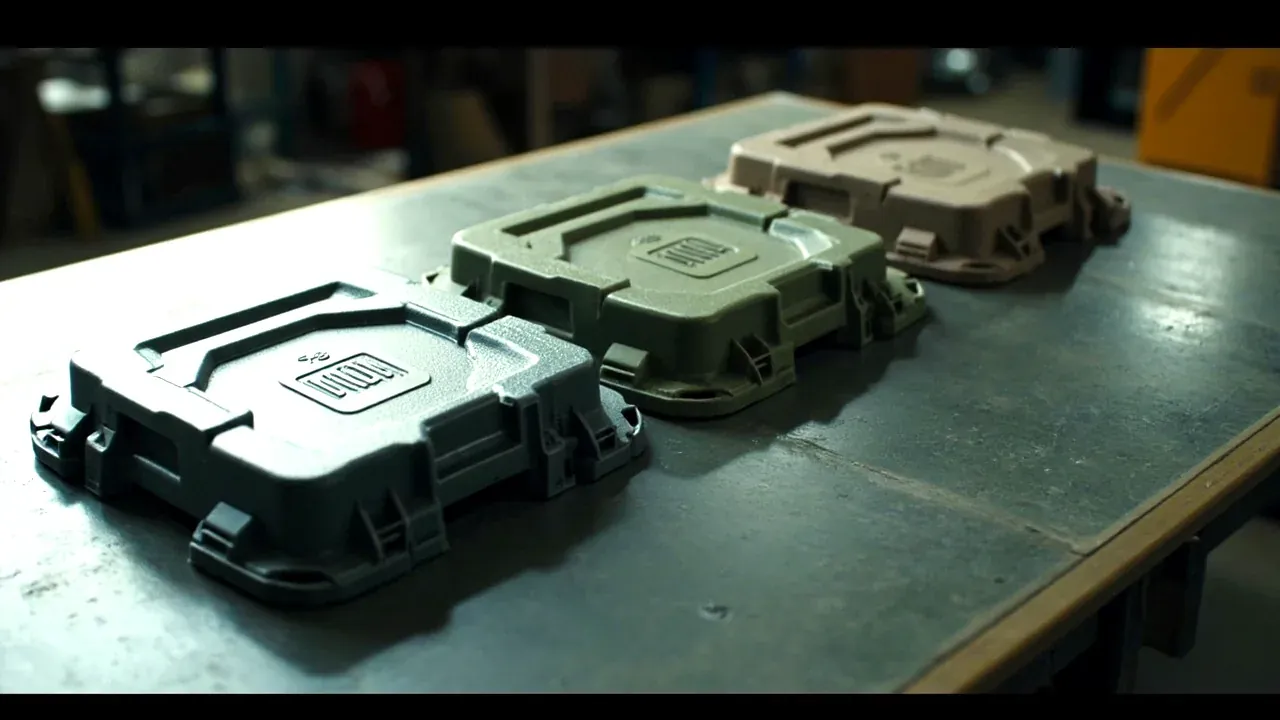
结构侧有六条改善,按性价比排序:盖面井字筋加高到三毫米、铰链座根部加厚并加补强筋、密封槽由单唇改双唇、扣座加深一毫米便于自清、深色改浅色降低表面温度、中空盖补通气孔。前四条要动模具,后两条改配方或加二次加工,量产前定下来最省钱。
五、修、换与改模的边界
判断一只工具箱盖该修还是该换,看三条:变形是否可逆、扣位还有没有调整余量、盖与箱体的配合面是否已经磨圆。变形可逆且扣位有余量,修;变形不可逆但箱体完好,换盖;配合面磨圆而箱体也临近寿命,整箱换,因为新盖配旧箱的错边往往比原来更大。
改模只在一种情况下划算:同一故障在整批里重复出现,且根因在结构而不在使用。单台返修不要动模,改模的费用与周期要按整批摊,摊不平就先改使用方式。另一条经验是,盖的故障多数先在密封槽转角露出迹象,转角半径小于十五毫米的模具返修率明显偏高。
| 故障现象 | 判定阈值 | 处理动作 | 复查周期 |
|---|---|---|---|
| 盖面中部下沉 | 平面度大于每米两毫米 | 改堆码方式、加护角 | 每月 |
| 盖面外鼓 | 中点挠度大于三毫米 | 补通气孔、改浅色 | 过一夏后 |
| 扣紧力衰减 | 弹簧秤读数低于三十五牛 | 换扣舌 | 每季度 |
| 合盖错边 | 盖沿错位大于一点五毫米 | 换铰链销后复测 | 每次检修 |
| 扣座卡滞 | 零点三毫米塞尺可入槽底 | 清槽、扣座加深 | 每周 |
结论
处理工具箱盖的故障,顺序是量平整度、看错边、读扣紧力,三项数字出来再决定修还是换。变形看可逆性,锁扣看余量,两者都到边界就整箱更换。结构改善要趁开模前定,已经量产的箱体只做加筋与加深扣座这两条,其余靠改使用方式。把阈值写进点检表,比每次凭手感判断可靠得多。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号