

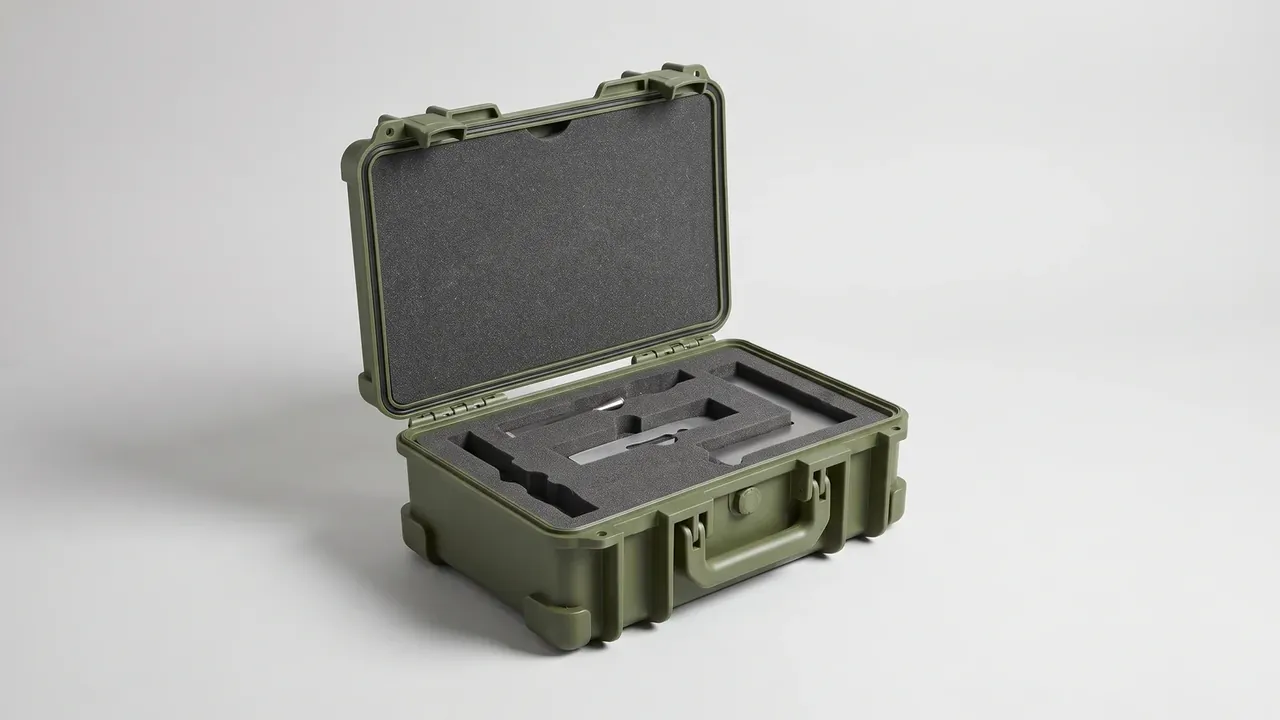
快速答案:工具套装箱的验收标准由三件事构成:分好类别的检验项目清单、每项的试验方法与判定限值、按批抽样的接收规则。关键项一件不合格即拒批,其余按 AQL 计数判定。
目录
- 工具套装箱的检验项目清单怎么列
- 外观与尺寸的检验方法与判定
- 密封与跌落试验怎么做
- 锁扣与提手的强度试验
- 抽检规则与批的判定
- FAQ
一、工具套装箱的检验项目清单怎么列
验收标准的第一页不是限值,是清单。工具套装箱的检验项按后果分三级:关键项管防护与安全,含密封、跌落、提手静载、锁扣保持力;主要项管装配与堆码,含内腔、外廓、壁厚、铰链间隙;次要项只管观感,含外观、色差、标识。
清单列成四列:项目、类别、方法、限值,缺一列就不成立。只写密封良好,检验员无从下手;写成水深一米三十分钟后指示卡不变色,结论才唯一。
| 检验项目 | 类别 | 试验方法 | 判定限值 |
|---|---|---|---|
| 密封 | 关键 | 浸水 1 m,30 min | 箱内无进水,指示卡不变色 |
| 跌落 | 关键 | 1.2 m,6 面 3 棱 1 角 | 无裂纹,锁扣不脱开 |
| 提手静载 | 关键 | 45 kg 静置 30 min | 永久变形不大于 2 mm |
| 锁扣保持力 | 关键 | 拉力计沿开启方向 | 不小于 300 N,不脱扣 |
| 内腔尺寸 | 主要 | 通止规或三坐标 | 按图纸公差 |
| 外廓尺寸 | 主要 | 卡尺,5 处 | 按图纸公差 |
| 壁厚 | 主要 | 超声测厚,9 点 | 不小于标称值 |
| 外观 | 次要 | 500 lux 目视 10 s | 无裂纹、无穿孔 |
| 色差 | 次要 | 色差仪对标准板 | ΔE 不大于 2 |
九项里关键项只有四项,拒批权却全在这四项上。分类不为排序,而为判定规则不同:关键项零接收,其余按抽样方案计数。
二、外观与尺寸的检验方法与判定
工具套装箱的外观检验定三个条件:照度 500 lux、距离 500 mm、目视 10 秒;条件固定,缩痕与流痕才有共同判法。判定取可量形式:裂纹与穿孔零容忍,缩痕不超过 0.3 mm,飞边不超过 0.5 mm,色差 ΔE 不大于 2。
尺寸检验先定环境:工件在 20 摄氏度上下 2 摄氏度的房间放 4 小时,与量具同温再测。刚下机的注塑件比稳定后大 0.2 至 0.4 mm,趁热测必然误判。内腔测长宽深,外廓加上对角线,壁厚测底、侧、盖各三点。
判定按单件走:任一项超差该件即不合格,尺寸取最大偏差而非五点平均。平均值会把超差摊薄成合格,标准一旦允许平均,模具就持续往一边偏。
三、密封与跌落试验怎么做
密封试验模拟箱体在雨里与水边的状态。工具套装箱先开合 30 次,让密封条经历压缩回弹,再放进 1 m 深水槽静置 30 min,箱内放指示卡与吸水纸。取出开盖,判据只有一条:指示卡不变色、吸水纸无水痕。不做这 30 次开合,新箱数据没有意义。
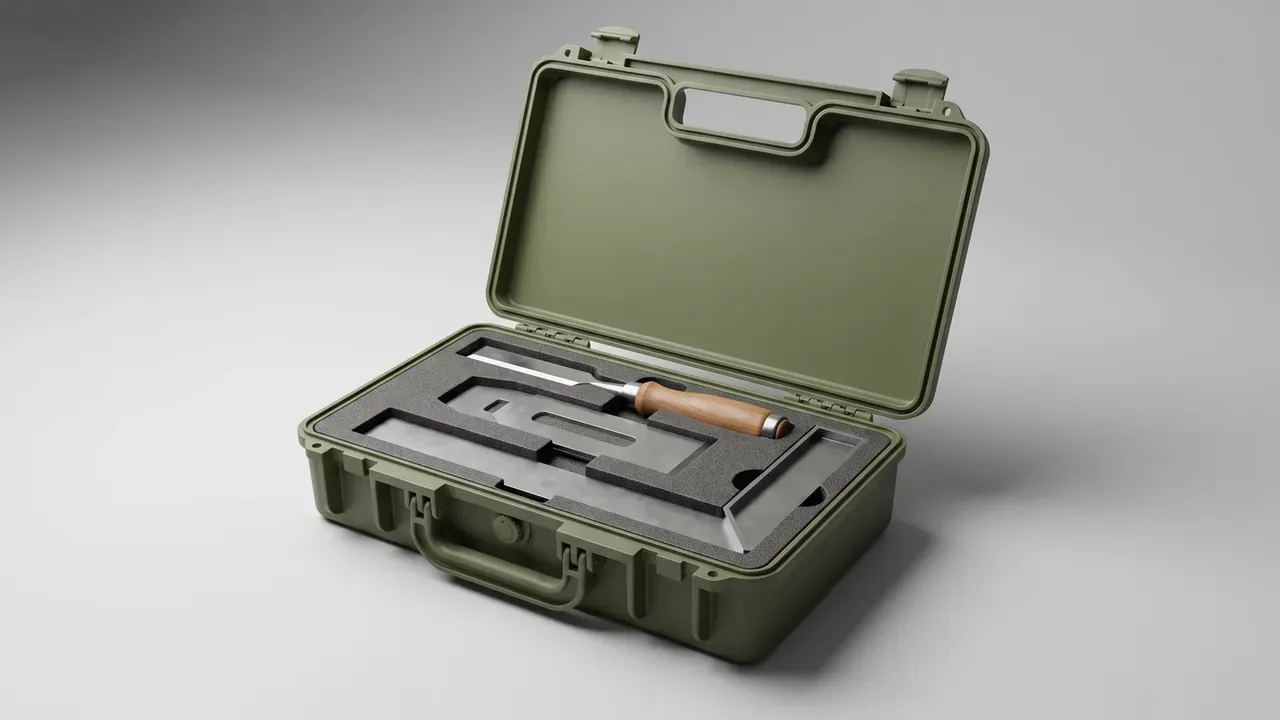
跌落试验模拟装卸与运输中的磕碰。工具套装箱在零下 20 摄氏度冷冻 4 小时,5 分钟内完成 1.2 m 自由跌落 10 次:6 个面、3 条底棱、1 个底角各一次。低温是必要的,PP 在零下 20 摄氏度时缺口冲击强度只有常温一半,常温能过的箱常在低温下从箱角开裂。
| 试验 | 预处理 | 条件 | 判定 |
|---|---|---|---|
| 密封 | 开合 30 次 | 水深 1 m,30 min | 指示卡不变色 |
| 低温跌落 | 零下 20 摄氏度,4 h | 1.2 m,10 次 | 无裂纹,锁扣不脱开 |
| 高温存放 | 55 摄氏度,4 h | 空箱平放 | 无软化变形,尺寸回弹 |
| 低温存放 | 零下 20 摄氏度,4 h | 空箱平放 | 无脆裂,铰链可开合 |
跌落之后必须复测密封:外观完好也可能密封槽错位 0.5 mm。顺序固定为外观、跌落、密封复测,三步都过才算通过。
四、锁扣与提手的强度试验
锁扣是工具套装箱最常失效的部件,试验要给出方向与速率。拉力计沿开启方向匀速加载,30 秒内升到 300 N 保持 10 秒,判据是不脱扣、扳扣根部不裂、锁舌不塑性变形。侧向拉出的高数据,不代表锁得住。
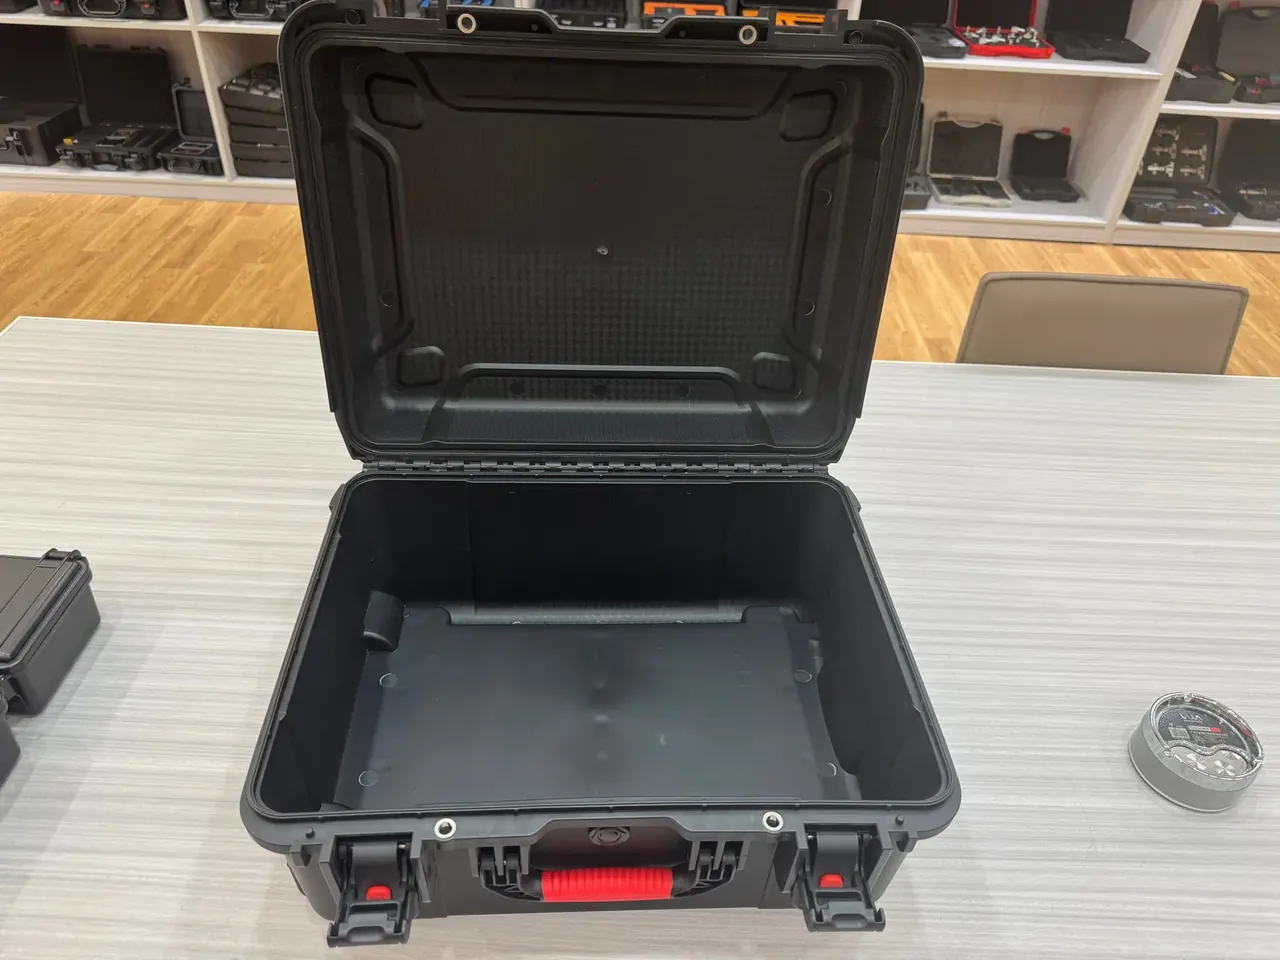
提手按装载重量的 1.5 倍做静载:装载 30 kg 的箱吊 45 kg 静置 30 min,卸载后量提手中点,永久变形不超过 2 mm。提起瞬间的加速度在 1.5 至 2 倍之间,1.5 倍是下限,取 2 倍更稳妥,但设备要跟上。
铰链做寿命试验:空箱开合 5000 次,每分钟 15 次,每 1000 次查一次间隙。判据是无裂纹、无松动、销轴间隙不超过 0.4 mm。5000 次相当于每天开合 5 次用两年半,测的是铰链座与箱体一体成型的可靠性。
五、抽检规则与批的判定
批的划分先于抽样。同模具、同牌号材料、同班次连续生产的工具套装箱算一批,换料、换模、换班都重新组批。批混了抽样就失去意义,不合格率被两个来源摊平,谁也找不到原因。
抽样按计数调整型方案走。一般检验水平 II、正常检验一次抽样,批量 501 至 1200 只时样本量为 80 只。关键项 AQL 取 0,出现 1 只不合格即拒收;主要项 AQL 取 1.0,接收数 2、拒收数 3;次要项 AQL 取 2.5,接收数 5、拒收数 6。
| 批量 | 样本量 | 关键项接收数 | 主要项接收数 | 次要项接收数 |
|---|---|---|---|---|
| 151 至 280 | 32 | 0 | 1 | 3 |
| 281 至 500 | 50 | 0 | 1 | 5 |
| 501 至 1200 | 80 | 0 | 2 | 5 |
| 1201 至 3200 | 125 | 0 | 3 | 7 |
判定先关键后主要。关键项一旦不合格,其他项再好也整批拒收、全检或退货,不允许加抽翻盘。其余项按接收数与拒收数判,落在两者之间时抽下一样本,仍不能判定则判不接收。
首件与巡检是抽检之外的两道网:投产前 3 件全项检验,合格才量产;量产中每 2 小时抽 5 件查尺寸与外观;型式检验每 12 个月或材料、模具变更时做 3 件。三道网都留数据。
结论
工具套装箱的验收标准是一条闭环:清单给项目与类别,方法给条件与操作,限值给合格线,抽样规则给批的去留。最容易被省掉的是条件:照度、水温、跌落高度、加载方向,省掉哪条判定都会滑向主观。把条件写死、关键项按零接收,工具套装箱的验收标准才真正可执行。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号