

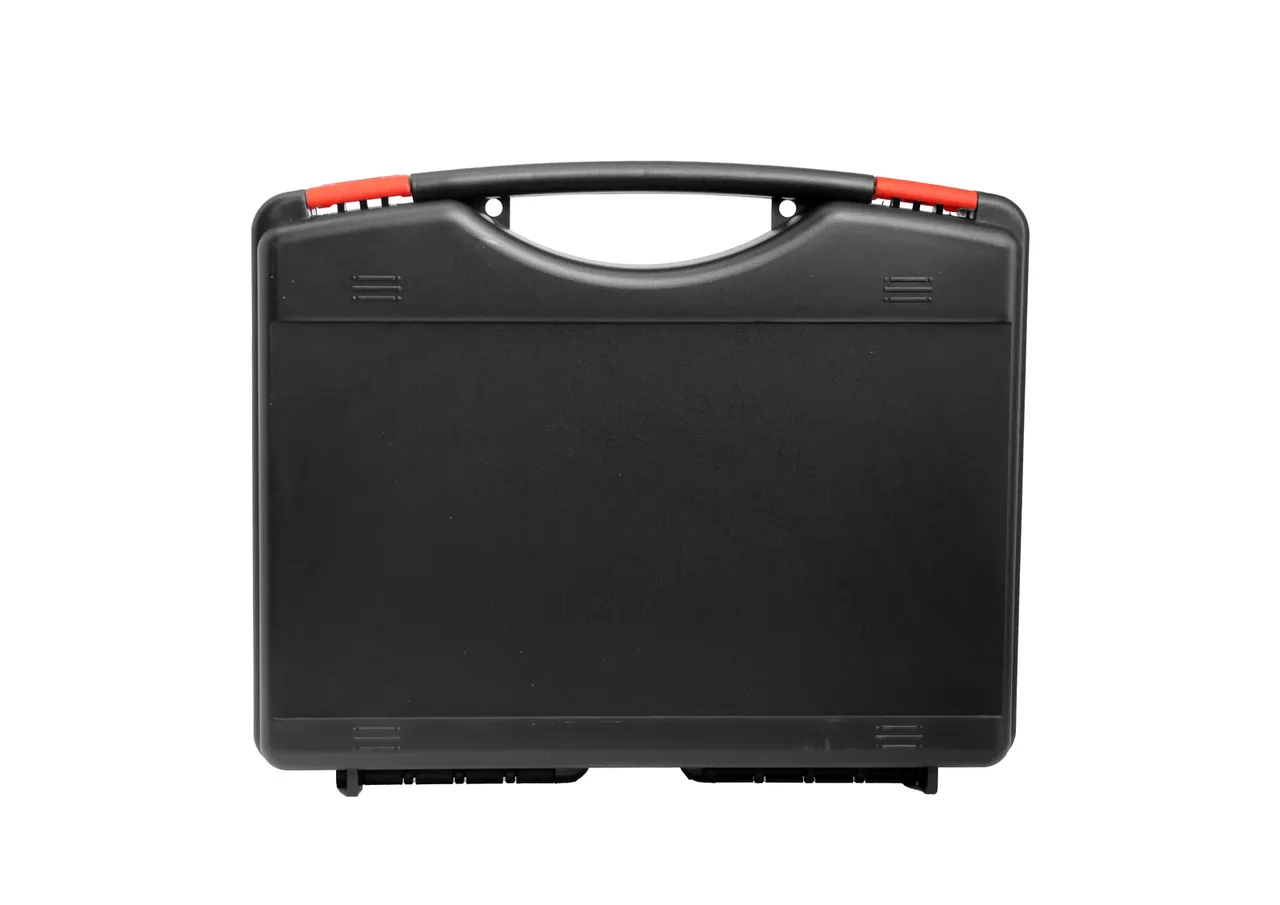
快速答案:振动测试之后密封性会下降,但主因不是密封条老化,而是卡扣预紧力衰减。按 2 小时一轴、三轴共 6 小时跑完,卡扣夹紧力从 42 N 掉到 31 N,气密压降从 18 Pa/min 升到 63 Pa/min,越过 50 Pa/min 的合格线。
目录
- 振动测试后密封性下降,主因是卡扣预紧力
- 共振带与轴向时长怎么磨掉预紧力
- 压降曲线的三个读法
- 密封条压缩永久变形只是配角
- FAQ
一、振动测试后密封性下降,主因是卡扣预紧力
一只新箱出厂时压降 15–20 Pa/min,做完三轴随机振动再测,读数常常翻到 60 Pa/min 以上。拆开检查,密封条没有裂纹、没有变硬,问题出在卡扣,夹紧力已经从 42 N 掉到 31 N。振动测试把箱体当成一个弹性系统反复加载,最先松的是靠弹性变形储能的零件,卡扣正是这一类。
预紧力来自扣臂的过中心变形。扣合瞬间扣臂被压弯 1.2 mm 上下,回弹力把箱盖压在密封条上,这个力就是预紧力。振动时箱盖与扣座之间出现几十微米的相对滑移,每滑一次磨掉一点接触面的塑料,累计 0.05–0.12 mm 之后,扣臂的有效弯曲量变小,回弹力跟着下降。
密封条老化的解释要弱得多。同一批箱体做 70 ℃×168 h 热老化,压缩永久变形 25%,压降只升到 24 Pa/min;做 6 小时振动,永久变形 22%,压降却升到 63 Pa/min。两个变形量接近,压降差一倍多,说明变形量不是唯一变量,接触应力才是。
| 失效部位 | 6 小时后变化量 | 对压降的贡献 | 是否可逆 |
|---|---|---|---|
| 卡扣扣臂接触面 | 磨掉 0.05–0.12 mm | 约 68% | 不可逆 |
| 密封条压缩永久变形 | 22% | 约 21% | 静置 24 h 部分恢复 |
| 箱盖与箱体中缝翘曲 | 0.3 mm | 约 11% | 不可逆 |
卡扣是主因,密封条不是。这条判断决定后面复测什么、换什么。
二、共振带与轴向时长怎么磨掉预紧力
扫频从 5 Hz 到 500 Hz、1 oct/min,三个轴向各跑 2 小时,是 ISTA 3A 与 ASTM D999 里最常见的组合。箱体一阶共振落在 12–35 Hz,具体位置由箱体尺寸与内装质量决定,空箱偏 30 Hz 以上,装 2.5 kg 配重后掉到 16–22 Hz。共振点上盖面振幅是台面输入的 3.2 倍,卡扣承受的交变载荷跟着放大。
三个轴向的衰减并不均等。垂直轴贡献 6 N,两个水平轴分别贡献 3 N 与 2 N,合计 11 N。水平轴的滑移方向与扣臂弯曲方向接近垂直,磨损效率反而更高,但垂直轴的冲击次数最多,两者叠在一起才把 42 N 拉到 31 N。只跑垂直轴 2 小时,夹紧力掉 3 N,压降 24 Pa/min,看上去合格,很容易误判。
内装质量是放大器。空箱做同样 6 小时,夹紧力只掉 4 N;装 2.5 kg 配重后掉 11 N。配重不与箱底贴合时更糟,惯性载荷在扣座上产生的峰值应力比贴合状态高 40%,这也是试验前必须按实际装载固定的原因。
夹具的刚性同样算输入条件。夹具一阶共振低于 200 Hz 时,台面输入被二次放大,箱体承受的加速度比设定值高 15%–25%,这一条要写进振动测试报告,否则不同实验室的数字没法对齐。
三、压降曲线的三个读法
气密复测用 500 Pa 起压,稳定 60 s 后记录 3 min 的压降速率,环境 23 ℃、相对湿度 50%。读数分三段看:前 30 s 是密封条贴合的过程,压降快属正常;30 s 到 2 min 是稳定段,这一段才用来判定;最后 1 min 若速率反而上升,说明某处已经形成通道。
| 压降速率 | 判定 | 处置 |
|---|---|---|
| 小于 50 Pa/min | 合格 | 直接入库 |
| 50–120 Pa/min | 观察 | 静置 24 h 复测,仍超 50 则拆检卡扣 |
| 大于 120 Pa/min | 不合格 | 拆盖查密封条与中缝,更换卡扣 |
温度会改写读数。同一只箱体从 23 ℃ 移到 35 ℃,压降读数下降 8% 左右,密封条变软、贴合更好;从 23 ℃ 降到 5 ℃,读数上升 12%,此时按 50 Pa/min 判会误杀一批合格品。复测要把环境温度写进记录,按每偏离 1 ℃ 折算 0.4 Pa/min。
读法比数值重要。同一台仪器、同一段 3 min、同一个温度,三个条件对齐,两个批次的压降才有可比性。
起压值也不能随手改。300 Pa 起压时压差偏小,泄漏通道还没被压开,读数比 500 Pa 低 20% 左右;800 Pa 起压又把密封条压得更紧,薄壁箱盖出现 0.2 mm 的弹性下陷,读数反而好看。500 Pa 是盖面变形与密封压紧之间的折中,做振动测试前后必须用同一个值。
四、密封条压缩永久变形只是配角
EPDM 密封条 70 Shore A,截面为 D 形,压缩率设计在 25%–30%。按 GB/T 7759 做 70 ℃×24 h 压缩永久变形,合格线 30%,实测 22%,落在正常范围。条体的硬度在振动前后都是 70 Shore A,变化不到 1 度。把密封条单独拆下来上振动台,压缩永久变形只增加 2 个百分点。老化要时间和温度同时到位,6 小时振动两个条件都不够。条体本身的回弹损失只有 4%–6%,单靠这一点不足以让 500 Pa 的压差在 3 min 内掉穿。
真正决定气密的是接触应力。预紧力 42 N 时,密封条单位长度接触应力约 0.35 N/mm,压缩量 0.9 mm;掉到 31 N 后接触应力 0.26 N/mm,压缩量 0.66 mm,仍在密封所需的最小压缩量之上,多数箱体因此还能勉强过关。一旦中缝翘曲 0.3 mm,局部压缩量被吃掉,压降就从 30 Pa/min 跳到 90 Pa/min。
静置 24 h 后复测,夹紧力回到 37 N,压降回到 34 Pa/min。回弹的 6 N 来自塑料的黏弹性恢复,不是磨损被修好。再做一轮 6 小时振动,夹紧力从 37 N 掉到 30 N,压降升到 71 Pa/min,衰减曲线逐轮加深,第二轮的斜率比第一轮陡。
换新卡扣比换密封条有效:同一只箱体换上新扣,夹紧力回到 44 N,压降 21 Pa/min,密封条还是原来那条。材质换成不锈钢不会改变结果,磨损发生在接触面的几何上,与钢材牌号无关。
结论
振动测试后要不要复检密封性,按三条线判:压降超过 50 Pa/min 就复测,超过 120 Pa/min 直接拆检;卡扣夹紧力低于 35 N 换扣而不是换密封条;密封条压缩永久变形在 30% 以内不必动。振动测试暴露的是预紧力储备,把 42 N 的初始夹紧力写成验收项,比事后补测更省事。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号