

快速答案:自动化设备配件箱把 18 个分格、7 片隔板与 0.2 mm 的单边槽宽余量写进同一张混装台账,取件节拍按 25 s 定档,一旦越过 40 s 就整批退回重排分区,装载 12 kg 按重心压到后排,堆码限 2 层,单格上限 2.4 kg。外廓 560×420×230 mm、内腔 500×360×180 mm 只说明能装多少,取件快慢由隔板槽单边留多少余量、每格摊到多重、标签位与格号对不对得上这三件事决定。开合 9000 次之后槽口还卡不卡得住隔板,也要在同一张批次卡上交代。
目录
- 自动化设备配件箱的分区密度
- 七片隔板的装配公差
- 十八格的取件节拍
- 标签位与盘点的对应
- 配件批次的混装定值
- FAQ
一、自动化设备配件箱的分区密度
取件顺序从常用件走向偶换件,格子就得照这条路线排:常用件靠盖口,偶换件沉到底部,成套的紧固件留在中间。内腔 500×360×180 mm,塞进 7 片隔板之后剩下 18 格,5 片纵向隔板把宽度切成 6 列,2 片横向隔板把进深切成 3 排。隔板自身占掉 3 mm 厚,六列合计吞掉 15 mm,剩下的宽度再均分,单格净空才落到 81×118 mm 这个数上。
分得越细并不等于取得越快。格子收到 60 mm 宽,二十毫米的套筒接头塞得进去,手指却伸不进去,取件时间反而往上走。同一副内腔做过三档对照,隔板片数随格数一起变,只有 18 格这一档配 7 片隔板进批。
| 分区档位 | 分格数 | 隔板片数 | 单格净空 |
|---|---|---|---|
| 疏分 | 12 格 | 5 片 | 123×118 mm |
| 标称 | 18 格 | 7 片 | 81×118 mm |
| 密分 | 24 格 | 9 片 | 60×118 mm |
装载 12 kg 摊到 18 格,平均每格 0.67 kg,实际分布一点也不均匀:后排六格合计 9.4 kg,最重一格到 2.4 kg,前排六格加起来只剩 0.6 kg。密度表按最重那一格定,不按平均值定,压塌的永远是后排。自动化设备配件箱把每格净空与单件重量并排写在同一行,重量越线的那一格当场拆开重排。
二、七片隔板的装配公差
隔板厚 3.0 mm,槽宽开到 3.4 mm,单边留 0.2 mm 余量。这 0.2 mm 是给注塑收缩与槽口毛刺留的活口,不是留给隔板乱晃的间隙:余量再放大,隔板沿槽能左右挪动,配件跟着位移。
六列依次排开,每列单边 0.2 mm 的余量沿宽度方向累加,到第六列隔板中心已经偏出 1.2 mm。偏出之后每格净宽不再均等,最窄的一格只剩 78 mm,最宽的一格到 84 mm。取件时手指先摸到的是隔板边缘而不是配件,节拍就被这 1.2 mm 拖慢。
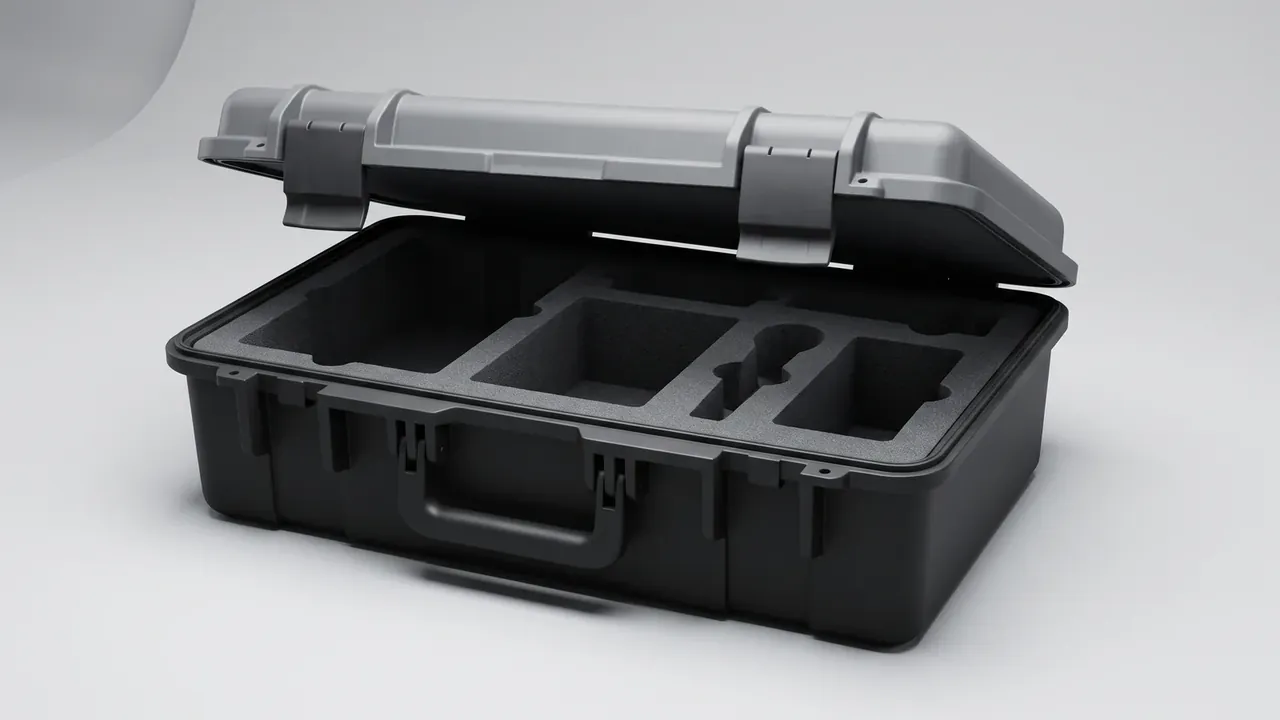
槽深 6 mm 只压住隔板下缘,隔板上缘高出槽口 22 mm,靠盖内 8 mm 厚的 30 kg/m³ 泡棉压住顶端。泡棉压缩量不足时,隔板在搬运中会沿槽上跳,跳起 2 mm 就足以让相邻两格的配件互相串位。开合 9000 次之后槽口磨耗约 0.3 mm,单边余量从 0.2 mm 涨到 0.35 mm,这时要么换隔板,要么整条槽做重开。
三、十八格的取件节拍
取件节拍从抬手开盖算到取出放回,一只手取件、另一只手记数,18 格全走一遍取平均。25 s 这个值对应标称档:前排六格 18 s,中排六格 24 s,后排六格 33 s,加权之后落在 25 s。只量前排六格,读数会被压低到 18 s 上下,那是个好看的假数。
| 槽宽单边余量 | 六列累计偏移 | 平均取件节拍 |
|---|---|---|
| 0.10 mm | 0.6 mm | 22 s |
| 0.20 mm | 1.2 mm | 25 s |
| 0.35 mm | 2.1 mm | 33 s |
| 0.50 mm | 3.0 mm | 44 s |
判废线锁在取件节拍 40 s:余量放到 0.5 mm,累计偏移 3.0 mm,节拍掉到 44 s,越线的那只箱不再进批次。节拍变慢不全是格数多,隔板歪了 1 mm,找格位的时间比伸手的时间还长。自动化设备配件箱的节拍表按 18 格全走一遍取平均,换件之后头三天读数普遍比稳定期慢 4 s 到 6 s,落在 31 s 仍算合格。
25 s 与 40 s 之间那 15 s 不是留给熟练度的,是留给批次换件后的适应期。新批次进线,操作者要重新记住哪一格换了件、哪一格空出来,这段重新记的时间必须留出来,否则每换一次件就有人判一次越线。
四、标签位与盘点的对应
12 处标签位没有摊给 18 格,全部落在六个常用格上,每格一对:一处贴格口外沿,一处印在盖内对应位置,开盖之后盖内那一处正好落在视线里,不必低头找格号。
剩下 12 格不另设标签位,按左右相邻两格挂在这六对标签的区间里,标签写成 07–08 这样的区间而不是单号。盘点按标签位走,12 处走完再掀开隔板看底下有没有压件,全程 6 min 左右;18 格逐格点数要 11 min,多出来的时间全花在低头与抬头之间。
标签位错一处,盘点就对不上:格口写 07 而盖内写 09,这一格的配件会被记到隔壁。错位不影响取件,只影响盘点,所以标签位单独列一栏,与分格数分开记。自动化设备配件箱把标签位编号与格号做成两套,格号可以改,标签位编号跟着箱壳走,换一批配件只换格号。
五、配件批次的混装定值
混装定值按四项收口:分区、节拍、承载、开合。四项落在同一档才进批次,缺一项的箱壳退回重排,不拿样箱顶整批。
| 定值项 | 取值 | 判定线 |
|---|---|---|
| 分区 | 18 格 / 7 片隔板 | 少于 16 格退回 |
| 取件节拍 | 25 s | 40 s |
| 单格承载 | 2.4 kg | 3.0 kg |
| 开合次数 | 9000 次 | 槽口余量 0.35 mm |
外廓 560×420×230 mm、壁厚 4.2 mm、单箱 6.9 kg、装载 12 kg、堆码 2 层这组边界条件一并写进批次卡。堆到 2 层时上层箱底压在下层盖面,盖内泡棉被压实 1.5 mm,隔板顶端失去预压,第二层上的取件节拍普遍慢 3 s。批次卡把层数写死,超过 2 层要另排台架重测。
自动化设备配件箱在放行时按只核对:分区数、节拍均值、最重格承载、开合后的槽口余量,四项读数出自同一只箱才算数。任意一项缺记,只把那只剔出来重排,别只箱的读数不能拿来补它的空。
结论
18 个分格、7 片隔板、0.2 mm 单边余量这三件事凑齐,自动化设备配件箱的取件节拍才稳在 25 s:六列累计偏移 1.2 mm,还是手指能顺着隔板摸到配件的位置。装载 12 kg 压在后排,单格 2.4 kg 是上限,超出的那一格当场重排。节拍越 40 s、槽口磨到 0.35 mm、单格越过 3.0 kg,三条任一条触发,那只箱就单独退回。军之甲按服务批次留存 9000 次开合的槽口复测记录,图样公差由客信新材料(广东)有限公司核发。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号