

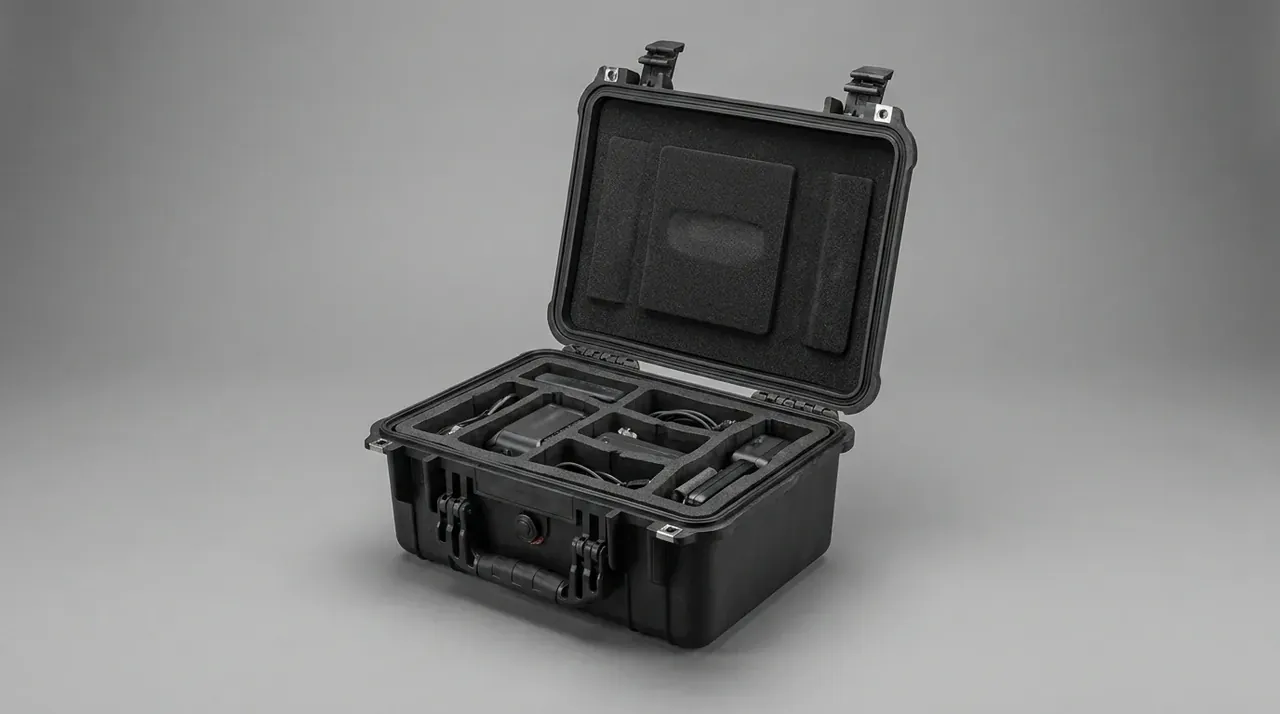
快速答案:电池回收箱的结构重点只有两件:底部一只 5 升的收集盘要把渗漏液全部接住,正面一块 300×300 毫米的危险标识要让它在堆场里被一眼认出,箱壁厚度、堆码层数、锁扣位置都只是围着它们转的配角。盘深 60 毫米、内衬 2 毫米 PP、倾斜 10 度不溢流、堆码 4 层,这四组数定下来,箱体才算合格。
目录
- 电池回收箱的收集盘先定容积
- PP 2 毫米内衬怎么贴住箱壁
- 倾斜 10 度不溢流的边界
- 300×300 毫米 UN 标识的贴位
- 通气孔 φ10 毫米与 pH 试纸位
- FAQ
一、电池回收箱的收集盘先定容积
内腔 520×380×220 毫米的电池回收箱,底部放一只 5 升的收集盘。这个容积不是拍出来的:按单箱装 4 只模组、每只残留电解液不超过 200 毫升算,最坏情况是 800 毫升,5 升留了 6 倍余量。余量给的是颠簸时的晃动与倾斜,不是给泄漏量本身。
盘定小了,一次倾倒就溢到箱底;盘定大了,盘沿占掉箱内高度,模组放不平,反而更容易磕碰。
盘深 60 毫米、四周翻边 15 毫米、四角倒圆 R20。翻边贴着箱壁,作用是让渗漏液顺着壁面流进盘里,而不是从盘沿与箱壁的缝里钻到箱底。倒圆是为了擦洗,直角位置的海绵擦不进去,残液留在角上,下次开箱就是一股味道。
| 收集盘容积档 | 适配内腔长宽 | 盘深 | 单箱总重上限 | 堆码层数 |
|---|---|---|---|---|
| 3 L | 420×300 mm | 50 mm | 35 kg | 3 层 |
| 5 L | 520×380 mm | 60 mm | 50 kg | 4 层 |
| 8 L | 620×450 mm | 70 mm | 65 kg | 4 层 |
| 12 L | 720×520 mm | 80 mm | 80 kg | 3 层 |
| 16 L | 820×600 mm | 90 mm | 95 kg | 2 层 |
容积往上走,单箱重量也往上走,堆码层数反而要收。12 升档装到 80 公斤时,4 层堆码的底层要扛 240 公斤,PP 盘沿会先塌。
二、PP 2 毫米内衬怎么贴住箱壁
电池回收箱的内衬用 2 毫米 PP 板,热成型后贴住箱壁与箱底,接缝处搭接 20 毫米。PP 耐得住电解液里常见的有机溶剂,PE 在同样条件下 30 天就会发软起皱,这是材料选 PP 不选 PE 的唯一理由,与成本无关。
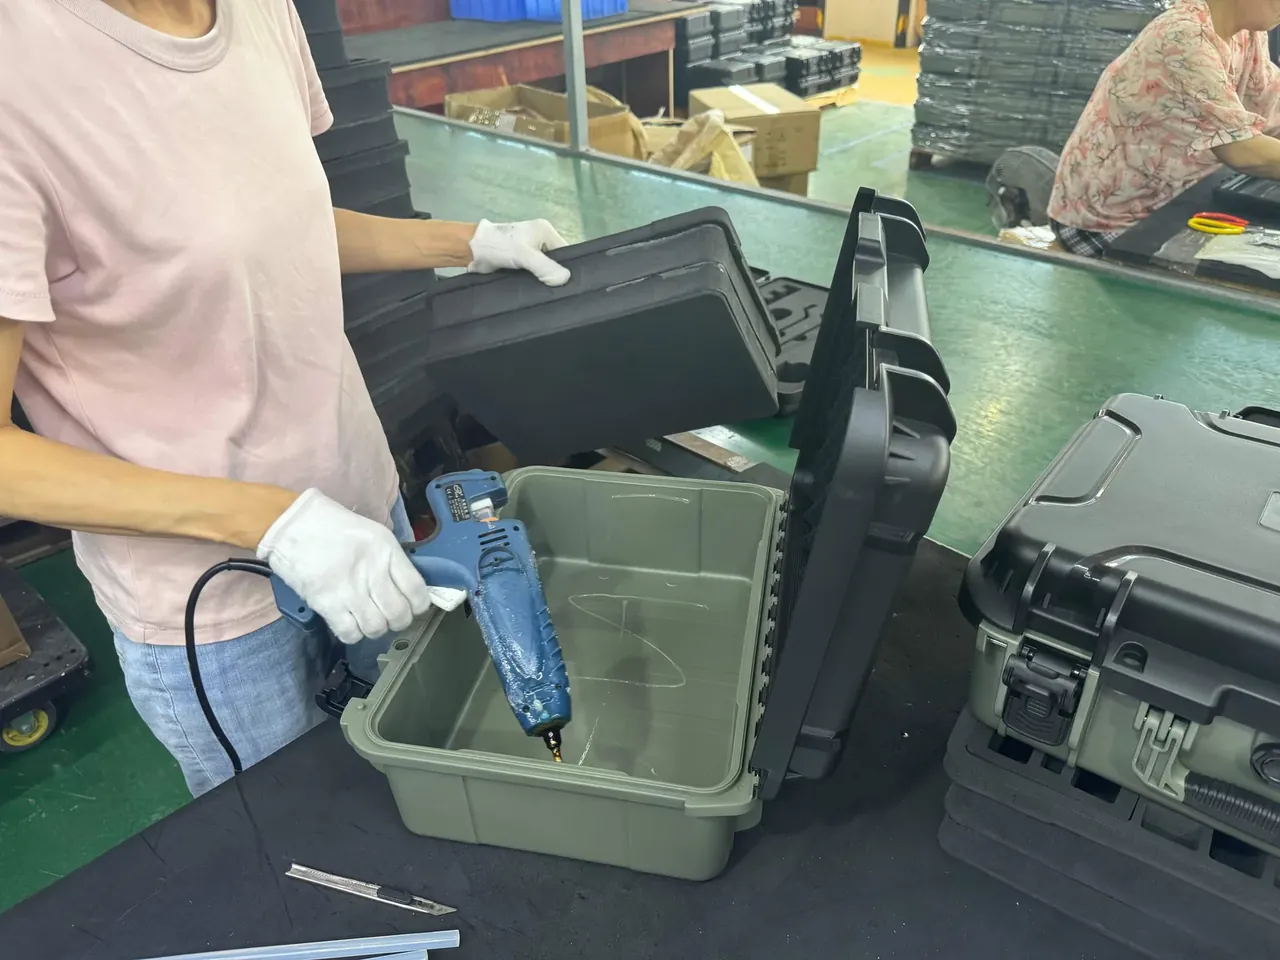
粘接用热熔胶,胶线宽 6 毫米,走线沿内衬边缘向内 8 毫米,避开转角 20 毫米。转角处胶线一断,渗漏液就从断口钻到内衬背后,那里是死角,日常擦洗碰不到。胶线要在 60 秒内压合,表面温度低于 15 摄氏度时胶的开放时间缩短一半,冬天车间要先把箱体预热到 20 摄氏度。
内衬不是装饰,它决定箱壁能不能被擦干净。
固化 24 小时后做剥离测试,取 3 个点,每点拉 50 毫米,剥离强度不低于 3 N/cm。低于这个值说明胶温不够或压合太晚,整批返工比事后补胶便宜。内衬拼缝用手工焊条补焊,焊缝宽 8 毫米,焊完打磨平,摸上去不能有台阶。
三、倾斜 10 度不溢流的边界
10 度不溢流这条判据,前提是盘内液量不超过额定液位。5 升盘配 480×340 毫米的底盘,额定液位 12 毫米,约 2 升。倾斜 10 度时液面沿盘长抬升 30 毫米,低端还剩 18 毫米自由高度,溢不出来。把盘灌到 5 升再看,10 度就必然外溢,所以容积是余量,不是使用液位。
| 倾斜姿态 | 盘内液位 | 低端剩余高度 | 判定 | 结构对策 |
|---|---|---|---|---|
| 0 度 | 12 mm | 48 mm | 不溢流 | 常规盘沿 |
| 5 度 | 12 mm | 33 mm | 不溢流 | 常规盘沿 |
| 10 度 | 12 mm | 18 mm | 不溢流 | 翻边 15 mm |
| 10 度 | 30 mm | 0 mm | 临界 | 需加溢流堰 |
| 15 度 | 12 mm | 3 mm | 临界 | 加盖内挡边 |
盘沿加一道 25 毫米高的溢流堰,能把临界姿态往后推 5 度。堰不封死,留 2 个 8 毫米的缺口,液体只在液面抬到堰顶时才越过,平时不影响盘内液面读数。
倾斜这件事在运输里躲不开,电池回收箱的盘沿高度就是按它定的。厢式车上下坡、叉车叉起时前后倾、堆场地面沉降,任何一个都能给出 8 至 12 度。电池回收箱的盘沿高度按 10 度算,是给这些日常姿态留的位置。
四、300×300 毫米 UN 标识的贴位
标识做 300×300 毫米,四角倒圆 R20,基材用 1.5 毫米铝板反贴,四边留 5 毫米白边。贴位在正面左侧,下沿离箱底 150 毫米,右边留出 80 毫米给锁扣,避免开盖时手指抠到标识边缘。
电池回收箱贴标识之前先处理表面。脱模剂残留会让胶层在 3 个月内整片脱落,用异丙醇擦两遍,晾 10 分钟,表面能测到 38 mN/m 以上再贴。贴附环境温度不低于 15 摄氏度,压辊走 3 遍,边角翘起不超过 1 毫米。
标识上的编号与类别由委托方给出,箱体侧只管尺寸、位置与附着牢度。
耐候按 -20 至 60 摄氏度做循环,20 个循环后不许开裂;紫外 200 小时不褪色;浸水 24 小时后边角起翘不超过 2 毫米。这三项里最容易翻车的是浸水,铝板与箱体之间只要有一处气泡,水就从那里进去,冬天一冻就把整片顶起来。
| 标识贴位 | 建议尺寸 | 下沿离箱底 | 基材与工艺 |
|---|---|---|---|
| 正面左侧 | 300×300 mm | 150 mm | 1.5 mm 铝板反贴 |
| 正面右侧 | 200×200 mm | 120 mm | PET 贴膜 |
| 箱盖外面 | 250×250 mm | — | 丝印加清漆 |
| 左右侧面 | 150×150 mm | 200 mm | PET 贴膜 |
| 箱体背面 | 200×200 mm | 150 mm | 铝板反贴 |
五、通气孔 φ10 毫米与 pH 试纸位
电池回收箱开 2 个 φ10 毫米通气孔,位置在左右侧壁靠上,内壁加防溅挡片。孔的作用是让箱内外的气压跟上,温差 20 摄氏度时,密闭箱体的内外压差能到 3 kPa,开盖瞬间会有一股吸力把盘里的液面带起来。
挡片做成 45 度斜口,液体溅上来会顺着斜面落回箱内。孔口外侧贴一层 0.3 毫米的疏水膜,透气不透液,脏了直接换。
pH 试纸位放在箱内前壁右侧,高 80 毫米,放 3 条试纸加 1 张比色卡。试纸只用来判断内衬清洗后有没有残液,变色就再擦一遍,不参与任何工艺判断。试纸 90 天换一次,梅雨季缩到 60 天。
试纸位是一个小结构,却是开箱检查时最先被看的地方。
单箱限重 50 公斤,堆码 4 层,底层承压 150 公斤。这个重量下盘沿不能承力,承力的是箱壁的四条立柱,盘与箱底之间留 5 毫米空腔,让盘在受压时有一点退让空间。
结论
电池回收箱只解决两件事:接住渗漏液,说清自己是什么。5 升收集盘、60 毫米盘深、2 毫米 PP 内衬、10 度不溢流、300×300 毫米标识、φ10 毫米通气孔,这几个数写进图纸,箱子在堆场里既不会漏,也不会被误放。电池回收箱的价值不在箱壁多厚,而在这些位置上的尺寸有没有算准。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号