

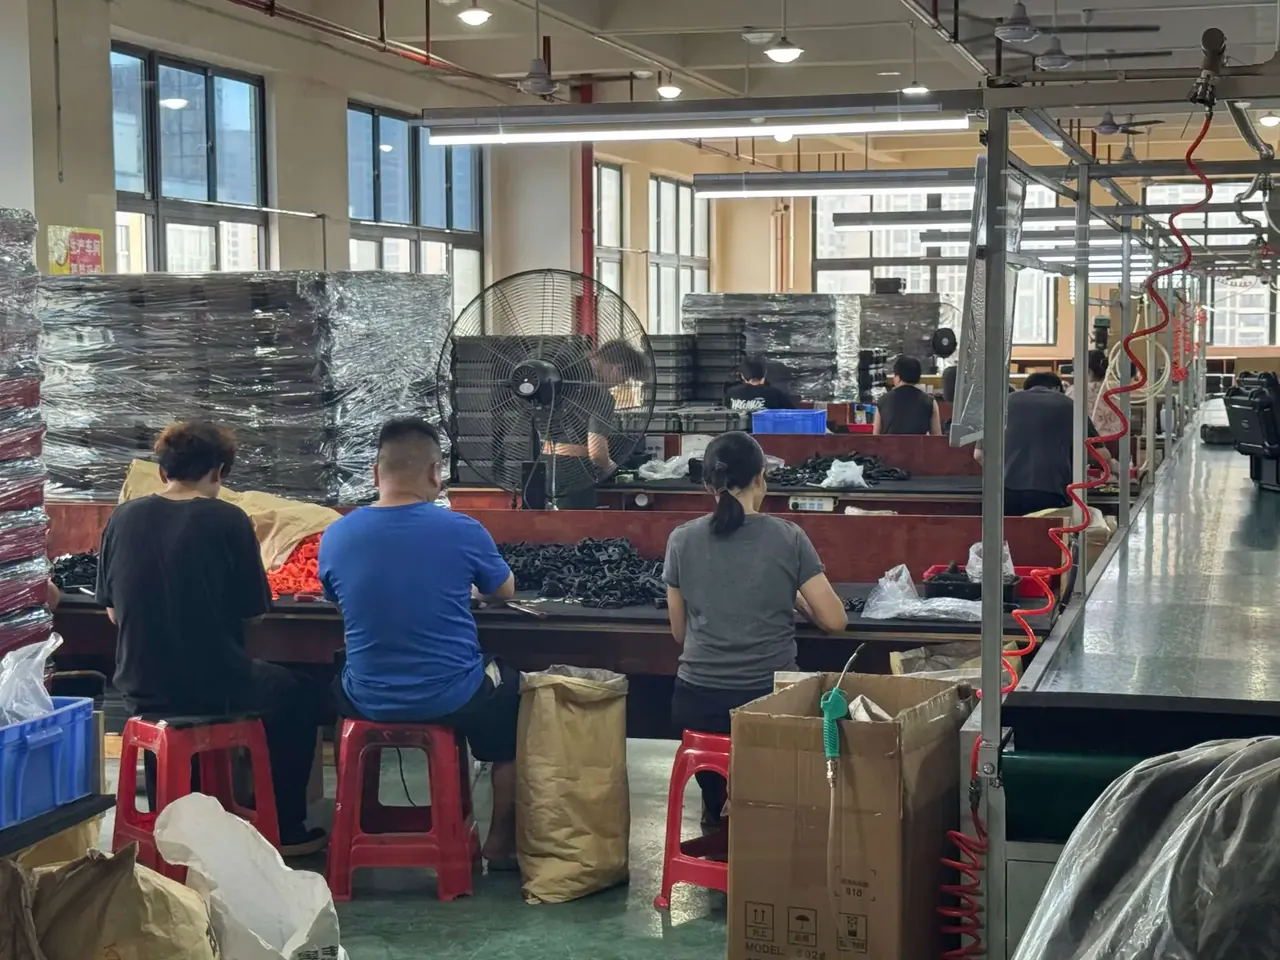
快速答案:一台箱体在工位上停留 396 秒,其中约 75 秒花在取料、翻身、自检这三个不增值的动作上。取料从伸手改成递手、翻身从四次减到两次、自检从判断改成对照,单台可省 40 秒,节拍从 90 秒落到 78 秒。
目录
- 箱体组装工位的节拍由三个动作决定
- 取料:把伸手变成递手
- 翻身:翻转次数与箱体重心
- 自检:把判断变成动作
- 节拍核算:省下的动作怎么变成产能
- FAQ
一、箱体组装工位的节拍由三个动作决定
一个箱体组装工位的单台直接作业时间是 396 秒,摊到 5 个工位,平均 79 秒。其中真正改变箱体状态的时间只有 214 秒,剩下 182 秒都在搬运、等待、取料、翻身和自检上。
这三个动作值得单独拎出来,因为重复次数最多。取料每台 18 次,翻身 4 次,自检 3 处,合计 25 个动作,占掉 75 秒。装配再熟练也压不出多少,而这三个动作每次都有明确的物理路径可缩短。
| 动作 | 单次时间 | 每台次数 | 单台合计 | 可压缩 |
|---|---|---|---|---|
| 取料 | 1.4 秒 | 18 | 25.2 秒 | 9 秒 |
| 翻身 | 6.5 秒 | 4 | 26 秒 | 19 秒 |
| 自检 | 8 秒 | 3 | 24 秒 | 12 秒 |
| 装配 | 12 秒 | 18 | 214 秒 | 有限 |
| 搬运与等待 | — | — | 107 秒 | 看布局 |
找瓶颈的办法不是看表,是跟拍:连续录 20 个循环,回放时数动作次数,再乘单次时间。算出来常和现场感觉相反,最费时间的往往不是装配,而是转身取螺钉。
二、取料:把伸手变成递手
伸手和递手的差别在距离。料放在 600 毫米外,工人每取一次要前倾一次,肩部前移,回位时再拉回来,一个来回 1.4 秒;料放在 300 毫米内的斜斗里,手抬起来就够到,0.9 秒。单次省半秒,18 次就是 9 秒。
箱体组装工位缩短距离靠供料方式,不是靠工人手快。顺序配料车按装配顺序分格,一车配 20 台的量,工人伸手拿到的就是下一台要用的件,不必在几个料盒之间找。重力滑道装 15 度,前端取件、后端补件,补料的人不进入作业面,节拍不被打断。
双格料盒是低成本做法:一用一备,前一格空了就翻转,换盒 3 秒,比停下等补料省得多。四种方式的差别在表里,选哪种由料种与单台用量决定。
| 供料方式 | 取料时间 | 错料风险 | 补料频次 |
|---|---|---|---|
| 台面散放 | 1.6 秒 | 高 | 每 30 分钟 |
| 斜置料盒 | 1.2 秒 | 中 | 每 45 分钟 |
| 重力滑道 | 1.0 秒 | 低 | 每 2 小时 |
| 顺序配料车 | 0.9 秒 | 最低 | 每 4 小时 |
错料是取料环节最贵的浪费。料种超过 6 个,拿错概率从 0.4% 升到 1.8%,拆回重装一台要 3 分钟。配料车把选择变成顺序,错料率压到 0.4% 以下,省下的返工比取料本身更多。
三、翻身:翻转次数与箱体重心
箱体翻身是纯体力动作。620 × 460 × 230 毫米的空箱 4.2 千克,装上五金后 5.6 千克,重心偏向盖体一侧。徒手翻转一次 6.5 秒,四次要 26 秒,而且每一次都在把已装好的件往台面上压。
箱体组装工位的四次翻转来自工序分散:底面装脚垫、左侧装铰链、右侧装锁扣、最后回正合盖。把左侧与右侧的工序合并到同一个侧立姿态,翻转次数从四次降到两次,中间用单轴翻转架过渡。
翻转架不复杂:台面开 200 毫米宽的槽,两只轴承座托住抱箍,箱体夹在抱箍里绕轴转,转到位有定位销。夹持力控制在 150 牛以内,薄壁箱体不会被夹出凹痕。翻转一次 3.5 秒,两次 7 秒,省下 19 秒。
| 方案 | 每台翻转 | 单次时间 | 适用箱重 |
|---|---|---|---|
| 徒手翻转 | 4 次 | 6.5 秒 | 3 千克以下 |
| 单轴翻转架 | 2 次 | 3.5 秒 | 3 至 12 千克 |
| 双轴翻转台 | 1 次 | 5 秒 | 12 千克以上 |
箱重超过 12 千克,徒手翻转不只是慢,还是扭伤风险。双轴翻转台一次就能把箱体转到任意面,但台面占用增加 0.4 平方米,工位间距要重新排。
四、自检:把判断变成动作
箱体组装工位的自检慢,多半不是因为看得仔细,而是因为每次都在做判断。判断依赖经验,经验依赖人,人一累就松。把判断换成对照,时间立刻下来。
口沿平面度用 0.3 毫米塞尺沿边推一圈,塞得进就是超差;锁扣逐一试扣四次,听到两声脆响算到位;内衬贴合用手掌按压四角,听到空响就返工。三处自检从 8 秒降到 6 秒,靠的不是加快,而是把每个动作变成有明确结果的动作。
| 自检点 | 工具 | 单次时间 | 频次 |
|---|---|---|---|
| 口沿平面度 | 0.3 毫米塞尺 | 6 秒 | 每台 |
| 锁扣扣合 | 徒手试扣 | 4 秒 | 每台 |
| 内衬贴合 | 手掌按压 | 5 秒 | 每台 |
| 首件确认 | 全套量具 | 90 秒 | 每班 1 次 |
| 巡检 | 抽 5 台 | 10 分钟 | 每 2 小时 |
自检点位要少而准。每台三处、每处一个动作,工人记得住;加到七处,后三处一定流于形式。三处做到位,返修率从 3.5% 降到 1.2%,比加人复检有效。
五、节拍核算:省下的动作怎么变成产能
把三个动作的节省加起来:取料 9 秒、翻身 19 秒、自检 12 秒,单台 396 秒降到 356 秒。5 个工位重新分配,瓶颈工位从 88 秒降到 78 秒,节拍跟着落到 78 秒。
单班有效作业 7 小时,25200 秒除以 78 秒,日产能从 280 台升到 323 台,提升 15%。线平衡率从 88% 升到 91%,仍在有缓冲的区间内。工人每天的走步从 1008 米降到 336 米,省下的不只是时间,还有下班前的体力。
| 项目 | 改造前 | 改造后 |
|---|---|---|
| 单台作业时间 | 396 秒 | 356 秒 |
| 瓶颈工位 | 88 秒 | 78 秒 |
| 日产能 | 280 台 | 323 台 |
| 走步距离 | 1008 米 | 336 米 |
| 返修率 | 3.5% | 1.2% |
省下来的 40 秒不会自动变成产能。如果工位之间的在制品没有同步减少,节省会被等待吃掉:前一站快了,后一站堆货,节拍还是由最慢的一站决定。所以动作改善和在制品上限要一起调,每个工位之间不超过 2 台。
结论
箱体组装工位的效率,不在装配手法上,而在取料、翻身、自检这三个重复动作里。取料靠供料方式缩短距离,翻身靠工装减少次数,自检靠工具替代判断,三者合起来是 40 秒。40 秒乘上每天 280 台,才是一条线真正的余量。把这 40 秒找出来,箱体组装工位的节拍才降得下来。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号