

快速答案:零下 20 ℃ 开箱发涩,多数不是密封条坏了,而是硅胶或 EPDM 的硬度从 50 Shore A 升到 62–68 Shore A、唇口回弹从 0.8 s 拖到 3 s,开箱力由 38 N 涨到 90–120 N;先按泄压阀、四角依次解锁、每次只抬 5 mm,回温 2 h 后再闭合,就能在不撕裂唇口的前提下把箱子打开。
目录
- 开箱前先知道:低温下密封条硬度会升到多少
- 泄压、松扣、分段开:三步降开箱力
- 逐段开启 5 mm:把唇口撕裂挡在门外
- 材料分界线:硅胶、EPDM、NBR、TPE 的低温底
- 回温 2 小时再闭合:开箱之后的动作
- 三种误判:把变硬当成报废
- FAQ
一、开箱前先知道:低温下密封条硬度会升到多少
零下 20 ℃ 的清晨,海边作业组把防护箱从皮卡后斗卸下来,盖板按下去要使大劲,抬起来又发涩。这种手感来自密封条的硬度变化,与箱体壁厚无关。硅胶要到 -60 ℃ 才进入玻璃化区间,EPDM 是 -50 ℃,NBR 是 -40 ℃,TPE 只有 -30 ℃,四个数字看起来都远低于 -20 ℃。可是玻璃化温度只回答材料还能不能弯,不回答压下去之后多久弹回来。同一段 4.0 mm 双唇截面的密封条,常温读数 50 Shore A,在 -20 ℃ 环境静置 4 h 后升到 62–68 Shore A,唇口回弹时间从 0.8 s 拉到 3 s 以上。硬度每提高 10 Shore A,达到同样压缩率所需的下压力大约增加三成,开箱时那种盖板被吸住的感觉就是这么来的。
| 材料 | 玻璃化温度 | -20 ℃ 硬度 | -20 ℃×22 h 残余变形 |
|---|---|---|---|
| 硅胶 | -60 ℃ | 55 Shore A | 18% |
| EPDM | -50 ℃ | 62–68 Shore A | 26% |
| NBR | -40 ℃ | 68–72 Shore A | 34% |
| TPE | -30 ℃ | 75 Shore A | 45% |
硬度读数要在同一个位置比较。用邵氏 A 硬度计在唇口正上方 12 mm 处取三点,压足 1 s 读中位数;低温读数须在取出后 5 min 内完成,晚了表层回温会掉 4–6 个单位。超过 75 Shore A 才需要怀疑材料选型。
判断能不能继续用,只看常温那一组数:回弹时间不超过 1 s,唇口残余变形不超过 0.3 mm。
二、泄压、松扣、分段开:三步降开箱力
盖板被吸住的第一原因往往不是密封条,而是压差。防护箱在 20 ℃ 室内封好,搬到 -20 ℃ 的室外,腔内空气体积收缩约 14%,若泄压阀被冰封或膜片粘住,内外压差可以到 2 kPa。折算到 0.15 m² 的盖面上,相当于多压了 30 kg,硬掰既费劲又容易把唇口扯出缺口。
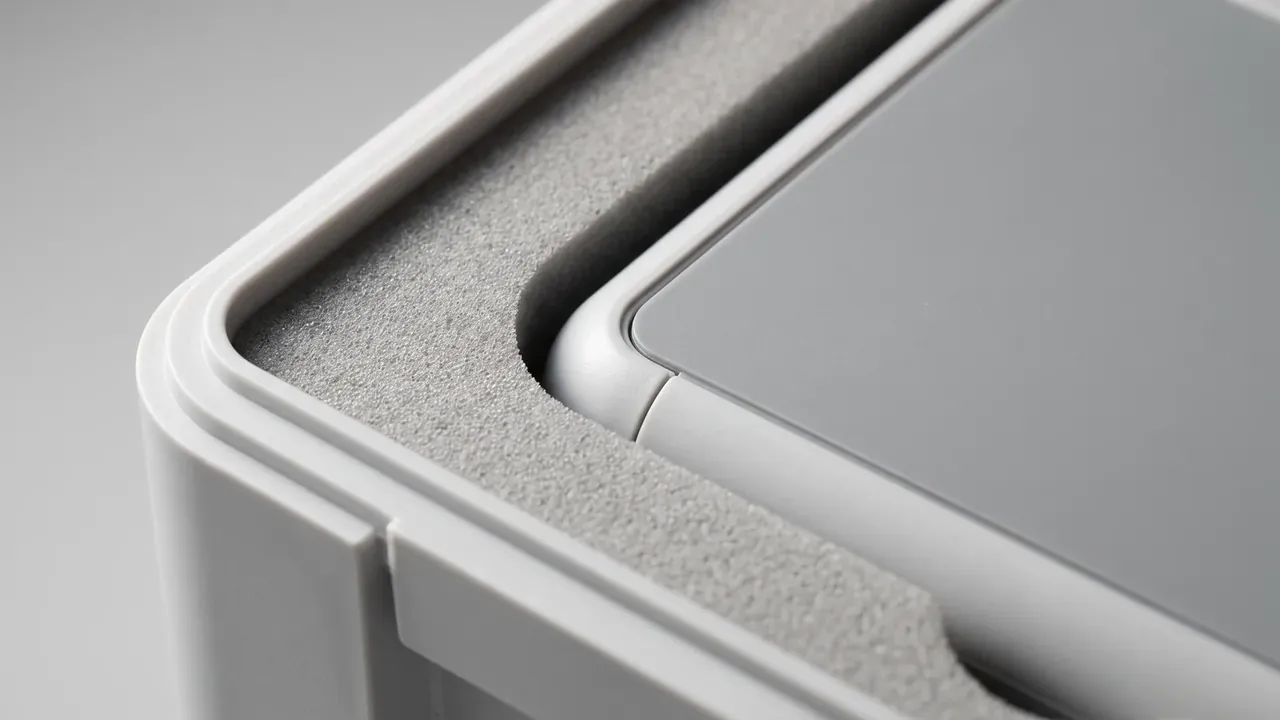
泄压阀要先按。这类阀的阀孔直径 6 mm,膜片厚 0.5 mm,手指压到底保持 2 s,松手后膜片应在 2 s 内弹回原位,并发出进气声。回弹超过 3 s,或压下去没有声音,说明膜片已硬化、结冰,此时开箱等于带着 30 kg 的负压硬抬盖板。
松扣有顺序。四角锁扣按对角线成对释放,先松迎风侧两只,再松背风侧两只,每松一只停 3 s,让唇口逐步卸力。一次全弹开,盖板会在最后一瞬间被压差顶起 8–10 mm,唇口被拉成局部伸长状态,反复几十次就留下永久变形。
三、逐段开启 5 mm:把唇口撕裂挡在门外
盖板抬起要分段。第一段只抬 5 mm,停 10 s,让空气同时从泄压阀和唇口缝隙进入;第二段再抬 5 mm,同样停 10 s。整段行程 25 mm 的箱体,抬完约 40 s,唇口不会被拉伤。
| 做法 | 现场表现 | 后果 |
|---|---|---|
| 螺丝刀撬盖缝 | 撬点正落在唇口上方 | 留下 0.8 mm 压痕,气密失效 |
| 热风枪直吹密封面 | 局部温度到 120 ℃ | 硅胶提前硬化,3 个月后开裂 |
| 开水浇盖沿 | 瞬时 100 ℃ | 唇口变形 0.3 mm,闭合错位 |
开箱力可以量化。用 50 kg 量程的弹簧拉力计挂在提手中部,垂直上提,读数峰值就是当次开箱力。常温 38 N 属于正常,-20 ℃ 升到 90–120 N 也仍在设计范围内;超过 150 N 说明唇口已经粘在槽里,先回温,再开,不要继续加力。
唇口出现缺口就要换。缺口深度超过 0.5 mm,或沿唇线长度超过 1 mm,气密测试基本不会通过。
四、材料分界线:硅胶、EPDM、NBR、TPE 的低温底
四种材料的分界线不在玻璃化温度,而在低温压缩永久变形。按 ASTM D1229 做 -20 ℃×22 h、压缩 25% 后释放,硅胶残余变形 18%,EPDM 26%,NBR 34%,TPE 45%。残余变形超过 30%,唇口就回不到原始高度,盖板压下去会留一道压不实的缝。
选材要对着温度选,不要对着价格选。作业温度常年低于 -20 ℃,硅胶是省事的选择,-40 ℃ 时仍能维持 55 Shore A 左右的硬度;EPDM 适合 -30 ℃ 以上的间歇作业,价格低 15–25%,但连续低温 200 h 后唇口明显发硬;NBR 耐油好、耐寒差,-25 ℃ 以下不建议;TPE 成本最低,-20 ℃ 已经是它的边界。
换材料的代价要提前算清。EPDM 换硅胶,单条成本上升 15–25%,开箱力可以降 15–20 N,唇口寿命从 3 年拉到 6 年以上,两年回本。
五、回温 2 小时再闭合:开箱之后的动作
从 -20 ℃ 取出的防护箱,30 min 内不要闭合。此时唇口仍是硬的,压下去等于在低温状态下做一次 30% 的压缩,反复几次就会留下压扁痕迹。
回温到室温再锁扣。20 ℃ 环境静置 2 h,箱壁与密封条温度基本一致,这时闭合的压缩量才是设计值。赶时间可在 1 h 后用红外测温枪点唇口,高于 15 ℃ 即可锁。
低温润滑要用对油。凡士林在 -20 ℃ 会变成蜡状,涂上去反而增加阻力;硅脂在 -40 ℃ 仍能流动,薄涂 0.05 mm 一层,涂完用无绒布擦掉多余部分,避免吸附沙粒。
闭合后复测气密。整箱浸入 1 m 深水池 30 min,或做压降法:充气到 20 kPa,60 s 内压降不超过 2 kPa 为合格。低温开箱过的箱体,第一次复测排在回温之后。
六、三种误判:把变硬当成报废
第一种误判是把变硬当成老化。低温下硬度升到 62–68 Shore A 是可逆的,回温 2 h 能回到 52–55 Shore A;真正的老化表现为常温也回弹缓慢、表面出现细密裂纹、按压后留下指印。第二种误判是把开箱费力当成密封好。开箱力超过 90 N 并伴随一声闷响,多半是压差没泄掉,与密封性能无关。第三种误判是拿机油、黄油代替硅脂。矿物油会让 EPDM 膨胀 8–12%,三个月内唇口变软、尺寸超差。
判断该不该换,看三个数。常温回弹时间 ≤1 s、唇口残余变形 ≤0.3 mm、-20 ℃×22 h 压缩永久变形 ≤25%。三项都过,变硬只是当天的天气;任一项不过,才是材料到了寿命。
结论
-20 ℃ 开箱发涩,先别急着换密封条。硬度从 50 Shore A 升到 62–68 Shore A、开箱力从 38 N 涨到 90–120 N,都是低温下的正常反应;按泄压阀放掉 2 kPa 的压差、四角依次解锁、每次只抬 5 mm,唇口就不会被拉伤。回温 2 h 后再闭合,硅脂薄涂 0.05 mm,气密复测压降不超过 2 kPa/60 s,整套动作就闭环了。真正需要换条的信号只有三个:常温回弹超过 1 s、唇口残余变形超过 0.3 mm、-20 ℃×22 h 压缩永久变形超过 25%。三项都过,变硬只是天气,不是寿命;做法对了,同一个箱子可以在寒区多用 3 年。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号