

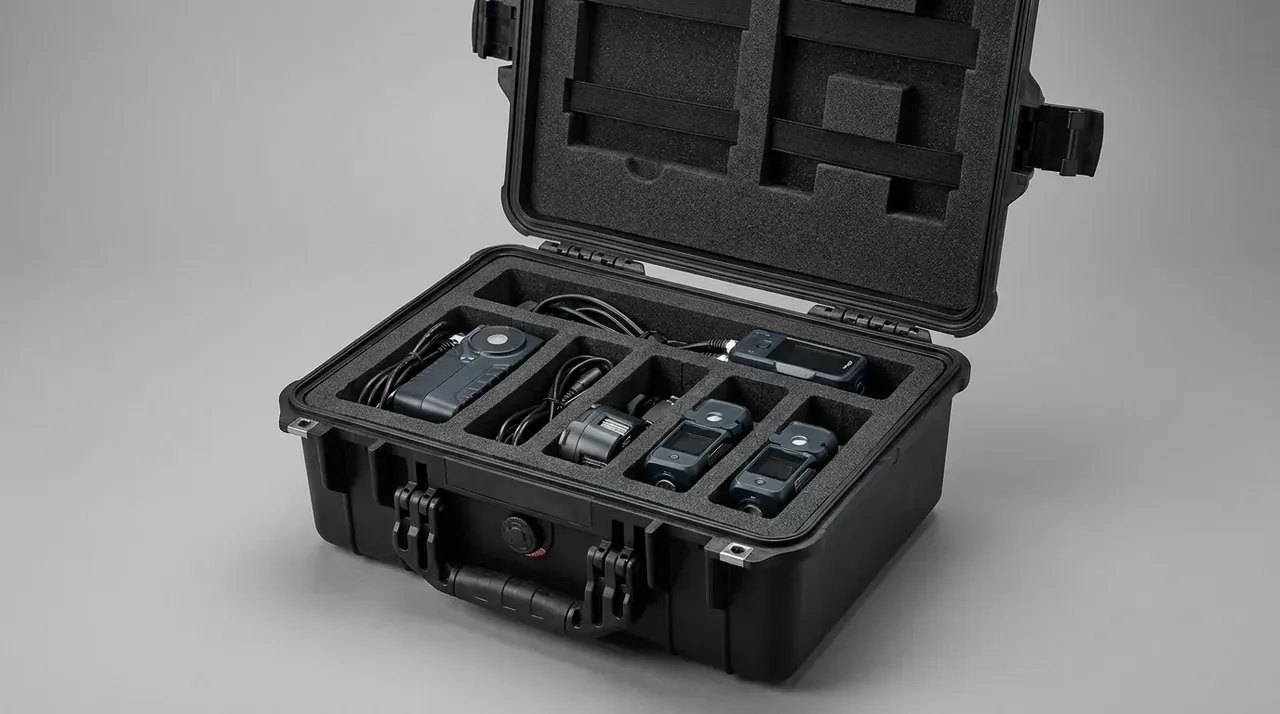
快速答案:防护箱跌落顺序按一角、三棱、六面共 10 次执行,先跌锁扣对侧的底角,再跌与该角相连的 3 条棱,最后跌 6 个面,因为角跌峰值加速度是面跌的 2.3–3.1 倍,返修点多落在角部。IEC 60068-2-31 只按面计 12 次、不排先后,MIL-STD-810 方法 516.6 程序 IV 则把 8 角 12 棱 6 面列成 26 次,两套标准的差别就在角与棱要不要单列。
目录
- 防护箱跌落顺序为什么从角开始
- 一角三棱六面的顺序怎么排
- 跌落高度与箱体重量的对应
- 最严位置的判定
- 跌落后面检与功能检
- FAQ
一、防护箱跌落顺序为什么从角开始
角跌排第一位,是几何决定的,不是习惯。角部只有 3 条棱交汇,冲击能量压在十几平方厘米的投影面上,作用面积不到平面段的八分之一。一只净重 12 kg 的箱体从 760 mm 落下,角跌测到的峰值加速度在 620–880 g,面跌只有 240–310 g,前者是后者的 2.3–3.1 倍。
两份标准在次数上并不一致。IEC 60068-2-31 的自由跌落按面计数,6 个面每面 2 次共 12 次,先后次序由执行人自行安排;MIL-STD-810 方法 516.6 程序 IV 把 8 个角、12 条棱、6 个面逐一列出,合计 26 次。合同里若只写「按 IEC 60068-2-31 做跌落」,供应商交 12 次也算合格,而角部有没有塌陷不在验收口径里,这正是防护箱跌落顺序必须写进技术附件的原因。
防护箱跌落顺序不是形式,是把 26 次压缩到 10 次还保住分辨力的办法。
本次打样用的是 3.0 mm 壁厚、2.0 mm 加强筋、底角 R10 的 ABS+PC 合金箱体。角部两壁夹角处没有筋,截面模量比平面段低约 40%,同样的冲击下先屈服;R10 的圆弧半径又只够把应力集中系数压到 2.6,压不到 2 以下。这两个数字一起决定了顺序的起点必须落在角上。
二、一角三棱六面的顺序怎么排
防护箱跌落顺序里,10 次跌落的排列有固定逻辑:先定最弱的角,再顺着这个角把相连的棱走完,最后按底、顶、四侧的次序走面。跳着做,前后数据没法比较,因为前一次的变形会改写后一次的受力路径。
| 序次 | 姿态 | 目标位置 | 观察重点 |
|---|---|---|---|
| 1 | 角跌 | 锁扣对侧的底角 | 角部塌陷深度、R10 处裂纹 |
| 2–4 | 棱跌 | 与该角相连的 3 条棱 | 棱线翻边、筋位开裂 |
| 5–6 | 面跌 | 底面、顶面 | 平面鼓包、锁扣弹开 |
| 7–10 | 面跌 | 前、后、左、右 4 侧 | 侧壁凹陷、铰链位移 |
选角有讲究。锁扣与提手所在一侧有金属件分担载荷,刚度比空边高 15%–20%,所以第一个角要选没有五金件的那只底角;把它跌塌了,说明箱体最弱处已经被击穿,后面 9 次只是补充数据。
同一批做 3 台平行样更有意义:第 1 台跌锁扣对侧底角,第 2 台跌铰链侧底角,第 3 台跌对角,3 台合起来能看出薄弱点分布。一台跌 30 次做不到这点,第一台出现裂纹后,后面数据全被污染。
每次跌落后静置 5 min 再跌下一次,让弹性变形回弹到位。连续快速跌落会把前一次的残余变形带进下一次,测出来的角部塌陷会虚高 0.3–0.6 mm,这个偏差足够把合格品判成废品。
释放方式也影响数据。用电磁吸盘或快脱吊钩,释放瞬间不得给初速度,姿态偏角控制在 3° 以内;人工扶箱再松手,实测偏角常在 6°–9°,落点从角尖偏到棱上,整轮就白做。
三、跌落高度与箱体重量的对应
防护箱跌落顺序里的高度按净重分档,不按内装物分档。同一只箱子装 5 kg 与装 20 kg,跌的是同一只壳,冲击由总质量决定,所以称重时把箱体、泡棉、内衬一起称,别只称空箱。
| 净重区间 | 跌落高度 | 建议次数 | 触地速度 |
|---|---|---|---|
| ≤5 kg | 1200 mm | 10 次 | 4.85 m/s |
| 5.1–10 kg | 900 mm | 10 次 | 4.20 m/s |
| 10.1–20 kg | 760 mm | 10 次 | 3.86 m/s |
| 20.1–30 kg | 610 mm | 8 次 | 3.46 m/s |
| 超过 30 kg | 460 mm | 6 次 | 3.00 m/s |
高度公差写 -0/+10 mm,量的是箱体最低点到地面的垂直距离,不是台面高度。地面用 100 mm 以上厚度的混凝土或 10 mm 钢板,两者测出的峰值加速度差 8%–12%,报告里必须注明地面类型,否则两批数据接不上,供应商和客户各测一次会对不上账。
20 kg 以上的箱体跌 8 次而不是 10 次,是操作可行性问题。超过 30 kg 的箱体举升到 460 mm 已有安全风险,吊具释放时姿态偏角常超 5°,数据比少跌两次更失真。
高度不是越高越严。同一只 3.0 mm 壁厚箱体从 1200 mm 跌到混凝土面,角部塌陷 3.2 mm 直接判废;降到 900 mm 只塌 1.4 mm,看着合格,棱线裂纹却更容易出现,因为能量不足以让角部屈服,全转成棱线的弯曲拉应力。
四、最严位置的判定
防护箱跌落顺序里最严的位置不是最大那只角,是约束最少、应力集中最高的那只角。锁扣对侧底角的应力集中系数能到 2.6,铰链侧只有 1.8,两者差 44%,这就是第 1 跌必须落在这里的直接理由。
判定分三层做:结构层看角部残余变形,密封层看气密压降,功能层看锁扣与铰链。任一层不过,这一姿态即判不合格,不能只补做一层。
角跌最容易出三种失效。角部塌陷,深度落在 1.5–3.0 mm 区间,肉眼可见;棱线起始的纵向裂纹,长 3–8 mm,不开盖看不清;泡棉隔腔底部撕裂,只有拆下泡棉才发现。第三种最容易被漏掉,所以每跌完一组必须开盖检查一次,不能等 10 次全做完再统一看。
用三轴加速度计贴在箱内底角,采样 10 kHz,能读出 620–880 g 的峰值与 1.2–1.8 ms 的脉宽。脉宽窄、峰值高的那一次对应的就是最严位置,后面的复测直接锁定这一姿态,其余 9 次按常规走,工作量能省三成。
五、跌落后面检与功能检
防护箱跌落顺序的面检在跌完最后一组后 30 min 内做,功能检排在面检之后。面检要即时变形量,功能检要回弹稳定后的状态,颠倒顺序会把 0.5 mm 回弹记成永久变形。
| 检查项 | 工具与方法 | 判定阈值 | 处置 |
|---|---|---|---|
| 角部塌陷 | 深度尺,每角取 3 点 | 不超过 2.0 mm | 超差判废 |
| 棱线裂纹 | 20 倍放大镜逐条看 | 长不超过 3 mm 且不贯穿 | 贯穿即判废 |
| 平面鼓包 | 刀口尺加 0.05 mm 塞尺 | 不超过 1.5 mm | 记录不判废 |
| 锁扣开合力 | 推拉力计,3 次取均值 | 不超过 80 N | 更换锁扣 |
| 铰链行程 | 手动开合 0–180° | 全程无卡滞、无响声 | 调整或更换 |
| 气密 | 3 kPa 保压 30 s | 压降不超过 0.5 kPa | 查密封条槽 |
功能检里最容易漏的是提手。跌落后提手座常有 0.5 mm 微裂,静态看不出,按 2 倍额定载荷吊 10 min 就现形。
气密要放在最后做。前面几项检查要反复开盖,每开一次密封条就被压一次,先测气密会把开盖造成的压降算到跌落头上,0.2–0.4 kPa 的误差刚好卡在判定线上。
结论
防护箱跌落顺序的价值不在次数,在把有限的跌落用在最严的位置上。角跌给出结构极限,棱跌暴露纵向裂纹的起始点,面跌验证平面刚度与锁扣保持力,三段各管一件事,顺序一乱,数据就互相污染。
执行清单:一、连箱带泡棉称净重,按表定高度;二、选锁扣对侧的底角作第 1 跌;三、走完与该角相连的 3 条棱;四、按底、顶、前、后、左、右的次序走 6 面;五、每跌一次静置 5 min;六、30 min 内做面检;七、2 倍额定载荷吊 10 min 查提手;八、3 kPa 保压 30 s 查气密。八条做完,一只箱体的跌落结论才算闭合。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号