

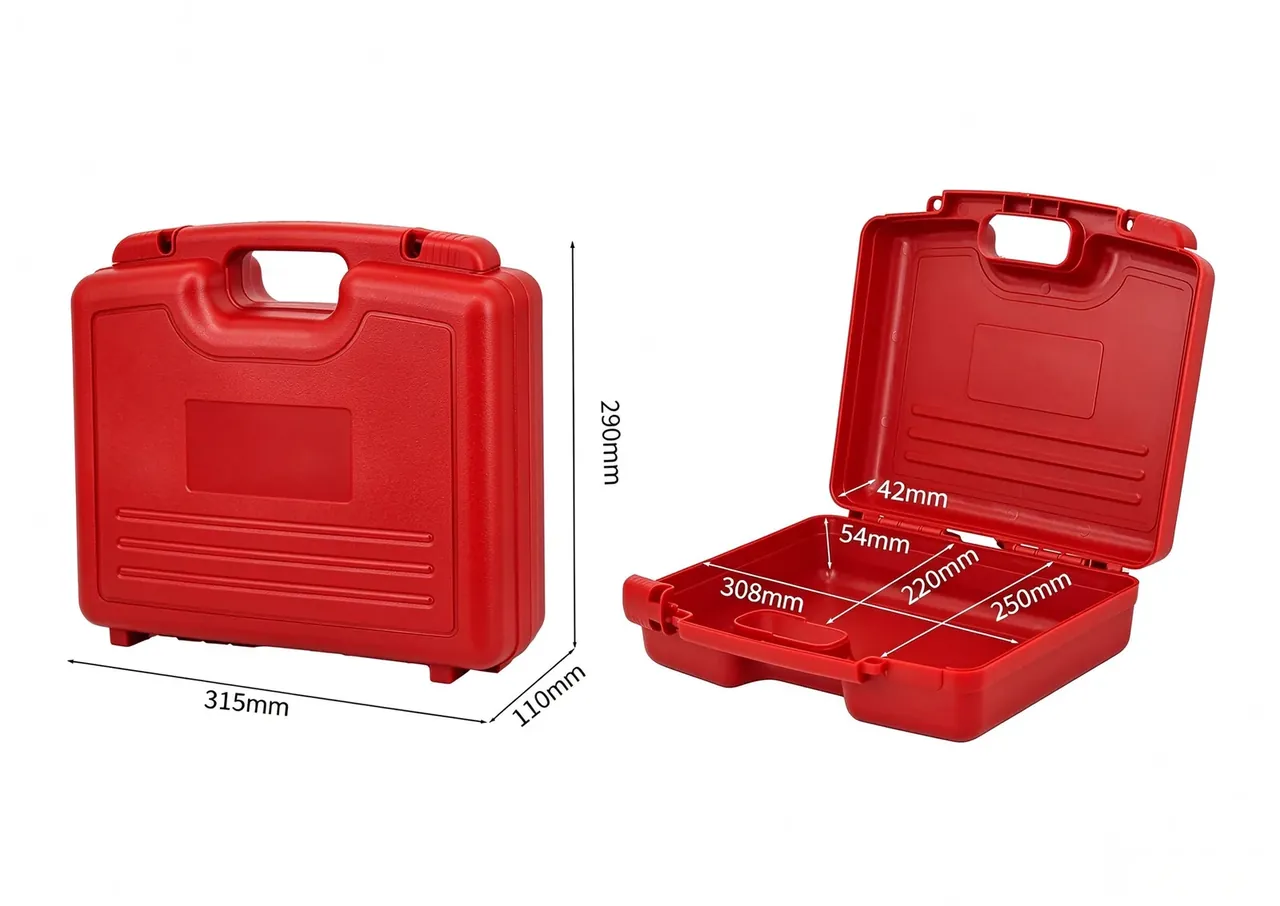
快速答案:500 g 载荷下用 CS-10 磨轮跑 500 转,合格的箱体植绒层失重应低于 12 mg,绒毛高度保留率不低于 85%,同一批样件做 3 次胶带剥离,评级不得掉到 3 级以下。绒毛长度 0.6 mm 到 0.9 mm、旦数 2.0 dtex 到 3.3 dtex、上胶量 110 g/m² 到 130 g/m²,这三项定下来,脱落与耐磨才有稳定的底板。
目录
- 箱体植绒层的磨耗余量怎么测
- 绒毛规格:长度、旦数与上胶量
- 胶带剥离:判定脱落的三档门槛
- 温湿循环后的掉毛与手感变化
- 返修与重植:能救回来的边界
- FAQ
一、箱体植绒层的磨耗余量怎么测
500 g 载荷、CS-10 磨轮跑 500 转,是最容易复现的一组条件:同一批 5 件样板的失重落在 9.4 mg 到 14.8 mg,绒毛高度保留率 84% 到 88%。超过 18 mg 的样板,用指甲在磨痕边缘轻刮就能带起成片绒毛,不必等评级出来再判。
样板用双面胶整面贴在 100 mm × 100 mm 钢板上,翘边 0.2 mm 会让磨轮只压住一半面积,失重读数偏低 30%。磨轮每 200 转清一次粉,同一只 CS-10 轮最多跑 5 组样板,第 6 组读数普遍偏高 1.5 mg。
| 累计转数 | 失重(mg) | 绒毛高度保留率 | 目视评级 |
|---|---|---|---|
| 100 | 2.1 | 97% | 5 |
| 250 | 5.6 | 92% | 5 |
| 500 | 11.3 | 86% | 4 |
| 1000 | 24.7 | 71% | 3 |
500 转与 1000 转两个点要同时记。500 转失重 11 mg、1000 转 25 mg 的样板,第二段斜率变陡,说明绒毛根部已经松动;500 转 10 mg、1000 转 16 mg 的样板斜率平缓,属于正常磨损。
失重还要扣掉基材本身的量。未植绒的 ABS 空白板在同条件下失重 3 mg 到 4 mg,减掉这部分才是绒毛真正掉下来的重量;不做这一步扣除,薄壁件的箱体植绒读数会被基材磨损放大 25%。
二、绒毛规格:长度、旦数与上胶量
绒毛长度与旦数是一对绑定的参数。箱体内腔常用 0.6 mm 到 0.9 mm 的长度配 2.0 dtex 到 3.3 dtex(约 1.8 旦到 3.0 旦)的尼龙绒毛;长度超过 1.2 mm 时,绒毛在胶层固化前容易倒伏,磨耗后出现方向性亮痕。
上胶量按干膜计,110 g/m² 到 130 g/m² 是常见区间。低于 100 g/m²,绒毛只埋进胶层三分之一,胶带一拉就是一片;高于 150 g/m²,胶层把根部糊住,手感发硬,磨耗失重反而上升 2 mg 到 3 mg。
静电植绒的电压与极板间距要配对。40 kV 到 60 kV、间距 120 mm 到 150 mm 时,绒毛垂直植入率能到 92%;电压掉到 30 kV,直立率只剩 70%,同一块板上出现可以看出来的倒绒区,500 转后失重比正常区高 1.8 倍。
胶的种类决定耐湿。单组分聚氨酯胶 80 ℃ 固化 30 min,剥离强度 4.5 N/cm;双组分环氧胶固化 60 min 能到 6.2 N/cm,脆性大,-20 ℃ 折弯后开裂。箱体植绒的内腔多为曲面,选前者更稳。
车间湿度常被忽略。相对湿度 55% 到 65% 时绒毛飞散均匀;超过 75%,绒毛带静电成团,落在胶面上的簇直径从 0.3 mm 长到 1.2 mm,磨耗后就是一个一个小坑。
三、胶带剥离:判定脱落的三档门槛
胶带剥离是判断脱落最直接的方法。25 mm 宽的压敏胶带贴在 100 mm 长的植绒面上,1 kg 压辊往返 2 次,45° 方向 1 s 内拉起,对照图卡评 5 级到 1 级。
三档门槛按部位分:外观面 5 级,可拆装的内衬面 4 级,隐蔽腔体不低于 3 级。掉到 3 级意味着 100 mm 长度上脱落面积超过 5%,这时候再做磨耗已经没有意义,直接判不合格。箱体植绒的分级之所以常起争议,多半是图纸没写部位,双方各测一处。
同一块板要在 3 个位置各贴一次,取最低级。边角位置的剥离等级通常比平面低 1 级,取点要含边角 15 mm 带内一点,位置写进图纸。
贴胶带前静置 24 h 是硬要求。刚下线的植绒板胶层还有 3% 到 5% 的溶剂残留,立即测的等级普遍高 1 级。
剥离强度与胶带评级不是一回事。剥离强度 4.5 N/cm 的样板也可能在胶带测试上掉到 3 级,原因是表层绒毛没有被胶抓住,只靠相邻绒毛缠结。两个数据都要记,只写一个会漏掉表层浮绒这一档缺陷。
四、温湿循环后的掉毛与手感变化
箱体植绒层在温湿循环之后掉毛量明显上升。40 ℃、90% 相对湿度放 96 h,再转到 -20 ℃ 放 4 h,跑 10 个循环,在 100 mm × 100 mm 面积上用白纸按压 20 次,落毛从 12 根涨到 45 根左右。
-20 ℃ 这一段的伤害比高温高湿更大。胶层在低温下模量上升,绒毛根部受剪切,回到常温后无法恢复;只做高温高湿、跳过低温的样件,落毛计数通常只有完整循环的一半。
海运集装箱内的湿度会到 85% 以上并持续 20 天到 30 天,比 96 h 的实验室条件苛刻。做出口单时,箱体植绒的耐湿项按 240 h 计,到货后同批复测一次落毛计数,超过 80 根就拆箱查边角。
五、返修与重植:能救回来的边界
返修的边界由基材决定,不由绒毛决定。底材没有露白、胶层没有碳化、掉毛面积在 8% 以内的可以局部补植;超过 20% 见塑料本色的,重植后附着力只有原来的 60%,判废更划算。
局部补植的工序是打磨、清洗、底涂、二次植绒、固化。打磨深度控制在 0.1 mm 以内,用 240 目砂纸手工修,机磨会把周围的绒毛一起带掉;底涂 15 μm,晾 10 min 再上胶。
固化温度不能超过基材的热变形温度。ABS 件按 75 ℃ 到 80 ℃、30 min 走;超过 85 ℃,箱体内腔的筋位会轻微塌陷,装回去时盖不上。
| 缺陷类型 | 典型表现 | 能否返修 | 处理与复检 |
|---|---|---|---|
| 局部掉毛,面积 ≤8% | 边角露底 | 可 | 局部补胶重植,24 h 后做胶带剥离 |
| 成片脱落,面积 8%–20% | 磨痕连片 | 可,限一次 | 打磨至 0.1 mm 深重植,复测失重 |
| 底材露白,面积 >20% | 见塑料本色 | 不可 | 判废,改作非外观件 |
| 胶层发黏 | 手压留痕 | 不可 | 判胶量超上限,退回配料 |
重植只允许一次。第二次重植时基材表面已经被磨掉 0.2 mm,壁厚 2.5 mm 的箱体在这一区域只剩 2.3 mm,跌落时的应力集中点会转移到此处,冲击后开裂的概率上升。补植过的箱体在内腔角落打一个 5 mm 的圆点标记,出货单注明返修数量与部位,抽检时能对上账。
结论
把箱体植绒写进验收条款,三行字就够:绒毛 0.6 mm 到 0.9 mm、2.0 dtex 到 3.3 dtex;上胶量 110 g/m² 到 130 g/m²、剥离强度不低于 4.5 N/cm;500 g 载荷 500 转失重不超过 12 mg、胶带剥离不低于 4 级。三项一起写,供应商就没有在单项上做手脚的空间。批量到货按 5% 抽检,每批留 3 件做 240 h 湿热复测,数据连同样板一起存档。抽检不合格时按「先补植、后判废」的顺序走,补植只给一次。箱体植绒的争议大多不是工艺做不出来,而是验收口径没写清:部位没标、静置时间没约定,两家实验室就能测出两个结果。把剥离强度与绒毛规格这两条钉在图纸上,验收时只比数据不比手感,返修率能压到 3% 以下。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号