

快速答案:先按承压投影面积乘型腔压力定锁模力,再用制品加流道的克重定螺杆,最后用冷却面积校周期与模具,四步顺序颠倒,吨位一定选错。
目录
- 480 毫米内腔的图纸先给箱体注塑机台算三笔载荷
- 投影面积乘型腔压力就是锁模力
- 螺杆按克重选而不是按吨位配
- 模具与周期由水路和顶出决定
- 把四项参数写成一张试模清单
- FAQ
一、480 毫米内腔的图纸先给箱体注塑机台算三笔载荷
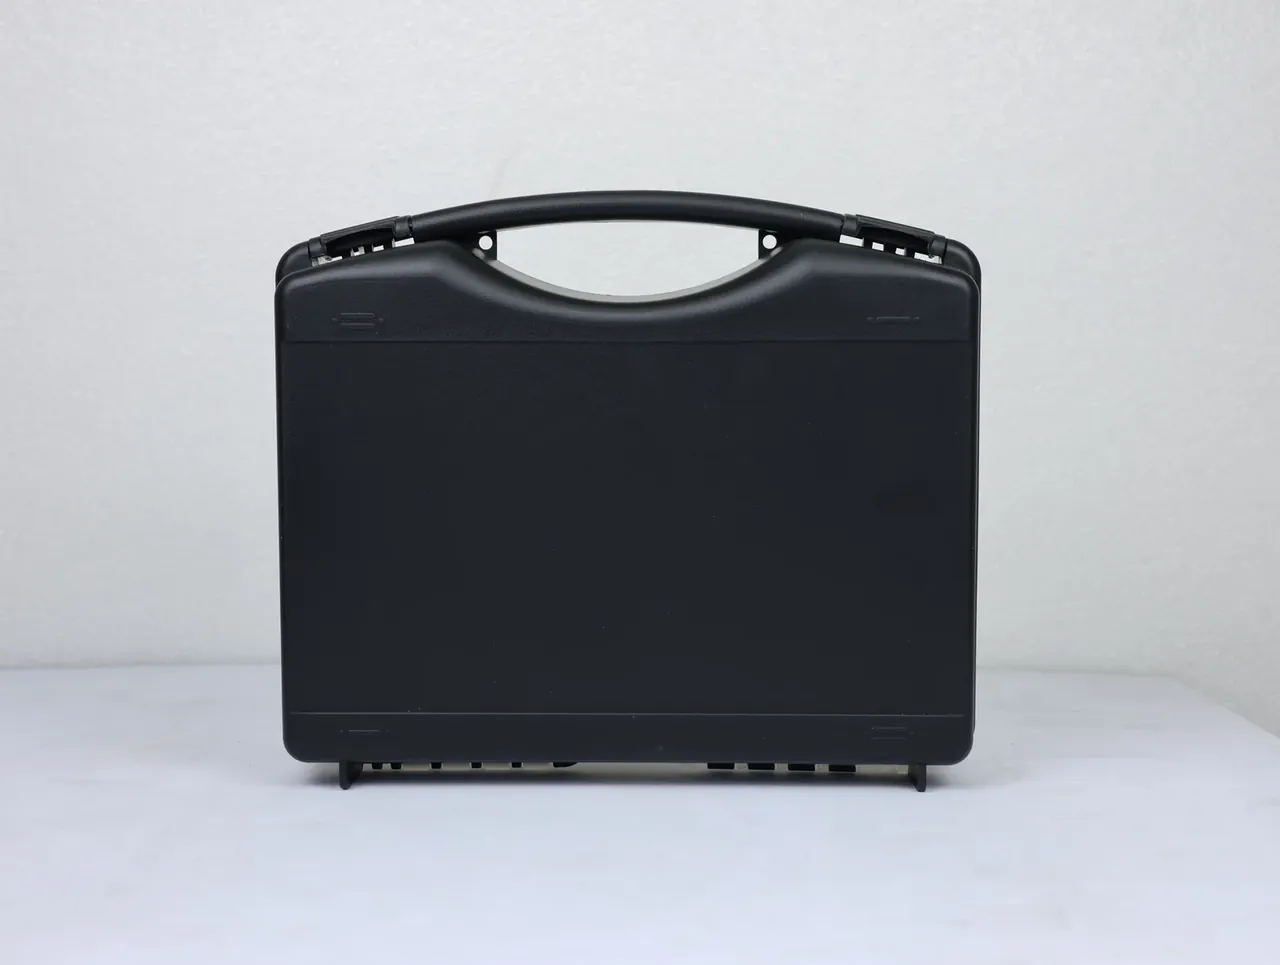
上个月有家做仪器箱的厂拿着图纸来问:内腔 480 毫米×360 毫米×180 毫米,壁厚 3.0 毫米,单件 2.2 公斤,车间那台 650 吨的老机台能不能开。这种问法把答案锁在一个吨位数上,可箱体注塑机台的四项参数是一串,第一步错了,后面全跟着错。
图纸上真正有用的是三组数。第一组是承压轮廓,不是内腔轮廓。内腔 480 毫米×360 毫米,加上两侧外壁和 12 毫米宽的密封槽唇边,外轮廓到了 508 毫米×388 毫米。唇边在合模时不承压,扣掉这两圈,实际承压投影面积是 1730 平方厘米。第二组是重量。单件 2.2 公斤,一模一件,流道再加 0.3 公斤,一次射胶 2.5 公斤。第三组是冷却面积,展开后的型腔面 0.65 平方米,最厚处 3.0 毫米。这两个数决定冷却时间,冷却时间决定周期,周期决定这台机台一年能出多少件。
| 图纸给的数 | 换算结果 | 落到哪一项设备参数 |
|---|---|---|
| 内腔 480 毫米×360 毫米,唇边 12 毫米 | 承压投影面积 1730 平方厘米 | 锁模力与机台吨位 |
| 单件 2.2 公斤,流道 0.3 公斤 | 一次射胶量 2.5 公斤 | 螺杆直径与理论射胶量 |
| 展开面积 0.65 平方米,最厚 3.0 毫米 | 冷却时间 32 秒 | 模具水路与节拍 |
| 顶出面积 0.19 平方米 | 顶出力 11 吨 | 顶针数量与顶出行程 |
三笔载荷算完,箱体注塑机台才有一个起点。
二、投影面积乘型腔压力就是锁模力
型腔压力取多少,看腔深与流程比。180 毫米深的腔,熔体从浇口走到最远端要爬 300 毫米,压力损失大,取 35 MPa 才压得实;60 毫米深的盖板取 25 MPa 就够。1730 平方厘米乘 35 MPa,得到 6055 千牛,也就是 617 吨。
617 吨是裸值。合模瞬间模板还要扛住胀模波动,按 1.15 的系数乘上去是 710 吨。机台吨位往上取一档,800 吨够用;650 吨差 60 吨,看着只差一点,实际会在密封槽唇边留出一条 0.1 毫米的飞边。
飞边在密封槽里不是外观问题。0.1 毫米的薄片正好卡住 O 形圈,箱体注塑机台的制品装条就压不严。
吨位也不是越大越好。同一副模具上 1300 吨的机台,模板变形量小了,可拉杆间距 1050 毫米,900 毫米×850 毫米的模具装进去四周空出 100 毫米,吊装对中要多花 40 分钟。还有一处常被漏掉:最小容模厚度。模具总厚 620 毫米,最小容模 500 毫米的机台得加垫板,加完顶出行程少 30 毫米,深腔件就顶不到位。
三、螺杆按克重选而不是按吨位配
吨位定完,很多人顺手按吨位给箱体注塑机台配螺杆,这是第二处易错的地方。螺杆看的是射胶量,射胶量要留余量,通常按一次射胶量的 1.25 倍反推,2.5 公斤乘 1.25 得 3.1 公斤,这是以 PS 计的当量。
| 螺杆直径 | 理论射胶量 | 适合单件克重 | 配错的后果 |
|---|---|---|---|
| 55 毫米 | 2.6 公斤 | 1.2 公斤到 1.8 公斤 | 保压段行程见底,缩痕压不平 |
| 65 毫米 | 3.6 公斤 | 1.8 公斤到 2.6 公斤 | 余量合适,克重波动 ±1.5% |
| 80 毫米 | 6.0 公斤 | 3.2 公斤以上 | 熔体停留超 6 分钟,出现黄纹 |
3.1 公斤落在 65 毫米那一档。厂里若按 800 吨顺手配 80 毫米螺杆,理论射胶量 6.0 公斤,PP 在 230℃ 下停留超过 6 分钟就开始降解,制品起黄纹,克重波动从 ±1.5% 涨到 ±3%。
长径比取 22 到 24,加纤料取 20,压缩比 2.5。熔胶背压 6 MPa,转速 90 转/分。背压再往上调,玻纤被打断,强度掉三成。
干燥跟着料走。PP 不吸湿,料斗 80℃ 保温就够;PA66 加纤要 100℃ 烘 4 小时,含水率压到 0.15% 以下,否则制品表面起银丝。
射胶压力不必单算,它由型腔压力反推。35 MPa 的腔压要 120 MPa 的射胶压力去打,机台额定 190 MPa 就留足了余量。箱体注塑机台的射胶压力上限写在铭牌上,实际只用到六成,余下的对付冬天料温偏低那几天。
四、模具与周期由水路和顶出决定
72 秒的周期不是拍出来的,它由四段拼起来:开合模 8 秒,保压 12 秒,冷却 32 秒,取件 5 秒,熔胶与冷却重叠。四段里唯一能压的是冷却,冷却由水路说了算。
180 毫米深的型芯要单独通水。只做定模水路,芯部温度会爬到 90℃,内外收缩差 0.8 毫米,箱底四个角先翘,装配时四个脚有一半着不了地。
水温 28℃,进出水温差压在 3℃ 以内,单腔流量 60 升/分。温差拉到 8℃,同一模左右两件的克重能差 0.06 公斤,箱体注塑机台的操作工就会不停改保压,越改越乱。
收缩率按 1.6% 放。PP 加 20% 滑石粉的料收到 1.2%,模具型腔按 480 毫米的内腔开成 487.7 毫米,头一件量出来才是 480 毫米。
脱模斜度 1.5 度,深腔段最少留 1 度。斜度不够,顶出力从 11 吨涨到 18 吨,顶针在箱壁内侧印出 0.3 毫米的凸起,装内衬时正好顶住。0.19 平方米的顶出面积摊 12 根顶针,每根扛 0.9 吨;箱体注塑机台的顶出行程要比腔深多留 60 毫米,顶针板回位才不刮壁。
五、把四项参数写成一张试模清单
四项参数落到纸上,最省事的办法是写成一张试模清单,试模时逐项打勾,打完再签设备验收。
| 检查项 | 目标值 | 允许偏差 | 判定工具 |
|---|---|---|---|
| 连续试模模数 | 30 模 | 不许中断 | 计数 |
| 首件克重 | 2.2 公斤 | ±2% | 电子秤 |
| 内腔长度 | 480 毫米 | ±0.3 毫米 | 卡尺 |
| 成型周期 | 72 秒 | ±4 秒 | 秒表 |
| 唇边飞边 | 0 | 塞尺 0.05 毫米不入 | 塞尺 |
清单里最容易被跳过的是连续模数。30 模连打,盯第 25 模到第 30 模的克重是否还在 ±2% 以内,这一段最能暴露螺杆余量不足。
周期用秒表掐,别看屏幕。屏幕上是设定值,实际值差 4 秒很常见。
清单打勾的时候,吨位与螺杆两项要写实测值,不能抄铭牌。箱体注塑机台的铭牌吨位是公称值,模板实际能扛的合模力打九折,800 吨只出 720 吨,干 710 吨的活余量只剩 1.4%。
四项参数定完,产能账跟着出来:72 秒一模,8 小时班产 380 件,机时费按 120 元算,每件摊 2.5 元。
结论
四项参数的顺序是固定的:承压面积定吨位,克重定螺杆,冷却面积定周期,顶出面积定模具。顺序一换,前面省下的钱会在后面加倍还回来。图纸上那几个毫米,最后都变成设备铭牌上的数字,这也是箱体注塑机台选型最实在的一条路径。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号