

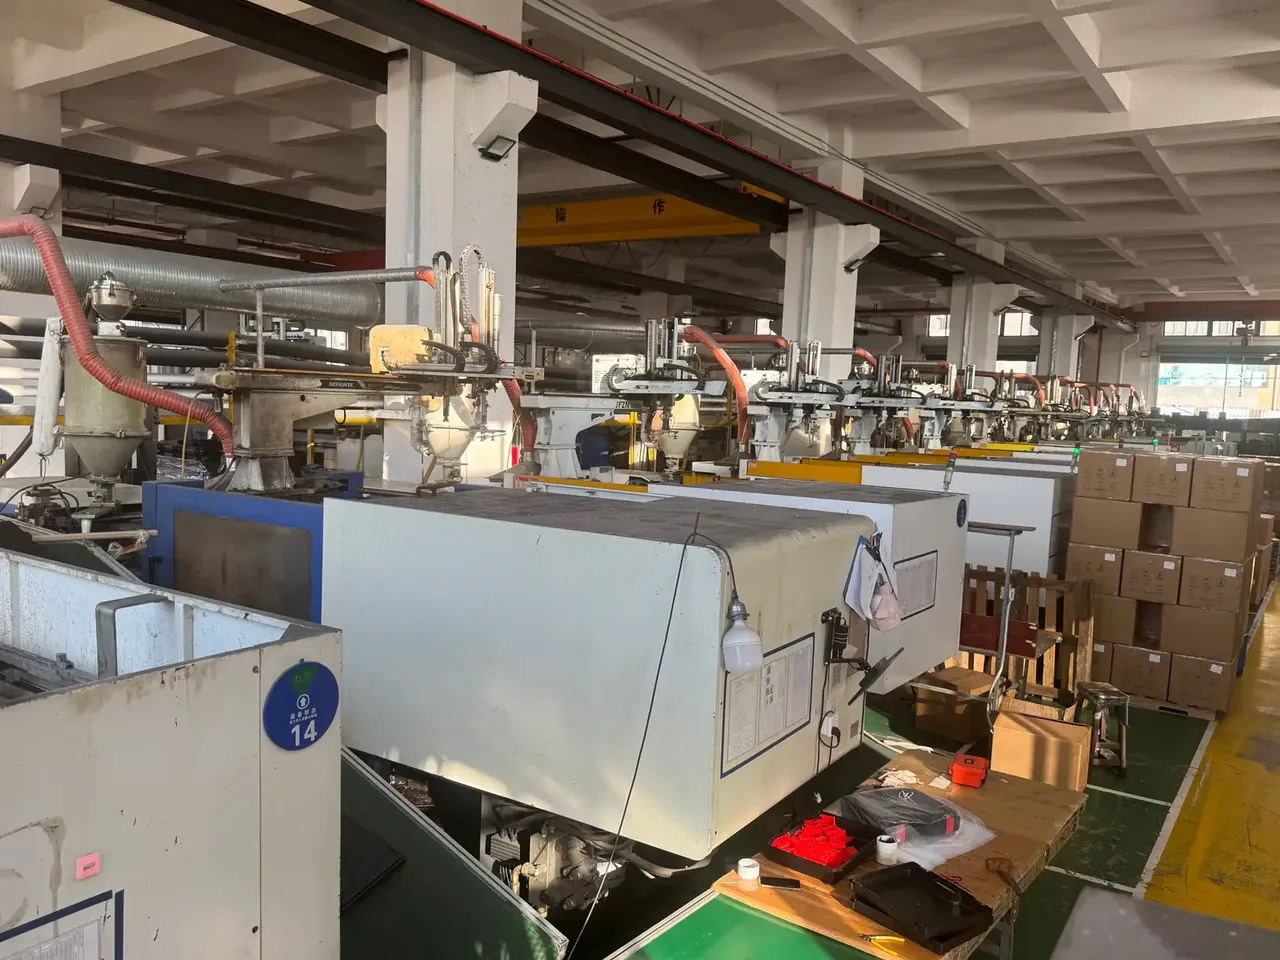
快速答案:箱体模具换到器材、仪器、医疗、冷链四类工况,差别在装配动作:凸台、密封槽、筋高改错,单件差 6 元,返工每只 40 元。
目录
- 箱体模具的应用从装配动作倒推
- 器材箱:铰链座与锁扣位的加强筋
- 仪器与医疗箱:密封槽与面板开孔
- 冷链与户外:零下 30 ℃ 的筋与壁厚
- 把四类工况压到两副模上的成本账
- FAQ
一、箱体模具的应用从装配动作倒推
同一副箱体模具,装到器材箱上是 3.2 mm 壁厚配四颗 M5 螺钉,装到冷链箱上要留 12 mm 深的筋槽塞保温板。应用的差异不在外形,在装配动作:谁在什么温度下、用几秒钟、做哪几个动作。
把四类工况列成一张表,看的是同一个箱体在装配与使用上被要求的动作。
| 工况 | 装配动作 | 关键结构 | 常见失误 | 返工代价 |
|---|---|---|---|---|
| 器材箱 | 四颗 M5 铰链、两只锁扣 | 凸台 φ14 mm、筋厚 1.6 mm | 凸台无筋支撑,1.8 N·m 就裂 | 6 元每只 |
| 仪器箱 | 面板开孔装表头 | 孔边留 8 mm、公差 ±0.15 mm | 孔离密封槽太近,压条压不实 | 11 元每只 |
| 医疗箱 | 嵌 O 型条、装提手 | 槽宽 6 mm 深 4.5 mm、压缩 25% | 槽底直角,条压不到底 | 9 元每只 |
| 冷链箱 | 内衬 10 mm 保温板 | 筋高 12 mm、壁厚 3.2 mm | 筋位断差,板塞不进 | 14 元每只 |
这四行的差价都是返工价,不是报价差价。
二、器材箱:铰链座与锁扣位的加强筋
器材箱的失效八成出在铰链座。箱盖开合三千次之后,凸台根部开裂是最常见的返修项,因为螺钉的扭矩全部由凸台四周的塑料承担。
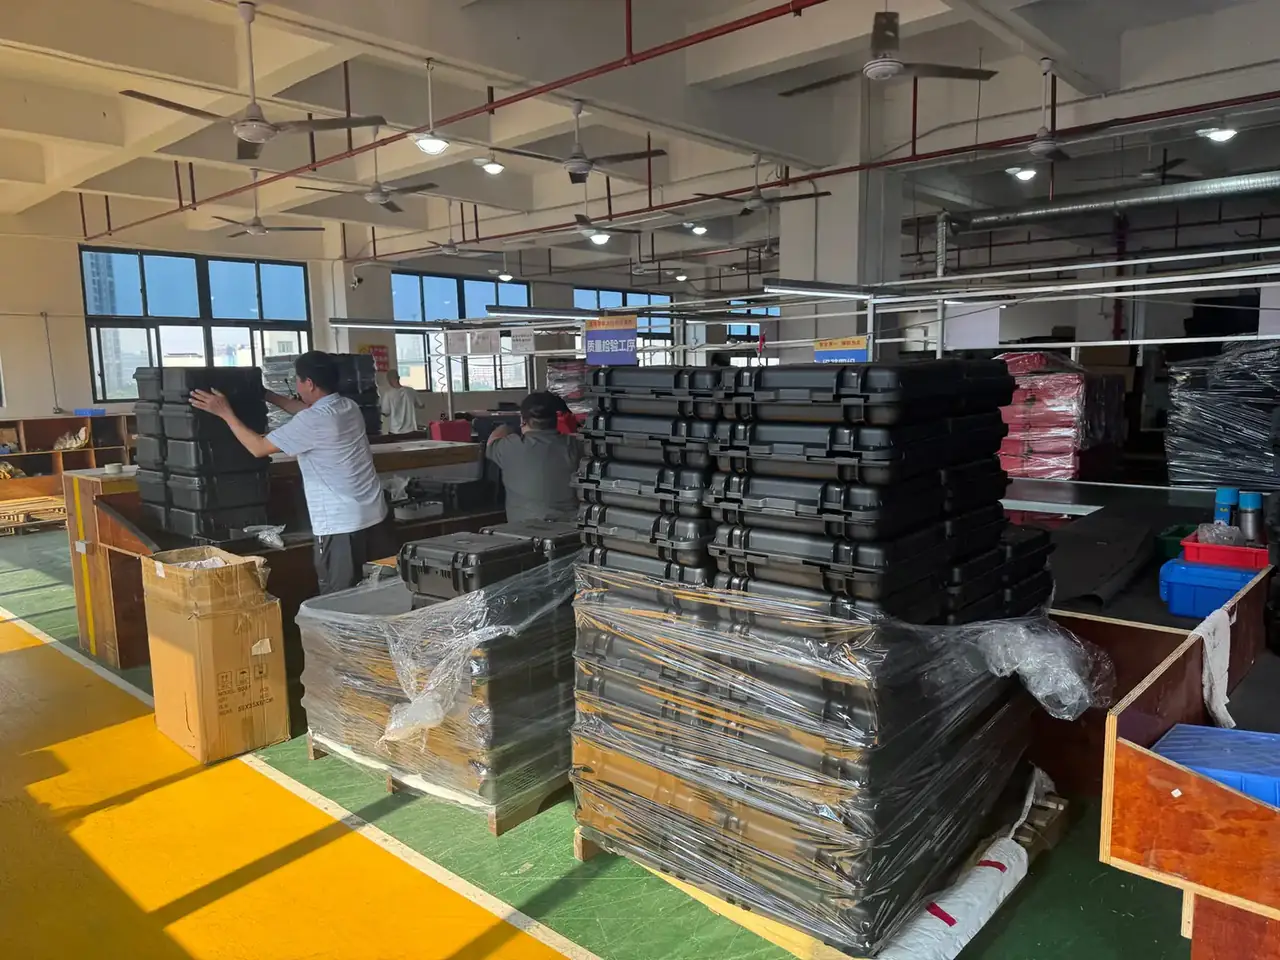
凸台做到 φ14 mm、四周加三条 1.6 mm 厚、12 mm 高的筋,1.8 N·m 的扭矩就能分散到侧壁,开合 3 万次不裂。筋厚超过 2 mm 反倒在凸台背面留缩痕,外观件上一眼能看出来。
锁扣位同理。锁扣座的受力方向斜向外,筋要顺着力线布;横着加的筋只挡变形,不挡拉脱。
改这三处,改模费约 1.2 万元。
三、仪器与医疗箱:密封槽与面板开孔
仪器箱与医疗箱的差别在开孔与密封,两处都吃模具精度。
- 面板开孔公差 ±0.15 mm,孔边留 8 mm 实体,太窄了压条压不实。
- 密封槽宽 6 mm、深 4.5 mm,配 φ5 mm 的 O 型条,压缩率 25%。
- 槽底做 R0.5 圆角,直角槽底会让条子压不到底,漏水从四角开始。
- 提手座与箱体一体成型,壁厚过渡按 1:3 放坡,避免应力集中。
- 拔模斜度 1.5°,低于 1° 会在槽壁留拉伤,密封面变毛。
五条里最容易被省的是槽底圆角。省一副电极的钱,换回来的是每只 9 元的返修,动作是拆条、清胶、重贴、复检,四步都要人。
四、冷链与户外:零下 30 ℃ 的筋与壁厚
零下 30 ℃ 时 PP 的冲击强度只剩常温的四成,箱体在冷库门口跌落,裂的总是筋根,不是箱壁。
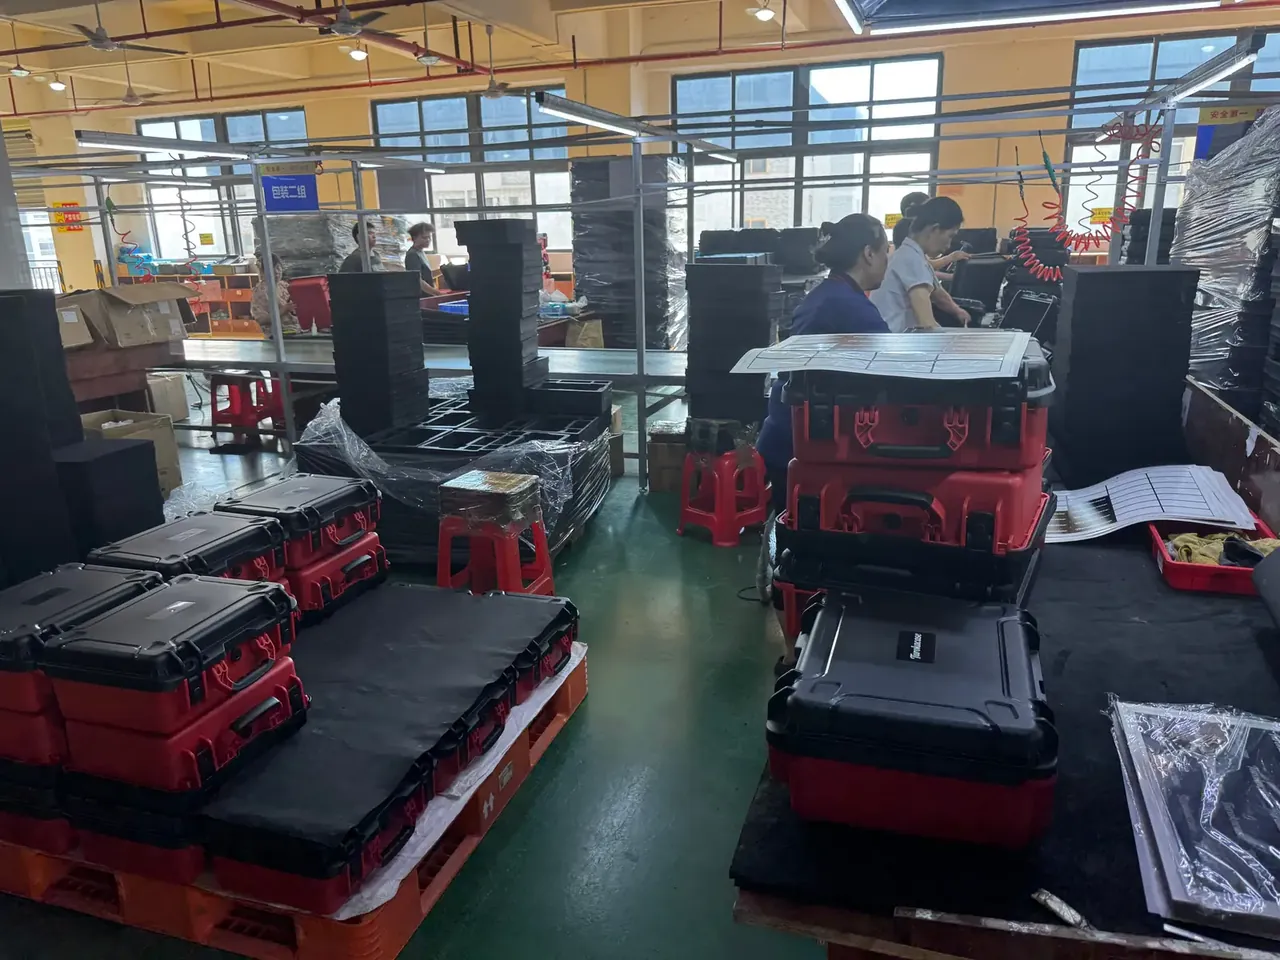
筋高从 8 mm 加到 12 mm、根部做 R2 过渡,2 kg 落球从 900 mm 落下,-30 ℃ 冷冻 4 小时后箱底不裂。壁厚 3.2 mm 是这条线的下限,减到 2.8 mm 就得换低温料牌号,材料成本随之涨 11%。
冷链箱还要留保温板位。筋高 12 mm 正好卡 10 mm 厚的板加 2 mm 间隙,塞进去不晃;筋位断差超过 0.5 mm,板子就有一角翘起来。
五、把四类工况压到两副模上的成本账
四类工况不必开四副箱体模具。把外形模数统一到 520×380 mm,箱盖共用一副模架,只换型腔镶块,三副模的方案就能压到两副。
| 方案 | 模副数 | 模具投入 | 单件摊销(3000 只) | 换型时间 | 风险 |
|---|---|---|---|---|---|
| 四副专用模 | 4 | 52 万元 | 173 元 | 0 | 单款停单即闲置 |
| 三副模共用箱盖 | 3 | 39 万元 | 130 元 | 40 分钟 | 箱盖共用要统一锁扣位 |
| 两副模共用模架 | 2 | 27 万元 | 90 元 | 90 分钟 | 镶块互换精度 ±0.05 mm |
两副模省下 25 万元,代价是换型 90 分钟与镶块精度。换型一次停两台机,按每台 320 元台时算,90 分钟摊出来是 960 元,一个月换四次也就 3840 元。镶块互换要求 ±0.05 mm,超过这个数,箱盖与箱体的配合间隙就会从 0.9 mm 走偏到 1.4 mm。月产 3000 只以下、四个型号轮着做的,这笔账划算。单款月需求过万只的,专用模的节拍更值钱,因为换型停机换不来产能。判断口径只有一条:把一年的换型次数乘上 960 元,再和模具差价 25 万元比。前者小于后者,共用模架就是对的。
省下的钱要落在模具上,不是落在壁厚上。
结论
四类工况的差异最终都落回三处结构:铰链座凸台、密封槽与筋高。箱体模具在这三处按装配动作定尺寸,单件只差 6 元,返工却能省下每只 40 元。把外形模数统一、箱盖与模架共用,四类工况可以压到两副模,模具投入从 52 万元降到 27 万元。先算返工,再谈单价,箱体模具的选择就不容易走偏。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号