

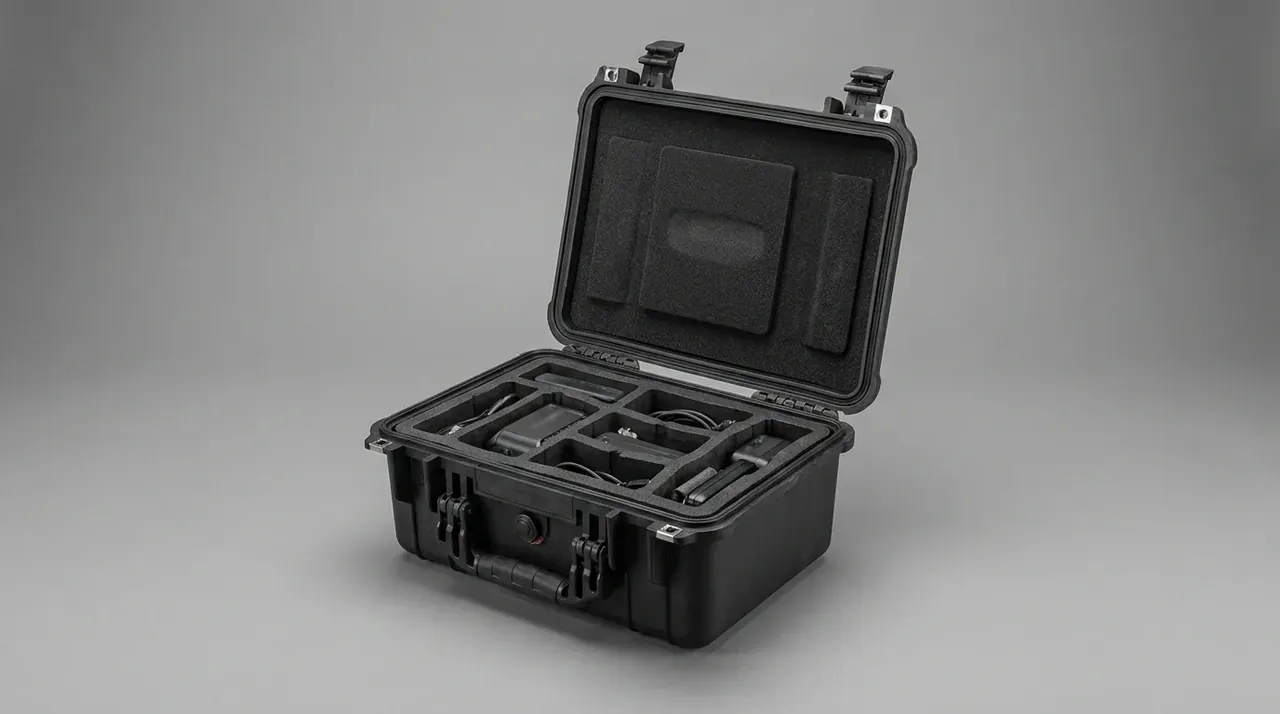
快速答案:模具钢材选 P20 还是 718,把 50 万模次的账摊开就清楚:P20 要开 2 副、连抛光与换模一共投 90.6 万元,718 开 1 副、投 56.8 万元,单件成本差 0.68 元。两种钢的盈亏平衡点压在 32 万模次,也就是 P20 必须开第二副模具的那一刻。
目录
- 箱体模具钢材的两本账
- 硬度与抛光性:两种预硬钢的分界
- 蚀纹性与可焊补性
- 30 万与 100 万模次的折算
- 什么产量该上哪种模具钢材
- FAQ
一、箱体模具钢材的两本账
一副 600 mm × 420 mm × 130 mm 的箱体模具,P20 模块报价 42 万元,718 报价 56 万元。50 万模次的订单摊下来,P20 在第一副跑到 32 万模次后必须再开一副,两副加上抛光与两次换模停机共 90.6 万元;718 一副跑到 65 万模次,全程 56.8 万元。
两者相差 33.8 万元,摊到 50 万件就是每件 0.68 元。这个数字比两块钢的单价差更能说明问题,因为单价差只有 14 万元,剩下的 19.8 万元全是模次累出来的。
差价来自两处,性质完全不同。模块费是一次性支出,抛光工时与换模停机是随模次累加的支出。订单越短,一次性差价越难摊薄;订单越长,累加项越站到 718 那边。
先算一次性,再算累加,顺序反过来会得出相反的结论。
| 项目 | P20 | 718 |
|---|---|---|
| 预硬硬度(HRC) | 30–32 | 34–38 |
| 抛光可达(μm Ra) | 0.10 | 0.05 |
| 蚀纹深浅差(mm) | 0.012 | 0.006 |
| 同一位置补焊上限(次) | 3 | 5 |
| 模块单价(万元) | 42 | 56 |
| 型腔可用模次(万) | 32 | 65 |
| 50 万模次总账(万元) | 90.6 | 56.8 |
二、硬度与抛光性:两种预硬钢的分界
P20 预硬到 30 至 32 HRC,718 预硬到 34 至 38 HRC,硬度只差 4 个洛氏点,抛光性却不在一个档上。718 把硫含量压到 0.005% 以下、带状偏析少,型腔抛到 Ra 0.05 μm 用 31 工时;P20 的硫含量是 0.008%,同样抛到镜面要 38 工时,还在浇口对面留下 3 处 0.2 mm 的麻点。
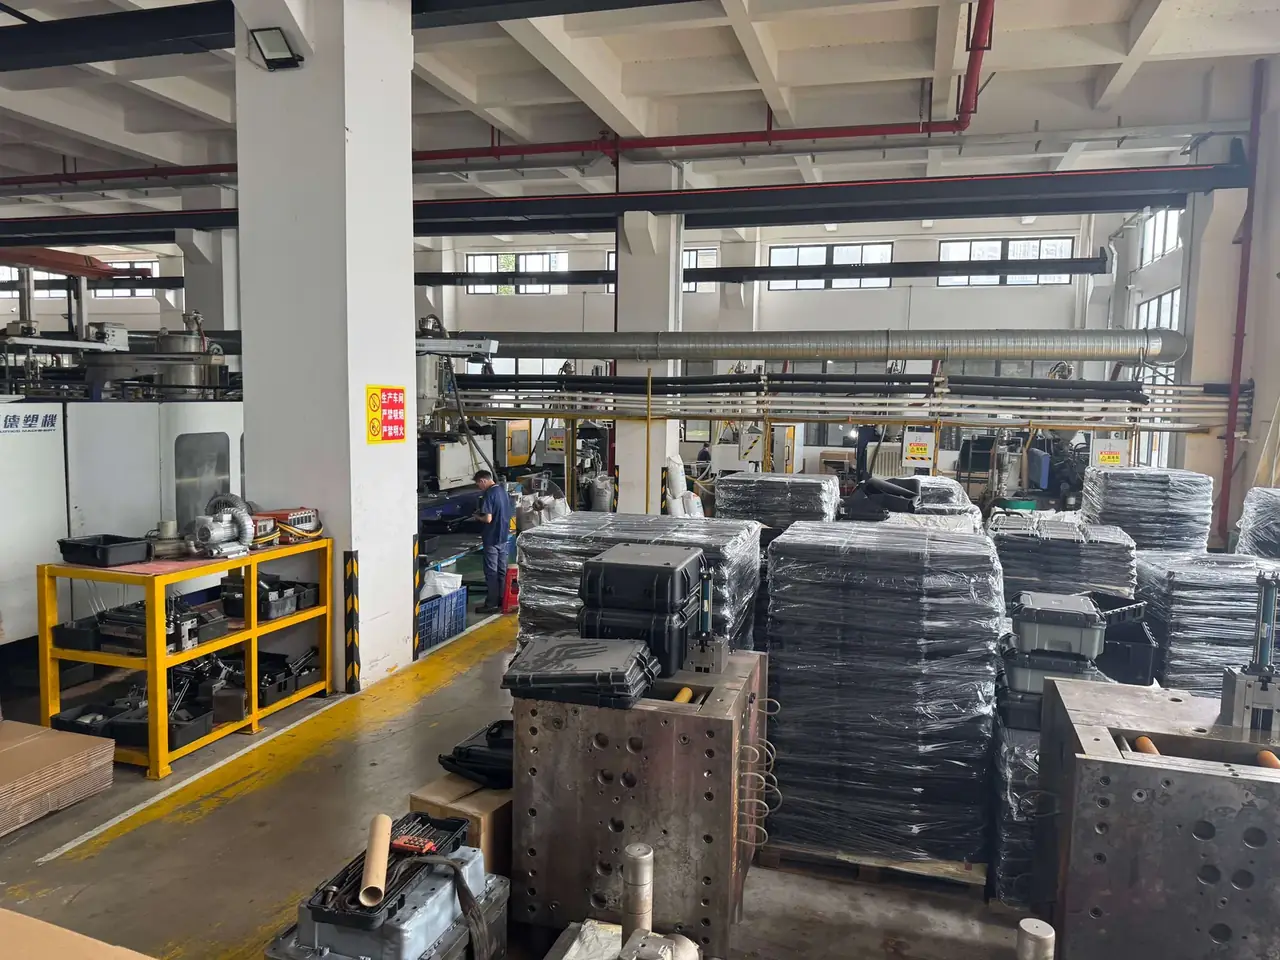
麻点不是抛光手法的问题,是钢里的夹杂被抛掉之后留下的凹坑。这类凹坑在蚀纹后会放大成 0.01 mm 的深浅斑,箱体侧面拼缝处直接判不合格。选钢材时看夹杂物等级比看硬度更早一步。
硬度也不是越高越好。34 HRC 的 718 在箱角 R2 处韧性够用,48 HRC 的淬火钢在那里反而容易崩,崩掉一块要补焊 0.6 mm 再重新蚀纹。
抛光的工时账要按整副模具算,不按单块镶件算。一副 600 mm 的箱体模具含 6 块成型镶件,P20 全抛一遍 156 工时,718 是 186 工时,按 120 元/工时计,718 首次多花 3,600 元。可 P20 跑 32 万模次要抛 4 轮,718 只抛 2 轮,累计反超 4,700 元。
抛光的频次还跟模次挂钩,与日历无关。停三个月的模具不会自己变亮,复产前照样要看型腔有没有锈点。
镜面的判据不是看反光,是看 60 度角下有没有雾圈。P20 抛到第 3 轮以后,型腔中部会起一层 0.03 mm 的雾,灯下像蒙了油;718 到第 5 轮才出现同样的雾。一副模具的模具钢材差价 14 万元,这种雾圈先在外观件上被客户挑出来。
三、蚀纹性与可焊补性
蚀纹看的是钢的均匀性。同一次蚀纹,718 在 300 mm × 200 mm 的平面上深浅差 0.006 mm,P20 是 0.012 mm。差的这 6 μm 在侧光下肉眼能看出来,落到箱体上就是一道亮暗带。
可焊补性决定这副模具能救几次。P20 补焊后热影响区掉到 26 HRC,宽度 8 mm,二次蚀纹接不上原来的纹路;718 补焊 3 次后热影响区仍在 31 HRC,宽度只有 5 mm。
补焊的规矩要写进图纸:同一位置最多 3 次,单次补焊深度不超过 0.4 mm,焊后 480 ℃ 回火 2 小时。焊材按母材配,P20 用 0.2% 碳当量的焊丝,718 用含镍 1% 的焊丝,配错一次就在熔合线留一道 0.05 mm 的硬带。预热从 150 ℃ 起步,层间温度不低于 120 ℃。超过 3 次,热影响区连成片,型腔硬度从 34 HRC 掉到 28 HRC,再蚀纹就是一块软斑。补完还要研合 0.02 mm,否则分型面留台阶,飞边从 0.05 mm 变成 0.12 mm。这一道工序按 3 小时计,不含回火。
补焊省下的不只是钢料钱,还有 3 周的交期。
补焊方式也有讲究。P20 适合 TIG 冷焊,热输入控在 1.2 kJ/mm 以内,焊后不必整体回火;718 用激光焊,热输入降到 0.3 kJ/mm,热影响区从 8 mm 压到 5 mm。焊接方式选错,再好的模具钢材也接不回原纹路。
P20 的补焊上限是 3 次,718 是 5 次。多出的 2 次听起来不起眼,落到 100 万模次上就是少开 1 副模具,少 56 万元。
四、30 万与 100 万模次的折算
把模次分成两档算最清楚。30 万模次以内,P20 一副够用:42 万元模块加 1.4 万元抛光,合 43.4 万元,单模次 1.45 元。718 跑同样 30 万模次也是 1 副:56 万元加 0.5 万元抛光,合 56.5 万元,单模次 1.88 元。
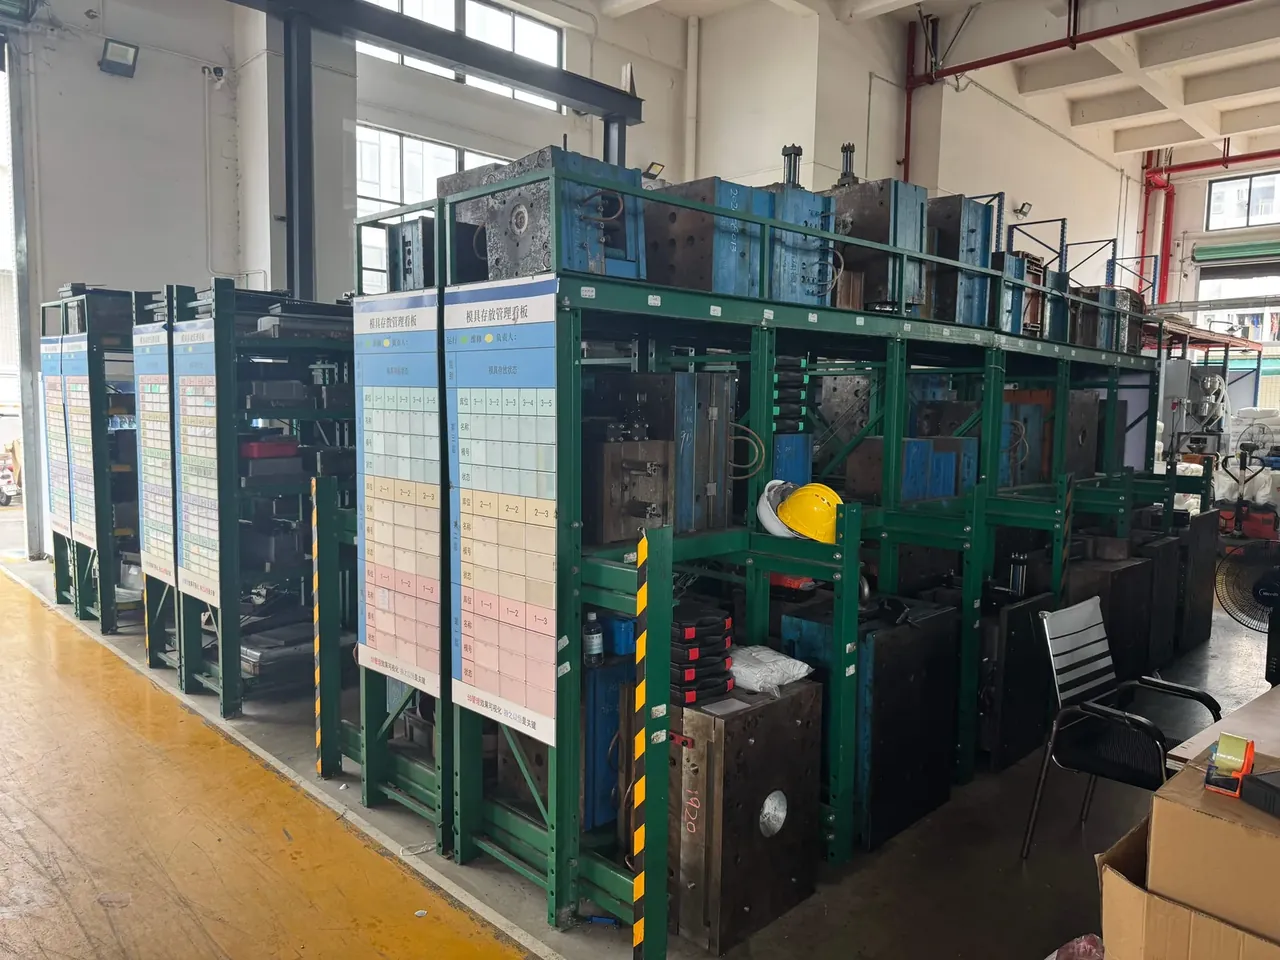
100 万模次翻了个面。P20 要 4 副:168 万元模块、5.1 万元抛光、3 次换模各 18 小时停机合计 12.96 万元,合 186.1 万元,单模次 1.86 元。718 要 2 副:112 万元模块、1.6 万元抛光、1 次换模 4.32 万元,合 117.9 万元,单模次 1.18 元。
| 累计模次 | 钢种 | 模具副数 | 模块费(万元) | 抛光(万元) | 换模停机(万元) | 合计(万元) | 单模次(元) |
|---|---|---|---|---|---|---|---|
| 30 万 | P20 | 1 | 42.0 | 1.4 | 0 | 43.4 | 1.45 |
| 30 万 | 718 | 1 | 56.0 | 0.5 | 0 | 56.5 | 1.88 |
| 100 万 | P20 | 4 | 168.0 | 5.1 | 12.96 | 186.1 | 1.86 |
| 100 万 | 718 | 2 | 112.0 | 1.6 | 4.32 | 117.9 | 1.18 |
停机费按 2,400 元/小时计,一次换模 18 小时。这个数字含拆模、吊装、首件调试与 30 模试打,不含模具返修。
两档之间的临界点在 32 万模次。P20 在 31.9 万模次时累计 43.5 万元,718 是 56.5 万元,P20 还省 13 万元;跨过 32 万,P20 一次性加 42 万元,变成 85.5 万元,反而多付 29 万元。
临界点不是两条直线的交点,是一道台阶。
五、什么产量该上哪种模具钢材
30 万模次以下,P20 更省,一次性少付 14 万元,单件成本低 0.43 元。这个区间里 718 的优势项还没机会兑现。
32 万到 65 万模次这一段,718 稳赢。P20 在这个区间要开第二副,等于把前 32 万模次省下的 13 万元连本带利还回去,还要多付一次 18 小时的停机。
65 万模次以上,两种钢都要开第二副。718 的第二副撑到 130 万模次,P20 的第四副在 128 万模次进场,100 万模次时两者的差距拉开到 68 万元。
还有一种折中方案:主体用 P20,只在浇口对面与箱角两块镶件上换 718。模块费 48 万元,型腔寿命仍按最短板算 32 万模次,只有在外观件比例高于 40% 时才值这个钱。
订单看不清时,镶件方案比整副换钢灵活。
判定写进采购条款更省事:预计累计模次低于 30 万,指定 P20 预硬 30 HRC;30 万至 65 万,指定 718 预硬 34 HRC 以上并写明硫含量 ≤0.005%;超过 65 万,718 加 2 套备用镶件与一份补焊记录表。
结论
箱体模具钢材的选择可以量化成一条台阶线。P20 的成本曲线在 32 万模次处竖着跳 42 万元,718 的那一跳在 65 万模次,两条线的先后顺序决定了整段订单的成本。50 万模次的活儿,718 省 33.8 万元;20 万模次的活儿,P20 省 14 万元。判据只有三条:累计模次、外观件比例、能不能接受一次 18 小时的换模停机。三条都指向长单,就上 718;模次压在 30 万以内,P20 预硬 30 HRC 足够用。真正的盈亏平衡点落在 32 万模次这道台阶上,而不是两块钢的单价差上——记住这一点,报价单上那 14 万元就不会被当成纯成本。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号