

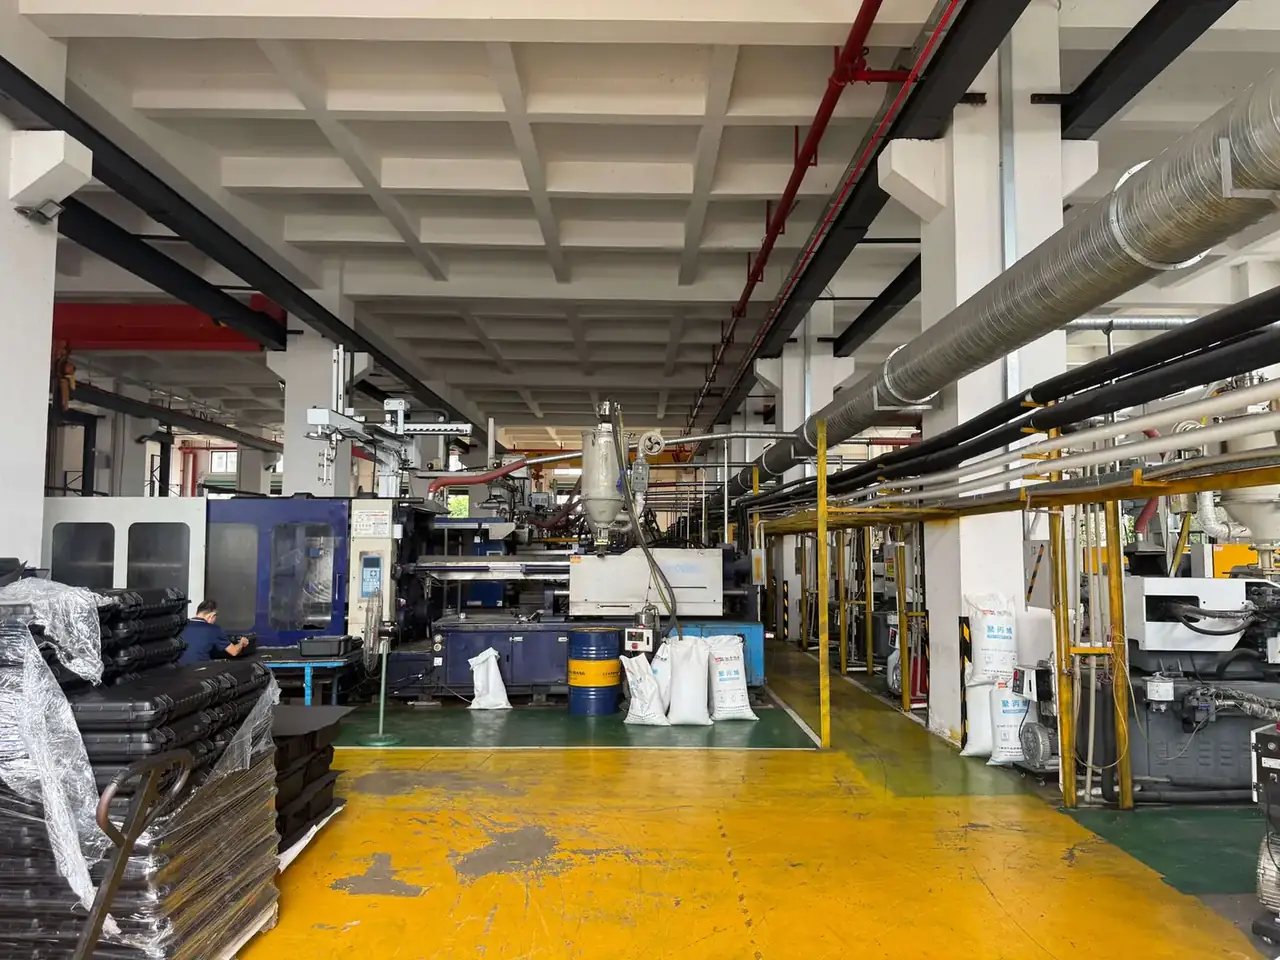
快速答案:箱体生产线的产能先由锁模力定机台,再由模穴数定产出,最后扣换模与 OEE。500×350 毫米的箱体投影面积 1750 平方厘米,按 380 公斤每平方厘米算需 665 吨,向上选 800 吨机型。单穴周期 90 秒、OEE 84.8%、每日换模两次各 90 分钟时,一台机日产约 407 件。订单翻倍,先看模穴,再看机台。
目录
- 箱体生产线的产能公式怎么列
- 机台吨位与箱体投影面积怎么匹配
- 一模几穴:模穴数与吨位的取舍
- 成型周期怎么分解到秒
- OEE 与换模损失怎么扣
- FAQ
一、箱体生产线的产能公式怎么列
产能不是一个数字,是几个因子相乘的结果。箱体生产线的日产量可以写成一条式子:
日产量 =〔(班次总秒数 − 休息秒数 − 换模次数 × 单次换模秒数)÷ 成型周期〕× 模穴数 × OEE
括号里算的是当天能打多少模,乘模穴数才是件数,再乘 OEE 才是合格件数。
以一台 800 吨机为例:两班共 57600 秒,扣两次休息 3600 秒,可用 54000 秒;每天换模两次、每次 90 分钟,再扣 10800 秒,剩 43200 秒;除以 90 秒周期得 480 模;单穴、OEE 84.8%,日产量 407 件。这 407 件才是能写进计划的数,不是 480。
| 因子 | 本例取值 | 数据来源 | 估高的后果 |
|---|---|---|---|
| 班次总秒数 | 57600 秒 | 两班各 8 小时 | 把加班算成常态 |
| 换模损失 | 10800 秒 | 2 次 × 90 分钟 | 小批量订单全线延期 |
| 成型周期 | 90 秒 | 壁厚 3.5 毫米实测 | 冷却不足,翘曲升高 |
| 模穴数 | 1 穴 | 800 吨机台 | 吨位不够,飞边难修 |
| OEE | 84.8% | 连续三个月均值 | 承诺的交期无法兑现 |
| 日产量 | 407 件 | 上式相乘 | 与实产差 15% 以上 |
顺序不能颠倒。先按吨位定机台,再按机台定模穴,最后按壁厚定周期。反过来先买机台再凑模穴,常见结果是吨位差一档,产能凭空少一半。
二、机台吨位与箱体投影面积怎么匹配
锁模力按一条式子估:F = A × P ÷ 1000。F 是吨位,A 是投影面积,单位平方厘米,P 是型腔压力,单位公斤每平方厘米。箱体是深腔件,投影面积取外廓长乘宽,侧壁展开不计,浇口与流道另加一成。
500×350 毫米的箱体,投影面积 1750 平方厘米。壁厚 3.5 毫米、流程 400 毫米,型腔压力取 380,得 665 吨;留 15% 余量是 765 吨,向上选 800 吨。压力若取 450,同一只箱体要 788 吨,机台直接跳一档。
| 箱体外廓(毫米) | 投影面积(平方厘米) | 型腔压力 | 计算吨位 | 选用机型 |
|---|---|---|---|---|
| 300×220 | 660 | 400 | 264 吨 | 320 吨 |
| 400×300 | 1200 | 380 | 456 吨 | 530 吨 |
| 500×350 | 1750 | 380 | 665 吨 | 800 吨 |
| 600×400 | 2400 | 350 | 840 吨 | 1000 吨 |
| 700×500 | 3500 | 350 | 1225 吨 | 1600 吨 |
型腔压力不是常数:薄壁长流程 420 至 480,常规箱体 350 至 400,厚壁低流程 300 至 340。
吨位定完还要校射胶量。箱体单件重 2.4 公斤,两穴合计 4.8 公斤,加流道按 1.2 倍约 5.8 公斤,射胶量低于这个数,保压补不进去,转角必出缩痕。
三、一模几穴:模穴数与吨位的取舍
模穴翻倍,锁模力也翻倍,机台吨位跟着上一个台阶;机台一大,吊装从 60 分钟拉到 90 分钟以上,单件分摊的换模损失反而上升,这是很多测算表里漏掉的一项。
判断加穴还是加机,看月需求与单机日产量的比值。1.5 以内加模穴划算,省一台机与一名操作工;超过 2.5 加机台更稳,任何一台停机不至于全线停摆。
| 方案 | 机台 | 模穴 | 周期 | 日产量 | 模具费 |
|---|---|---|---|---|---|
| 大件单穴 | 800 吨 | 1 | 90 秒 | 407 件 | 24 万元 |
| 小件双穴 | 1000 吨 | 2 | 105 秒 | 697 件 | 38 万元 |
| 小件单穴 | 530 吨 | 1 | 78 秒 | 470 件 | 18 万元 |
| 特大件单穴 | 1600 吨 | 1 | 130 秒 | 282 件 | 52 万元 |
表里最容易被误读的是第二行。双穴 697 件,比两台 530 吨单穴的 940 件少,却少用一台机与一名操作工。月需 15000 件时,两台 530 吨开 16 天,一台双穴开 22 天,前者交期松,后者固定成本低。
四、成型周期怎么分解到秒
箱体生产线的节拍由四段组成:注射、保压、冷却、开合模与顶出。90 秒的周期里,冷却占 47 秒,超过一半;注射 9 秒,保压 22 秒,开合模与顶出 12 秒。
冷却时间大致与壁厚平方成正比。壁厚 2.5 毫米时 30 秒够用,3.0 毫米要 38 秒,3.5 毫米 47 秒,4.0 毫米就是 58 秒。壁厚每加 0.5 毫米,单件重约增一成四,冷却多 9 至 11 秒,日产量掉一成。
| 壁厚(毫米) | 注射(秒) | 保压(秒) | 冷却(秒) | 开合模顶出(秒) | 周期(秒) |
|---|---|---|---|---|---|
| 2.5 | 8 | 16 | 30 | 12 | 66 |
| 3.0 | 8 | 19 | 38 | 12 | 77 |
| 3.5 | 9 | 22 | 47 | 12 | 90 |
| 4.0 | 10 | 25 | 58 | 12 | 105 |
保压的界限是浇口冻结。箱体浇口厚 1.2 毫米,冻结约 22 秒,保压短于这个数,厚壁处补缩不足,卸模后半天才显缩痕;长于这个数只是白等。
周期每减 1 秒,单机日产从 480 模升到 485 模,一年按 300 天算约 1200 件。降周期的正道是水路与模温:从 50℃ 降到 40℃,冷却缩 8%,但低于 35℃ 熔接痕变明显。
五、OEE 与换模损失怎么扣
OEE 三段相乘:时间开动率 94%,性能 96%,合格率 94%,得 84.8%。箱体生产线的合格率主要被缩痕、翘曲与熔接痕吃掉,低于 95% 时先查保压与模温,而不是先怪机台。
换模的 90 分钟要拆开看:拆模 25 分钟,吊装 30 分钟,接水路油路 20 分钟,首件确认 15 分钟。多数工厂只盯吊装,其实后两项加起来 35 分钟。
| 每日换模 | 单次耗时 | 损失秒数 | 占可用工时 |
|---|---|---|---|
| 1 次 | 60 分钟 | 3600 秒 | 6.7% |
| 2 次 | 90 分钟 | 10800 秒 | 20.0% |
| 3 次 | 90 分钟 | 16200 秒 | 30.0% |
| 4 次 | 120 分钟 | 28800 秒 | 53.3% |
把换模从 90 分钟压到 45 分钟,靠三件事:模温机改快接,夹模改液压锁,模具机外预热。每天两次省 5400 秒,折 60 件,一个月 1500 件。订单越碎,这一项越值钱。
还有一段常被忽略:内衬。箱体内衬单件 150 秒,一个人两班 54000 秒只出 360 件,低于成型的 407 件,此时箱体生产线的瓶颈不在注塑机,在内衬工位;加到两个人是 720 件,瓶颈回到成型。测算要把每段日产量单独列出取最小值。
按月需求配机台也照这个逻辑走。月需 10000 件,一台 800 吨单穴开 25 天是 10175 件;月需 20000 件,两台 800 吨是 20350 件,比换 1000 吨双穴稳;月需 40000 件,四台 800 吨加内衬五人,厂房先成约束。
结论
估箱体生产线的产能,按吨位、模穴、周期、OEE、换模五步走,每一步都落到秒和件上,算出来的数才敢写进交期。800 吨机配单穴、90 秒周期、84.8% 的 OEE,一天 407 件;换双穴上 1000 吨是 697 件,换成两台单穴是 814 件,差的那一百多件就是选型的分水岭。把内衬工位一并列进表里取最小值,箱体生产线才不会在交付前才露出瓶颈。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号