

快速答案:编号与追溯最容易卡在贴合这一步:PP 表面能只有 30–31 mN/m,必须处理到 38 mN/m 以上,标签离密封面带 ≥8 mm、模块不小于 0.3 mm,三条同时满足,标签才贴得住。
目录
- 编号与追溯要从 10 位码排起
- 贴得住:PP 表面能从 30 涨到 38
- 扫得到:模块 0.3 mm 决定标签尺寸
- 禁放区:离密封面带 8 mm 是硬线
- 追得回:残胶、返修与 1% 脱落率
- FAQ
一、编号与追溯要从 10 位码排起
编号与追溯的第一个决定不是挑标签,而是码编几位。10 位够用:类别 2 位、年份 2 位、流水号 6 位。类别区分箱型与用途,年份留给寿命管理,6 位流水在 100 万只以内不重号。
类别 2 位别用字母 I 和 O,读码时容易和数字 1、0 混。改成数字或去掉 I、O 的字母表,人工读回的成功率能高出一截。
10 位的另一个好处是能被人眼读回。扫码枪坏了、标签磨掉一半,剩下的字符里还能认出 6 位流水号,再去台账对上。随机长码看着先进,一旦缺角就整条断掉。
码要短,是因为贴在箱体上的字符越大越好扫。
编号与追溯的另一半是「一个码只对应一只箱体」。换盖、换锁扣座都不改码,只有整箱报废才封存,封存之后不得复用。这条规则看着笨,却是唯一能挡住历史记录串台的办法。
二、贴得住:PP 表面能从 30 涨到 38
PP 与 PE 的表面能只有 30–31 mN/m,属于典型的低表面能材料。普通压敏胶在这种表面上只能形成点接触,刚贴上拉得住,3 个月后一撕就掉。编号与追溯的脱落事故,八成出在这一步没做。
处理目标是把表面能提到 38 mN/m 以上。火焰、电晕、等离子三条路都能做到,其中等离子最稳:处理后 4 h 内贴合,超过 24 h 表面会缓慢回落到 33 mN/m 附近,胶就白搭了。
判断处理到不到位,用达因笔划线。笔要垂直于表面,一笔划过,不来回涂。38 号达因液划上去 2 s 内不缩边算合格;缩成断续的小珠,说明还差一档。划完立刻看,拖过 5 s 再判,读到的数值会偏高。同一只箱子取 3 个点,2 点合格才算整面合格。这一步 10 s 做完,比贴完再返工便宜得多。
处理方式要和壁厚对上。壁厚 2 mm 以下的薄壁件用火焰处理容易过烧,表面一发亮,胶反而粘不住,改用等离子走 2 遍更均匀。
处理后要擦一遍无水乙醇,去掉粉尘和脱模剂残留。脱模剂是隐形问题:注塑时留在表面,肉眼看不见,胶压上去像是贴住了,实际贴在脱模剂上。
| 方式 | 户外寿命 | 可读距离 | 返修性 |
|---|---|---|---|
| PET 标签 0.1 mm | 3–5 年 | 0.2–1.5 m | 整片撕换,残胶可控 |
| 铝牌 0.5 mm | 8 年以上 | 0.3–2 m | 需钻孔或铆接,拆后留孔 |
| 激光打标 | 与箱体同寿命 | 0.2–1 m | 不可更改,返修只能覆盖 |
三、扫得到:模块 0.3 mm 决定标签尺寸
二维码读不读得到,取决于单个模块的物理尺寸,不取决于图片像素。最小模块 0.3 mm 是手持设备在 0.2–1.5 m 距离下的实用下限;模块再小,手机能读,工业扫码枪反而读不稳。
码体边长等于模块数乘 0.3 mm。25 模块的版本约 7.5 mm 见方,四边各留 4 个模块的静区,整体接近 10 mm;编号文字压到下方一行,标签总高 14 mm 就够。
静区必须留白,4 个模块范围内不许有丝印、铆钉和加强筋的阴影。静区被占,扫码距离会从 1.5 m 掉到 0.5 m 以内,工人得把箱子搬到灯下才扫得出。
打印分辨率要和模块尺寸配套。300 dpi 每点约 0.085 mm,0.3 mm 的模块只摊到 3.5 个点,边缘出锯齿,扫码枪读起来断断续续;打 0.3 mm 模块至少用 600 dpi,或者把模块放大到 0.4 mm,标签尺寸随之放大。
标签不是越大越好,模块够大才算数。
贴标节拍 25 s 一只:清洁 8 s、贴合 6 s、滚压 5 s、扫码确认 6 s。滚压用 2 kg 硬辊单向推 2 次,把胶层里的气泡赶出去,气泡就是脱落的起点。
四、禁放区:离密封面带 8 mm 是硬线
位置选错,胶层会迁移。编号与追溯里最贵的一课,是把标签贴在密封面旁边:增粘树脂在 40 ℃ 下沿箱壁缓慢爬行,8 mm 之内迟早污染密封面,气密压降跟着超标,而外观上什么都看不出来。
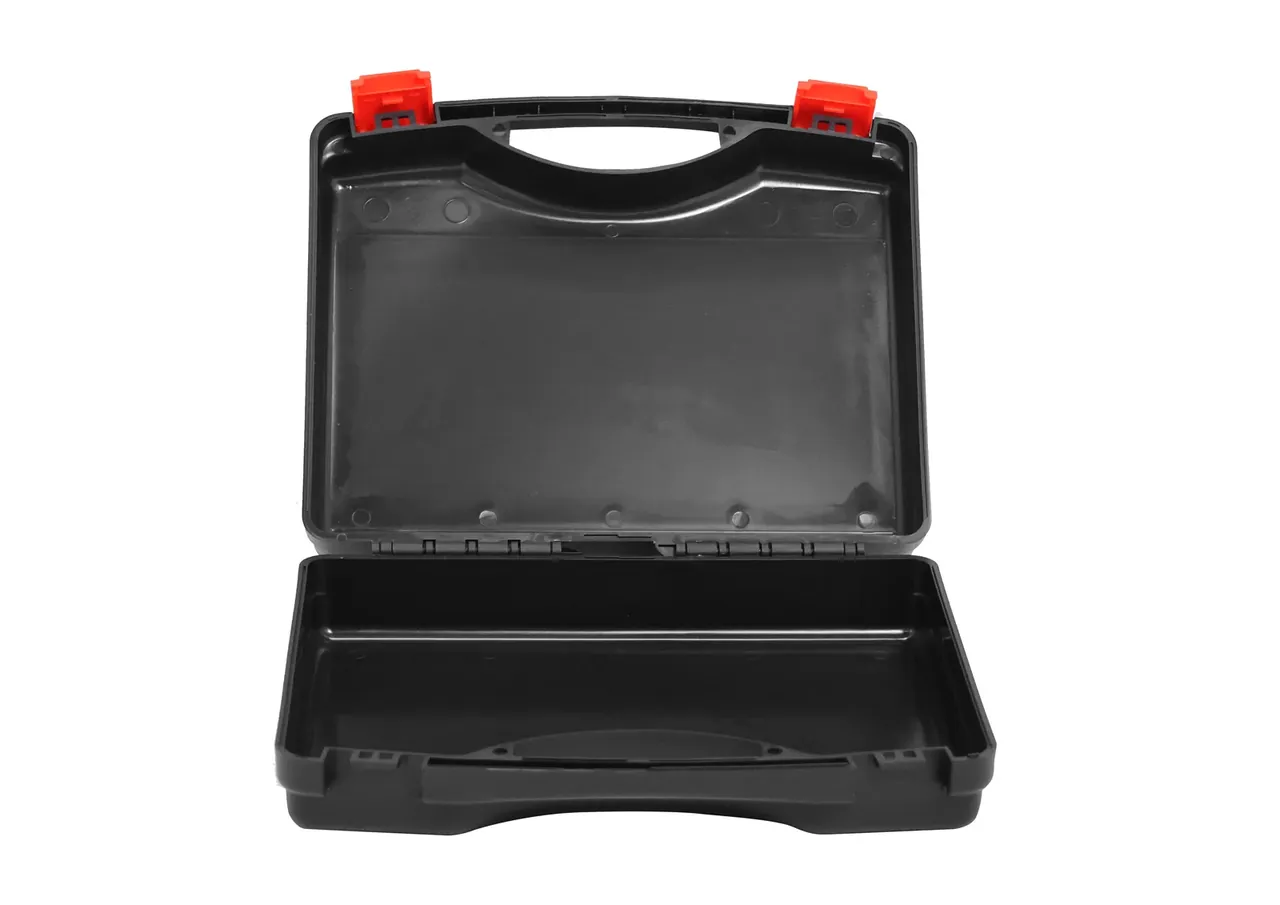
4 条硬线:离密封面带 ≥8 mm;离箱体边缘 ≥20 mm,边缘是跌落时的应力集中区;避开锁扣座与铰链座;避开圆角与浇口痕。
圆角的曲面半径小于 20 mm 时,标签边角必然起翘;浇口痕附近有 0.05 mm 级的凸起,胶层压不实,压不实的地方就是进气通道。
| 区域 | 原因 | 最小间距 |
|---|---|---|
| 密封面 | 增粘树脂迁移污染 | ≥8 mm |
| 箱体边缘 | 跌落应力集中,边角起翘 | ≥20 mm |
| 锁扣座与铰链座 | 受力变形,胶层受剪切 | ≥15 mm |
| 圆角 | 曲面回弹,边角翘起 | 转入平面 ≥20 mm |
| 浇口痕 | 凸起导致胶层压不实 | ≥10 mm |
落位有具体坐标:以箱体侧面为准,贴标中心距底边约 1/3 箱高、距前立面 20 mm。这个位置躲开跌落最先着地的 4 个角,也不会被提手挡住扫码光路;整批箱体用同一坐标,盘点时不必逐只找。
五、追得回:残胶、返修与 1% 脱落率
返修撕标签,残胶厚度超过 0.2 mm 必须刮除,再用 IPA 擦 2 遍。直接覆盖新标签是最常见的错误:新胶贴在旧胶上,剪切强度只剩一半,撑不过一个夏天。
铝牌返修要钻孔,孔位离边缘小于 10 mm 会削弱角部强度;改用铆接时铆钉直径不超过 3 mm,铆完在背面补一层密封胶。
年脱落率目标 <1%。算法很简单:全年补标数量除以在册箱体数。超过 1%,先查表面处理,再查胶层厚度 0.05–0.08 mm 是否落在区间——薄了粘不牢,厚了会蠕变。
算脱落率的分母要剔掉已报废箱体。分母里混进停用件,脱落率会被稀释到 0.3% 以下,看着达标,在用的箱子其实掉得更凶。
编号与追溯还要经得起换码。返修换盖后若必须重新贴标,新标签沿用旧码,旧标当场销毁并拍照留档;两只同码的箱子同时出现,台账就废了一半。
追溯要靠码与记录的对应关系。贴标日期、表面处理方式、操作人 3 项写进记录,脱落时才能追到具体批次,而不是把整批标签都怀疑一遍。
贴得住、扫得到、追得回,三段缺一段,编号就只是印在箱子上的一串数字。
结论
编号与追溯做不好,通常不是码生成错了,而是三条物理条件没同时满足:表面能没到 38 mN/m、离密封面不到 8 mm、模块小于 0.3 mm。任何一条破掉,标签都会在 3–5 年内掉下来,而掉落往往发生在最需要它的时候。10 位码、25 s 节拍、0.05–0.08 mm 的胶层和 1% 的脱落率,把这四件事变成可检查的指标,追溯才立得住。贴之前多花 10 s 做达因测试,比掉之后重贴 10 只箱子划算。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号