

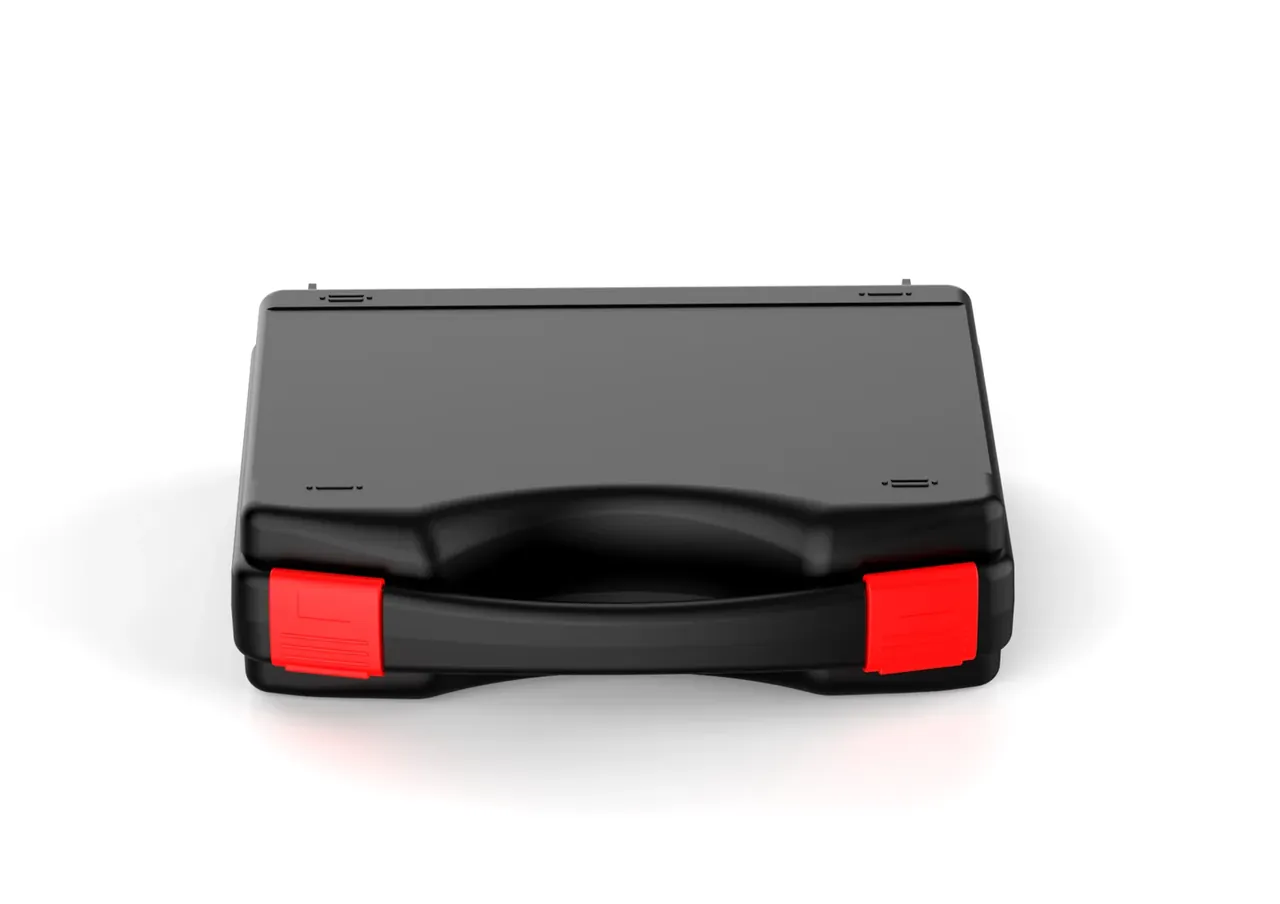
快速答案:箱体原料备料的维护不是换件,而是把料房的湿度、烘料机的风温和回用次数管住;巡检表按班、周、月三级排开,判定线写死,回料就能从 2 次安全放到 6 次。
目录
- 箱体原料备料的巡检点位与判定线
- 仓储防潮:堆码层数与露点
- 干燥机与料斗的日常核查
- 回料循环:次数上限与掺比台账
- 色差与污染:换色清机怎么做
- 异常处置:返烘、降级与报废
- FAQ
一、箱体原料备料的巡检点位与判定线
料房最容易出问题的地方不在秤上,在袋口。一袋 25 公斤的粒料敞口放一夜,梅雨季能吸进 0.3% 的水,第二天烘 90 分钟也拉不回牌号要求。
巡检要分三级:班看三处、周测一项、月清一次。级别不同,判定线和处置动作也不同,混在一起做,最后就是谁都想不起来上一次测含水率是哪天。
| 点位 | 频次 | 判定线 | 超限动作 | 责任岗 |
|---|---|---|---|---|
| 料袋封口与扎带 | 每班 1 次 | 无敞口、无倒伏 | 立即扎口,敞口超 4 小时降级 | 配料员 |
| 料斗料位与吸料管 | 每班 1 次 | 料位高于下限刻线 | 补料并检查吸料管是否漏气 | 注塑操作工 |
| 烘料机回风温度 | 每班 1 次 | 与设定值差 5℃ 以内 | 停机上料,查加热管与风机 | 设备保全 |
| 粒料含水率 | 每周 1 次 | 按牌号上限,回料 0.06% | 返烘 90 分钟并复测 | 品质巡检 |
| 料仓与地面 | 每月 1 次 | 无积料、无油渍 | 清仓、磁选、重新贴标识 | 仓管 |
这张表的价值在于把「凭手感」换成「看数」。回风温度差 8℃,操作员闻不出来,但粒料表面的水膜已经形成,注塑件上就是一片银纹。
巡检表贴在料房门口,箱体原料备料的当班负责人每班签一次名,比月底翻记录补签字管用。签字不是形式,它逼着人走到料斗前看一眼料位。
二、仓储防潮:堆码层数与露点
25 公斤的袋子堆 3 层是上限。第 4 层压上去,底层袋子在 3 个月里被压成饼,粒料互相挤压结块,破碎机多转 20 分钟,电费和人工都记在这 1 层上。
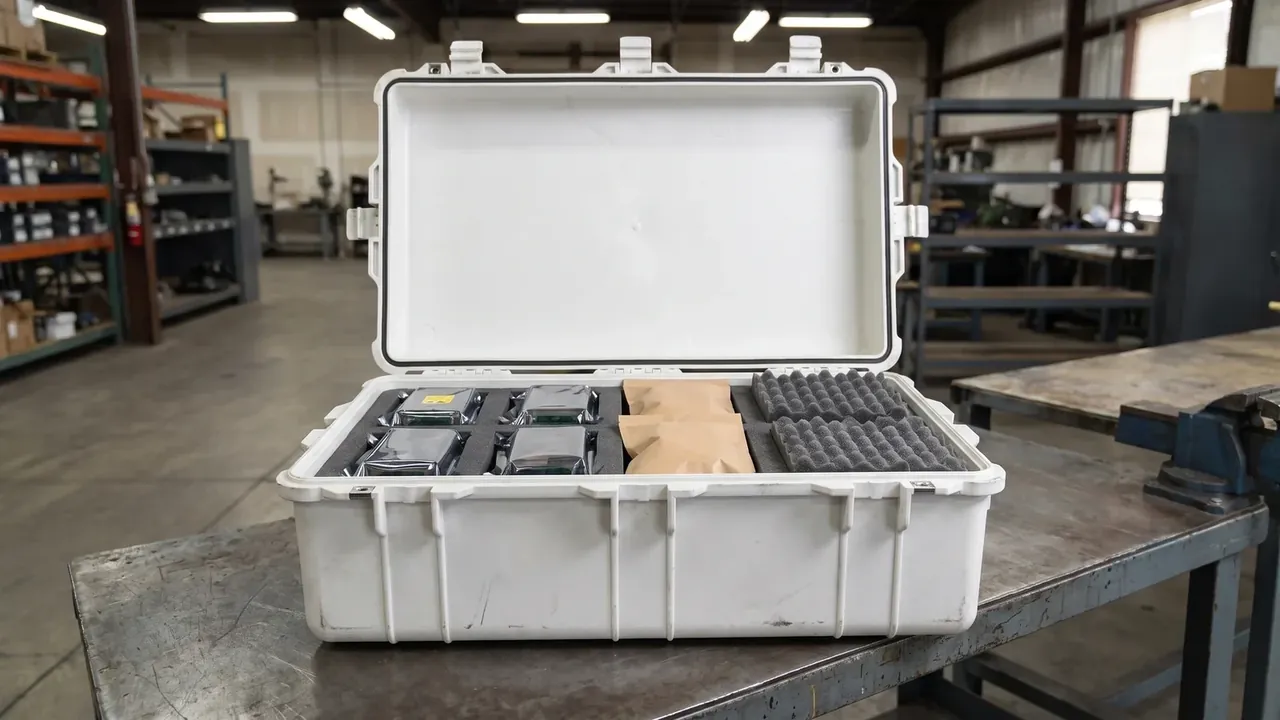
托盘离地 150 毫米、离墙 300 毫米,是为了让地面潮气有路可走。南方梅雨季,库房相对湿度能挂到 85%,离墙不到 100 毫米的袋子,外侧一层会先结露。
开袋的时机由露点决定,不由班次决定。露点高于 -18℃ 时开袋,空气中的水汽会直接在冷粒料表面凝结;这个数用一支手持露点仪在门口测,10 秒出结果。
开袋后 4 小时内用完,剩下的扎口加一包干燥剂;同一袋反复开合 5 次以上,封口处的粒料已经吸潮,只能降级做非外观件。
库存按 3 个月用量备,一次进 8 吨左右。保质期写 12 个月,超期的料不是不能用,是稳定剂析出、色差开始漂移,用之前必须先测 ΔE。
库房按牌号分区,同一种料的不同批次从左到右排,先来的先用。箱体原料备料如果把两种颜色靠在同一个货位,换色清机的 25 分钟会拖到 40 分钟,多出来的时间全花在找料上。
三、干燥机与料斗的日常核查
烘料机的故障很少突然发生,都是先慢半拍:回风温度慢慢掉、风量慢慢小、露点慢慢升,30 天后才在件上显出来。
| 核查项 | 频次 | 合格线 | 工具 |
|---|---|---|---|
| 回风温度与设定值 | 每班 | 偏差 5℃ 以内 | 机台数显,手写记录 |
| 干燥风量 | 每周 | 不低于铭牌值的 85% | 风速仪贴口测 |
| 干燥剂状态 | 每 500 小时 | 无粉化、无变色 | 视窗目视 |
| 露点 | 每季度 | 低于 -20℃ | 手持露点仪校准 |
| 料斗停留时间 | 每班 | 不超过 30 分钟 | 交接班记录 |
料斗里的料停 30 分钟以上就得回烘,回料更要紧。回料经过一次热历史,表面的低分子物多,吸潮速率比新料快 1 倍,同样是 75℃,新料烘 2 小时够,回料得再补 90 分钟。
干燥剂是耗材,不是设备。粉化的干燥剂看起来还在,实际吸湿能力只剩三成,露点仪一测就露底。
回烘次数也要记。同一批料回烘 3 次以上,分子链断得多,冲击值再掉 15%;箱体原料备料的台账里单列一栏记回烘次数,别和正常料混放,混了以后谁也说不清那袋料的真实状态。
四、回料循环:次数上限与掺比台账
回料能不能多用,取决于有没有记录,而不是取决于手感。每回用一次,在袋面打一道记号,第 6 道之后进降级区。
| 部位 | 回用次数上限 | 掺比上限 | 每批复测项 |
|---|---|---|---|
| 箱盖与箱底大面 | 6 次 | 20% | 跌落、色差 |
| 加强筋与隔板 | 5 次 | 25% | 尺寸、翘曲 |
| 锁扣座与铰链座 | 3 次 | 10% | 冲击、配合间隙 |
| 提手与拉杆 | 3 次 | 10% | 疲劳、断裂伸长 |
| 密封槽口 | 2 次 | 5% | 压缩永久变形 |
回用 6 次以后,冲击值累计掉 12%,肉眼看不出来,跌落试验能看出来。所以大面可以放到 6 次,承力的小件只给 3 次,这不是保守,是把衰减留在不承力的地方。
台账只记三样:批号、次数、掺比。三样齐了,出问题能在一小时内定位到哪一袋;三样缺一样,排查就得从整批料开始倒推。
破碎机的刀片每月磨一次。刀口钝了,回料粒径从 6 毫米掉到 3 毫米,细粉比例升到 15%,料斗里容易架桥,吸料管一断料,机台就空打 2 模。
五、色差与污染:换色清机怎么做
深色换浅色,清机时间 25 分钟,头 3 公斤料当废料排掉。省这 25 分钟,接下来的 200 只箱体都带灰底,返工比重来更贵。
| 污染类型 | 常见来源 | 检出方法 | 判定线 |
|---|---|---|---|
| 色差 | 换色清机不彻底 | 色差仪打 3 点取平均 | ΔE 超过 1.5 停线 |
| 金属屑 | 破碎机刀片磨损 | 磁选加 0.5 毫米筛网 | 一处即整袋报废 |
| 油污 | 空压机管路带油 | 白纸擦拭料袋内壁 | 有油痕即降级 |
| 纸屑与灰尘 | 拆袋时的外包装 | 目视摊料 200 克 | 超过 3 处挑出 |
| 混料 | 相邻机台串料 | 水浮法看分层 | 分层即整袋隔离 |
色差是唯一能靠数据说话的项。ΔE 1.5 是浅色件的线,深色件可以放到 2.0;同一批料打 3 个点,两点之间差 0.3 以上,说明拌料没拌透,不是色母的问题。
浅色件的容忍度最低。米白、浅灰这几种颜色,色差仪打到 1.2 就能被肉眼挑出来,箱体原料备料在这种订单上要把清机时间再加 10 分钟,宁可贵一点。
混料最麻烦。PP 与 HDPE 的密度差 0.05 g/cm³,水里一泡就分层,比看外观快,也比烧烟头闻味道安全。
六、异常处置:返烘、降级与报废
异常处置的动作要写在料袋上,不写在电脑里。操作员抓起来就能照做,才不会把受潮的料直接倒进料斗。
含水率超标,返烘 75℃、90 分钟,复测合格再用;复测两次仍超,降级做非外观件。结块的料破碎后过 8 毫米筛,筛上物报废,筛下物按 10% 掺。污染按批次走。一袋 25 公斤的料报废,损失 230 元;一只箱体因杂质开裂返修,运费加人工 80 元,还要搭上一次交期。算清楚这笔账,处置就不会犹豫。
停机判定只有一条:同一班次出现 3 只以上色差或银纹件,先停线查料,不要先调机。原料的问题在机台上调不回来。
处置动作写在袋面上,箱体原料备料的现场判断就不再依赖老师傅的经验,换班的人抓起来也能照做。
结论
箱体原料备料的维护成本,七成花在「没早发现」上:袋口敞一夜、风量掉一成、回料多打一道记号,单看都是小事,叠在一起就是整批返工。把巡检拆成班、周、月三级,把判定线写成数字,把回料次数打在袋面上,回用周期从 2 次放到 6 次并不冒险,一年省下的 4.2 万元也不用靠压价换来。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号