

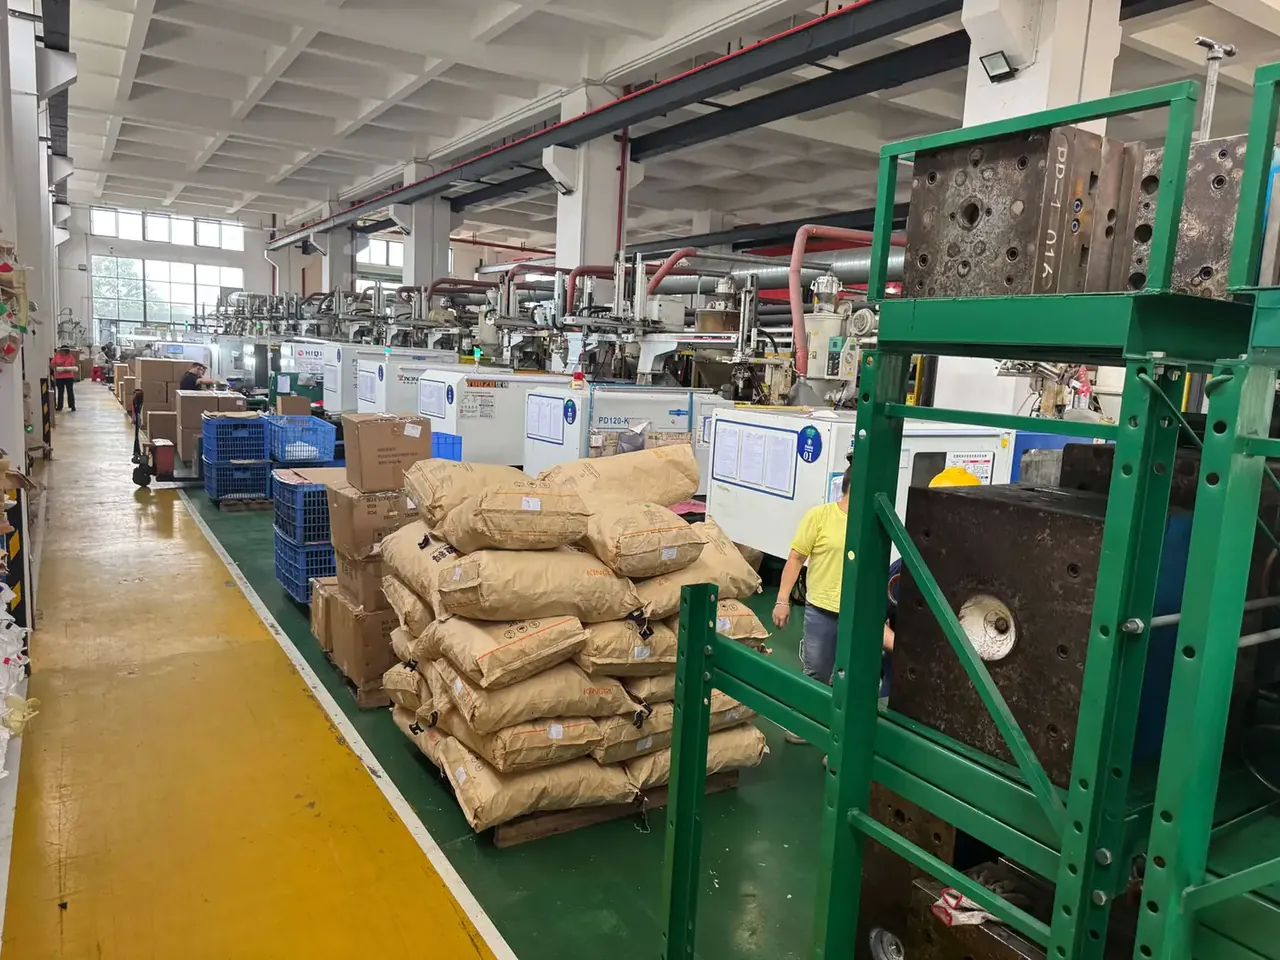
快速答案:箱体原料备料是把外购粒料变成可直接进料筒的混合料的全过程,核心只有三件事:把水分干燥到含水率上限以内,把色母按比例配到色差范围内,把水口料按掺比上限混匀。顺序不能颠倒,任何一件做漏或做过,注塑出来的箱体都会在壁厚、色差或冲击强度上出问题。
目录
- 箱体原料备料是什么:从粒料到熔体的四道关
- 干燥:温度、时间与含水率上限
- 配色:色母配比与换色清机
- 回料:水口料掺比上限怎么定
- 拌料与首件确认
- FAQ
一、箱体原料备料是什么:从粒料到熔体的四道关
箱体原料备料指的是从仓库领出粒料,到把一桶可直接倒进注塑机料筒的混合料交到机台为止的这段工作。防护箱箱体以 PP 共聚料和 ABS 为主,一台 250 吨机台一个班次要吃 300 至 500 公斤料,等于 12 至 20 包 25 公斤的袋装料。备料做得好不好,只看这些料进料筒那一刻的四项指标:含水率、色差、回料比例、粒径一致性。
四道关的顺序是固定的。先入库检验,确认牌号、批号、熔指与外观;再干燥,把水分降到上限以内;再配色,让色母在干料表面均匀包覆;最后掺回料,因为回料本身也要过一遍干燥。把配色放在干燥之前的工厂不少,结果色母在料斗里结块,下料段架桥,机台时停时走。
| 检验项 | 做法 | 判定值 |
|---|---|---|
| 牌号与批号 | 对照送货单与袋面喷码 | 三者一致,缺一退 |
| 外观 | 每包抽 200 克摊在白纸上目视 | 无发黄、无油污、无结块 |
| 熔融指数 | 按供应商标称值抽测 | 偏差不超过标称值的 10% |
| 含水率 | 水分仪测三点取平均 | 按材料牌号对应上限 |
四道关跑完还不算结束,要把这一批混合料的表现固化成一张卡:料号、批号、干燥起止时间、色母比例、回料比例与机台号。没有这张卡,出了色差或缩痕只能靠回忆找原因。
二、干燥:温度、时间与含水率上限
干燥不是把料烘到零水分,而是把表面与颗粒内部的水分降到加工窗口以内。PP 吸水率低,80 至 90 摄氏度烘 2 小时;ABS 极性强,80 摄氏度烘 3 至 4 小时,含水率控制在 0.1% 以下;箱体带 PC 透明窗时,120 摄氏度烘 4 小时,含水率压到 0.02%。
设备分两种。普通热风料斗靠加热管吹风,露点随环境湿度走,梅雨季车间湿度 80% 时,风本身带水,烘 4 小时也降不下来。除湿干燥机把露点压到零下 20 摄氏度以下,2 小时就能进窗口。
| 材料 | 干燥温度 | 干燥时间 | 含水率上限 |
|---|---|---|---|
| PP 共聚 | 80 至 90 摄氏度 | 2 小时 | 0.05% |
| ABS | 80 摄氏度 | 3 至 4 小时 | 0.10% |
| PC | 120 摄氏度 | 4 小时 | 0.02% |
| 回料(PP) | 80 摄氏度 | 2 小时 | 0.08% |
过干也会出问题。PP 在 90 摄氏度以上烘超过 4 小时,颗粒表面发黏,料斗里搭桥不下料。干燥记录每 2 小时写一次料斗温度与料位,换料时清空料斗。这一条是箱体原料备料里最容易被忽略、又最难事后补救的。
三、配色:色母配比与换色清机
色母比例按深浅取,常规 2% 至 4%:浅色与米色取下限 2%,深灰、军绿、黑色取 3% 至 4%。低于 1.5% 时色母在螺杆里分散不均,箱体表面出现云状色斑;高于 5% 时载体与基料相容性变差,冲击强度下降,浇口附近还容易积料。
色母载体要与基料同族。PP 箱体用 PE 载体,ABS 箱体用 ABS 或 SAN 载体,载体错配会在表面形成一层雾面。计量用失重式色母机,精度取正负 0.5%;人工拌料时滚筒 20 转每分钟拌 5 分钟,少于 3 分钟色母挂在袋壁上,实际比例偏低。
色差用色差仪判,同批内 ΔE 不超过 0.6,批与批之间不超过 1.0,比对在 D65 光源下做。换色最耗时:浅转深用 3 至 5 公斤清洗料过螺杆,深转浅要 8 至 10 公斤并拆喷嘴。换色后的前 20 模单独堆放,这一段做不细,箱体原料备料的色差账永远对不上。
四、回料:水口料掺比上限怎么定
水口料包括浇口、流道与试模件。破碎粒径取 6 至 8 毫米,与新料粒径差不超过 2 毫米;差得太多,两种颗粒在料斗里分层,壁厚出现周期性波动。破碎机筛网每周查一次,筛网破了会混进 20 毫米大块,直接卡死下料口。
掺比上限按材料与部位分。PP 箱体整体掺 20% 以内,ABS 掺 15% 以内;铰链座、锁扣座、提手根部压到 10% 以内。回料每增加 10 个百分点,悬臂梁冲击强度下降 5% 至 8%,熔指上升让薄壁充填变好,容易掩盖壁厚不足。
| 部位 | PP 掺比上限 | ABS 掺比上限 | 说明 |
|---|---|---|---|
| 箱盖、箱底大面 | 20% | 15% | 需复测跌落 |
| 铰链座、锁扣座 | 10% | 10% | 承力部位从严 |
| 提手、拉杆 | 10% | 5% | 疲劳载荷 |
| 透明观察窗 | 0 | 0 | 不允许掺回料 |
循环次数也要卡。同一批水口料最多循环 3 次,第 4 次分子链断裂明显,箱体发黄、边角发脆,跌落先从圆角处开裂。每袋回料标注循环次数与来源机台,这一条属于箱体原料备料的记录部分,缺了它,掺比再准也追不回去。
五、拌料与首件确认
拌料用立式混料机 3 至 5 分钟,转速不宜过高,摩擦升温会让料温升 5 至 8 摄氏度,PP 颗粒表面发黏,进料斗就搭桥。一次拌料量控制在一个班次用量以内,约 300 公斤;拌多了放到第二天,料已吸回一部分水分,等于白烘。
首件确认做三件事:沿箱体四周取 8 个点量壁厚,最薄点不低于图纸值;称重量,与标准件偏差不超过 1.5%;对照标准板在 D65 光源下看外观与色差。首件签字后样品留到班次结束。首件不合格时先查备料三件事的顺序,再查模具与工艺。
结论
把箱体原料备料拆开,只有干燥、配色、掺回料三件事,加上入库检验与首件确认两道卡口。干燥定含水率,配色定色差,掺比定冲击强度,三者共用一张配料卡,卡上的数字对不上,机台调得再细也补不回来。顺序固定、记录留全、首件签字,箱体原料备料才算真正做完。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号