

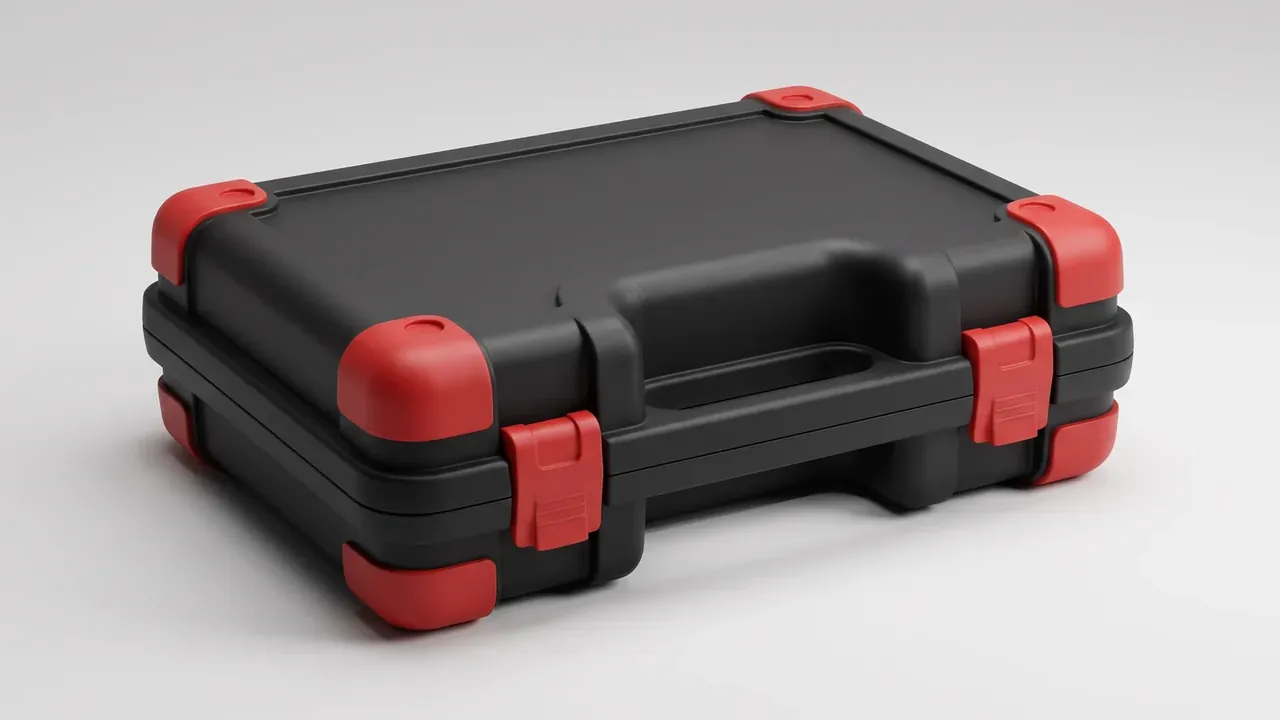
快速答案:箱体维修先分三类再动手:裂纹超过壁宽 1/3 或落在圆角与筋根,直接换箱;顶盖平面度超 1.5 mm 或对角差超 2 mm 先校形;M4 螺钉按 0.8–1.2 N·m 复紧并涂螺纹胶。
目录
- 箱体维修的三类缺陷与判断顺序
- 裂纹:热风焊、补片与换箱线
- 变形:平面度、对角差与锁扣预压
- 五金松动:扭矩、滑牙与补片
- 修后复测与维修成本线
- FAQ
一、箱体维修的三类缺陷与判断顺序
箱体维修的第一步不是找工具,是把缺陷分成三类:壳体裂纹、整体变形、五金松动。三类的处置逻辑完全不同。裂纹看位置与长度,变形看平面度与对角差,五金看扭矩与孔壁余量。分类错了,工序就白做。把 12 mm 长、走向平直的裂纹用结构胶粘上,装车颠 200 km 又会开。把 0.8 mm 的翘曲当成裂纹去焊,热影响区反而把平面度推到 2 mm。判断顺序建议从变形开始,因为变形会掩盖裂纹,也会让锁扣的夹紧力分布失真。
三类缺陷的出现次序与使用强度有关。每天开合 8 次以上、堆码 3 层以上、年公路里程 4 万 km 以上的箱子,五金先松;滚塑厚壁箱在 -20 ℃ 以下跌落,裂纹先出;注塑薄壁箱在 60 ℃ 以上暴晒后堆码,变形先出。
判据要写成数字,不能写成「明显」或「轻微」。
| 缺陷 | 判据 | 处置 |
|---|---|---|
| 平直裂纹,长度不超过壁宽 1/3 | 端点不在圆角、筋根 | 热风焊加打磨 |
| 裂纹超过壁宽 1/3 | 或端点落在圆角、筋根 | 换箱 |
| 圆角贯穿裂纹 | 任意长度 | 换箱 |
| 壁厚减薄到 1.8 mm 以下 | 卡尺或超声测厚 | 换箱 |
| 顶盖平面度超 1.5 mm | 1 m 直尺加塞尺 | 热校形 |
| 对角差超 2 mm | 两条对角线长度差 | 热校形或换箱 |
| M4 螺钉扭矩低于 0.8 N·m | 扭矩扳手复测 | 清孔、涂胶、复紧 |
| 螺孔扩孔超 0.5 mm | Ø4.2 mm 钻头探孔 | 补片加铜螺母 |
表里前四行是「能不能修」,后四行是「修到什么程度」。判据一旦落到数字,返工就少了:现场最常争议的不是工艺,而是这条裂纹到底算不算长。
二、裂纹:热风焊、补片与换箱线
裂纹的判据只有长度与位置两条。长度超过壁宽 1/3,或者端点落在圆角、筋根、螺柱根部这些应力集中处,修完撑不过一个运输周期,直接换箱。长度在 1/3 以内、走向平直的裂纹可以焊。
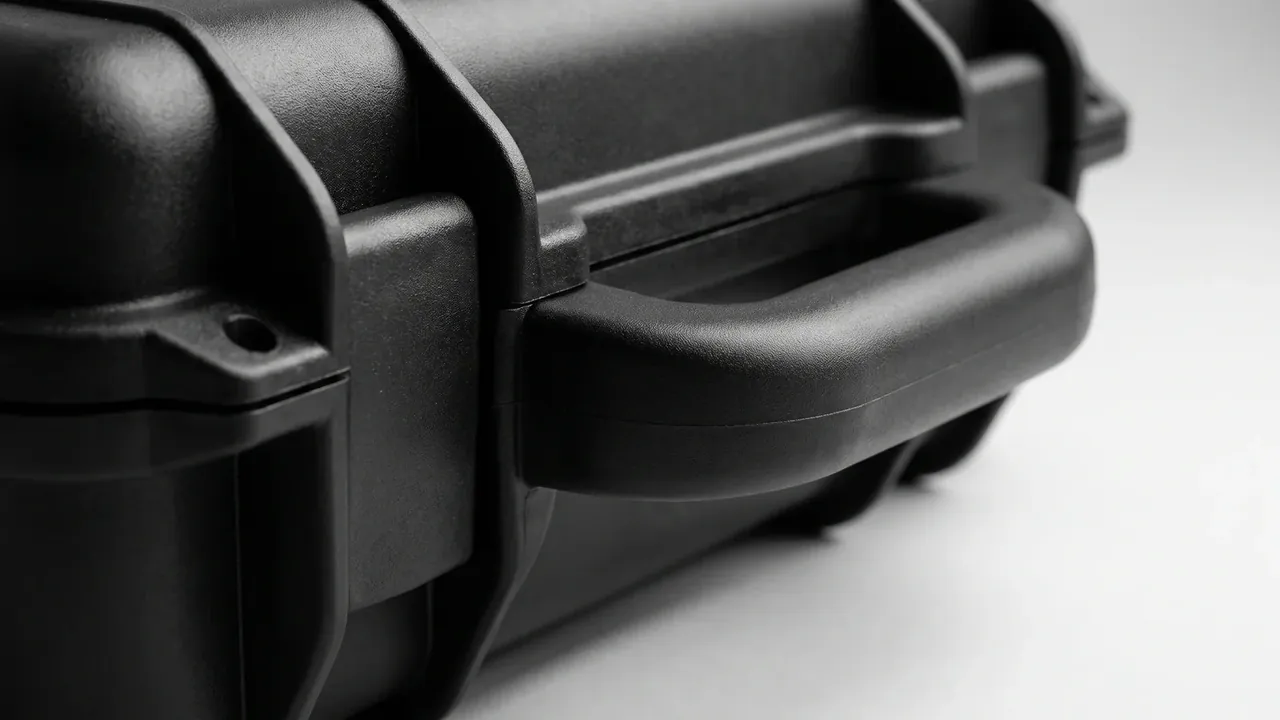
PP 料的热风焊用同材质焊条,直径 3 mm,风温 280–320 ℃,风量 40–60 L/min,焊速 100–150 mm/min。焊前两侧开 60° 的 V 形坡口,坡口深度到壁厚的 2/3,太浅焊不透,太深背面塌陷。焊后先粗磨 400 目,再细磨 800 目,把焊缝余高磨到与母面平齐,高出的 0.3 mm 会让密封条局部压不到。
HDPE 滚塑件的熔点更高一档,风温 300–340 ℃,厚壁段要先预热到 80 ℃ 再焊,否则热量被 6 mm 的壁厚迅速导走,焊条只熔在表面。焊完的拉剥强度能到母材的 70%–80%,按这个比例算,焊缝处的承载能力比原壁低两成,所以补片要跟着上。
补片用 1.0 mm 的 304 不锈钢板,四周倒 R5 圆角,抽芯铆钉直径 3.2 mm,孔距 15–20 mm,离裂纹端点至少 10 mm。补片与箱体之间涂 0.5 mm 结构胶,胶的拉伸强度 8–12 MPa,固化 24 h 后再打铆钉,顺序颠倒会把胶层挤空。
补片不是遮丑,是把载荷从裂纹上引开。
结构胶单独用撑不住。8–12 MPa 的拉伸强度看着不低,可它抗剪不抗撕,裂纹两侧一旦有 0.2 mm 的相对位移,胶层就从边缘开始剥离。胶只做辅助密封,承力还是靠焊道与补片。
三、变形:平面度、对角差与锁扣预压
变形不用仪器也能判,只要三个量。顶盖平面度用 1 m 直尺贴面,塞尺能塞进 1.5 mm 就算超差;两条对角线长度差超过 2 mm,说明箱体已经成了菱形;锁扣扣上后盖沿透光间隙超过 0.5 mm,密封条在那一侧压不到。
成因基本是热的。60 ℃ 以上暴晒后堆码 3 层,下层的盖被压出弧度;单点吊装让四条边受力不均;锁扣长期只扣一侧,另一侧盖沿慢慢张开 1 mm。三种都算塑性变形,不是弹性回弹。
校形走热校。箱体加热到 70–80 ℃ 保温 30 min,压重 20 kg,自然冷却 2 h 再卸载。冷校只对 1 mm 以内的翘曲有效,超过 1 mm 硬压会把筋根压裂,裂纹又不在这张表里。
平面度和气密是绑在一起的。平面度 1.5 mm 时 60 s 压降 1.2 kPa,还在 2 kPa 的线内;到 2 mm 就升到 2.6 kPa,判定不合格。所以校形之后必须复测气密,不能只看外观。
四、五金松动:扭矩、滑牙与补片
五金松动的第一步是复紧,不是换件。M4 螺钉的扭矩窗口是 0.8–1.2 N·m,低于 0.8 N·m 压不紧锁扣座,高于 1.2 N·m 会把 PA66 螺柱拉裂。复紧前清孔,涂中强度螺纹胶,固化 24 h 后再受力。
滑牙要看扩孔量。用 Ø4.2 mm 钻头探孔,孔径比原设计大 0.5 mm 以内,换 M5 自攻螺钉或压入 M4 热熔铜螺母;超过 0.5 mm,孔壁已经没有足够的材料咬合,贴 1.0 mm 不锈钢补片重新攻孔。
热熔铜螺母的参数固定:加热 240–260 ℃,压入 5–8 s,冷却 60 s,拉脱力不低于 350 N。温度低于 240 ℃ 压不进去,高于 260 ℃ 会把孔壁烫软,冷却后铜螺母自己转。
锁扣与铰链按件判。销轴磨损超过 0.3 mm 换销,锁扣座出现裂纹一律换件,铰链开合 2 万次后轴向间隙超过 0.5 mm 也要换。这三样都不贵,拖着不换的代价是盖沿错位,密封条被剪出一道口子。
五金的账最简单:件便宜,工时贵。
五、修后复测与维修成本线
修完必须复测三项:气密 60 s 压降不超过 2 kPa,锁扣开合力 30–60 N,顶盖平面度回到 1.0 mm 以内。三项里有一项不过,这只箱子的箱体维修就算没做完,不能进周转。
| 工艺 | 温度 | 时间 | 力或扭矩 | 验收 |
|---|---|---|---|---|
| PP 热风焊 | 280–320 ℃ | 焊速 100–150 mm/min | 风量 40–60 L/min | 拉剥达母材 70% |
| HDPE 滚塑焊 | 300–340 ℃ | 预热到 80 ℃ | 风量 40–60 L/min | 焊缝无气孔 |
| 结构胶粘接 | 20–25 ℃ 施工 | 固化 24 h | 拉伸 8–12 MPa | 边缘无空鼓 |
| 螺纹紧固 | 室温 | 固化 24 h | 0.8–1.2 N·m | 无滑牙 |
| 热熔铜螺母 | 240–260 ℃ | 压入 5–8 s | 拉脱 350 N 以上 | 冷却 60 s 不转 |
成本线放在最后算。单次箱体维修的工时 0.5–1.5 h,按工时单价折算,再加重料与补片,总价超过箱值 40% 就换箱。40% 这条线不是拍出来的:修复件的剩余寿命通常只有新件的六成,超过四成投入,单位使用成本反而更高。
台账记五个字段:箱号、缺陷类型、更换件、工时、复测结果。同一只箱子 12 个月内修到 3 次,说明它的工况已经超出设计余量,换箱比继续修划算。记录攒够 50 只,还能反推出哪一类缺陷最常出现,下一批采购直接改结构。
结论
箱体维修的判断顺序是先分类、再定量、最后算账。裂纹超过壁宽 1/3 或落在圆角与筋根,换箱;壁厚低于 1.8 mm,换箱;平面度超 1.5 mm、对角差超 2 mm,先热校到 1.0 mm 以内;M4 螺钉按 0.8–1.2 N·m 复紧,扩孔超 0.5 mm 上补片。修完复测三项,压降压在 2 kPa 以内才算完工。维修成本超过箱值 40%,或同一只箱 12 个月内修到 3 次,就该换箱。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号