

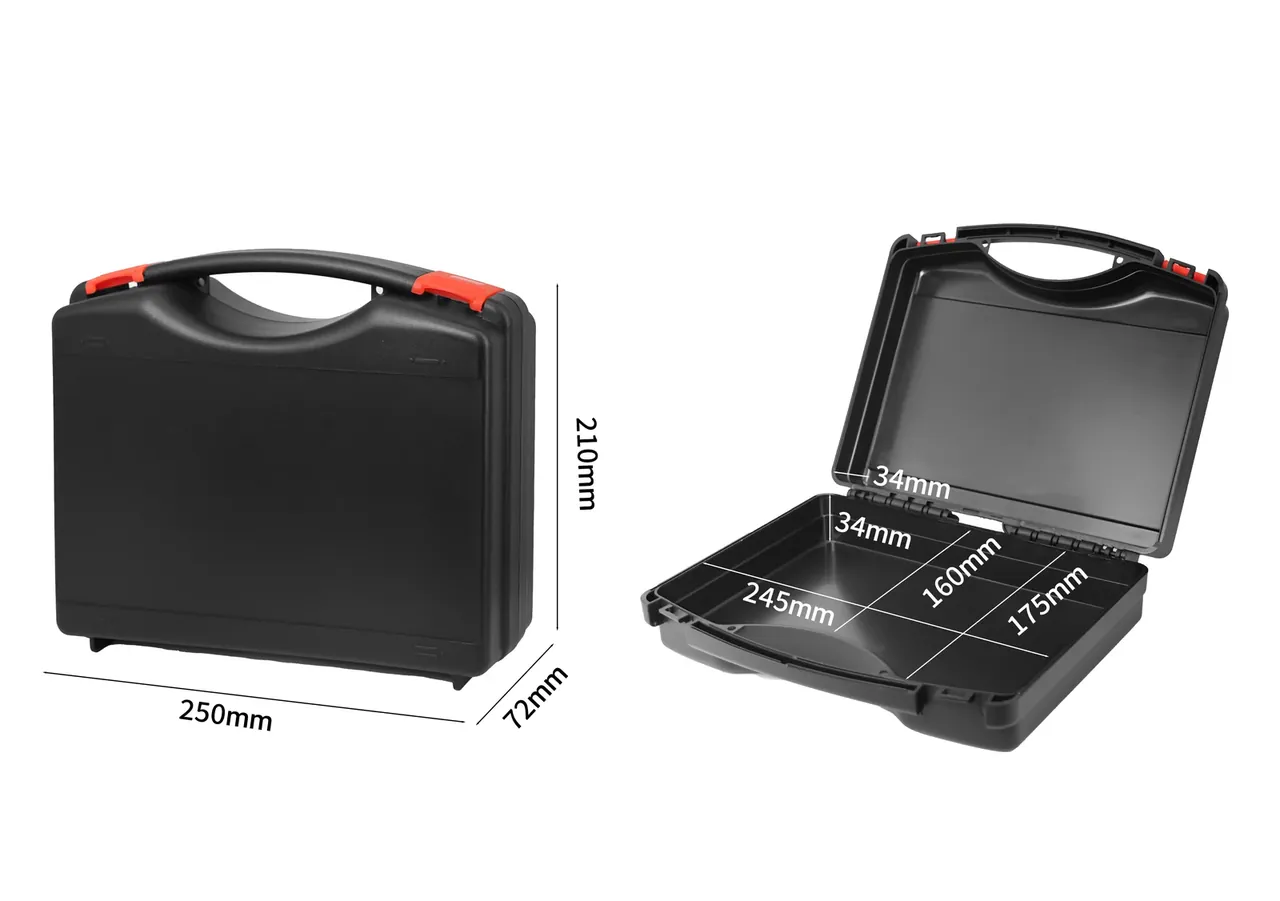
快速答案:防护箱供应商审核不用把工厂看完,8 个点、120 分钟够用:注塑机吨位对得上投影面积、原料袋上的牌号对得上回料上限、壁厚 5 点实测落在 2.8 至 3.2 mm、气密 20 kPa 保压 60 秒压降不超过 0.5 kPa,这四条一票否决,其余四项按权重打分。
目录
- 防护箱供应商审核的 8 个点与 2 小时路线
- 注塑机吨位与最大投影面积
- 原料牌号、回料比例与单件克重
- 气密测试、五金来源与盐雾报告
- 检具、首件确认与出货抽检
- 车间 5S、堆场与三条红线
- FAQ
一、防护箱供应商审核的 8 个点与 2 小时路线
防护箱供应商审核最容易走的弯路,是把半天花在会议室看 PPT。8 个点里有 6 个只能在现场看:注塑机吨位与模数、原料牌号与回料比例、壁厚与单件克重、气密与密封、五金件来源、检具与首件报告,剩下两个是车间 5S 与出货抽检记录。
120 分钟这样分:注塑车间 35 分钟看铭牌与在产模具,料房 15 分钟抽三袋原料,测试间 25 分钟看气密台与压降记录,五金仓 10 分钟看锁扣进货单,品质室 20 分钟翻首件报告与校准证,堆场 15 分钟看离地与限高。
| 点位 | 看什么 | 权重 | 不合格线 |
|---|---|---|---|
| 注塑机 | 吨位、模数、机械手 | 15 | 最大机台锁模力不足 |
| 原料 | 牌号、批次、回料比例 | 15 | 回料超 30% |
| 壁厚与克重 | 卡尺 5 点、单件称重 | 15 | 薄点低于 2.6 mm |
| 气密 | 压降台、浸水槽 | 15 | 压降超 1 kPa |
| 五金 | 锁扣、铰链来源 | 10 | 无进货凭证 |
| 检具与首件 | FAI 报告、校准证 | 10 | 无 FAI 报告 |
| 5S 与堆场 | 离地、限高、通道 | 10 | 半成品落地 |
| 出货抽检 | AQL 记录、留样 | 10 | 无抽检记录 |
打分是为了谈判时知道哪条能让:80 分以上进样件阶段,60 至 79 分整改后再审。
二、注塑机吨位与最大投影面积
吨位是防护箱供应商审核里最容易被含糊过去的数。机台铭牌上的锁模力要跟箱体的最大投影面积对上:型腔压力按 0.4 t/cm² 估算,520×380 mm 的箱体投影 1976 cm²,乘下来 790 t,选 1000 t 机台,锁模力余量 21%。余量低于 15% 时,飞边会先出现在箱体长边的中部。
| 机台吨位 | 最大投影面积 | 能做的箱型 |
|---|---|---|
| 250 t | 600 cm² | 300×200 mm 以内 |
| 400 t | 1000 cm² | 400×250 mm |
| 650 t | 1600 cm² | 500×320 mm |
| 1000 t | 2500 cm² | 620×400 mm |
| 1600 t | 4000 cm² | 800×500 mm |
模数比吨位更能看出产能。车间 12 台机只有 2 台在 1000 t 以上,800×500 mm 的大箱月产就上不去;问「排产到第几周」比问总产值有用。模具编号与机台的对应关系也要看:模具挂在 650 t 机上做 800 mm 的箱,只能改模或改机。
三、原料牌号、回料比例与单件克重
料房抽查只做三件事:抽袋、看牌号、问回料。PP 均聚料的熔指落在 8 至 12 g/10min;熔指偏高流动性好,跌落时先裂角。
回料上限要分开谈:结构件不超过 20%,密封面与锁扣座不超过 10%,外观件不超过 5%。口头答应 10%、实际按 30% 掺,看是看不出来的,只能靠称重与色差:同批箱体 ΔE 超过 1.5,多半是回料变了。
壁厚实测取 5 点:四角各一点、箱底中心一点。标称 3.0 mm 的箱壁,卡尺读数落在 2.8 至 3.2 mm 为合格,薄点低于 2.6 mm 直接判不合格。
单件克重是壁厚的旁证。620 g 的箱体,公差取 ±3%,即 ±18.6 g;同一模号连续 10 件称重,极差超过 25 g,说明料温或保压不稳。称重比卡尺快,抽检先用它筛。
四、气密测试、五金来源与盐雾报告
气密是防护箱供应商审核里唯一能当场出数的项目。压降法:箱内充到 20 kPa,保压 60 秒,压降不超过 0.5 kPa 为合格;压降到 1 kPa 以上,密封条已经压不实了。
浸水槽看 IP67:箱体沉到 1 m 深,30 分钟后开盖查内壁,无水痕为过;槽边要有计时器与深度标尺,靠人掐表的记录不可信。五金件单独查来源,锁扣、铰链、气阀看进货单上的供应商与批次,304 弹片要求 48 小时中性盐雾无红锈,碳钢件镀层低于 8 μm 时海运一个航次就起白点。锁扣开合 500 次后闭合力衰减不超过 15%,这条要原件不要口头。密封条也要看:邵氏硬度 A 55 上下,高了压不实,低了会蠕变;胶条整圈连续,接头超过 2 处,气密台第一关就过不去。
五、检具、首件确认与出货抽检
首件确认(FAI)报告是防护箱供应商审核的硬通货。12 项关键尺寸含内腔长宽深与锁扣座间距,三坐标测,精度 0.02 mm,首件后 48 小时内出。只写「合格」、没有实测值的报告等于没有。
检具要能追溯。卡尺、塞尺、气密台各有一张校准证,有效期内的才算数;最常见的失分点,是气密台的压力表三年没校。
出货抽检按 AQL 走。批量 1200 只,一般检验水平 II 取样本 80 只,主要缺陷 AQL 2.5,判定数 5 收 6 退;致命缺陷按 AQL 0,一只都不许有。留样存 3 只、存 12 个月,出问题能对回批次。
| 检验项 | 方法 | 频次 | 判定 |
|---|---|---|---|
| 外观 | 目视 800 lux | 全检 | 无凹印、无色差 |
| 壁厚 | 卡尺 5 点 | 每批 5 只 | 2.8–3.2 mm |
| 克重 | 电子秤 | 每批 10 只 | 620 g ±18.6 g |
| 气密 | 压降法 | 每批 3 只 | 压降 ≤0.5 kPa |
| 五金 | 盐雾 48 h | 每季 | 无红锈 |
六、车间 5S、堆场与三条红线
5S 不用看标语,看地面。半成品离地 150 mm 放周转架,落地的箱底会磨出雾面;主通道净宽不小于 1.2 m,错车不刮箱;模具按编号上架,对应表贴在架侧。
堆场看限高与遮盖。成品堆 3 层为上限,顶层加纸板;露天堆要有雨布,紫外线照 6 个月,PP 表面会粉化。三条红线,踩到任一条就不必再谈:回料超过 30%、气密压降超过 1 kPa、拿不出 FAI 报告。这三条对应的是批量退货,不是单价问题。车间里还有两个细节值得记:料筒温度记录是不是当班填的,废品箱里有没有整只箱体。这两样能看出这家厂是稳定量产还是在试。
结论
防护箱供应商审核的价值不在打分表,而在四条一票否决的硬数据:锁模力对得上投影面积、原料袋牌号对得上回料上限、壁厚 5 点落在 2.8 至 3.2 mm、气密 20 kPa 保压 60 秒压降不超过 0.5 kPa。这四条过了,谈价格与交期才有意义;过不了,单价再低也是把返工成本挪进自己仓库。同一家厂 12 个月复审一次,换料、换模、批量退货任一发生就在 30 天内加审,这一条写进合同比写在审核表上管用。120 分钟走完 8 个点,带走的是可复核的数字,不是一句「这家厂还行」。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号