

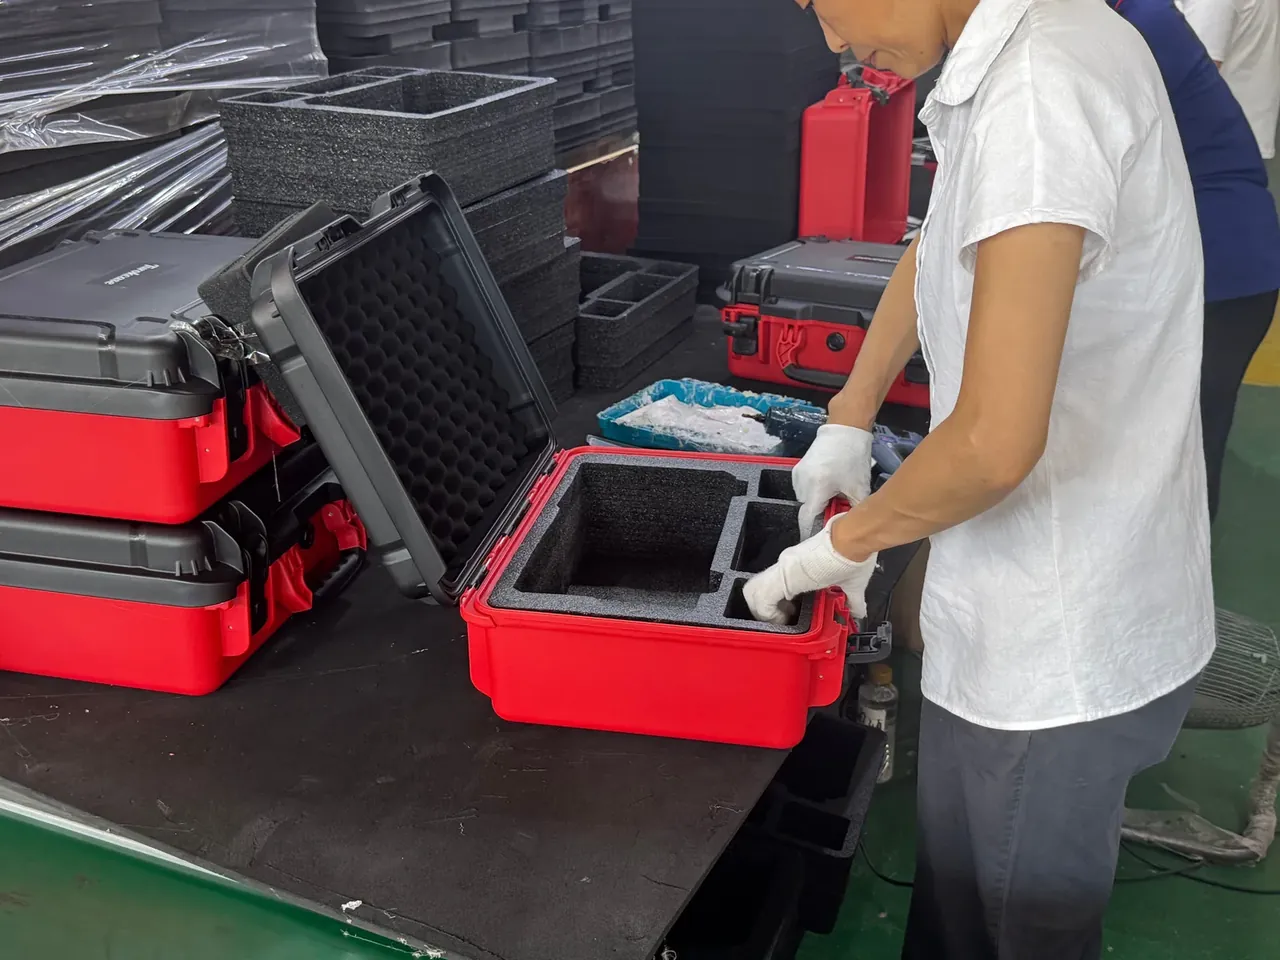
快速答案:同一批 500 毫米长的箱体,内腔长边一只 452 毫米、一只 448 毫米,箱体尺寸公差拉开 4 毫米,按 450 毫米切的泡棉两头都不合适,一边压不到底一边在腔里走位。±0.5 毫米靠注塑与模温控制,±2 毫米是滚塑与大型吹塑的常态,两者不是精度高低,是工艺分界。
目录
- 箱体尺寸公差差 4 毫米:落在哪一段
- 注塑与滚塑:两种工艺的公差底子
- 对合盖与密封面:叠加吃掉压缩量
- 内衬装配间隙:泡棉留多少余量
- 检验方法:量具能力与读数差异
- FAQ
一、箱体尺寸公差差 4 毫米:落在哪一段
同一批 500 毫米长的箱体,内腔长边一只 452 毫米、一只 448 毫米,差 4 毫米。这点差在装配线上会被放大:按 450 毫米切的泡棉,塞进 448 毫米的腔里要挤 2 毫米,盖合时盖子压不到底;塞进 452 毫米的腔里又晃 2 毫米。
差 4 毫米落在哪一段,后果完全不同。落在内腔长边,影响的是内衬;落在对合面的止口深度,影响的是密封;落在铰链座孔距,影响的是盖子对中。三处都算箱体尺寸公差,判据、量具和抽检口径却各不相同。
按 ±2 毫米做,内腔在 448 至 452 毫米之间游走都合格;按 ±0.5 毫米做,只能落在 449 至 451 毫米。同一个 450 毫米的名义值,两条线的宽度差 4 倍。图纸上只写一句「±2 以内」,到了内衬工序等于没写。
二、注塑与滚塑:两种工艺的公差底子
注塑的底子是模具精度加收缩率补偿。ABS 的成型收缩率 0.4% 至 0.7%,500 毫米的尺寸按 1 除(1 减 0.0055)放大,模腔做到 502.8 毫米;收缩率批间波动 ±0.03%,落到 500 毫米上是 ±0.15 毫米;模温从 60 ℃ 漂到 64 ℃ 再带 ±0.1 毫米。三项约 ±0.3 毫米,加模具加工 ±0.02 毫米,±0.5 毫米是做得到、也不便宜的等级。
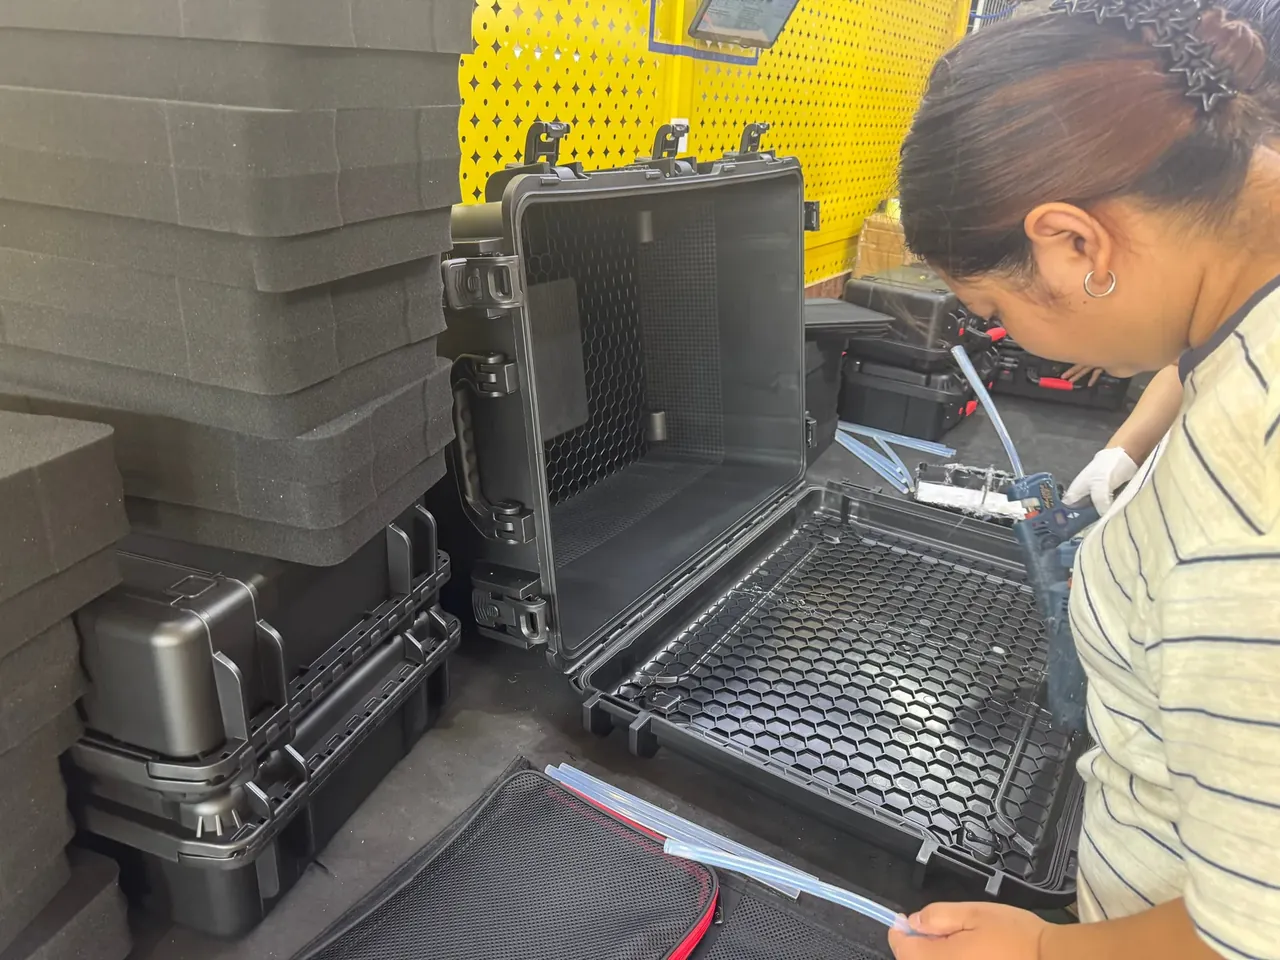
滚塑的底子完全不同。钢模加热到 260 至 300 ℃,2 米长的模具按 12×10⁻⁶ 每开尔文的线膨胀,升温 250 开尔文就胀 6 毫米;粉料熔融后收缩 2% 至 3%,壁厚 6 毫米区与 9 毫米区冷却不同步,收缩也不同步。这些量加起来,2 米长的箱体落在 ±2 毫米已算控制得好,比例是 0.1%。
所以 ±2 与 ±0.5 不是精度高低的问题,是工艺分界。要 ±0.5 就得注塑,模温还要控到 ±2 ℃;要 2 米长的一体箱体,只能滚塑,箱体尺寸公差按 ±2 毫米起步。拿 ±0.5 的图纸问滚塑厂,报价抬高、交期推长,最后还是回到 ±2。
| 工艺 | 外形长边 mm | 可达公差 mm | 控制手段 |
|---|---|---|---|
| 注塑 ABS | ≤300 | ±0.3 | 模温 ±2 ℃,定型工装 |
| 注塑 ABS | 300–600 | ±0.5 | 模温 ±2 ℃,24 小时后测 |
| 注塑 PP | 600–1000 | ±1.0 | 双级保压,模内定型 |
| 滚塑 PE | 1000–2000 | ±2.0 | 钢模,车间恒温 |
| 滚塑 PE | 大于 2000 | ±3.0 | 分体模,模内水冷 |
三、对合盖与密封面:叠加吃掉压缩量
密封靠压缩量,压缩量是算出来的,不是装出来的。条径 4.0 毫米的硅胶条,沟槽深 2.6 毫米,压缩量 1.4 毫米,压缩率 35%,这是 IP67 常用的设计点。压缩率低于 25% 起不到密封,高于 45% 条子会永久变形,两次开合之后就回不到原位。
箱体尺寸公差在这里做的是减法。上下盖各 ±0.5 毫米,合起来 1 毫米的带宽,有效槽深变成 1.6 至 3.6 毫米,压缩量 0.4 至 2.4 毫米,压缩率 10% 至 60%,一头漏水一头压不动。这不是概率问题,是算术问题:装配尺寸是各零件尺寸的加和,公差也是加和,不会因为样本多就互相抵消。
解法是改结构,不是一味收紧公差。把沟槽深度做在下盖、用止口定位,压缩量就只由一个零件的槽深决定,槽深 ±0.5 毫米对应压缩率 22.5% 至 47.5%;槽深收到 ±0.2 毫米,压缩率落在 30% 至 40%,窗口才算锁死。
| 公差组合 | 槽深 mm | 压缩量 mm | 压缩率 % | 判定 |
|---|---|---|---|---|
| 名义 | 2.6 | 1.4 | 35 | 合格 |
| 单件 ±0.5 | 2.1 至 3.1 | 0.9 至 1.9 | 22.5 至 47.5 | 边缘可用 |
| 上下盖各 ±0.5 叠加 | 1.6 至 3.6 | 0.4 至 2.4 | 10 至 60 | 漏水或压不动 |
| 单件 ±2 | 0.6 至 4.6 | 负 0.6 至 3.4 | 0 至 85 | 不可用 |
表 2 最后一行值得单独看。单件 ±2 毫米时,最坏情况槽深 4.6 毫米,比条径还深,密封条根本碰不到盖面;另一个方向槽深 0.6 毫米,条子被压掉 85%,一次合盖就废。±2 毫米的对合面不是不能做箱体,是不能做密封箱体。
四、内衬装配间隙:泡棉留多少余量
预切泡棉的切边余量与内腔公差是一对。余量小于公差带,泡棉在腔里走位;余量大于公差带,硬压进去 EVA 会被压塌。
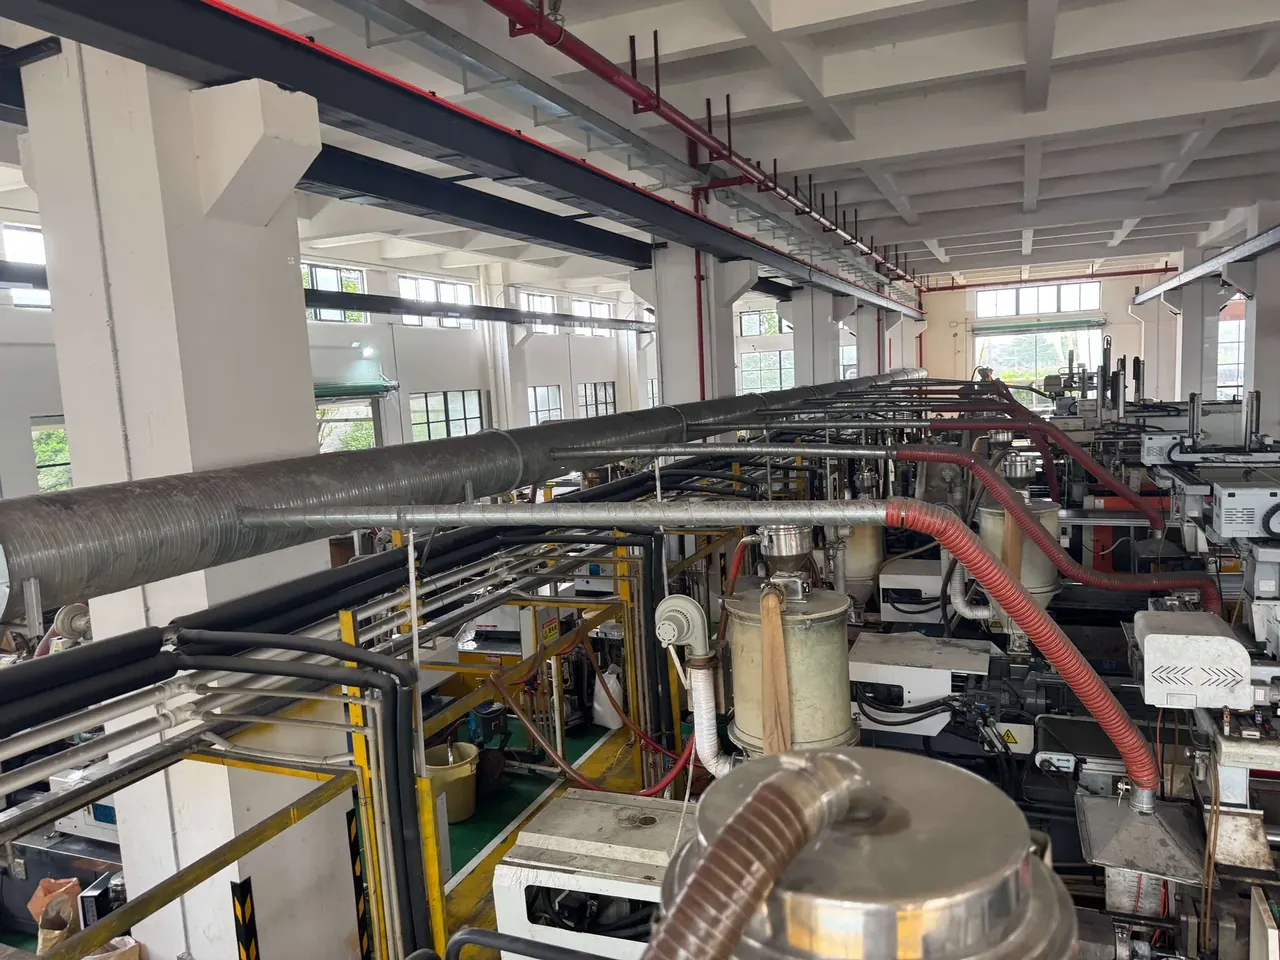
±0.5 毫米的内腔,泡棉按名义尺寸切、单边留 0.5 毫米过盈,装入后位移不超过 0.5 毫米,定位孔对得上。±2 毫米的内腔,单边要留 1.5 毫米过盈,压入时泡棉被压缩 20%,密度 45 千克每立方米升到 56,缓冲曲线整体上移,减加速度反而变差。
定位孔的公差算法不同。±0.5 毫米的箱体,销孔单边留 0.2 毫米间隙,插拔 200 次不松;±2 毫米的箱体留 0.8 毫米,销子在孔里晃,走 100 公里山路就磨大。这类箱体要加钢衬套,或改成面定位。
还有一层是温度。PE 的线膨胀系数 1.5×10⁻⁴ 每开尔文,1 米长的内腔从 20 ℃ 到 60 ℃ 胀 6 毫米,已经超过 ±2 毫米的公差带。高温环境用的箱子,内衬余量要按 60 ℃ 的腔体算。
五、检验方法:量具能力与读数差异
±0.5 毫米的活,用卡尺量等于没量。数显卡尺分辨力 0.01 毫米,重复性 0.03 毫米,量 5 个点要 90 秒;不确定度按 0.05 毫米估,对 ±0.5 的活已经吃掉 10% 的判据空间,对 ±0.2 的活根本不能用。
量具怎么挑,看公差与不确定度之比,常取 1 比 10。±0.5 毫米需要 0.05 毫米以内的不确定度,卡尺勉强够,批量更该用通止检具,12 秒一件。±2 毫米的活,卡尺足够,2 毫米的公差带里 0.05 毫米的误差不改变判定。
三坐标 8 分钟量 5 个点,留给首件与争议件;激光扫描 3 分钟出点云,看对合面错边比看单点尺寸更灵,卡尺量不出连续性误差。
读数还有一个坑:注塑件出模后 30 分钟内仍在收缩,500 毫米上能缩 0.3 毫米。判定要么等 24 小时,要么在模内定型后 2 小时内测,并把时间点写进检验规范,否则早上量合格、下午量超差。
| 量具 | 分辨力 mm | 重复性 mm | 单件 5 点耗时 | 适用公差 |
|---|---|---|---|---|
| 数显卡尺 | 0.01 | 0.03 | 90 秒 | ±0.3 以上 |
| 外径千分尺 | 0.001 | 0.005 | 120 秒 | ±0.05 以上 |
| 通止检具 | 0.05 | 0.02 | 12 秒 | ±0.5 批量 |
| 三坐标 | 0.001 | 0.003 | 8 分钟 | 首件与争议件 |
| 激光扫描 | 0.02 | 0.05 | 3 分钟 | 对合面错边 |
表 3 的「适用公差」要当下限读,不要当推荐值。公差带越窄,量具不确定度占判据的比例越大,判定权就越该往检具或三坐标上移,卡尺只用来粗筛箱体尺寸公差的大偏差。
结论
验收按两套口径走。±0.5 毫米的箱体,首件做全尺寸、量 18 个点;批量每 2 小时抽 5 只,盯内腔长、内腔宽、对合面错边这 3 个关键尺寸,任一只超差就停机调模。±2 毫米的箱体每批抽 8 只,按 GB/T 2828.1 一般检验水平 II、AQL 1.0,500 只的批量对应样本 32 只、接收数 1、拒收数 2。
量具要跟公差配套:±0.5 上用通止检具,±2 上用卡尺,争议件上三坐标。箱体尺寸公差不写进图纸,抽检就没有判定线。公差带、测点位置、测量时间点写清楚,检验员才有办法把 4 毫米的差挡在入库之前。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号