

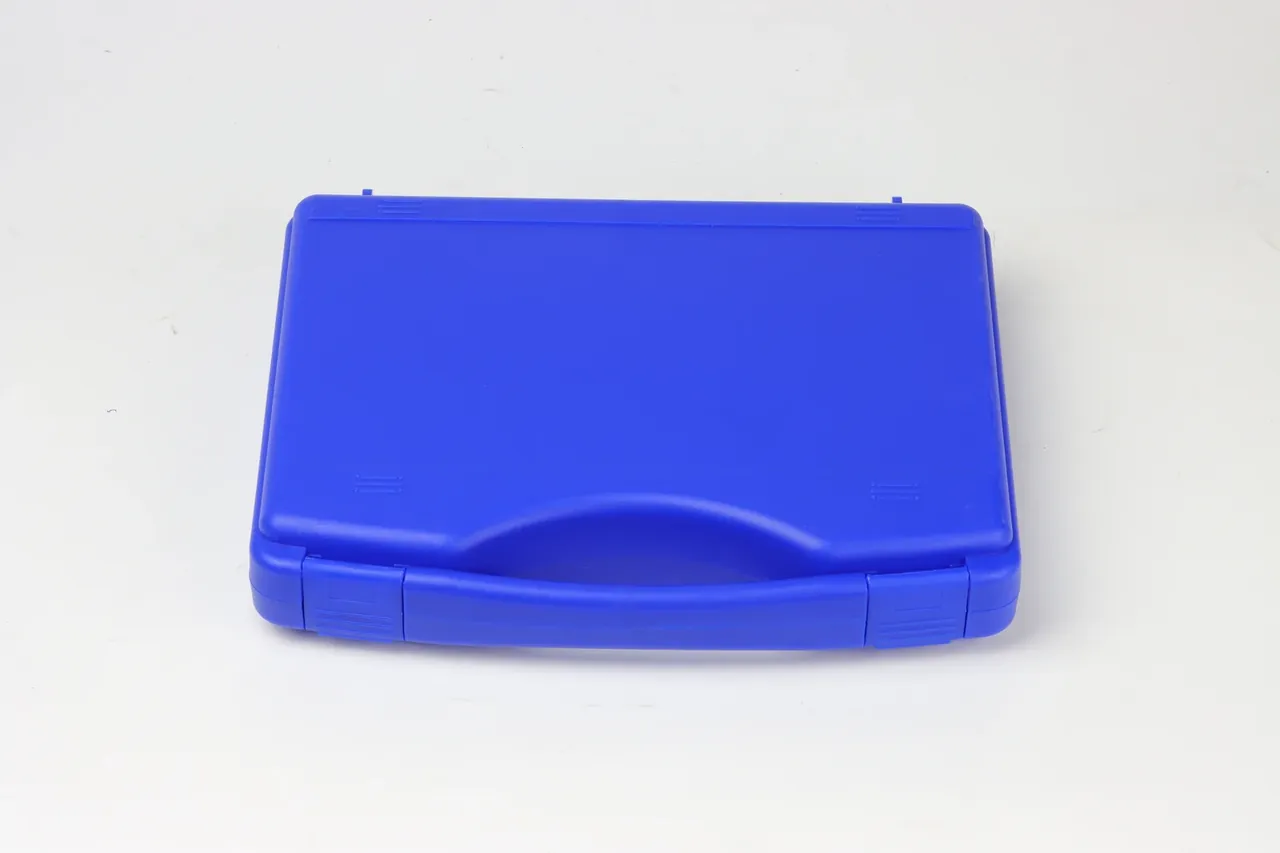
快速答案:箱体壁厚从 3 毫米加到 5 毫米,弯曲刚度按厚度立方上升,等于原来的 4.63 倍,重量只多 66.7%;代价是冷却时间拉长 2.78 倍、单件材料多 1.1 公斤。460×330×190 毫米的 PP 箱体,3 毫米够日常周转,5 毫米留给 1 米以上跌落与重载堆码。
目录
- 箱体壁厚加 2 毫米:六项指标一起变
- 厚度进立方:5 毫米的刚度是 3 毫米的 4.63 倍
- 加在壁上还是加在筋上
- 跌落时两种壁厚的裂纹位置不同
- 壁厚怎么量:千分尺、超声与剖切
- 采购文件里的壁厚条款
- FAQ
一、箱体壁厚加 2 毫米:六项指标一起变
同一副模具外形不动,把型芯单边缩 2 毫米,箱体壁厚就从 3.0 毫米变成 5.0 毫米,六项指标同时移动。以 460×330×190 毫米的 PP 箱体为例,箱壁展开面积约 0.604 平方米,PP 密度按 0.91 克每立方厘米算,3 毫米用料 1.65 公斤,5 毫米用料 2.75 公斤,差 1.1 公斤。这 1.1 公斤对单人搬运是分水岭,对手提 400 米就要换手。
| 指标 | 3 毫米 | 5 毫米 | 变化 |
|---|---|---|---|
| 单件重量 | 1.65 公斤 | 2.75 公斤 | +66.7% |
| 弯曲刚度 | 基准 1 | 4.63 倍 | 厚度立方 |
| 冷却时间 | 18 秒 | 50 秒 | 2.78 倍 |
| 材料成本 | 15.7 元 | 26.1 元 | +10.4 元 |
| 1.0 米六面跌落 | 角部裂纹 2/3 试样 | 无裂纹,锁扣耳发白 | 失效点转移 |
| 缩痕深度 | 0.1 毫米 | 0.2 至 0.4 毫米 | 需调保压 |
材料成本按 PP 单价 9.5 元每公斤折算,只算树脂,不含色母与阻燃剂。跌落一栏是同一副模具、同一批料、1.0 米高度六面各一次的实测结果,每组 3 只。
二、厚度进立方:5 毫米的刚度是 3 毫米的 4.63 倍
平板受弯时,截面惯性矩按宽乘厚度的立方除以十二计算,刚度随厚度三次方走,重量只随厚度一次方走。这就是箱体壁厚最划算的地方:加到 5 毫米,抗弯能力是 3 毫米的 4.63 倍,重量只到 1.67 倍。
| 标称厚度 | 相对刚度 | 相对重量 | 适合的箱体尺寸 |
|---|---|---|---|
| 3.0 毫米 | 1.00 | 1.00 | 400 毫米以下,轻载 |
| 3.5 毫米 | 1.59 | 1.17 | 400 至 500 毫米 |
| 4.0 毫米 | 2.37 | 1.33 | 500 至 600 毫米 |
| 5.0 毫米 | 4.63 | 1.67 | 600 毫米以上,堆码三层 |
立方关系有边界。厚度到 5 毫米,冷却时间按厚度平方拉长,从 18 秒走到 50 秒,一模两腔的机台每小时少出 24 模。收缩也跟着变,PP 的成型收缩率在 1.5% 至 2.0% 之间,厚壁区域的收缩量更大,筋的反面容易留下 0.2 至 0.4 毫米深的缩痕,摸上去一条浅沟。
三、加在壁上还是加在筋上
整体加厚不是唯一解,箱体壁厚不动也能拿到局部刚度。筋的根厚取壁厚的 0.6 倍,筋高取 3 倍壁厚,脱模斜度 0.5°,这样一条筋的惯性矩能顶上局部加厚,重量却只增加三成。三条路线各有代价:
- 3.0 毫米壁加 6 道竖筋:重量 2.2 公斤,刚度约 1.8 倍,缩痕风险低,模具改动小
- 4.0 毫米壁加 3 道横筋:重量 2.3 公斤,刚度约 2.4 倍,缩痕风险中,需加冷却水路
- 5.0 毫米壁不加筋:重量 2.75 公斤,刚度 4.63 倍,缩痕风险高,保压要单独调
| 方案 | 重量 | 相对刚度 | 缩痕风险 | 适用 |
|---|---|---|---|---|
| 3.0 毫米 + 6 筋 | 2.2 公斤 | 1.8 | 低 | 中载周转 |
| 4.0 毫米 + 3 筋 | 2.3 公斤 | 2.4 | 中 | 堆码两层 |
| 5.0 毫米无筋 | 2.75 公斤 | 4.63 | 高 | 重载与跌落 |
筋不能无限加。筋高超过壁厚 3 倍,筋顶在注塑时先冷却,拉着筋根往里缩,正面出现凹坑;筋间距小于 40 毫米,两筋之间的平面反而成了薄区,跌落时从那里起裂。
四、跌落时两种壁厚的裂纹位置不同
3 毫米箱体的失效点在角部。六面跌落里,角着地那一次最狠,冲击能量集中在两条筋交汇的角上,裂纹从筋根起、沿 45° 走向箱壁中部,长度 20 至 40 毫米。5 毫米箱体很少在角上裂,能量传不下去就往上走,锁扣座和铰链耳成了新的薄弱点。
温度把这层差别放大。均聚 PP 的缺口冲击强度在 23 ℃ 时约 6 kJ/m²,到 -20 ℃ 掉到 2.5 kJ/m²,只剩四成。低温下 3 毫米箱体的角裂率明显上升,5 毫米箱体则更多出现锁扣耳整块崩掉,因为耳根厚度往往还停在 2.5 毫米,没跟着箱壁一起加厚。
所以箱体壁厚要成组加厚。箱壁从 3 毫米走到 5 毫米,锁扣座、铰链耳、提手耳座的根部厚度要按同比例提到 3.5 至 4 毫米,否则最硬的箱体配最软的耳座,跌落时先断的永远是耳座。
堆码载荷是另一条线。常温下 5 毫米箱体堆三层、每层 25 公斤,底层侧壁的鼓出量约 1.5 毫米;3 毫米箱体同样条件下鼓出 4 毫米;侧壁一旦鼓过 3 毫米,就会压到内部设备。夏天车厢内温度到 55 ℃,PP 的弹性模量下降约三成,鼓出量再翻一倍。
五、壁厚怎么量:千分尺、超声与剖切
量箱体壁厚有三条路,精度与代价成反比:
- 千分尺:精度 0.01 毫米,必须剖开样件,只能用于首件与破坏性抽检
- 超声测厚:精度 0.05 毫米,不破坏箱体,需涂耦合剂,曲面与筋根处读数偏高
- 卡尺夹口:精度 0.02 毫米,只能量口沿等开放边缘,读数是含拔模的斜厚
测点按面分配,每个面 5 点:四角各一点、中心一点,取最小值判定。箱体壁厚标称 3.0 毫米时,实测常在 2.7 至 3.2 毫米之间波动,判定线写最小值 2.7 毫米,比写平均值有用。
筋根是最容易被漏掉的位置。筋根厚度按 0.6 倍壁厚设计时是 1.8 毫米,剖切样件上要单独量这一处,超声在筋根会因为两侧料流叠加读成 2.4 毫米,差 0.6 毫米足以让整批判定翻盘。
六、采购文件里的壁厚条款
壁厚条款要写五件事:标称值、最小值、测点、材料牌号、是否含筋。少写一项,验货时就有得争。
一条能用的写法:箱体壁厚 3.0 毫米,最小 2.7 毫米,每面四角加中心共 5 点,PP 均聚料,筋根按 0.6 倍壁厚。这样写,供应商知道你会剖件,报价也就实在。
加厚的报价差要提前算。3 毫米改 5 毫米,材料多 1.1 公斤,按 9.5 元每公斤是 10.4 元;成型周期从 55 秒拉到 87 秒,一模两腔的机台每小时出模从 65 模掉到 41 模,加工费还要再加。两项相加,单件成本上浮约 15 元,一千件就是一万五。
减薄同样要算清。壁厚从 3.0 毫米减到 2.7 毫米,重量降一成,刚度只剩原来的 73%,跌落高度要从 1.0 米降到 0.7 米才敢签,这笔账不能只看单价。
结论
箱体壁厚 3 毫米与 5 毫米的差别,一半在刚度,一半在失效位置。刚度按立方涨,5 毫米是 3 毫米的 4.63 倍;失效点却从角部搬到锁扣耳,耳座不加厚,加壁厚只是把断口挪了个地方。选型时先看跌落高度与堆码层数:1.0 米以内、堆两层,3 毫米配筋够用;1.2 米以上或堆三层,5 毫米才值得那 1.1 公斤和 15 元。条款里把标称、最小值、测点、材料、筋根五项写全,比在合同里写一句加厚管用得多。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号