

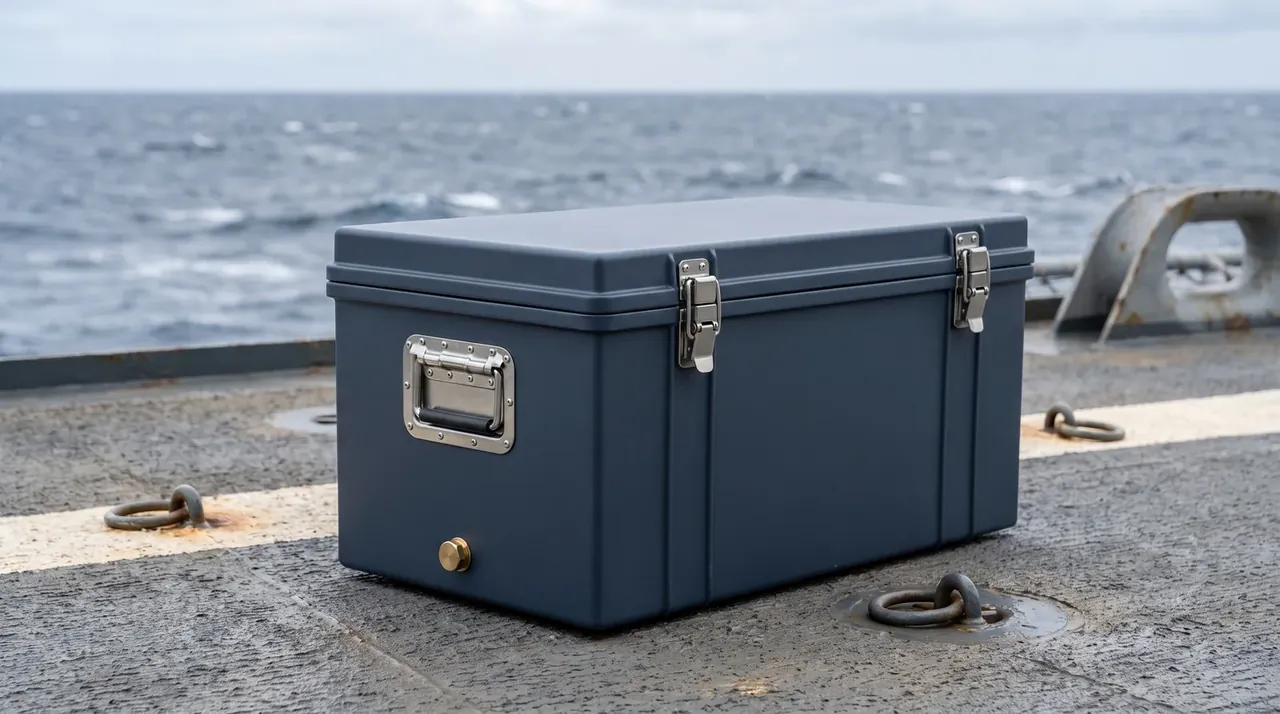
快速答案:箱体焊接粘接要补的是卡扣管不了的那部分载荷:1.2 m 自由跌落、12 kg 负载下,6 个卡扣只给出 0.5 MPa 夹持,而缝口峰值应力到 4.6 MPa,差了一个数量级。选型的顺序是先看部位受什么力,再定超声、热板还是结构胶,最后用熔深与保压两项验收。
目录
- 1.2 m 跌落开裂:箱体焊接粘接补的是哪块载荷
- 超声焊接:0.6 mm 导能筋换 4.1 MPa 剪切
- PP 与 ABS 的可焊性:235 ℃ 与 255 ℃ 的板温窗口
- 结构胶:6.8 MPa 搭接剪切与 30 mN/m 表面能
- 焊缝检验:0.3 mm 未熔合与 60 s 保压
- FAQ
一、1.2 m 跌落开裂:箱体焊接粘接补的是哪块载荷
一台 12 kg 的仪器箱只装 6 个卡扣,1.2 m 自由跌落到混凝土面,箱盖前缘从第二只锁扣的孔位撕开 90 mm,泡棉整块翻出来。冲击瞬间缝口峰值应力 4.6 MPa,卡扣靠预紧给出的夹持只有 0.5 MPa,两者差 9 倍。箱体焊接粘接要做的,就是把这道缝从「夹住」改成「连成一体」。
卡扣在结构里的角色是定位与快开,不是承剪。锁扣闭合后,盖与身的相对位移全靠摩擦和密封条压缩量约束;缝口张开 1 mm,压缩量就从 35% 掉到 12%,气密在落地后半秒内就失守。
缝口一张,先失效的是气密,最后才是外观。
贴应变片测过一轮,跌落时的应力分布很有规律,六个位置各管一段。
| 部位 | 缝口峰值应力 MPa | 卡扣可承 MPa | 推荐连接方式 |
|---|---|---|---|
| 盖前缘中段 120 mm | 4.6 | 0.5 | 超声连续焊 |
| 铰链对侧转角 | 6.2 | 0.3 | 转角满焊加筋 |
| 提手两侧立壁 | 3.4 | 0.6 | 热板焊 |
| 底角落地棱 | 5.1 | 0.2 | 内角焊外覆胶 |
| 泄压阀座周边 | 1.9 | 0.1 | 结构胶环粘 |
表里第二列取自 6 只样箱前缘的应变片峰值,第三列是同尺寸卡扣在 0.4 N·m 拧紧扭矩下的静态夹持。两者差一个量级,说明卡扣再密也补不上缝口的剪切需求:加到 10 个,夹持总量只到 0.9 MPa,峰值应力一点没降。
真正决定余量的是受力方向。铰链对侧转角两个方向的弯矩叠加,6.2 MPa 全线最高;底角落地棱受压剪组合,5.1 MPa 但循环次数少;盖前缘中段吃的是开盖弯矩,4.6 MPa 却每次开合都要走一遍,疲劳最先在这里露头。
部位的选择顺序因此固定:先看受力,再挑工艺,最后才算成本。
二、超声焊接:0.6 mm 导能筋换 4.1 MPa 剪切
超声焊接把 0.6 mm 高的三角导能筋压在 2.5 mm 宽的焊接面上,20 kHz、振幅 45 μm、焊接压力 0.35 MPa,0.8 s 熔接、0.6 s 保压,熔深控制在 0.25 mm。PP 件焊缝剪切 4.1 MPa,ABS 件 4.8 MPa,都比卡扣的 0.5 MPa 高一个量级,这是箱体焊接粘接里最常用的一档。
参数里最容易被压掉的是保压时间。保压从 0.6 s 降到 0.2 s,熔体没凝固就卸压,焊缝内部留下 0.15 mm 空腔,剪切从 4.1 MPa 掉到 2.6 MPa,切开断面发白。这条曲线在 0.4 s 之后才走平,模温偏低的冬天要补到 0.8 s。夹具的随动精度同样参与。压头下落偏 0.1 mm,等于熔深少了 0.1 mm。夹具若用气缸,气压波动 0.05 MPa,熔深跟着飘 0.05 mm。
振幅要和壁厚配对。2.5 mm 壁厚配 45 μm 刚好,3.5 mm 件提到 60 μm 才能把能量送到熔接面;1.5 mm 薄壁反过来降到 30 μm,振幅高了会在外表面烧出 0.2 mm 的凹坑。
密封靠连续熔线,不靠强度。120 mm 长的焊缝只要有一处 0.4 mm 未熔透,整箱过不了 0.3 bar、60 s 的保压,压降会到 0.06 bar。
超声的节拍是 1.4 s 一点,适合 120 mm 以内的直缝。
三、PP 与 ABS 的可焊性:235 ℃ 与 255 ℃ 的板温窗口
热板焊的窗口按材料分开写:PP 板温 235 ℃、加热 9 s、熔融 0.4 mm;ABS 板温 255 ℃、加热 7 s。同一台设备换材料,节拍从 26 s 拉到 38 s,因为 PP 的熔融层要多花 2 s 才软透,切换时间还得另留 3 s。
| 工艺 | PP 剪切 MPa | ABS 剪切 MPa | 单件节拍 s |
|---|---|---|---|
| 超声焊 | 4.1 | 4.8 | 1.4 |
| 热板焊 | 3.6 | 4.4 | 26–38 |
| 结构胶 | 5.2 | 6.8 | 固化 24 h |
PP 好焊的原因在化学结构:纯碳氢主链没有极性基团,熔融时分子链扩散快,同种材料焊得牢。代价是异种材料几乎焊不住,PP 与 ABS 直接对焊,剪切只有 0.8 MPa,一掰就开。
ABS 带丁二烯相,熔体强度高、极性也高,同种焊接能到 4.8 MPa。窗口却窄:255 ℃ 以上丁二烯相开始降解,焊缝发黄,剪切掉 1.2 MPa。
窗口窄的意思是上下各 8 ℃。235 ℃ 焊 PP、255 ℃ 焊 ABS,偏离 10 ℃ 就出问题:温度低了熔不透,高了树脂降解,两头都掉 1 MPa 以上。
异种材料只能走胶,这是箱体焊接粘接里唯一绕不开的分岔。
四、结构胶:6.8 MPa 搭接剪切与 30 mN/m 表面能
结构胶的搭接剪切是三种工艺里最高的:双组分丙烯酸酯粘 ABS 到 6.8 MPa,粘处理过的 PP 到 5.2 MPa。代价是时间,23 ℃ 下 24 h 才到终强,80 ℃ 烘 30 min 能压到当天出货,产线要腾一段烘道。它在箱体焊接粘接里排在焊缝之后,专补焊缝够不到的拐角。
PP 粘不住的原因在表面能:30 mN/m,低于结构胶润湿所需的 38 mN/m。火焰处理或等离子处理能把表面能提到 40 mN/m,搭接剪切从 0.9 MPa 升到 5.2 MPa,同一支胶、同一批料,差别全在 30 min 的表面处理上。
胶层厚度也有窗口。0.15 mm 时剪切最高,0.05 mm 缺胶、0.4 mm 胶层自己先屈服,两头都掉到 3 MPa 以下。压合夹具的间隙按 0.15 mm 配,靠手感压压不出这一档。
老化是胶的短板。60 ℃、90% RH 走 500 h,丙烯酸酯从 6.8 MPa 降到 5.9 MPa,掉 13%;同条件聚氨酯从 5.4 MPa 降到 3.8 MPa,掉 30%。长期户外件按 5.9 MPa 留余量,别拿初始值折算寿命。
五、焊缝检验:0.3 mm 未熔合与 60 s 保压
焊缝检验分三步:目视找缺口、切片量熔深、整箱保压,这三步是箱体焊接粘接能否交付的唯一凭据。熔深 0.25 mm 是下限,切片上量到 0.3 mm 以下判未熔合;连续焊缝宽度要落在 2.5–3.2 mm,窄了是能量不足,宽了是压力过大把熔体挤走。
保压是整箱级的判据。0.3 bar 充气、保压 60 s、压降不超过 0.02 bar 才放行;压降到 0.05 bar 的箱子,浸进 1 m 水深 30 min,缝口会渗出一条水线。
抽检比例按部位分。承力缝每批切 3 件,非承力缝每 500 件切 1 件;保压全检,单件 90 s,产线末端加一个工位就够,不用另开线。
返修要克制。同一位置补焊两次,PP 的剪切从 4.1 MPa 落到 3.2 MPa,第三次只剩 2.4 MPa;低于 3 MPa 的判定线就报废,把这条上限写进作业指导书,比出货前挑拣便宜得多。
结论
选型的落点只有一个:先看这个部位在跌落里吃什么力,再倒推工艺。开盖弯矩占主导的前缘用超声,连续焊 120 mm、熔深 0.25 mm 就够;双向弯矩叠加的转角必须满焊加筋,6.2 MPa 的峰值没有第二种解;提手两侧走热板,拿节拍换强度;底角落地棱以内角焊打底、外侧覆胶补密;泄压阀座周边载荷只有 1.9 MPa,一圈结构胶最省事。箱体焊接粘接写进图纸时,把这五行按部位标清楚,比笼统写一句接缝牢固有用得多。验收统一挂在三个数上:熔深 0.25 mm、剪切 3.6 MPa、保压压降 0.02 bar,三个数里任何一个不达标,其余两个不必再看。
| 部位 | 主受力 | 连接方式 | 验收判据 |
|---|---|---|---|
| 盖前缘中段 | 开盖弯矩 4.6 MPa | 超声连续焊 120 mm | 熔深 ≥0.25 mm |
| 铰链对侧转角 | 双向弯矩 6.2 MPa | 转角满焊加筋 | 保压压降 ≤0.02 bar |
| 提手两侧立壁 | 提拉剪 3.4 MPa | 热板焊 | 剪切 ≥3.6 MPa |
| 底角落地棱 | 压剪 5.1 MPa | 内角焊外覆胶 | 1 m/30 min 不渗 |
| 泄压阀座周边 | 局部弯 1.9 MPa | 结构胶环粘 | 搭接剪切 ≥5 MPa |
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号