

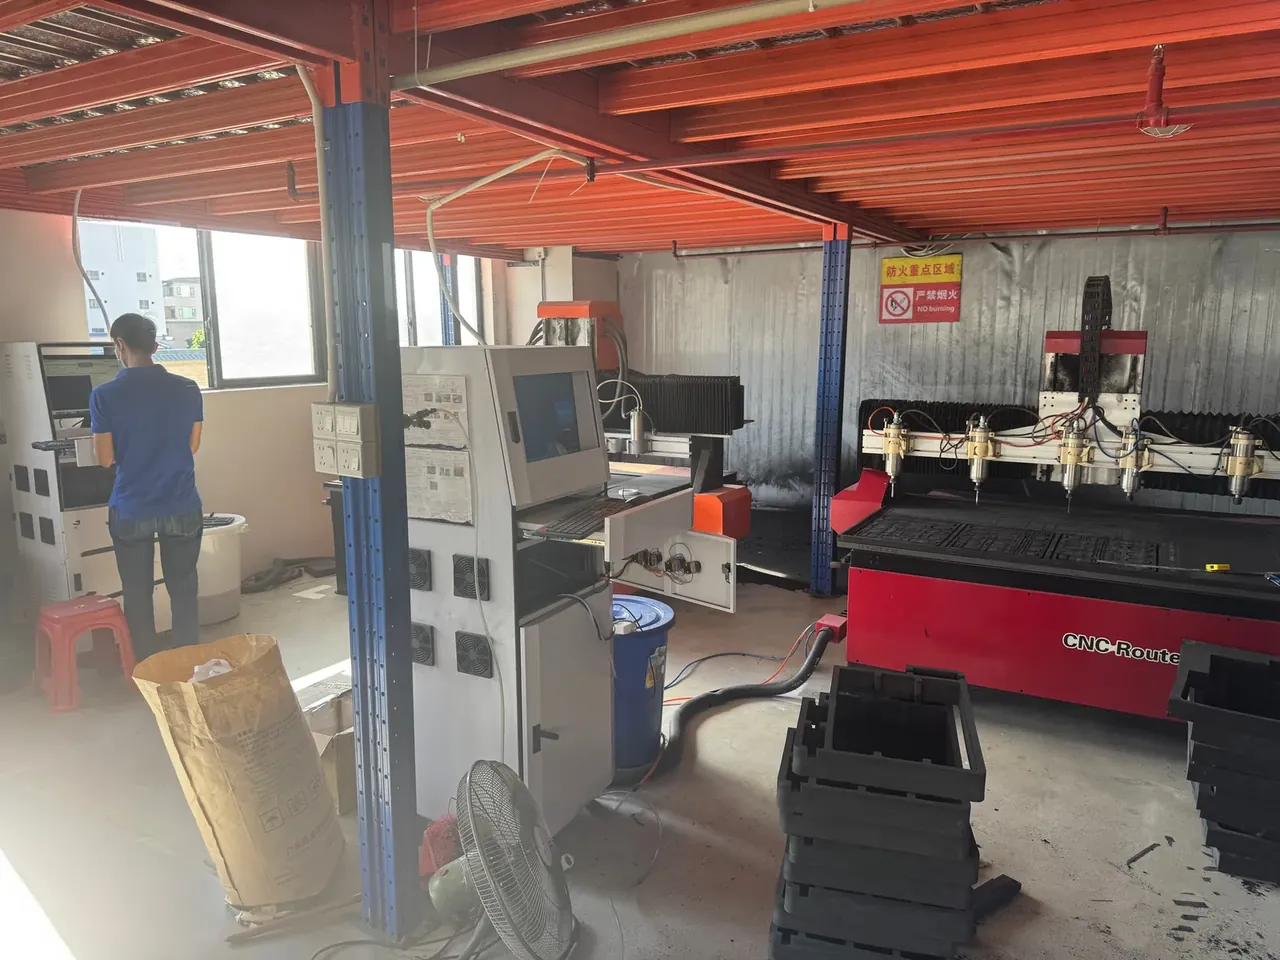
快速答案:内衬数控切割的刀径、进给与叠层是一组联动参数,φ3 刀配 1800 mm/min、φ6 刀配 2400 mm/min,换刀之后刀补也得跟着改,三层叠到 45 mm 时切口毛边仍要压在 0.15 mm 以内。三者任一项单独改,另外两项的读数都会跟着变,所以参数表要整套下发。
目录
- 内衬数控切割的刀径选择
- 进给速度与切口毛边
- 叠层厚度与切口垂直度
- 刀具磨损与补偿量
- 批量内衬的参数定值
- FAQ
一、内衬数控切割的刀径选择
同一张 EVA 板,三毫米刀走一千八、六毫米刀走两千四,切口毛边能差出一倍。EVA 密度 45 kg/m³,属于软质闭孔料,刀刃压过去先压缩再切开,刀越粗、单位长度的切削力越大,切口边缘被推开的量也越大。内衬数控切割的刀径因此不能只按效率挑,要先看内角半径。
内角半径是刀径的下限。半径 1.5 mm 的圆角只能用 φ3 刀走过去,φ6 刀的刀尖半径就是 3 mm,硬走会在角上留下一个圆弧过大的缺口,内衬装进箱体后与器材之间多出 1.5 mm 间隙。外形轮廓没有这个限制,φ6 走一刀抵得上 φ3 走两刀,节拍差得明显。
刀型也挑。单刃螺旋刀排屑空间大,切屑能顺着螺旋槽甩出去;多刃刀槽窄,EVA 一热就粘在槽里,粘满之后等于用钝刀在摩擦。厂里的常规配置是三档刀径轮换,细部、内角、外形各一把。
刀径一旦放大,箱体内腔的可用宽度也要重新算。内衬外轮廓比箱体内壁小 0.5 mm 才落得进去,φ6 刀在转角留下的圆弧,正好吃掉这 0.5 mm 的一半。箱体做浅、内衬做厚的组合,这个余量还得再留大一点,否则内衬塞到一半就卡住,硬压进去箱体验边会顶出白印。
| 刀径档位 | 典型用途 | 单层切深 | 注意点 |
|---|---|---|---|
| φ2 mm | 细部镂空、窄槽 | 8 mm | 易断,进给降到 1200 mm/min |
| φ3 mm | 内角、常规轮廓 | 15 mm | 半径 1.5 mm 以下避让 |
| φ6 mm | 外形粗开、大圆弧 | 15 mm | 不进内角,留 0.3 mm 余量 |
二、进给速度与切口毛边
进给速度决定刀刃在同一个点上停留多久。转速 18000 rpm、进给 1800 mm/min 时,φ3 刀每转走 0.1 mm,刀刃是切而不是蹭;进给掉到 900 mm/min,同一个点被反复刮擦,摩擦热把 EVA 软化,切口边缘被拉出丝。反过来把进给推到 3000 mm/min,刀刃来不及切透,底部先撕裂。
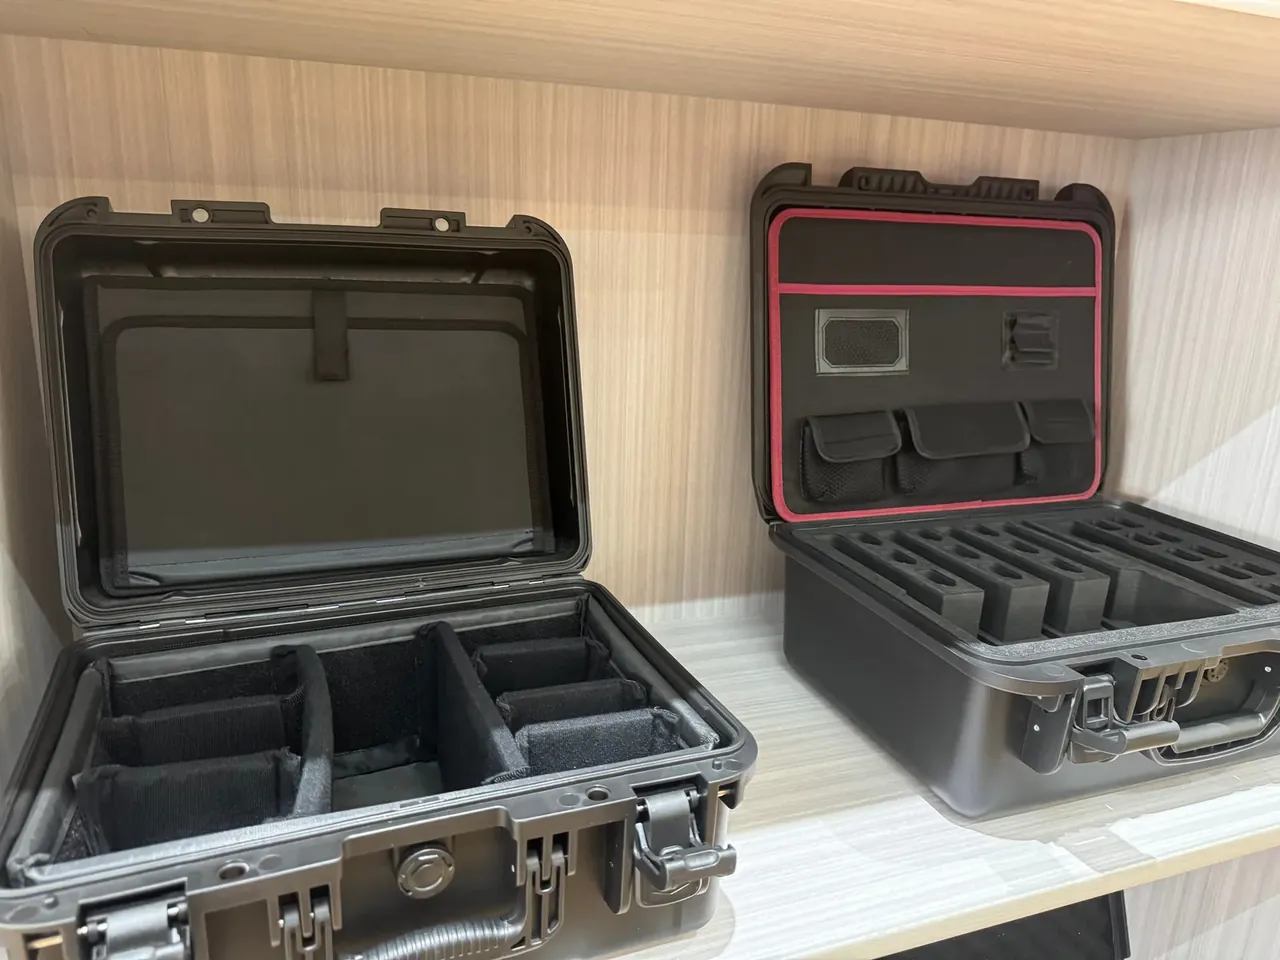
毛边按 0.15 mm 控。测法很土:切口对着光源,用放大镜看挂丝的长度,超过 0.15 mm 就记一笔。每卷料换批要重测一次,EVA 的发泡批次不同,泡孔粗细不一样,同一组参数换料后毛边会跳。
吸附与压板也影响毛边。真空台面吸不住时,板材在走刀过程中微微抬起,切口上半段就会出现台阶;薄料加一层垫板,厚料分区吸附,比单纯压快夹稳。
内衬做深了,进给还要再降一档。箱体的内腔越深,刀杆伸进箱体轮廓里的长度越长,刚性跟着掉,1800 mm/min 就得退到 1500 mm/min,否则切口下半段出现让刀痕,装进箱体后靠壁的那一面会鼓出来。
三、叠层厚度与切口垂直度
内衬数控切割叠三层到 45 mm,单层 15 mm,是这台机器的常规批量。叠得越高,刀杆伸得越长,底部偏摆越大,垂直度就从 0.12 mm 涨到 0.20 mm。垂直度按切口上下端的水平偏差算,0.20 mm 是内衬装配还能接受的极限,再大器材就压不进去。叠层前先分层。密度一致的三层放一起,泡孔方向相同的面朝同一侧,层间用双面胶带点粘,四角各贴一条。最底层必须贴平台,第一层歪了,上面两层跟着歪,切出来的三片内衬尺寸会一片比一片偏。
| 叠层次序 | 层数 | 累计厚度 | 垂直度 | 适用批量 |
|---|---|---|---|---|
| 单层 | 1 | 15 mm | 0.12 mm | 打样、异形深腔 |
| 双层 | 2 | 30 mm | 0.16 mm | 中批、常规内衬 |
| 三层 | 3 | 45 mm | 0.20 mm | 批量、平板类内衬 |
叠层不是越多越省。第四层起,刀杆刚性不够,切口下段开始让刀,毛边和垂直度一起恶化,省下的机时抵不上返工。
叠层高度还要与箱体口部对得上。口部净宽 460 mm 的箱体,板材宽度留到 466 mm,四边各让 3 mm 给胶带与夹具,切完再修边;箱体窄、板材宽,叠层一上机就会顶住侧壁,切出来的内衬落不到位。
四、刀具磨损与补偿量
刀刃磨损后,切缝会变窄,切出来的内衬外轮廓偏大,装进箱体时发紧。磨损量按 0.08 mm 计,达到这个数就在刀补表里加 0.05 mm 的偏移,把整条刀路往外推,尺寸才拉得回来。补偿不是无限的,磨损到 0.15 mm 之后刃口已经圆掉,加多少补偿都切不干净。
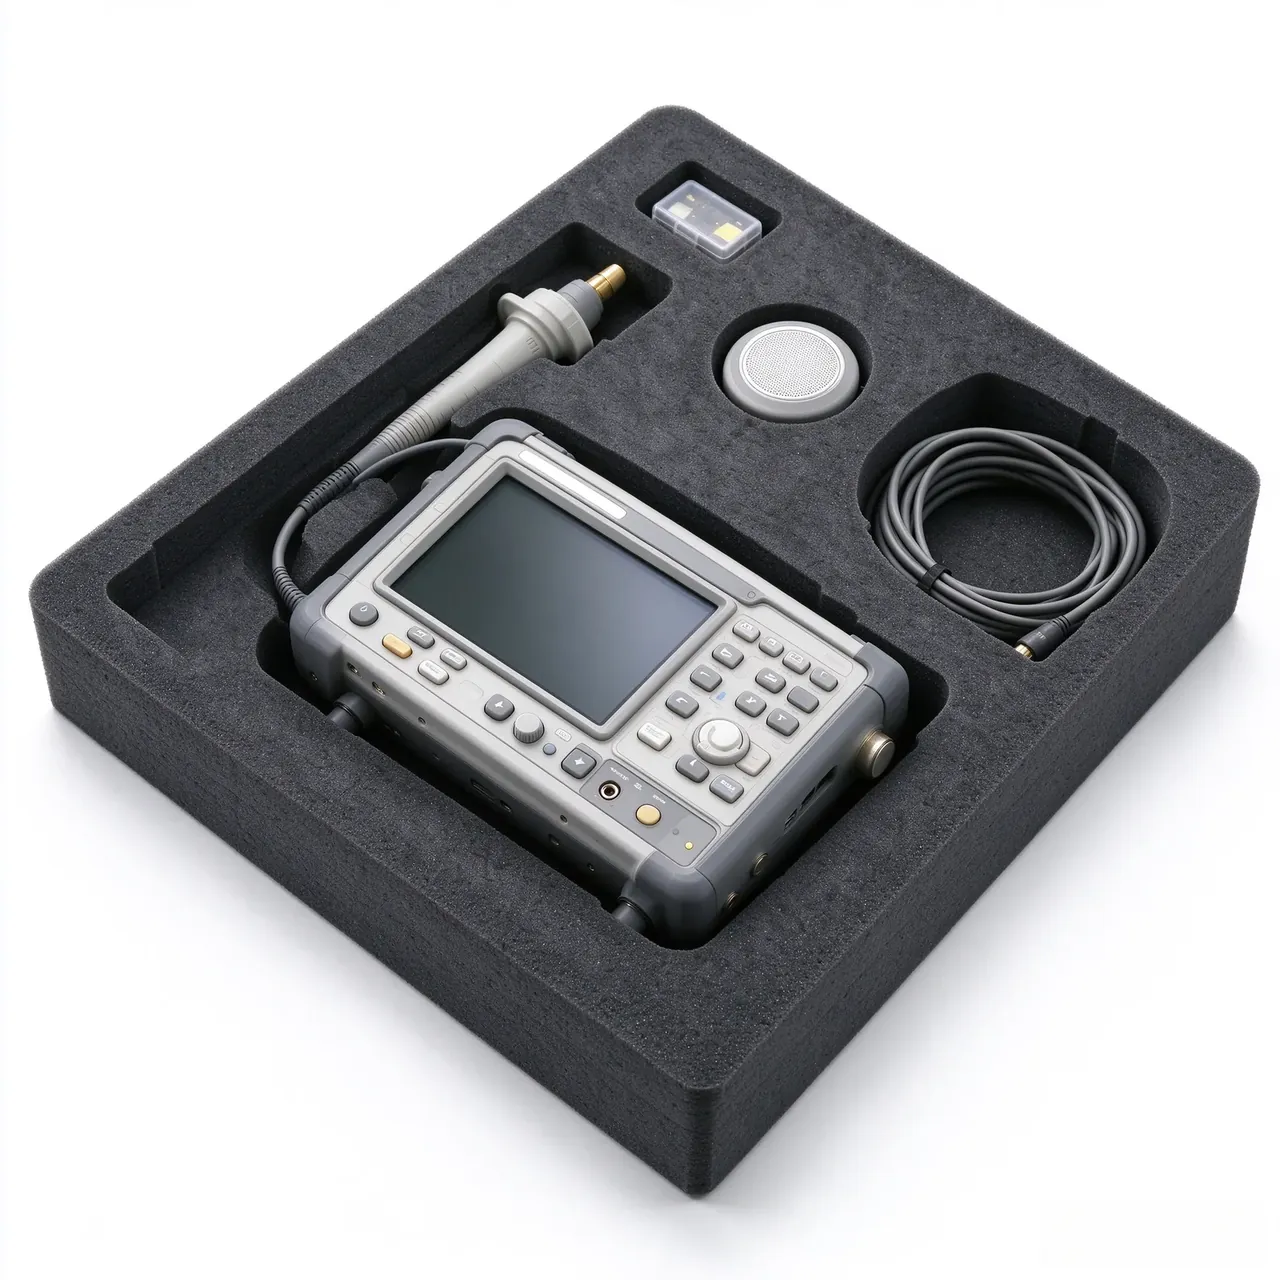
内衬数控切割的补偿值写在程序头,操作工每班首件量三处:外形长、外形宽、一个内腔深度。三处都落进 ±0.3 mm,才允许连续跑;有一处超了,先查刀补表里的数是不是上一班改过没改回来。
换刀按米数记,不按天数记。同一把 φ3 刀切软料能跑 400 m,切高密度料只跑 250 m,按天换刀必然出现一批偏紧、一批偏松。刀柄夹持面每换一次刀擦一遍,夹不紧的刀摆动量大,切口自然毛。
补偿改完先切一件试装。把内衬压进箱体,四边同时接触、抽出来不涩,才算补偿到位;只有两边紧、两边松,说明刀杆有偏摆,再加补偿只会把偏差放大。箱体侧壁的拔模面也吃补偿,越靠底部越紧,试装时要压到底再判断。
五、批量内衬的参数定值
批量内衬的参数表只有一行结论:φ3 配 1800 mm/min 做内角,φ6 配 2400 mm/min 开外形,三层叠 45 mm,节拍 6.5 min/件。内衬厚 30 mm 的规格最常做,节拍刚好压在这条线上。
内衬数控切割的参数表按刀径分三栏,栏内再分单层与三层两行,操作工按箱体型号找行,不用自己换算。表头写明适用的 EVA 密度,45 kg/m³ 是基准,换到 60 kg/m³ 的料,进给与叠层都要重排。
刀径档位取第三层切口毛边仍短于 0.15 mm 的最大一档,再大的刀径只用于单层粗开。
| 毛边读数 | 对应刀径 | 进给 | 处理 |
|---|---|---|---|
| 0.08 mm | φ3 | 1800 mm/min | 正常放行 |
| 0.12 mm | φ3 | 1600 mm/min | 查吸附后放行 |
| 0.15 mm | φ3 | 1800 mm/min | 边界值,换刀再测 |
内衬数控切割的参数定下来之后,剩下的工作是守。每班首件、每 50 件抽一件、每卷料换批首件,三个节点各量一次毛边与垂直度,记录写在刀补表背面,比事后翻程序可靠。内衬数控切割的稳定性不靠单次调机,靠这三个节点一直有人量。
结论
内衬数控切割的参数不是三个独立的数,而是一组互相牵制的读数:刀径定内角,进给定毛边,叠层定垂直度。把这三条按 0.15 mm 与 0.20 mm 两条线守住,6.5 min/件的节拍才站得住。参数表下发到机台只是开始,首件、抽检、换批三个节点有人量,内衬才批批一致。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号