

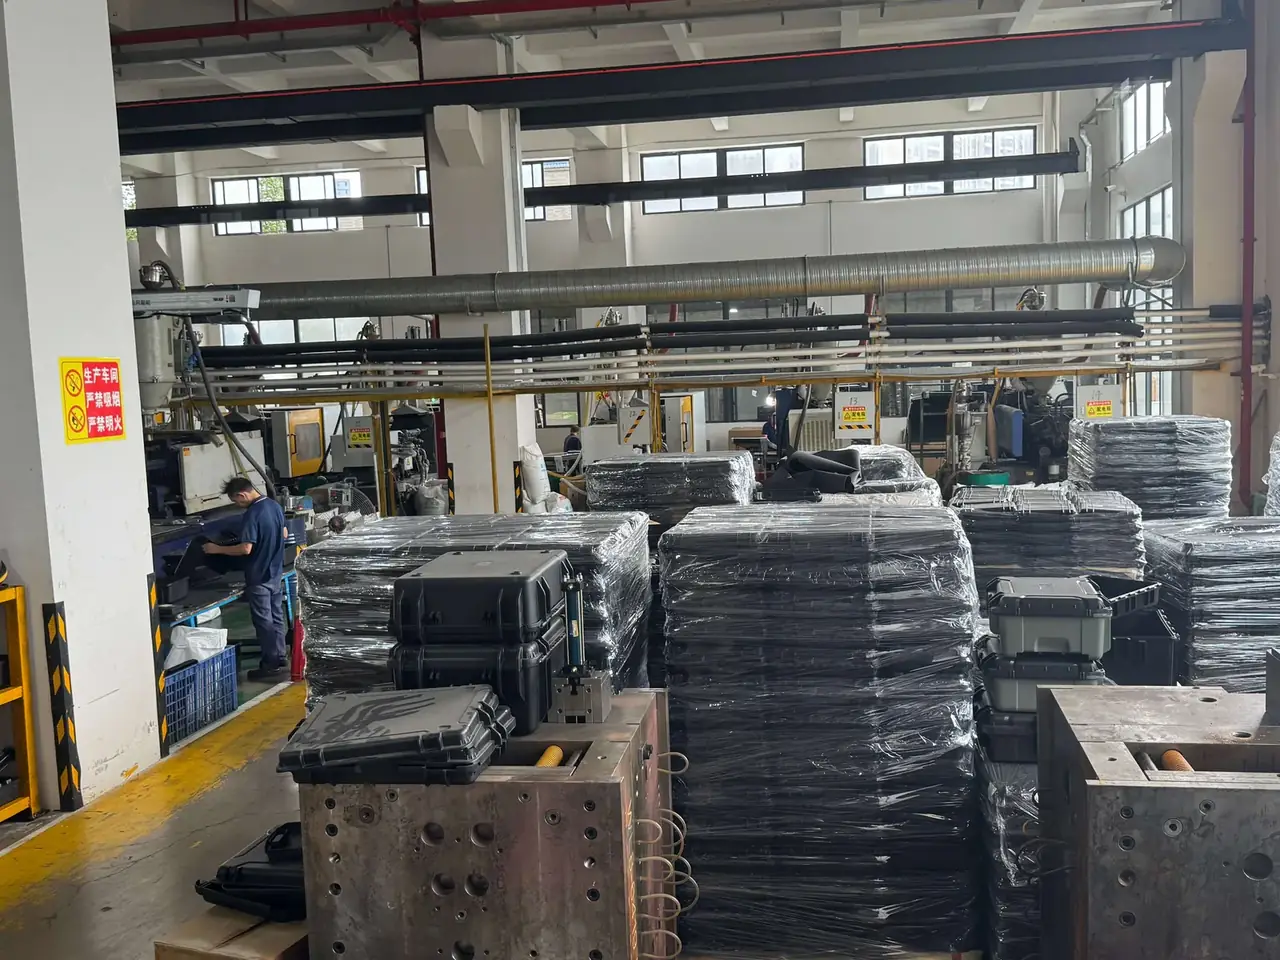
快速答案:同一个 60 mm 圆孔,箱体二次加工走 CNC 铣削能控到 ±0.05 mm,走激光切割是 ±0.20 mm,两者差 0.15 mm;1 件单孔含装夹的报价却反过来,激光 6 元、铣削 12 元。公差与批量这两个坐标一交叉,选型就没有中间地带。
目录
- 60 mm 圆孔:箱体二次加工的两条路线差多少
- 切口质量:0.06 mm 单边锥度与 1.8 mm 热影响
- 粉尘与烟尘:45 g/h 碎屑与 0.1 μm 烟尘怎么处理
- 成本:1 件到 500 件的换挡点
- 孔口与密封:8 mm 边距怎么留
- FAQ
一、60 mm 圆孔:箱体二次加工的两条路线差多少
同一个 60 mm 圆孔,箱体二次加工的两条路线给出的公差不是一个量级:CNC 铣削孔径 ±0.05 mm、孔心位置 ±0.03 mm;CO2 激光切割孔径 ±0.20 mm、孔心 ±0.10 mm,中间差 0.15 mm。价格顺序正好反过来,1 件、单孔、含装夹,激光 6 元,铣削 12 元。
0.15 mm 可以拆成三块来看。铣削用 Ø6 mm 立铣刀沿轮廓走刀,刀具半径补偿把跟随误差压在 0.01 mm 级,主轴 12000 r/min、进给 800 mm/min、每层下刀 2 mm 时侧壁让刀约 0.02 mm。激光靠光斑烧蚀,60 W 功率在 3 mm 厚的 ABS 板上切速 1200 mm/min,焦点上下 1.5 mm 的景深内能量密度差 12%,出口总是比入口窄一截。定位差来自装夹方式,而不是机器精度。铣削用真空吸盘加压板,箱体基准面直接贴平台,重复定位 0.02 mm;激光按图形走,箱体靠台面 4 个挡块定位,挡块与箱壁之间要留 0.1 mm 间隙才放得进去,累计误差就是 0.10 mm。这三处没有一处能靠调机床修掉,箱体二次加工只能换路线。
两种工艺并排看,差别更直观。
| 项目 | CNC 铣削 | CO2 激光切割 |
|---|---|---|
| 孔径公差 mm | ±0.05 | ±0.20 |
| 孔心位置 mm | ±0.03 | ±0.10 |
| 切缝宽度 mm | 6.00(刀径) | 0.18–0.30 |
| 单边锥度 mm | 0.02 | 0.06 |
| 最小孔径 mm | 1.5(3 倍刀径) | 0.8 |
| 热影响区 mm | 0 | 0.15–1.8 |
| 孔边毛刺 mm | 0.05 | 0.10 挂渣 |
| 单件报价 元 | 12 | 6 |
表里最后一行只对 1 件、单孔、含装夹成立,批量一上来就失效。
二、切口质量:0.06 mm 单边锥度与 1.8 mm 热影响
锥度在 3 mm 壁厚上换算成单边 0.06 mm,装 O 型圈时这 0.06 mm 不白给:孔的入口被放大、出口被收窄,密封圈过孔时入口容易切伤唇口,出口那一侧又压不实,两端同时出问题。
热影响是激光独有的账。ABS 在 60 W 下切口两侧 0.8 mm 内发黄,色差 ΔE 3.5;深度超过 0.4 mm 后,孔边 5 mm 试条的拉伸强度从 42 MPa 掉到 36 MPa。同轴加 0.3 MPa 氮气吹扫,焦边能收到 0.4 mm,ΔE 降到 1.2,代价是气耗把单孔成本从 6 元推到 7.1 元。
PP 的表现落在另一头。熔点 165 ℃、熔体黏度低,激光切完孔口下垂 0.1 mm 挂渣,手指一刮就是一道硬边;铣削切 PP 要防粘刀,改用 2 刃铝用铣刀、转速降到 8000 r/min、每层 1.5 mm,切屑成片不糊刀。
铣削没有热影响,代价落在毛刺上。3 mm 厚的 ABS 铣穿后孔边留 0.05 mm 毛刺,手工去毛刺占单件工时 40 s;激光的挂渣 0.10 mm,刮刀走一圈 25 s,但孔口那圈硬化层刮不掉。
箱体二次加工在铣削一侧还有个参数:冷却方式。ABS 与 PP 都不加切削液,改用 0.2 MPa 压缩空气对着刀尖吹;误用乳化液则切屑糊在孔壁上,喷漆附着力从 4.5 MPa 掉到 2.1 MPa。
判定口径可以写得很直接:孔内要过线缆、要装护线圈、要压密封圈的,锥度与硬化层都是隐患,直接上铣削;孔只做透气、排水、观察窗的,0.06 mm 单边锥度落在公差带里,激光够用。
三、粉尘与烟尘:45 g/h 碎屑与 0.1 μm 烟尘怎么处理
两种工艺的副产物完全不同,除尘方案不能互换。铣削出的是 0.2–0.5 mm 的碎屑加细粉,Ø6 mm 刀切 3 mm 厚 ABS 的产尘速率 45 g/h;激光出的是 0.1–0.3 μm 的凝聚性烟尘,产尘速率只有 12 g/h,颗粒细到能直接进肺泡。
铣削一侧按碎屑设计抽风:机床罩内 1200 m³/h,先旋风分离再布袋过滤,罩内粉尘从 8 mg/m³ 压到 1.2 mg/m³;激光一侧必须 HEPA H13 加活性炭两级,风量 800 m³/h,风量不足时烟尘外溢,会在切口上留一层 0.02 mm 的油膜,事后擦不掉,喷漆也盖不住。
| 项目 | CNC 铣削 | CO2 激光切割 |
|---|---|---|
| 副产物形态 | 0.2–0.5 mm 碎屑 | 0.1–0.3 μm 烟尘 |
| 产尘速率 g/h | 45 | 12 |
| 抽风量 m³/h | 1200 | 800 |
| 过滤组合 | 旋风 + 布袋 | HEPA H13 + 活性炭 |
| 未抽风时车间浓度 | 粉尘 8 mg/m³ | 烟尘 5 mg/m³ |
| 罩口风速 m/s | 0.5 | 0.8 |
| 噪声 dB(A) | 78 | 62 |
气味是激光的隐性成本。ABS 切烟里的苯乙烯实测 2–8 mg/m³,车间要维持 −5 Pa 负压才不会串到装配线;铣削一侧主要是塑料屑味,罩口 0.5 m/s 就能压住。
噪声反过来。铣削空转 72 dB(A)、切削 78 dB(A),一台机器摆进 6 m 跨的车间,3 台就要加隔声罩;激光整机 62 dB(A),3 台并排也不用额外处理。
管路的静压决定方案能不能落地。1200 m³/h 的铣削支管按 8 m/s 取 Ø230 mm;激光的 800 m³/h 支管取 Ø190 mm,管道每延长 5 m 末端风量掉 6%,工位离主机超过 12 m 要补一台 300 m³/h 增压风机。
四、成本:1 件到 500 件的换挡点
成本要按批量分三段看,不能用一个单价谈全年。1 件时编程与开机占大头,激光 6 元、铣削 12 元;50 件时铣削靠一次装夹排 6 件把单件压到 9.4 元,激光还是 6 元;500 件、每件 4 个孔时,铣削一次装夹走完 4 孔只要 6 min,单件降到 5.8 元,激光按周长累加反而涨到 9.2 元。
换挡点落在 300 件上下,具体位置由每件孔数和孔周长决定。单孔、周长 190 mm 的件,两条线在 260 件交叉;4 孔、总周长 600 mm 的件,交叉点前移到 140 件,因为激光的成本随周长线性涨,铣削的成本随装夹次数摊薄。
工艺准备费也要摊进去。激光改图只改程序,换型时间接近 0 s;铣削改孔位要做钻模或改夹具,一套 800 元,摊到 300 件是 2.7 元/件,摊到 50 件就是 16 元/件。
| 批量 件 | 激光单件 元 | 铣削单件 元 | 差额 元 |
|---|---|---|---|
| 1 | 6.0 | 12.0 | +6.0 |
| 50 | 6.0 | 9.4 | +3.4 |
| 300 | 7.8 | 6.4 | −1.4 |
| 500 | 9.2 | 5.8 | −3.4 |
表里的差额不含返工。激光切偏 0.15 mm 的孔补不回来,箱体直接报废,实测报废率 2%;铣削偏了可以扩 0.2 mm 再装护线圈,返工率 0.5%。一只 180 元的箱体报废,等于 30 个 6 元孔的差价,批量越大这笔账越重。
五、孔口与密封:8 mm 边距怎么留
孔口离密封槽的边距决定箱体还能不能保住防护等级。经验值是孔边到密封槽外沿不小于 8 mm,壁厚 3 mm 时低于 6 mm,压紧后槽壁会被孔口拉薄,1 m 水深 30 min 的浸水试验就在这个位置先渗。
激光孔口的熔边在长期压紧下会蠕变。60 ℃、压紧力 120 N 存 72 h,熔边厚度从 0.10 mm 减到 0.06 mm,密封条压缩量随之掉 0.04 mm,气密复测就开始漂。铣削孔口是冷切口,同样的条件厚度不变。
图纸上把三件事写清楚就够:孔心到密封槽外沿的边距、孔口倒角 0.5×45°、去毛刺后毛刺高度不超过 0.05 mm。三行标注加上 0.2 mm 的孔口平面度,供应商的工艺路线基本被定死,剩下的只是价格。
孔口做完还要过一道尺寸确认。用游标卡尺量孔径、用塞规量圆度,60 mm 孔的圆度控制在 0.05 mm 以内;箱体二次加工的交货单附上这三个读数,复测时不用再猜是孔还是密封条的问题。
结论
箱体二次加工的选型可以放在批量与公差两个坐标上看。公差带收在 ±0.05 mm、孔内要压密封圈的,走铣削,单件 12 元买的是 0.15 mm 的确定性和冷切口;公差放到 ±0.20 mm、只做透气排水的,走激光,6 元一件,换型不花时间。两个坐标交叉出四个象限,中间那条 300 件的分界线不是固定值:4 孔件前移到 140 件,单孔件后移到 260 件,按件算过再签合同。落单前让供应商各切 5 件做首件,量孔径、量锥度、量毛刺,三个数一出来,工艺路线就不用再争。同一批订单里两种工艺并存很正常,按孔的功能分档即可。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号