

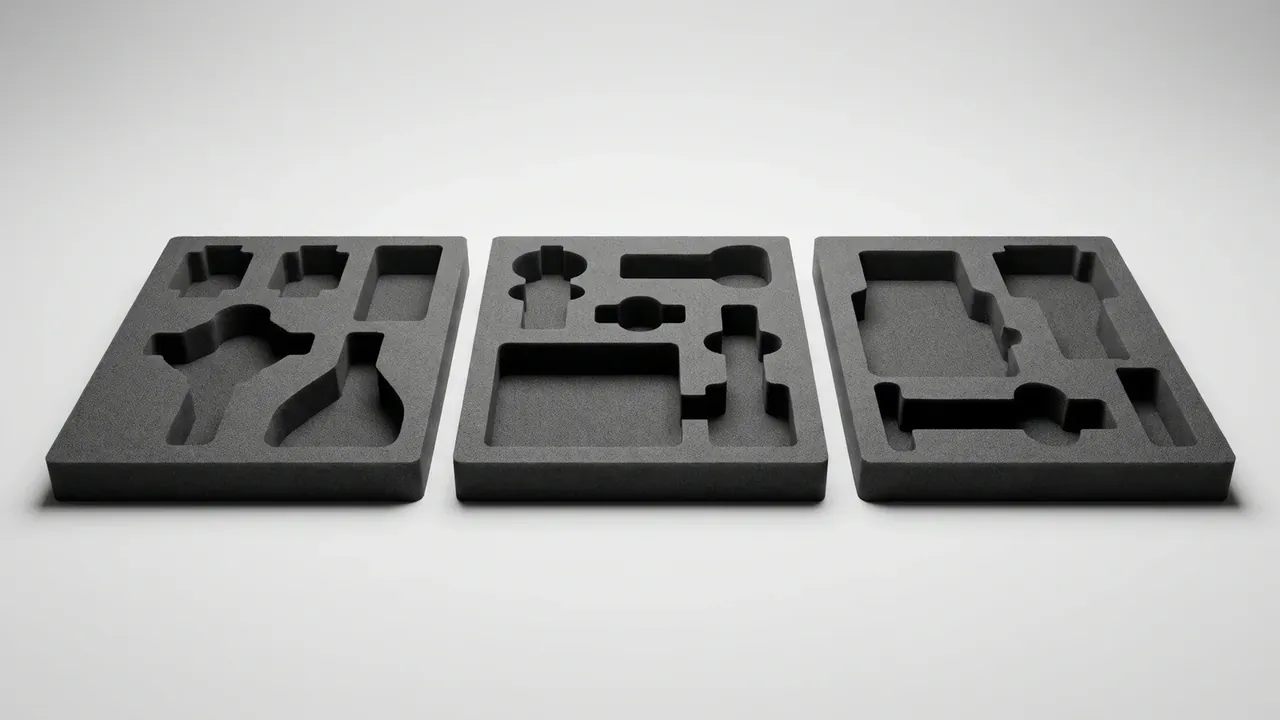
快速答案:定制泡棉内衬是按内腔尺寸做出的板材,再按内装物轮廓挖出腔位。密度决定吸多少次振动,硬度决定贴合还是让位,开槽决定腔壁直落还是带台阶。
目录
- 定制泡棉内衬是什么:一块被切出形状的缓冲层
- 密度:每立方米多少公斤决定什么
- 硬度:同等密度下的软硬差别
- 开槽:刀模、数控与分层贴合
- 三类内衬:整块开槽、分层叠合与上下对夹
- FAQ
一、定制泡棉内衬是什么:一块被切出形状的缓冲层
定制泡棉内衬不是往箱里塞棉花。它是一块与内腔等大的板材,正面按内装物轮廓挖出腔位,六个面被包住,晃动被过盈吃掉,冲击被孔壁层层衰减。
它同时做三件事:定位靠过盈,腔位比物件外形小零点五到二毫米;隔离靠筋,相邻腔位留八毫米实体;承接靠底厚,腔底到箱底留十到十五毫米。
与手撕泡棉的分界在形状。手撕只能拼方块;定制按图纸切任意轮廓,腔壁可斜、可阶梯。
二、密度:每立方米多少公斤决定什么
密度是每立方米的重量。同一材料,密度越高孔壁越厚、抗压越高、重量越大、价格越贵。箱内衬常用区间是二十五到五十。
密度直接改写吸能曲线。过低,反复取放后腔壁磨塌,物件开始晃;过高,泡棉几乎不压缩,冲击绕过泡棉直接进箱体。防护要的是一段能压下去百分之二十到四十的行程。
| 材料与密度 | 手感 | 回弹 | 典型用途 |
|---|---|---|---|
| 聚乙烯 25–30 | 松软,指压留痕 | 慢 | 线材、织物、轻型外壳 |
| 聚乙烯 42–50 | 硬挺,边缘不易塌 | 较快 | 重型件、长腔、电池组 |
| 乙烯醋酸乙烯酯 60–90 | 密实,几乎不吸水 | 快 | 精密件、高频取放 |
核对密度不必信口头说法。切一块一百乘一百乘五十毫米的试样,体积零点零零零五立方米,称出十五克即三十公斤每立方米。试样取板材中部,边缘被压实,读数偏高。
三、硬度:同等密度下的软硬差别
硬度常用百分之二十五压缩时的反力或邵氏 C 表示,描述同一密度下材料抵抗局部变形的能力,决定物件进出要花多大力气。
腔壁偏硬,物件要用力按进去,棱角最先磨白;腔壁偏软,振动几百公里后,硬外壳的边角会把腔壁磨出粉。两种失效位置相同,原因相反。
| 25% 压缩反力 | 邵氏 C | 手感 | 适合的取放频率 |
|---|---|---|---|
| 二十五千帕以下 | 二十左右 | 一按到底 | 每天多次,徒手取放 |
| 三十到五十千帕 | 二十五到三十五 | 需稍用力 | 每周数次,戴手套操作 |
| 五十千帕以上 | 四十以上 | 按不动 | 一次装到位,长期不取 |
硬度的另一半是过盈量。腔深比物件厚度小两到四毫米;小于两毫米会晃,大于四毫米则合盖要用力,锁扣长期受力,铰链先坏。
四、开槽:刀模、数控与分层贴合
腔位怎么切,决定成本、交期与质量。三条路各有边界,选错不是做不出来,是不划算。
刀模冲切把整块板放钢刀模上一次冲透,腔壁垂直,圆角由刀模决定。模具费按复杂度算,两百件以上才摊得薄;深腔与斜壁做不了。
数控铣切按图纸走刀,一件也做,深腔、斜壁、异形都能落。腔壁留两到五度脱模斜度,否则取件要撬;壁面有细密刀痕,外观要求高的要打磨。
分层贴合把五、十、二十毫米的板叠起来,每层切不同轮廓,叠出带台阶的腔;有法兰的物件只能走这条路。
| 方式 | 起做量 | 腔壁 | 深腔 | 模具费 | 交期 |
|---|---|---|---|---|---|
| 刀模冲切 | 200 件以上 | 垂直,边缘利 | 不行 | 中 | 快 |
| 数控铣切 | 1 件起 | 带斜度,有刀痕 | 可以 | 无 | 慢 |
| 分层贴合 | 50 件以上 | 阶梯 | 可以 | 低 | 中 |
| 热压成型 | 300 件以上 | 曲面 | 不行 | 高 | 中 |
五、三类内衬:整块开槽、分层叠合与上下对夹
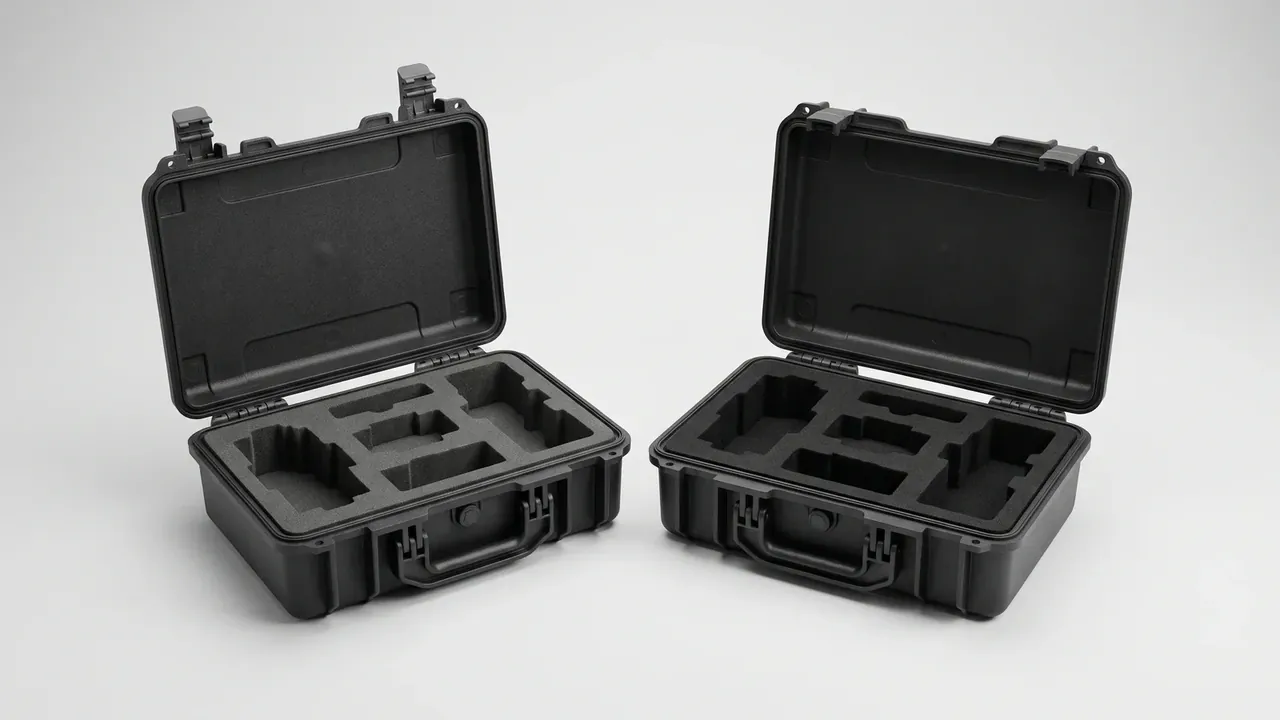
抛开材料与工艺,定制泡棉内衬只有三种构造。选型先看物件有没有台阶,再看高度是否超过底衬。
整块开槽最简:一块三十到五十毫米的板切到底,物件坐进腔里。扁平件、板卡、镜头这类矮于底衬的,用它最省。
分层叠合是两到四层贴合,上层开大腔、下层开小腔,形成台阶。成套工具、带电池仓的仪器,用它才排得开。
上下对夹是箱底一块、盖内一块,物件被上下压住。高于底衬的长件、易滚件靠它定位,盖子一合就锁死。
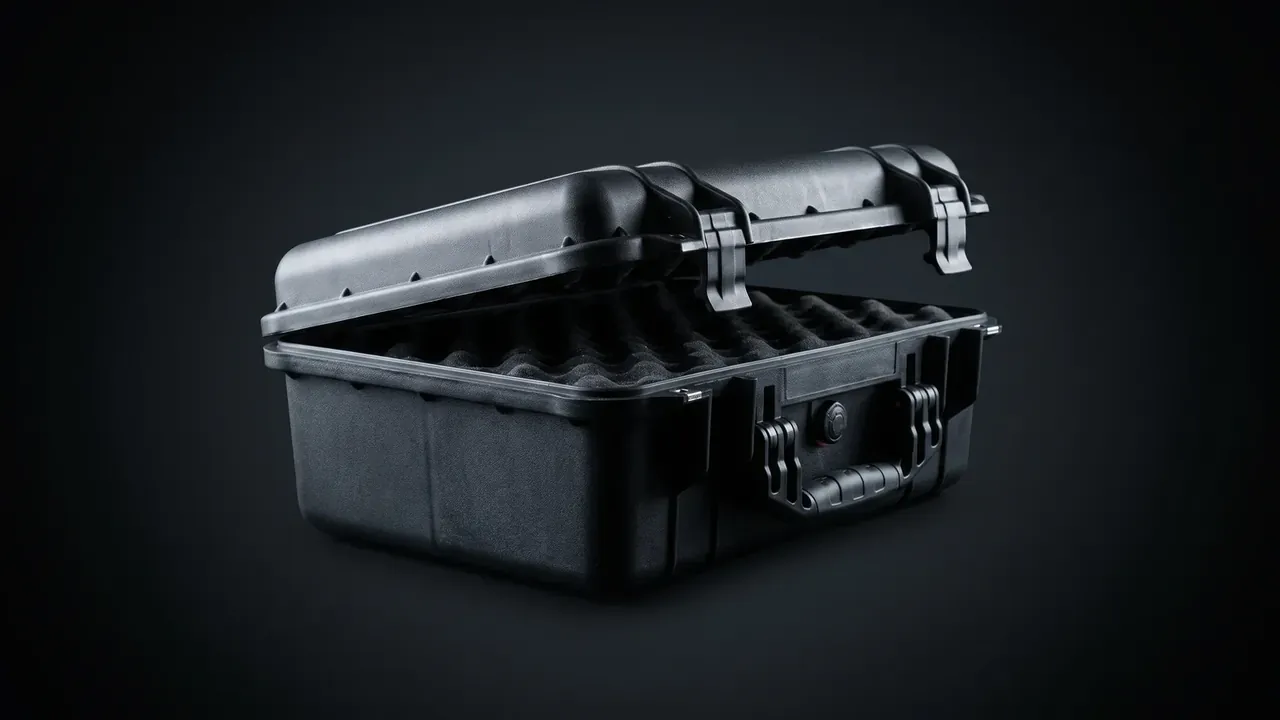
| 构造 | 层数 | 适用物件 | 成本 | 返修 |
|---|---|---|---|---|
| 整块开槽 | 1 | 扁平件、板卡、镜头 | 低 | 换整块 |
| 分层叠合 | 2–4 | 成套工具、主机加配件 | 中 | 换单层 |
| 上下对夹 | 2 | 高件、圆柱件、易滚件 | 中高 | 换单层 |
胶水常被忽略。水性胶气味小、固化慢;热熔胶快,但耐温只有六十度,走海运的集装箱在甲板上能到七十度,胶层蠕变,腔位错位。出口件按海运工况选胶。
结论
三个数字决定定制泡棉内衬的成败:密度定吸能,硬度定夹持,开槽定形状。三者对应三种失效,密度低了塌腔,硬度错了磨角,开槽选错则装不进去。写进图纸,定制泡棉内衬才算选明白。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号