

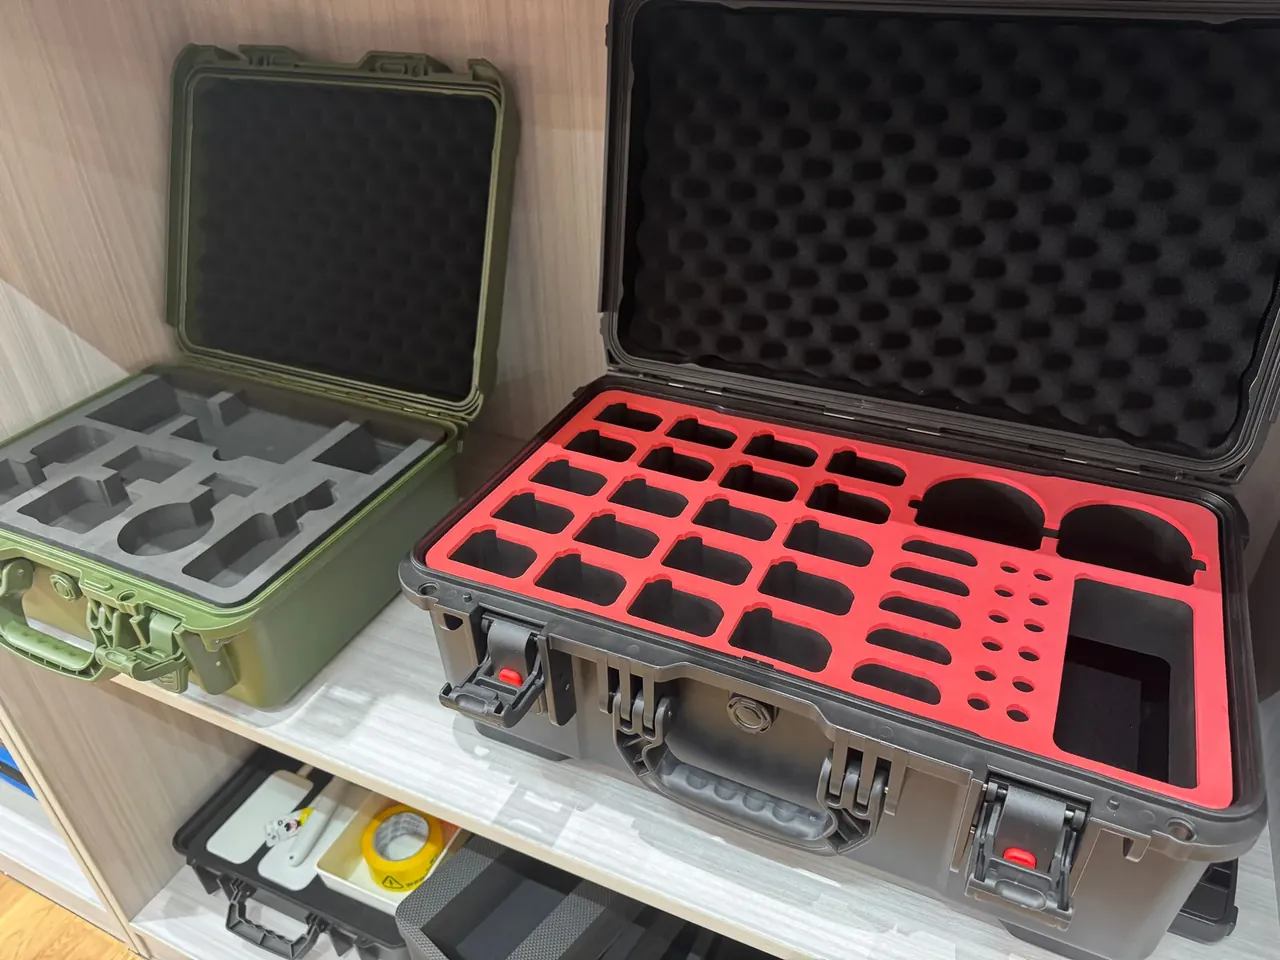
快速答案:仪器箱内部泡棉定制从三维扫描到成品要过六道工序,EVA 70 kg/m³ 与 EPE 30 kg/m³ 的分层配比、±0.5 mm 腔位公差与 0.3 mm 刀口补偿共同决定贴合度。一张单子从收图到出货,中途要过扫描、排刀、热压三次误差核对,每一道都会把上一步的偏差放大或吃掉。
目录
- 仪器箱内部泡棉定制的图纸入口
- 三维扫描到刀模轮廓的三步换算
- 热压与贴合工序的厚度账
- 腔位公差与刀口补偿
- 批次一致性的留样办法
- FAQ
一、仪器箱内部泡棉定制的图纸入口
一张泡棉单子进厂,第一道门槛不在刀床上,而在图纸能不能被刀模读懂。仪器有没有三维模型、腔位分几个、盖内要不要蛋格棉,这三件事答不上来,后面的扫描与排刀都无从下手。仪器箱内部泡棉定制的起点因此固定成三份东西:一份外形尺寸表、一张取放方向示意、一份腔位清单。
外形尺寸表要写到毫米后一位,取放方向要标出哪一面朝上。一台 210×160×85 mm 的手持仪器,接口在右侧、提带在上方,腔位开口就得朝上并让出右侧 15 mm 的插拔空间,否则装进去插不上线。腔位清单常带 3–6 格,主机、电池、线缆、探头、标定片各占一格,格与格之间留 8 mm 泡棉墙,墙太薄会在冲切时塌边。
格数一旦定了,泡棉外廓就跟着定,外廓又回头去卡箱体内净。内净 500×400×180 mm 的箱体,泡棉外廓取 495×395 mm、厚 60 mm,四周留 2.5 mm 让位,盖内再贴 20 mm 蛋格棉。三份东西对不上时先改图纸,不要拿刀模去试,试一次就是一副刀板。
二、三维扫描到刀模轮廓的三步换算
实物到刀模之间隔着三步换算,每一步都往轮廓里加一份偏差。扫描把仪器外形读成点云,精度按 ±0.05 mm 记;建模时在点云外再偏 0.25 mm 作为取放间隙;排刀时给刀口补 0.3 mm,抵消泡棉回弹与刀缝。三步走完,刀模轮廓比仪器实际外形大约 0.55 mm,装进去才不松不紧。
手板外形与量产件常差 0.3–0.8 mm,仪器箱内部泡棉定制的扫描工序正是为了吃掉这段差。拿手板排刀、等量产件到位再冲切,腔位就对不上,轻则松旷、重则装不进。稳妥的做法是等首件封样后再扫一次,两次点云叠在一起看偏差落在哪个面,落在接口面的要单独放宽 0.1 mm。
| 换算步骤 | 输入 | 输出 | 累计偏移 |
|---|---|---|---|
| 点云扫描 | 首件实物 | 外形点云 | ±0.05 mm |
| 建模偏移 | 点云 | 腔位曲面 | +0.25 mm |
| 刀口补偿 | 腔位曲面 | 刀模轮廓 | +0.30 mm |
三步的偏移方向必须一致向外,任何一步反向都会把腔位做小。腔位小了没有补救余地,只能重开刀板;做大了还能贴薄片找回来,成本差着一个量级。
三、热压与贴合工序的厚度账
厚泡棉靠分层贴合叠出来,不是一次发泡到 60 mm。常见配法是底部 20 mm EVA 承形、侧壁 15 mm EVA 定型、盖内 20 mm 蛋格棉吸震,三层用热压加胶贴合,压完总厚落在 55–58 mm,比名义值少 2–5 mm 属于正常收缩。仪器箱内部泡棉定制的厚度账要先算这一步,再回头改箱体内净。
热压取 130 ℃、45 s,胶层控制在 0.1 mm。温度低了胶不熟,撕开能看到白丝;时间长了泡棉表层结皮,回弹掉一档。贴合后的复合块要在 23 ℃ 放 24 h 再冲切,胶层没走完就下刀,腔壁会出现波浪边。
| 材料 | 密度 | 常用厚度 | 承担部位 |
|---|---|---|---|
| EVA | 70 kg/m³ | 15 / 20 mm | 底部承形与侧壁定型 |
| EPE | 30 kg/m³ | 20 / 30 mm | 盖内蛋格与轻载分隔 |
| XPE | 45 kg/m³ | 10 mm | 薄壁隔断与衬片 |
EVA 密度 70 kg/m³ 时,压缩永久变形可压在 10% 以内,按 23 ℃ / 22 h 的条件量;EPE 轻,30 kg/m³ 一压就扁,只适合盖内与轻载格位。两者混用的箱子里,承形的用 EVA,吸震的用 EPE,把重量与回弹分开算,整块内衬才不至于一边硬一边塌。
四、腔位公差与刀口补偿
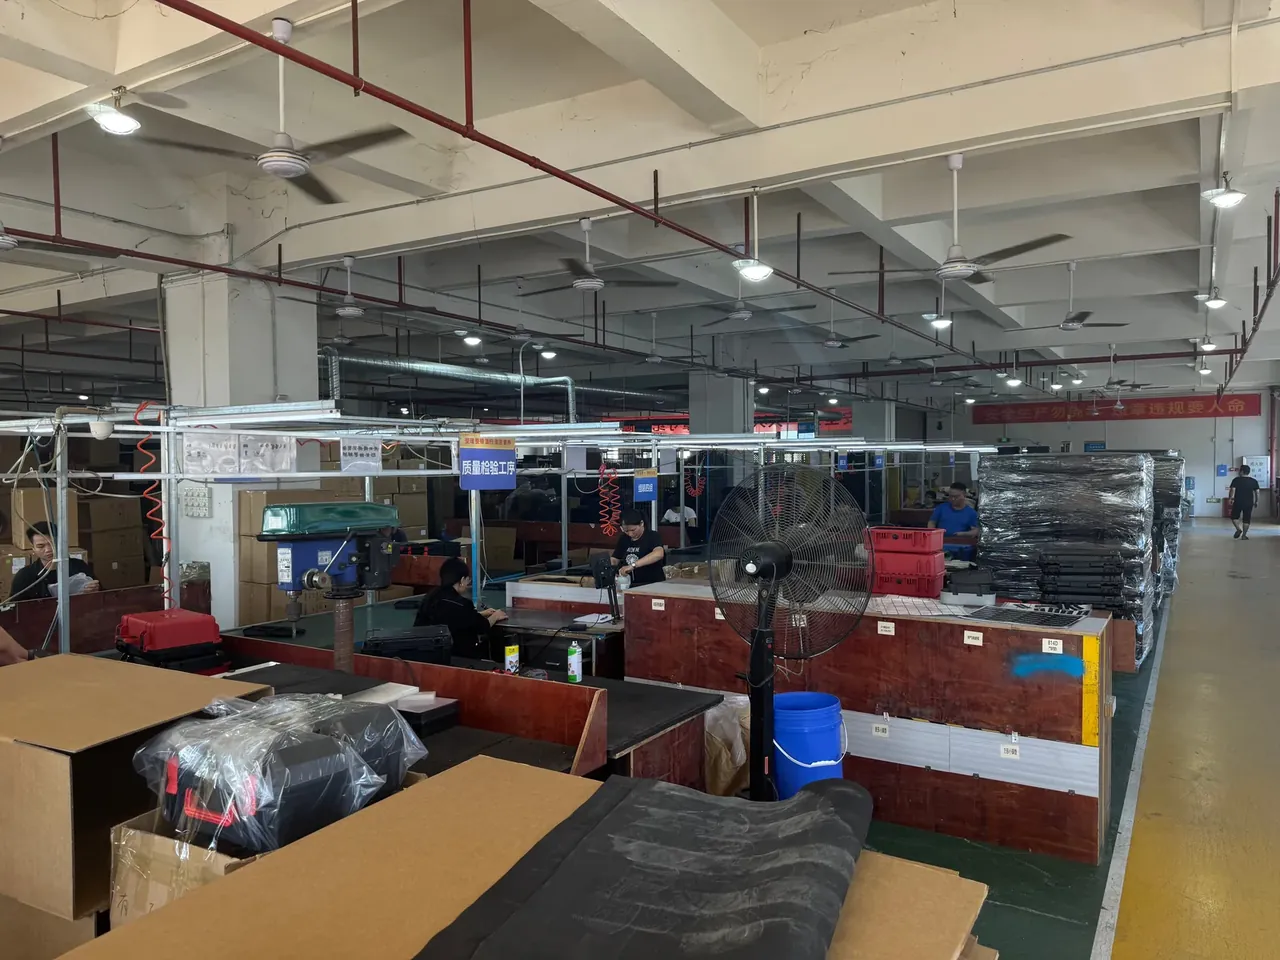
腔位公差按 +0.5 / 0 mm 单向放,意思只许做大、不许做小。仪器箱内部泡棉定制的刀口补偿取 0.3 mm 时,冲出来的腔位比刀模轮廓再大 0.15 mm,两头相加正好落在 0.5 mm 的上限内。补偿不足,腔位卡住机身;补偿过量,腔壁松垮,仪器在格子里自己晃。
刀板用 3 mm 厚钢板弯制,刀口磨过几轮之后补偿会漂 0.2 mm,这时冲出来的腔位开始偏小。检验台上量三处:腔位长、腔位宽、腔深,深度用带表卡尺从泡棉上表面量到底,读到 0.1 mm。三处只要有一处超差,刀板就要重排,不要指望靠手工修边找回来。
仪器箱内部泡棉定制的冲切压力与泡棉密度挂钩,70 kg/m³ 的 EVA 比 30 kg/m³ 的 EPE 需要更高的压痕力,同一副刀板换料就得重调。刀口钝了会拉丝,腔壁出现毛边,毛边在取放时被带进腔底,久了就压实成一层硬壳。
五、批次一致性的留样办法
同一张图纸做三批,差别常常出在泡棉本身而不是刀模。发泡批次一换,密度就可能漂 ±5%,压缩曲线跟着变,装同一台仪器的手感就不一样了。留样的目的就是把这份漂移量出来,而不是等客户投诉再回头查。
每批留 3 只复合块,标上批次、密度、贴合日期,量三样:密度偏差、色差、腔位尺寸。色差按 ΔE ≤1.5 判,深浅不一的内衬装进同一批箱子会被一眼看出来;密度偏差超过 ±5% 的整批不进交付,因为压缩永久变形的账会跟着一起走样。
| 留样项 | 抽检频次 | 判定 |
|---|---|---|
| 复合块总厚 | 每批 3 只 | 55–58 mm |
| 腔位长宽 | 每批 3 只 | +0.5 / 0 mm |
| 密度偏差 | 每批 1 次 | ±5% 以内 |
| 色差 | 每批 1 次 | ΔE ≤1.5 |
留样块存 12 个月,客户回头补单时先拿旧块比对,能省掉一轮重新扫描。仪器箱内部泡棉定制的批次一致性,说到底就是这三只块子守不守得住。
结论
仪器箱内部泡棉定制的质量,落在三个可量的位置上:扫描 ±0.05 mm 起头、建模与刀口各加 0.25 mm 与 0.3 mm、腔位收到 +0.5 / 0 mm;厚度按 20 + 15 + 20 mm 三层贴合,压完落在 55–58 mm;批次靠每批 3 只留样块守密度 ±5% 与色差 ΔE ≤1.5。六道工序按序走完,泡棉才会服帖地跟着仪器走。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号