

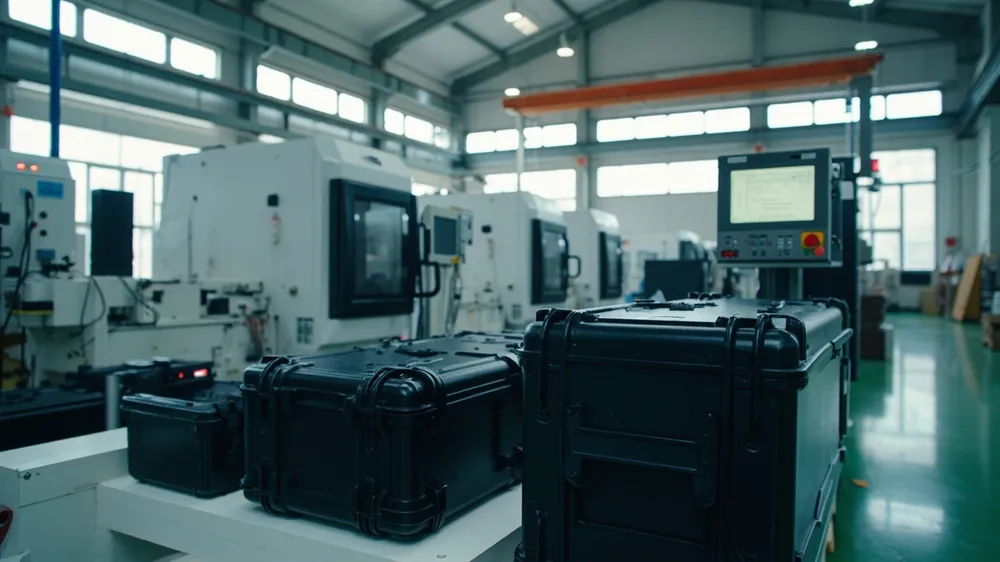
当你带着一款无人机去问「能不能做配套箱盒」时,几乎所有工厂都会回答能。真正的分水岭不在能不能做,而在于做出来的第一只样品和第五千只是否还是同一只。无人机箱盒属于典型的「看起来简单、做起来吃公差」的产品:机身、云台、电池、遥控器、桨叶各有不同的脆弱点和尺寸约束,任何一处腔位偏了,用户拿到的就是一个装不进去或者晃得厉害的箱子。本文从采购方视角,拆解一家真正具备量产能力的无人机箱盒生产工厂应该长什么样,以及你在下单前该核实什么。
一、为什么无人机箱盒比普通箱子更吃工艺
普通的工具箱只需要一个能装的空间,而无人机箱盒要同时解决四个互相牵制的问题。
第一是形状不规则。无人机机身有轴距、有折叠机构、有突出的天线和脚架,云台是球形且极其脆弱,桨叶细长易折,电池则是重量集中且对温度敏感的部件。这意味着内衬不能是简单的方块挖空,而要为每一个部件设计独立的受力支撑点。
第二是脆弱等级差异极大。同一个箱子里,机身壳体可以承受一定压力,而云台排线、镜头镀膜、桨叶尖端的承受能力相差几十倍。设计时必须按最脆弱的部件来定缓冲标准,而不是按平均值。
第三是重量分布不均。电池通常占整机重量的相当比例,且集中在某一侧。如果内衬设计让重心偏移,箱子在搬运时会倾覆,内部的部件就会相互碰撞。
第四是使用频次高且环境差。无人机是拿出去飞的设备,箱体要经受精灵、沙漠、海边、车载、徒步等多种工况,还要被反复开合。这决定了它不能按「一次性运输包装」的标准来做。
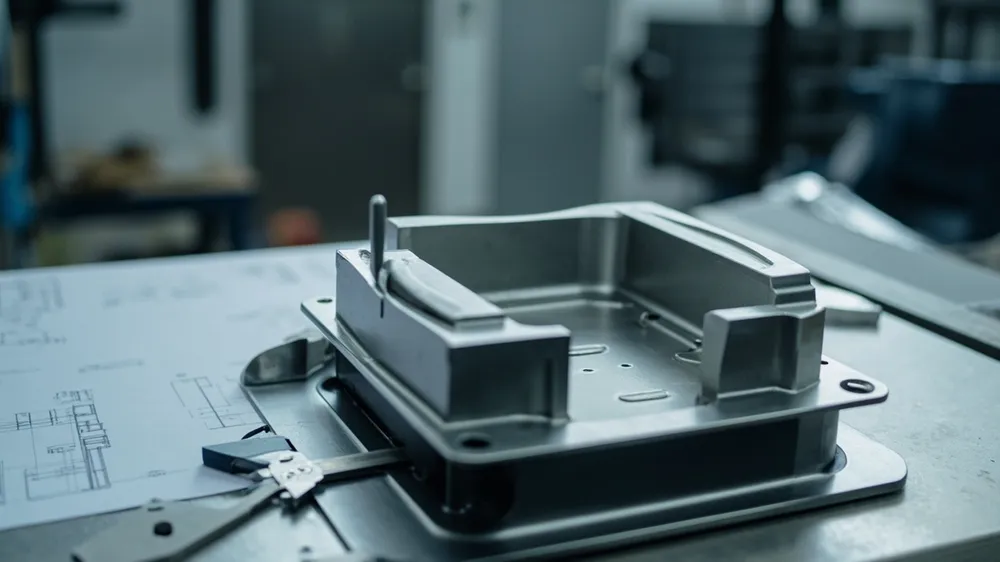
二、工厂的核心能力结构
评估一家工厂,不应只看厂房面积或设备数量,而要看它是否具备完整的闭环能力。下表列出五个核心环节及其关键指标。
| 能力环节 | 关键指标 | 为什么重要 |
|---|---|---|
| 产品设计 | 是否有独立设计能力、能否出具 3D 图纸与装配图 | 决定能否把模糊需求转成可制造方案 |
| 模具制造 | 模具加工精度、试模与修模流程、模具寿命记录 | 模具决定成品 80% 的尺寸一致性 |
| 注塑成型 | 机台吨位覆盖、工艺参数记录、批次稳定性 | 决定壁厚均匀性与成型缺陷率 |
| 内衬加工 | 热压成型、刀模切割、CNC 雕刻能力 | 腔位精度直接决定保护效果 |
| 检测与验证 | 是否有跌落、密封、振动测试手段 | 决定能否用数据证明性能而非口头承诺 |
这五个环节中任何一个外包,都会引入额外的沟通成本和公差累积。真正有能力的工厂,至少要把设计、模具、注塑、内衬四个环节掌握在自己手里。
三、从原料到成品:无人机箱盒的完整生产流程
理解流程,才能判断工厂在哪些环节可能偷工减料。标准流程分为八个步骤。
第一步:需求确认与载荷分析。工厂应当要求你提供真实的无人机实物或精确模型,而不是只给外形尺寸。因为腔位设计需要知道云台位置、桨叶折叠状态、电池仓开口方向等细节。只凭尺寸做出的箱子,往往在细节处装不进去。
第二步:方案设计。输出 3D 模型与内衬布局图。这一阶段要确定箱体材质、壁厚、锁扣数量与位置、内衬材质与密度、以及是否需要压力平衡阀、轮子等配件。
第三步:模具开发与试模。模具钢材选择、流道设计、冷却水路布置都会影响成型质量。试模后要检查壁厚均匀性、缩痕、飞边、变形等指标,必要时修模。这个过程往往需要反复两到三轮。
第四步:原料准备与干燥。不同树脂对水分的敏感程度不同,PC 等材料若未充分干燥,成型后会出现银丝、气泡和强度下降。正规工厂会有干燥设备和含水率检测。
第五步:注塑成型。按设定的工艺参数批量生产壳体。关键控制点是料温、模温、注射压力、保压时间与冷却时间,这些参数需要被记录并可追溯。
第六步:内衬加工。根据选定的工艺(热压成型、刀模切割或 CNC 雕刻)加工内衬。热压成型的腔位精度和耐用性最好,适合批量;刀模切割灵活但长期耐用性略逊。
第七步:装配。安装锁扣、铰链、提手、密封圈、轮子等五金件。这一步的扭矩控制和装配顺序会影响密封性能和使用寿命。
第八步:检验与包装。包括外观检查、尺寸抽检、功能测试(开合、密封)以及包装。批量订单还应执行抽样标准的检验。
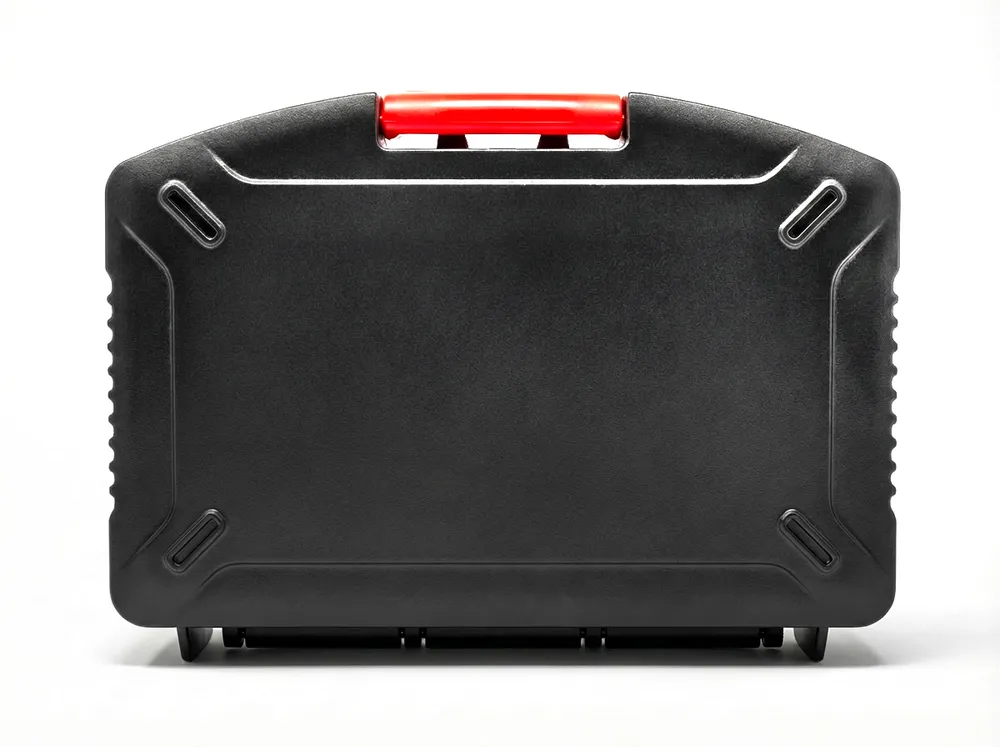
四、材质选择的工程逻辑
无人机箱盒的主流材质是 PP、ABS 和 PC 三种,选择依据不是「哪个贵哪个好」,而是使用场景。
| 材质 | 优势 | 短板 | 典型场景 |
|---|---|---|---|
| PP(聚丙烯) | 重量轻、韧性好、耐化学腐蚀、成本低 | 低温韧性下降、刚性相对弱 | 常规作业、注重便携与成本 |
| ABS | 刚性好、表面光亮、易印刷、尺寸稳定 | 低温抗冲击一般、耐候性一般 | 需要外观质感和印刷效果 |
| PC(聚碳酸酯) | 抗冲击极强、低温韧性好、可透明 | 易应力开裂、耐刮性弱、成本高 | 极寒地区、高价值载荷 |
实际生产中,很多工厂会采用共混改性或复合方案来平衡性能。例如 PP 加玻纤提升刚性,ABS/PC 合金兼顾强度与加工性。采购方需要问清楚的是:具体用的是哪个牌号、哪个批次,以及是否有第三方检测报告支撑。
五、内衬才是保护的核心
很多人把注意力放在外壳上,但真正保护无人机的是内衬。无人机最容易损坏的是云台和桨叶,而这两者的保护完全依赖腔位设计。
云台部分应当采用「悬浮式」设计——腔位只接触云台的坚固部位,让球形本体悬空,四周留出缓冲空间。这样在受到冲击时,云台不会因为直接接触腔壁而传递冲击。
桨叶应当单独开槽固定,避免与机身或其他硬物接触。细长物品最怕的是侧向受力,平放且两侧限位是最稳妥的方案。
电池仓需要考虑散热与固定。电池重量大,腔位应当承受其重量而不是让电池悬空晃动;同时若运输场景涉及高温环境,应评估是否需要隔热设计。
遥控器和配件应当有独立位置,避免与主机相互摩擦。高频使用的物品(如遥控器)应放在最易取用的位置。
六、质量控制看什么
工厂说「我们有质检」是没意义的,要看具体的检测项目和数据。
- 尺寸检测:关键内外尺寸是否对照图纸抽检,公差范围是多少。
- 外观检测:是否有明确的缩痕、飞边、划伤判定标准。
- 密封检测:是否进行气密或淋水测试,测试压力与判定标准是什么。
- 跌落测试:是否按标准高度和姿态进行,装载状态下测试还是空箱测试。
- 开合寿命:锁扣和铰链是否进行疲劳测试,循环次数是多少。
- 批次追溯:是否有生产批次记录,出现问题时能否追溯到原料和工艺参数。
其中「装载状态测试」最为关键。空箱能通过的测试,装载后未必能通过,因为载荷会改变箱体的受力状态。
七、交期与起订量的真实构成
无人机箱盒的交期通常由四段时间组成,采购方需要分开理解。
| 阶段 | 影响因素 | 说明 |
|---|---|---|
| 设计确认 | 需求清晰度、修改轮次 | 需求越模糊、修改越多,耗时越长 |
| 模具开发 | 模具复杂度、钢材供应、试模次数 | 通常是整周期中最长的一段 |
| 量产制造 | 订单数量、排产计划、工序复杂度 | 数量越大单件越快,但总时长增加 |
| 检验交付 | 检验标准、物流方式 | 严格检验与特殊包装会增加时间 |
起订量方面,若使用现有模具,起订量通常较低;若需要开新模,则需要考虑模具费用的摊销。采购方应当如实告知预计的总量,因为报小量会锁定一个偏高的单价。
八、采购方现场核实清单
如果条件允许,实地验厂是最有效的评估方式。以下是建议核实的项目。
- 看模具车间:是否有自主模具加工能力,设备精度如何,模具是否有编号和寿命记录。
- 看原料仓库:原料是否有牌号标识、批次记录、干燥条件是否到位。
- 看注塑车间:工艺参数是否有记录表单,现场是否有作业指导书。
- 看内衬加工:热压或切割设备情况,能否做出复杂腔位。
- 看检验区:有哪些检测设备,是否有测试记录,记录是否完整可查。
- 看成品仓库:成品如何存放,是否有堆叠限高和防潮措施。
- 要样品:要求提供量产标准件而非精修展示件,并自行做装载与跌落验证。
如果无法实地验厂,可要求工厂提供 video 验厂、检测报告、以及至少一个可联系的同类型客户案例。
九、常见的合作陷阱
第一个陷阱是样品与量产不一致。工厂用精挑细选的样品甚至手工修整件交付,量产却是另一套标准。防范方法是要求封样,并在合同中约定量产需与封样一致。
第二个陷阱是材质替换。报价时用一种牌号,量产时换成更便宜的。防范方法是把材质牌号写进合同,并要求提供材质证明。
第三个陷阱是内衬减配。外壳看起来一样,但泡棉密度降低、厚度变薄,保护性能大幅下降。防范方法是明确内衬的密度和厚度指标,并在验收时称重对比。
第四个陷阱是五金件降级。锁扣、铰链换成更便宜的款式,短期看不出问题,长期会松动失效。防范方法是指定五金件型号,并要求可更换性。
十、不同类型无人机对箱盒的需求差异
同样是无人机箱盒,不同机型的诉求差别很大。工厂若用一套方案套所有机型,往往在每个细分场景上都不够贴合。
消费级折叠无人机的核心诉求是便携。这类机型整机可折叠至接近手掌大小,配套箱盒也应当紧凑,甚至要能放进普通背包。设计重点是空间利用率——每一厘米都要计算,内衬采用多层结构,上层放主机与遥控器,下层放电池与配件。防护等级满足日常泼溅即可,不必追求极端密封,以免增加体积和开启难度。
行业级作业无人机则完全不同。这类机型体积大、重量高,且常配备多组电池、RTK 模块、喊话器或探照灯等载荷。箱盒需要具备更高的防护等级、更大的内部空间,以及更合理的重量分配。行业用户往往在野外作业,箱体要经受沙尘、雨水、车载颠簸,因此密封、防尘、抗跌落是硬指标。此外,行业用户通常需要同时携带多块电池,电池仓的设计要考虑隔离与固定。
FPV 与穿越机的形状最为不规则,且用户对取用速度要求极高。这类箱盒通常采用开放式或半开放式设计,配合快速固定的绑带或魔术贴,让飞手能在几十秒内完成取放。保护重点是机身框架和摄像头,而对细微划痕的容忍度较高。
测绘与巡检无人机往往与 RTK 基站、天线、三脚架等设备配套使用。箱盒设计需要考虑这些附件的存放,且由于测绘设备价值高、精度要求严,内衬的支撑与缓冲标准要相应提高。
十一、成本构成拆解
理解成本构成,才能在谈判时找到真正的降价空间,而不是盲目压价导致减配。无人机箱盒的成本通常由六部分组成。
| 成本项 | 影响因素 | 占比特征 |
|---|---|---|
| 模具摊销 | 模具复杂度、订单总量 | 小批量时占比极高,大批量时快速摊薄 |
| 壳体材料 | 树脂牌号、壁厚、颜色 | 随原料行情波动 |
| 内衬材料与加工 | 材质密度、工艺复杂度、腔位数量 | 复杂内衬可达总成本的三成以上 |
| 五金配件 | 锁扣、铰链、提手、轮子的规格 | 进口件与国产件差异明显 |
| 人工与装配 | 装配工序数、自动化程度 | 工序越多成本越高 |
| 检测与包装 | 检测标准、包装方式 | 严格检测会增加成本但降低风险 |
从这张表可以看出,真正有效的降价杠杆是减少内衬复杂度和提高订单批量,而不是压低材料等级。把腔位数量从十二个精简到八个,往往比把泡棉密度降低一档更能省钱,而且不会牺牲保护性能。
十二、出口运输与合规要点
如果箱盒需要跨境运输,有几项容易被忽略但会造成实际损失的细节。
包装方式决定了运输损耗率。裸箱直接装柜是最省钱的方式,但箱体相互摩擦会造成划痕。常见做法是每个箱子套一个保护袋或装入独立纸箱,虽然增加成本,但能显著降低外观不良率。
商品归类与单证需要提前确认。塑料制箱盒的归类取决于材质与用途,前六位编码在国际上统一,但后续位数由目的地国家确定。编码错误会导致清关延误甚至罚款,建议在首批发货前与报关行确认并存档。
目的地认证要求因市场而异。出口欧盟通常需要关注环保相关法规对材料的限制;出口北美可能涉及特定的包装材料要求。这些要求应当在打样阶段就提出,而不是量产后才发现需要重新选材。
运输方式的选择取决于时效与成本。箱盒属于体积大、重量轻的泡货,海运时集装箱利用率是决定单件成本的关键,因此堆码设计直接影响运费。空运则适合紧急补货或样品。
十三、售后、备件与长期合作
箱盒不是一次性买卖,尤其对于行业用户,长期稳定的供应能力往往比首单价格更重要。
备件供应应当写进合作协议。锁扣、铰链、密封圈、轮子都属于易损件,若工厂承诺长期供应且价格稳定,箱子的实际服役寿命会大幅延长。反之,一个买不到锁扣的箱子,即使壳体完好也只能报废。
质量异议处理机制需要事先约定。包括异议提出时限、判定标准、补货或赔偿方式。没有约定的情况下,双方很容易在「这批货算不算合格」上产生分歧。
设计变更流程也要明确。当你的无人机型号更新时,箱盒需要相应调整。工厂是否保留原始模具、修改模具的费用如何计算、变更周期多长,这些都是长期合作中必然会碰到的问题。
长期合作的价值在于工厂对你的产品越来越熟悉,能够在你提出新需求时快速给出可行方案,甚至主动提出优化建议。这种默契是短期比价换不来的。
十四、如何写一份合格的箱盒技术规格书
很多合作纠纷的根源,是需求只存在于口头。采购方说「要一个结实的箱子」,工厂理解为一个厚壁的箱子,而采购方真正需要的是「在装满设备时从一米高度跌落不损坏云台」。这两种理解会导向完全不同的产品。一份合格的规格书,能把模糊期待变成可验证的条款。
规格书应当包含以下十个要素:
| 要素 | 应写明的内容 | 常见遗漏 |
|---|---|---|
| 载荷清单 | 每个部件的名称、外形尺寸、重量、脆弱部位 | 只给总数不给分布 |
| 使用环境 | 温度范围、湿度、是否接触盐雾或化学品 | 只写「户外」不写具体条件 |
| 防护目标 | 以标准表述的防尘防水等级 | 只写「防水」不写等级 |
| 跌落要求 | 跌落高度、姿态、装载状态 | 不明确是否装载 |
| 尺寸约束 | 内部净空与外部最大尺寸 | 只给外部尺寸 |
| 材质要求 | 树脂牌号、壁厚、是否需阻燃 | 不指定牌号 |
| 内衬要求 | 材质、密度、厚度、腔位数量 | 不写密度与厚度 |
| 五金与配件 | 锁扣、铰链、提手、轮子的规格 | 不指定型号 |
| 数量与交期 | 首单数量、预计年度总量、期望交期 | 低报数量 |
| 验收标准 | 抽检方式、判定依据、异议处理 | 完全没有约定 |
其中最容易被遗漏又最容易引发争议的是验收标准。没有约定验收标准的合作,一旦出现质量问题,双方会陷入「这算不算不合格」的拉锯。建议在规格书中直接写明:按什么抽样标准、抽检多少、哪些缺陷属于严重不合格、出现不合格时如何处理。
一个实用的做法是把封样写进规格书。双方签字确认的样品,作为量产的比对基准,并注明「量产产品应与封样在材质、结构、外观上保持一致」。这一条能解决绝大多数「样品与量产不一致」的纠纷。
规格书不必很长,但必须可验证。凡是无法测量的描述(如「结实」「美观」「高档」),都应替换成可测量的表述(如「装载状态下从一米高度自由跌落六面各一次后,云台功能正常」)。当你把需求写成可验证的条款,工厂反而更容易给出准确报价,因为不确定性带来的溢价会消失。
十五、总结
选择无人机箱盒生产工厂,本质上是在选择一套质量管理体系,而不是在买一个箱子。真正值得合作的工厂,能够说清楚自己的材料来源、工艺参数、检测标准和追溯方式,并且敢于让你看到这些数据。如果一个工厂只能给你价格而不能给你数据,那么低价背后往往藏着你在验收时才发现的成本。
具体落地时,建议采购方在启动项目前做好三件事。第一,先把载荷整理清楚。把机身、电池、遥控器、桨叶和各类配件的实物照片、外形尺寸与重量列成一份清单,这比任何文字描述都更能让工厂理解你的真实需求,也能显著减少打样往返的次数。第二,把验收标准写成可测量的条款。明确跌落高度、是否装载、密封等级、抽样方式与判定依据,让「合格」成为双方共同认可的定义,而不是事后争论的话题。第三,在合同中约定封样、材质牌号与备件供应。这三项约定能分别堵住「样品与量产不一致」「材质被替换」「锁扣坏了买不到」这三个最常见的坑。
做好这三件事,项目的可控性会大幅提升,你与工厂的沟通也会从反复猜测变成基于数据的讨论。对一个需要长期供货的无人机项目而言,这种确定性本身就值得投入——它省下的不只是钱,还有因箱盒问题耽误的每一次飞行任务。
关于无人机箱盒的具体选型方法,可参考我们的无人机防护箱指南;若你更关注定制流程本身,另见防护箱 OEM 与 ODM 详解与如何审核防护箱工厂。