

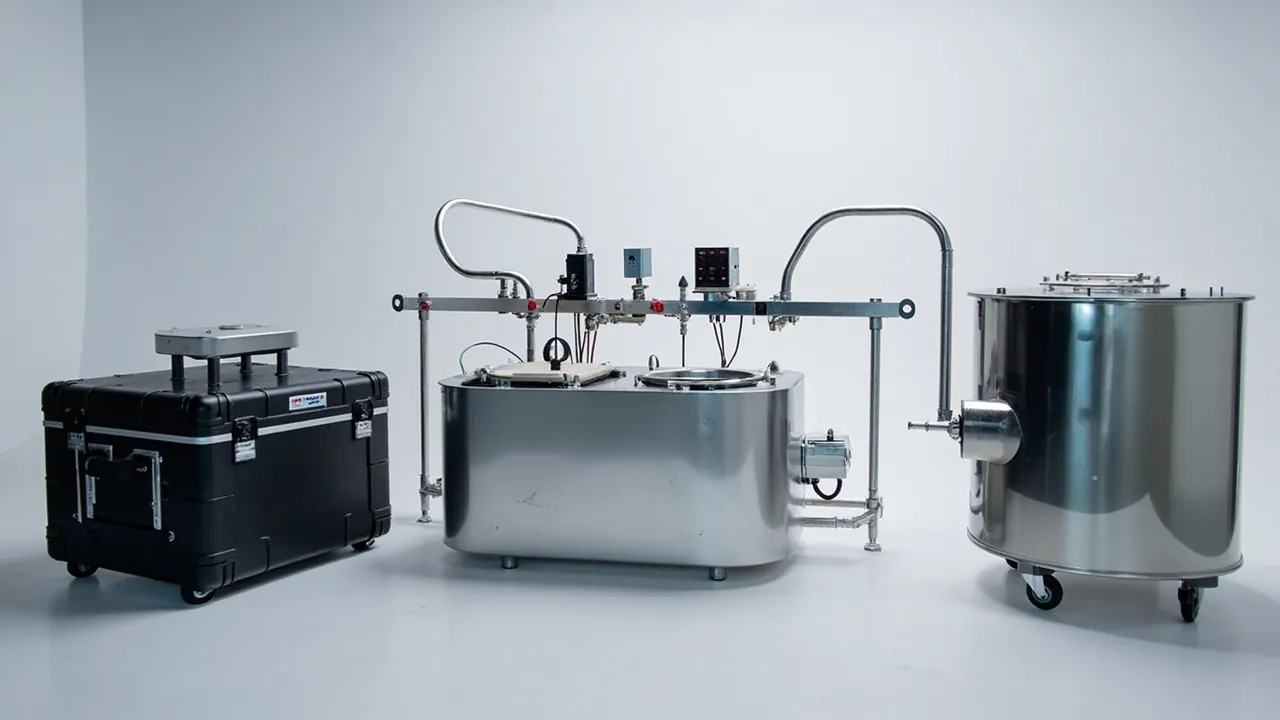
电镀与表面处理设备箱面对的核心问题只有一个词:腐蚀。结论先行:这类设备箱的第一设计目标不是抗冲击,而是耐腐蚀与液体分隔;整流器的变压器与母排怕潮、怕酸雾、怕振动,钛篮与阳极带残余槽液,挂具与滚筒带导电面污染,而任何一处残留液体在密封箱内长期滞留,都会让箱体与设备同时劣化。 按 IEC 60529 / GB/T 4208 做到 IP65 以上只是密封门槛,真正决定使用寿命的是箱体材料对酸雾与盐雾的耐受性、以及"液体残留边界"如何在结构上被划清。
本文面向电镀厂、阳极氧化厂、涂装线的设备工程师与采购人员,逐类拆解整流器、槽液部件、挂具滚筒、泵阀管路的运输防护要求,给出材料耐受性对照表、标准引用清单与验收步骤,数值可直接写入采购技术协议。
目录
- 一、电镀与表面处理设备的运输风险特征:腐蚀是第一敌人
- 二、整流器:变压器、母排与功率器件的防振防潮
- 三、高频开关电源与控制柜:电子部件的静电与凝露
- 四、阳极、钛篮与阳极袋:残余槽液的分隔边界
- 五、过滤机、泵与热交换器:管路排空与残留液控制
- 六、挂具、滚筒与夹具:导电面保护与铜排变形
- 七、喷嘴、加热管与液位计:细长件与脆性件的分格
- 八、防腐蚀设计:盐雾、酸雾与箱体材料选择
- 九、腐蚀试验与验证:GB/T 10125 与 ASTM B117 的应用边界
- 十、环保与合规意识:GB 21900 与槽液残留的责任边界
- 十一、内衬、密封与气压平衡:材料耐受性与 IP 等级
- 十二、标准对照、验收要点与 AQL 抽检
- 十三、批量供货与 OEM/ODM 协作方式
- 常见问题 FAQ
- 结语与相关阅读
一、电镀与表面处理设备的运输风险特征:腐蚀是第一敌人
电镀车间的设备有一个共同特征:它们长期工作在酸性或碱性雾汽环境中,本身已经处于腐蚀的临界状态,运输环节只是把这一进程加速。 一台在车间里用了三年的整流器,外观可能完好,但螺栓、母排接头、散热片缝隙里已经积存了氯化物与硫酸盐;一旦进入潮湿的密封箱体,这些残留盐类会吸潮形成电解液,腐蚀速度显著上升。
四类风险需要分别应对。
第一,电化学腐蚀与缝隙腐蚀。 残留的酸、碱、盐在潮湿环境下形成局部电解池。缝隙腐蚀尤其危险,因为它发生在母排叠层、螺栓连接面、法兰垫片等难以察觉的位置,等发现时结构强度已经下降。
第二,潮气与凝露。 整流器内部有变压器、电抗器与功率器件,这些部件的绝缘性能依赖干燥状态。凝露会导致绝缘电阻下降,通电时可能发生爬电或击穿。运输途中的昼夜温差循环是凝露的主要诱因。
第三,振动与紧固件松动。 整流器、过滤机、泵类设备内部有大量螺栓连接与接线端子。持续振动会让预紧力矩衰减,母排接头松动后接触电阻上升,运行时发热加剧,形成恶性循环。
第四,残留液体的渗出与交叉污染。 钛篮、阳极袋、过滤机滤芯、泵体与管路中残留的槽液,在运输中会渗出并污染箱体内衬与其他设备。某些槽液含重金属离子,还涉及危险货物运输的分类与标识要求。
把这四条放在一起,就能理解为什么电镀设备箱的设计必须从"材料耐受性"出发,而不是从"箱壳厚度"出发。关于密封件材料在此类环境中的选择,可参考 防护箱密封材料解析。
二、整流器:变压器、母排与功率器件的防振防潮
整流器(含可控硅整流器与高频开关电源)是电镀线的核心供电设备,通常由变压器、可控硅或IGBT功率模块、控制板、散热系统与铜母排组成。它的重量集中在变压器,脆弱点则分布在三个位置。
变压器与电抗器属于高密度重件,运输中的风险主要是位移与固定失效。变压器通常有四个以上安装脚,若箱内支撑面不平整,受力会集中在一两个脚上,长期振动可能导致安装脚裂纹。建议用 PE 雕刻内衬做刚性承托,承托面与变压器底面贴合度要求不低于 80%,底部再加木托分散冲击。设备重心应尽量靠近箱体几何中心与铰链侧。
铜母排是最容易变形的部件。母排通常是长条形铜排,厚度 3–10 mm,宽度 30–120 mm,在自由状态下受到横向冲击极易弯曲。母排弯曲后,安装孔位对不上,强行安装会产生装配应力,运行时发热异常。关键措施是母排必须拆下单独包装,或至少用刚性支撑在母排全长范围内限制位移,禁止只固定两端让中段悬空。
功率器件与控制板的主要风险是静电与凝露。IGBT 与 MOS 器件对静电放电敏感,控制板上的 CMOS 芯片同样如此。装箱时应使用防静电袋或防静电内衬,箱内配足干燥剂。相关材料要求可参考 防静电防护箱设计。
散热系统(散热片、风道、风扇)需要注意两个细节:风扇叶片为薄塑料件,易折断,建议拆下单独包装;散热片缝隙容易积存金属屑与粉尘,装箱前应清洁。
下表给出电镀与表面处理设备的防护参数参考区间。
| 设备 | 典型重量 | 主要风险 | 建议内衬 | 缓冲层厚度 | 备注 |
|---|---|---|---|---|---|
| --- | --- | --- | --- | --- | --- |
| 整流器主机 | 30–200 kg | 变压器位移、母排变形 | PE 雕刻内衬 + 20 mm 木托 | 30–50 mm | 承托面贴合度不低于 80% |
| 铜母排(拆下) | 2–20 kg | 弯曲变形 | 刚性托槽全长支撑 | 15–25 mm | 禁止两端固定中段悬空 |
| 可控硅/IGBT 模块 | 0.5–5 kg | 静电、引脚变形 | 防静电 EVA + 独立格 | 15–20 mm | 原包装优先 |
| 控制板 | <2 kg | 静电、受潮 | 防静电袋 + 防静电内衬 | 10–15 mm | 加干燥剂 |
| 过滤机 | 20–80 kg | 残余液体渗出 | PE 内衬 + 吸液垫 | 30–40 mm | 必须排空并封堵接口 |
| 泵与热交换器 | 5–40 kg | 残余液体、法兰变形 | EVA 40D + 独立液体舱 | 25–35 mm | 接口加堵盖 |
| 钛篮与阳极 | 2–30 kg | 残余槽液、磕碰 | 分格 + 液体隔离舱 | 15–25 mm | 单独固定,禁止叠压 |
| 挂具与滚筒 | 3–30 kg | 导电面划伤、变形 | EVA 30D 浅槽 + 无纺布隔层 | 15–25 mm | 导电面朝上,禁止摩擦 |
| 喷嘴与加热管 | <2 kg | 折断、变形 | PU 泡棉独立格 | 10–15 mm | 细长件加硬质护套 |
三、高频开关电源与控制柜:电子部件的静电与凝露
高频开关电源(通常工作在 20–100 kHz)体积比工频可控硅整流器小得多,功率密度高,但电子部件占比更高,防护逻辑随之改变。
第一,防振要求更严。 高频电源内部有磁性元件、电容组与散热结构,部分元件通过引脚直接焊接在 PCB 上。持续振动会导致焊点疲劳开裂,这类故障在交付后数月才显现,且难以定位。建议整机缓冲层厚度不低于 30 mm,并保持箱内无硬点。
第二,防潮要求更高。 高频电源的 PCB 表面常有三防漆(防潮、防盐雾、防霉)涂层,但涂层边缘、连接器与端子处仍是薄弱环节。建议在箱内配置足量干燥剂,典型配比为每 50 L 箱内容积配 100 g 硅胶干燥剂,并按运输时长与气候调整。
第三,静电防护。 控制板、驱动板在拆装过程中容易受静电损伤。操作时应佩戴防静电手环,包装时使用防静电袋。
第四,运输后静置。 建议到达后先静置回温 4–8 小时再通电,让设备与环境温度平衡,避免凝露导致短路。
控制柜(电控柜) 是另一种常见运输对象。它的主要风险是柜体变形与内部元件位移。柜体尺寸大、刚性弱,若堆码受压会变形,导致柜门无法关闭或密封条失效。建议控制柜采用立式运输或专用框架固定,不与其他重件同箱堆压。
四、阳极、钛篮与阳极袋:残余槽液的分隔边界
阳极、钛篮(钛制阳极篮)与阳极袋是电镀线的高频更换件,也是运输中"液体残留"的主要来源。
钛篮与阳极的表面残留槽液是必须处理的。 出槽后的钛篮表面附着镀液,若直接装箱,槽液会在运输中渗出,腐蚀箱体内衬并污染同箱其他部件。处理步骤建议为:出槽后先在回收槽中滴干(经验上静置 10–15 分钟),再用清水冲洗,最后风干或用压缩空气吹干;确认无水渍后再装箱。
阳极(可溶性阳极如镍板、铜板,不溶性阳极如铅锡合金、钛基涂层阳极) 的防护重点不同。可溶性阳极怕表面氧化与划伤,建议用防锈纸或气相防锈膜包裹;不溶性阳极的涂层(如铱钽涂层)脆性明显,怕碰撞与刮擦,建议独立分格并用软性材料包裹。
阳极袋(聚丙烯、涤纶滤布) 通常是袋状或套状织物,怕的是折痕与污染。折痕会形成局部应力集中,缩短使用寿命;油污与金属屑会堵塞滤孔。建议平放或卷绕后固定在独立格位,禁止重压。
液体分隔边界必须在结构上体现,而不是靠操作纪律。 建议在箱内设置独立的"液体舱",舱内铺设可更换的吸液垫,舱与干区之间设置实心隔板。这样即便某个部件仍有残留液体渗出,污染也被限制在局部。对于涉及危险货物分类的槽液残留,还应参照 ADR/IMDG 危险品运输箱要求 的分类、包装与标识规则。
五、过滤机、泵与热交换器:管路排空与残留液控制
这一类设备的共同点是"内部有液体通道",因此排空是最重要的前置动作,且必须系统化执行。
过滤机(含滤芯/滤布、泵体、管路与压力表)的排空步骤建议为:关闭进出口阀门后打开排气阀,让液体重力排空;拆下滤芯与滤布单独包装;用压缩空气吹扫管路;接口加堵盖;压力表若为可拆卸,建议拆下单独包装。滤芯若已使用过,必须按危废要求处理,不得随箱运输。
泵类设备(离心泵、磁力泵、计量泵)的风险是残余液体与机械密封损坏。排空后应检查机械密封有无损伤,泵轴若能手动盘车,应确认转动灵活并做标记。泵体属于中重件,建议用 EVA 40D 内衬固定,底座承托面贴合度不低于 80%。
热交换器(板式、管式、浸没式)的排空往往不彻底,因为板间与管束内部容易滞留液体。建议拆解排空或采用多次吹扫;密封垫片(橡胶、聚四氟乙烯)怕压变形与老化,建议单独存放并避免受压。
残留液体的控制是边界问题,不是能力问题。 防护箱能做的是把液体限制在局部、避免污染其他设备与内衬、并便于清理;它不能替代废水处理、危险废物管理或化学品储存的合规要求。采购协议中应明确写清"箱体不作为化学品或危废储存容器",把责任边界划清。这一点与 防护箱清洁与维护 中提到的腐蚀性残留处理原则一致。
六、挂具、滚筒与夹具:导电面保护与铜排变形
挂具、滚筒与各类夹具是电镀线上数量最多的工装件,也是"看起来结实、实际很容易出问题"的一类。
挂具(挂架) 由铜排、钛制挂钩与绝缘涂层组成。它的核心指标是导电面状态与挂钩位置精度。导电面一旦氧化或划伤,接触电阻上升,镀层厚度均匀性就会变差。防护要点:导电面朝上放置,不与金属件直接摩擦;挂钩用软性材料包裹防止变形;绝缘涂层怕刮擦,尤其怕与尖锐件同格。
滚筒(滚镀滚筒) 通常由 PP、PVC 或有机玻璃制成,筒体薄、脆性明显。它的风险是筒体开裂与齿轮变形。建议用半圆托架式内衬承托,接触面为线接触而非面接触;若滚筒较长,需在两端与中段共设三处支撑点,避免中段下垂受力。
夹具(挂镀夹具、篮筐、导电夹) 的数量大、形状杂,适合采用"分区雕刻 + 局部弹性固定"的混合内衬。每个夹具独立槽位,槽宽与夹具宽度匹配(间隙 1–2 mm),槽深不小于夹具厚度的 60%。
铜排类长条件再次需要强调:长条件的变形几乎全部来源于"只固定两端、中段悬空"的装箱方式。 正确做法是沿全长提供支撑,支撑点间距不超过支撑件截面最小尺寸的 20 倍(这是长条件支撑的常用经验比例)。关于可拆换分格与长条件支撑的结构做法,可参考 可拆卸分格系统设计。
七、喷嘴、加热管与液位计:细长件与脆性件的分格
这一组设备体积小、单价不高,但损坏后往往导致整条线停机,属于"低价值高影响"部件。
喷嘴(喷淋嘴、雾化嘴) 的孔径常在 0.5–3 mm 范围内,任何磕碰导致孔口变形都会改变流量分布。建议每只喷嘴独立槽位,槽底加软垫,喷嘴口部加保护套。
加热管(电加热管、石英加热管、钛加热管) 是典型的细长脆性件。石英管脆性最强,金属管相对耐撞但同样怕弯曲。建议用 PU 泡棉独立格 + 硬质外护套,长管两端加软性限位,避免在箱内纵向滑动。加热管的外接端子必须加保护套,避免磕碰变形。
液位计(玻璃管液位计、超声波液位计、磁翻板液位计) 中,玻璃管型最脆弱,必须加硬质护套并单独固定;超声波与磁翻板型含电子部件或磁性浮子,需注意防振与防磁分区(磁性浮子与强磁源保持 150 mm 以上间隔)。
细长件的通用防护原则有三条:沿全长提供支撑而不只固定两端;限制轴向滑动;在两端施加软性限位而非硬性夹紧。
八、防腐蚀设计:盐雾、酸雾与箱体材料选择
电镀与表面处理车间普遍存在酸雾与碱雾,沿海工厂还会叠加盐雾。箱体在这类环境中的耐腐蚀性能,直接决定使用寿命。
金属配件的耐腐蚀是第一道门槛。 箱体的铰链、锁扣、铆钉、脚轮支架若使用普通碳钢,在电镀车间环境中往往数月就会出现红锈。建议金属配件选用 304 或 316 不锈钢,其中 316 因含钼,对氯化物环境(含盐雾与含氯酸雾)的耐点蚀能力更好。 若成本受限,至少应选择镀锌 + 钝化或喷涂处理的碳钢件,并明确盐雾试验的小时数要求。
塑料箱体的材料选择主要看基材与添加剂。常见基材有 PP、PE、ABS、PC 及其合金。经验上,PP 与 PE 对酸碱的耐受性优于 ABS;ABS 的耐化学性相对较弱,长期接触酸雾可能出现应力开裂;PC 强度高但对应力腐蚀敏感。选型时应结合具体介质与浓度评估,必要时做浸泡试验。
密封件的耐化学性是第二道门槛。 EPDM 对极性介质(如稀酸、碱液)耐受性较好,但对矿物油与芳烃类溶剂耐受性差;硅橡胶耐温范围宽但耐油性一般;氟橡胶(FKM)耐化学性最强但成本最高。选择时必须结合车间实际介质,而不能只看"防水"这一项。相关材料对比可参考 箱体泡棉材料对比。
内衬材料的耐腐蚀性同样重要。 EVA 在长期接触酸性液体时可能发生水解与溶胀;PE 的耐化学性更好,适合作为与液体接触层的材料。若内衬需要接触含溶剂或强酸碱的部件,建议选用 PE 或经表面处理的材料,并在液体舱内配置可更换的耐腐蚀吸液垫。
箱体的清洁与维护也影响防腐寿命。建议每次使用后清洁密封条与内衬,去除残留盐类与粉尘。具体方法可参考 防护箱清洁与维护方法 与 防护箱使用寿命评估。
九、腐蚀试验与验证:GB/T 10125 与 ASTM B117 的应用边界
要验证箱体金属件与表面处理的耐腐蚀能力,最直接的方法是盐雾试验。
| 试验方法 | 全称范围 | 典型条件 | 在电镀设备箱中的应用 |
|---|---|---|---|
| --- | --- | --- | --- |
| GB/T 10125 | 人造气氛腐蚀试验 盐雾试验 | 中性盐雾(NSS)常见条件为 5% NaCl、35℃ | 验证金属配件(铰链、锁扣、铆钉)与表面处理的耐蚀性 |
| ASTM B117 | 盐雾(雾)试验装置操作标准 | 5% NaCl、35℃,连续喷雾 | 出口订单常用的盐雾试验依据,用于对比不同表面处理方案 |
| IEC 60529 / GB/T 4208 | 外壳防护等级(IP 代码) | 防尘 6 级、防水 5 级/7 级 | 验证箱体密封等级,与耐蚀性是两个独立维度 |
| MIL-STD-810H | 环境试验方法(非军用认证) | 含盐雾、湿热、振动、冲击等方法 | 仅作环境试验方法依据,不构成军用认证 |
必须明确三条边界。
第一,盐雾试验的结果是相对比较,而非绝对寿命预测。 中性盐雾试验 48 小时不生锈,不等于实际使用两年不腐蚀;它只能说明两种表面处理方案的相对优劣。在技术协议中应写清"试验方法 + 时长 + 判定标准",而不是笼统写"耐盐雾"。
第二,IP 等级与耐腐蚀性是两个独立维度。 IP67 说明箱体密封良好,但不说明铰链不会生锈;反过来,不锈钢铰链也不会让一个 IP54 的箱体变成 IP67。两者必须分别约定。
第三,MIL-STD-810H 是试验方法标准,不是认证标准。 正确表述是"采用 MIL-STD-810H 规定的盐雾与湿热试验方法",错误表述是"通过 MIL-STD-810H 认证"。相关说明可参考 MIL-STD-810H 合规说明。
十、环保与合规意识:GB 21900 与槽液残留的责任边界
电镀行业是环保监管的重点行业,GB 21900《电镀污染物排放标准》 对电镀企业的水污染物排放提出了明确限值要求。这里引用该标准的目的仅在于合规意识提示,而非技术方案依据:它提醒设备与工装的运输环节同样可能产生含重金属的残留液体,需要被规范管理。
对设备箱采购而言,由此得出三条实务要求。
第一,槽液部件必须"出槽即处理"。 钛篮、阳极、过滤机滤芯、泵体与管路在装箱前必须完成滴干、冲洗、吹干三道工序。这既是防腐要求,也是环保要求——把残留槽液带入运输环节,等于把污染风险扩散到物流链条。
第二,残留液体必须与人员和其他货物隔离。 建议设置独立液体舱、铺设可更换吸液垫、舱与干区之间设实心隔板。吸液垫用后应按其吸附介质的性质,参照当地危险废物管理要求处置,不得随意丢弃。
第三,涉及危险货物分类的槽液残留,应按规则运输。 部分含重金属或强腐蚀性的槽液成分属于危险货物,运输时应遵守相应分类、包装、标识与文件要求,可参考 ADR/IMDG 危险品运输箱要求。
责任边界必须在合同中写清楚:防护箱是机械防护与液体分隔的载体,不是化学品储罐、不是危废容器、不提供泄漏处理的合规功能。技术协议中明确这一点,可以避免后续责任争议。
十一、内衬、密封与气压平衡:材料耐受性与 IP 等级
密封系统的三个组成部分——密封条、锁扣、气压平衡阀——在电镀环境中都需要考虑耐化学性。
密封条除压缩变形率(建议 25%–35%)外,还需考虑介质兼容性。EPDM 对稀酸、碱液耐受性较好,是电镀车间的常用选择;若车间存在溶剂类介质,则应评估氟橡胶方案。密封条表面若长期附着盐类结晶,会加速老化,因此每次使用后应清洁。
锁扣与铰链建议选用 316 不锈钢,并注意其活动部位容易积存盐类与粉尘,需定期清洁并做润滑(润滑剂应与车间介质兼容)。结构细节可参考 工具箱铰链锁扣与密封结构。
气压平衡阀在电镀设备箱中同样是必要配置。原因有二:一是运输温差会让密封箱产生 20–40 kPa 的压差,导致箱盖难以开启;二是设备若带残余湿气,箱内湿度会随温度升高而上升,平衡阀可让箱内外湿度趋于平衡而非在箱内累积。气压平衡阀的作用与选型有详细说明。
IP 等级选择:电镀车间内部多为潮湿环境,且常有冲洗作业,建议箱体至少 IP65;出口海运与露天堆存场景建议 IP67。需要再次强调:IP 等级只描述防尘防水能力,不描述耐腐蚀能力,两者需分别约定。相关对比可参考 防水与 IP 等级详解 与 IP67 防护箱技术要点。
大件运输形式也值得考虑。整流器、控制柜等重载设备若需频繁转运,可选用带脚轮与拉杆的重载箱体,减少搬运冲击,选型可参考 箱体脚轮与拉杆设计 与 便携运输箱。极端温度场景(如户外露天堆存的夏季高温)可参考 极端温度防护箱设计 与 抗冲击防护箱结构。
十二、标准对照、验收要点与 AQL 抽检
把防护要求变成可验收条款,需要引用可执行的标准。下表给出常用标准与电镀、表面处理设备箱的对应关系。
| 标准 | 范围 | 应用要点 |
|---|---|---|
| --- | --- | --- |
| IEC 60529 / GB/T 4208 | 外壳防护等级(IP 代码) | 规定 IP65/IP67 的防尘防水等级与试验方法 |
| GB/T 10125 | 人造气氛腐蚀试验 盐雾试验 | 验证铰链、锁扣、铆钉等金属配件的耐蚀性 |
| ASTM B117 | 盐雾试验装置操作标准 | 出口订单常用的盐雾试验依据 |
| GB 21900 | 电镀污染物排放标准 | 仅作环保合规意识提示,用于说明槽液残留的管理边界 |
| MIL-STD-810H | 环境试验方法(非军用认证) | 借用其盐雾、湿热、振动、冲击试验方法;不构成军用认证 |
| ISTA 2A / 3A | 包裹与零担运输试验 | 验证单箱运输的抗振与抗跌落能力 |
| ASTM D4169 | 运输包装件性能测试 | 按流通周期与保证水平确定试验强度 |
| GB/T 4857 系列 | 运输包装件基本试验 | 国内运输的跌落、堆码、振动试验依据 |
| UL94 | 塑料材料燃烧性能 | 内衬与箱体材料的阻燃等级 |
| IEC 62262(IK 代码) | 外壳抗机械撞击等级 | 表述箱体抗外部撞击能力 |
验收要点按优先级排列如下:
- 残留液体检查:开箱后立即检查液体舱有无渗漏痕迹、吸液垫是否饱和、其他区域是否有腐蚀性液体污染。这一步必须在设备取出前完成。
- 金属配件腐蚀检查:检查铰链、锁扣、铆钉、脚轮支架有无红锈、白锈或点蚀。若有盐雾试验要求,应核对报告。
- 母排与长条件直线度检查:用直尺或平台检查铜排等长条件有无弯曲,允许偏差应在图纸中明确(常见取每米 1–2 mm)。
- 密封性检查:空箱闭合后浸水 5 分钟观察连续气泡,或加压 20 kPa 观察压力衰减。
- 配合公差检查:内衬槽位与设备配合公差建议 ±0.5 mm,重载件取 ±1 mm;承托面贴合度不低于 80%。
- 标识检查:向上标识、防潮标识、腐蚀性物质警示标识、编号铭牌。
抽检比例建议引用 AQL 体系:关键缺陷(液体渗漏、金属件锈蚀、母排弯曲超差、密封失效)取 AQL 0.65 或更严;主要缺陷(配合偏差、外观瑕疵)取 AQL 1.5 或 2.5。完整方案可参考 定制箱验收与 AQL 抽检。国内运输场景可引用 GB/T 4857 运输包装试验,国际流通周期场景可引用 ASTM D4169 流通周期试验 与 ISTA 运输测试程序。
十三、批量供货与 OEM/ODM 协作方式
电镀与表面处理设备箱的采购有三种模式:
- 标准箱 + 定制内衬:周期短、成本低,适合设备型号已稳定的生产线。设备增补时只需重做内衬分片,无需重开箱体模具。
- 改型箱(半定制):在标准箱尺寸上调整锁扣、铰链、脚轮、铭牌位与颜色,并可按需升级不锈钢配件与耐腐蚀内衬,适合品牌贴牌与集团统一形象。
- 全新开模:适用于有明确外形识别要求、或整流器与控制柜尺寸超出标准箱型的情况。模具费与起订量需单独核算,投入产出的判断方法可参考 定制箱开模成本分析。
JUNZHJIA(军之甲)由客信新材料(广东)有限公司制造,面向 B2B 提供批发、代理、OEM/ODM 与全球供货。在电镀与表面处理这一垂直,常见的能力包括:按设备三维扫描数据或图纸做内衬反向建模、按需配置独立液体隔离舱与可更换吸液垫、按型号配套耐化学性密封件与气压平衡阀、按客户指定标准(如 GB/T 10125 中性盐雾试验)出具试验报告或第三方检测文件、以及小批量多批次补货排产。对设备型号持续迭代的电镀线,内衬图纸可随设备清单同步更新,避免重复开模。
供应商评估建议关注内衬工程能力、金属配件的材料与表面处理配置、检测资源配置与交付稳定性,而非单纯比对箱壳报价,评估维度可参考 如何选择防护箱 OEM 工厂 与 如何辨别正品与仿制箱体。内衬材料与结构的进一步取舍,可参考 定制内衬设计指南 与 EVA 内衬定制流程与公差控制。
常见问题 FAQ
问:电镀设备箱和普通设备箱最大的差别是什么? 答:最大差别在"耐腐蚀性"这个维度,而不是抗冲击强度。普通设备箱的设计主线是抗振、抗跌落、防尘防水;电镀设备箱在此基础上必须额外解决三件事。第一是残留液体,钛篮、阳极、过滤机、泵与管路里残留的槽液会在运输中渗出,腐蚀箱体内衬并污染其他部件,因此需要独立的液体隔离舱与可更换吸液垫。第二是金属配件的耐蚀性,铰链、锁扣、铆钉、脚轮支架若为普通碳钢,在酸雾环境下数月即出现红锈,建议选用 304 或 316 不锈钢,其中 316 含钼,对氯化物环境耐点蚀能力更好。第三是密封件与内衬的介质兼容性,EPDM 对稀酸碱液耐受较好但怕油,EVA 长期接触酸性液体可能水解溶胀,此时应改用 PE 或经表面处理的材料。因此采购时除了约定 IP 等级,还必须单独约定盐雾试验要求与金属件材质。
问:铜母排为什么必须拆下单独包装? 答:因为母排是长条件,而长条件的变形几乎全部来源于错误的固定方式。母排通常厚度 3–10 mm、宽度 30–120 mm,在自由状态下受到横向冲击极易弯曲;如果装箱时只固定两端、让中段悬空,运输中的冲击会集中在母排中段,形成永久弯曲。母排弯曲后最直接的后果是安装孔位对不上,强行安装会产生装配应力;运行时接头接触电阻上升、发热加剧,长期可能引发过热甚至烧蚀。正确做法有两条路径:优先方案是拆下单独包装,用刚性托槽沿全长支撑,两端加软性限位;次优方案是不拆但必须在母排全长范围内限制位移,支撑点间距建议不超过母排截面最小尺寸的 20 倍。验收时应把直线度列入检验项,常见允差取每米 1–2 mm,并在图纸上明确。
问:钛篮和阳极装箱前要做哪些处理? 答:核心是"出槽即处理",分滴干、冲洗、吹干三步。出槽后的钛篮与阳极表面附着镀液,若直接装箱,槽液会在运输中渗出,腐蚀箱体内衬并污染同箱其他部件。建议先在回收槽中滴干(经验上静置 10–15 分钟把可回收的镀液回收),再用清水冲洗,最后风干或用压缩空气吹干,确认无水渍后再装箱。可溶性阳极(镍板、铜板)怕表面氧化与划伤,建议用防锈纸或气相防锈膜包裹;不溶性阳极的涂层(如铱钽涂层)脆性明显,怕碰撞与刮擦,建议独立分格并用软性材料包裹。阳极袋为织物,怕折痕与污染,建议平放或卷绕后固定,禁止重压。所有这些动作同时具有环保意义:把残留槽液带入运输环节,等于把污染风险扩散到物流链条,因此液体舱的吸液垫用后应按当地危险废物管理要求处置。
问:GB 21900 和防护箱选型有什么关系? 答:关系在于合规意识,而不是技术方案。GB 21900《电镀污染物排放标准》对电镀企业的水污染物排放提出了明确限值要求,属于环保监管依据,不是包装箱标准。引用它的意义在于提醒采购方:设备与工装运输环节同样会产生含重金属的残留液体,需要被规范管理。由此得出三条实务要求:第一,槽液部件必须出槽即处理,完成滴干、冲洗、吹干三道工序后再装箱;第二,残留液体必须与人员和其他货物隔离,通过独立液体舱、可更换吸液垫、实心隔板来实现,吸液垫用后按危废管理要求处置;第三,涉及危险货物分类的槽液残留应按相应分类、包装、标识与文件要求运输。最后,责任边界要在合同中写清楚:防护箱是机械防护与液体分隔的载体,不是化学品储罐、不是危废容器、不提供泄漏处理的合规功能。
问:整流器运输后必须先静置吗?需要做哪些检查? 答:建议静置回温 4–8 小时再通电,主要原因是凝露。整流器内部有变压器、电抗器与功率器件,绝缘性能依赖干燥状态;运输途中的昼夜温差循环会让箱内空气与设备表面出现凝露,直接通电可能导致绝缘电阻下降、爬电甚至击穿。静置让设备与环境温度平衡,并配合开箱通风,可以显著降低风险。检查项建议按顺序执行:一是外观与紧固,检查变压器安装脚有无裂纹、螺栓有无松动,母排接头有无位移痕迹;二是绝缘检查,用兆欧表测量主回路与控制回路的绝缘电阻,与出厂值对比;三是母排直线度检查,用直尺或平台检查有无弯曲;四是控制板与功率模块检查,确认无静电损伤痕迹、连接器插接到位;五是散热系统检查,清理散热片缝隙并确认风扇叶片完好(风电扇叶片建议拆下单独包装)。以上检查完成后再通电试运行。
问:电镀设备箱的 IP 等级应该怎么定? 答:从使用环境与运输路线两个维度定。使用环境方面,电镀车间内部多为潮湿环境,且常有冲洗作业,因此箱体至少建议 IP65(防尘 6 级 + 防喷水 5 级),可以承受短时喷淋;如果设备需要频繁出入槽区,甚至建议 IP67。运输路线方面,出口海运、露天堆存、多式联运场景建议直接选 IP67(防尘 6 级 + 短时浸没 7 级),因为露天堆存时箱底积水与甲板浪溅都是实际工况。需要特别澄清两点:第一,IP65 与 IP67 的防尘能力完全相同,差别只在防水;第二,IP 等级只描述防尘防水能力,不描述耐腐蚀能力,两者必须分别约定。一个 IP67 的箱体并不意味着铰链不会生锈,反过来,不锈钢铰链也不会让一个 IP54 的箱体变成 IP67。采购协议中应把 IP 等级与盐雾试验要求分开列写。
问:盐雾试验做 48 小时够不够? 答:不能简单地用"够"或"不够"回答,关键在于试验目的与判定标准。第一,盐雾试验的结果是相对比较,而非绝对寿命预测。中性盐雾试验 48 小时不生锈,不等于实际使用两年不腐蚀;它只能说明两种表面处理方案的相对优劣,例如 304 不锈钢配件与镀锌钝化碳钢配件在同样条件下的表现差异。第二,技术协议中应写清"试验方法 + 时长 + 判定标准"三要素,而不是笼统写"耐盐雾"。可参考 GB/T 10125《人造气氛腐蚀试验 盐雾试验》的中性盐雾(NSS)条件,常见为 5% 氯化钠溶液、35℃;出口订单常用 ASTM B117 作为试验依据。判定标准应明确到"允许的腐蚀面积比例、是否允许基体红锈、是否允许点蚀"等具体描述。第三,要注意盐雾试验与 IP 等级是两个独立维度,前者验证金属件与表面处理,后者验证密封性能,不能互相替代。
问:内衬材料在电镀环境中要注意什么? 答:核心是介质兼容性与清洁性。第一,材料选择:EVA 在长期接触酸性液体时可能发生水解与溶胀,PE 的耐化学性更好,适合作为与液体接触层的材料;若内衬需要接触含溶剂或强酸碱的部件,建议选用 PE 或经表面处理的材料。第二,结构设计:应设置独立的液体舱,舱内铺设可更换的耐腐蚀吸液垫,舱与干区之间设实心隔板,把污染限制在局部,而不是靠操作纪律来保证。第三,清洁性:内衬应避免开孔泡棉,因为它会像海绵一样吸存液体与金属屑且无法清洗,建议采用封闭孔结构或一体雕刻成型以减少拼缝,便于湿布擦拭。第四,清洁维护:每次使用后清洁内衬与密封条,去除残留盐类与粉尘,因为盐类结晶会加速密封条老化。关于内衬材料的定量对比与选型决策,可参考箱体泡棉材料对比与定制内衬设计指南。
问:小批量定制内衬成本高吗?适合什么规模的电镀厂? 答:不高,前提是选对路径。内衬定制有两种投入方式:一是 CNC 雕刻或模切,只需图纸与程序,无需开钢模,适合几十到几百件的批量,尤其是设备型号还可能增补的场景;二是热压成型模具,需要开模费用,适合批量较大、形状复杂且长期稳定的型号。对多数电镀厂与表面处理线,"标准箱 + 定制内衬"是性价比最高的组合:外箱用成熟标准尺寸,摊销成本低、交期短;内衬按设备实际外形做反向建模,保证承托面贴合度不低于 80%、配合公差在 ±0.5 mm 以内(重载件取 ±1 mm)。真正需要评估成本的是全新开模,即整流器、控制柜等设备尺寸超出标准箱型、或对外观识别有明确要求的情况,这时应把模具费按预计三年用量摊销后再比较。JUNZHJIA 支持按设备三维扫描数据或图纸做内衬建模,并可按需配置独立液体舱与不锈钢配件,小批量补货无需重复投入模具。
结语与相关阅读
电镀与表面处理设备箱的本质,是一套针对"腐蚀 + 液体残留 + 振动"三重压力的边界工程。整流器的绝缘状态、铜母排的直线度、钛篮与阳极的残留槽液、挂具导电面的洁净度、泵阀管路的排空程度,这些指标都不会因为箱壳更厚而自动改善;它们改善的原因是金属件的材质选择、密封件的介质兼容性、液体舱的结构分隔与内衬的支撑方式被认真设计过。建议的落地顺序是:先做设备与工装清单、按"带液/不带液"分类,再定 IP 等级与盐雾试验要求,然后做内衬与液体舱设计,最后把公差、试验与验收规则写进技术协议。这四步做扎实,开箱污染率与设备复检率会同时下降。
JUNZHJIA(军之甲)由客信新材料(广东)有限公司制造,面向全球 B2B 客户提供防护箱、工具箱与设备箱的批发、代理、OEM/ODM 服务。如需针对具体设备型号做内衬方案、耐腐蚀配置与防护等级评估,可提供设备清单与运输路线,我们按型号出具结构建议与检测文件清单。
相关阅读