

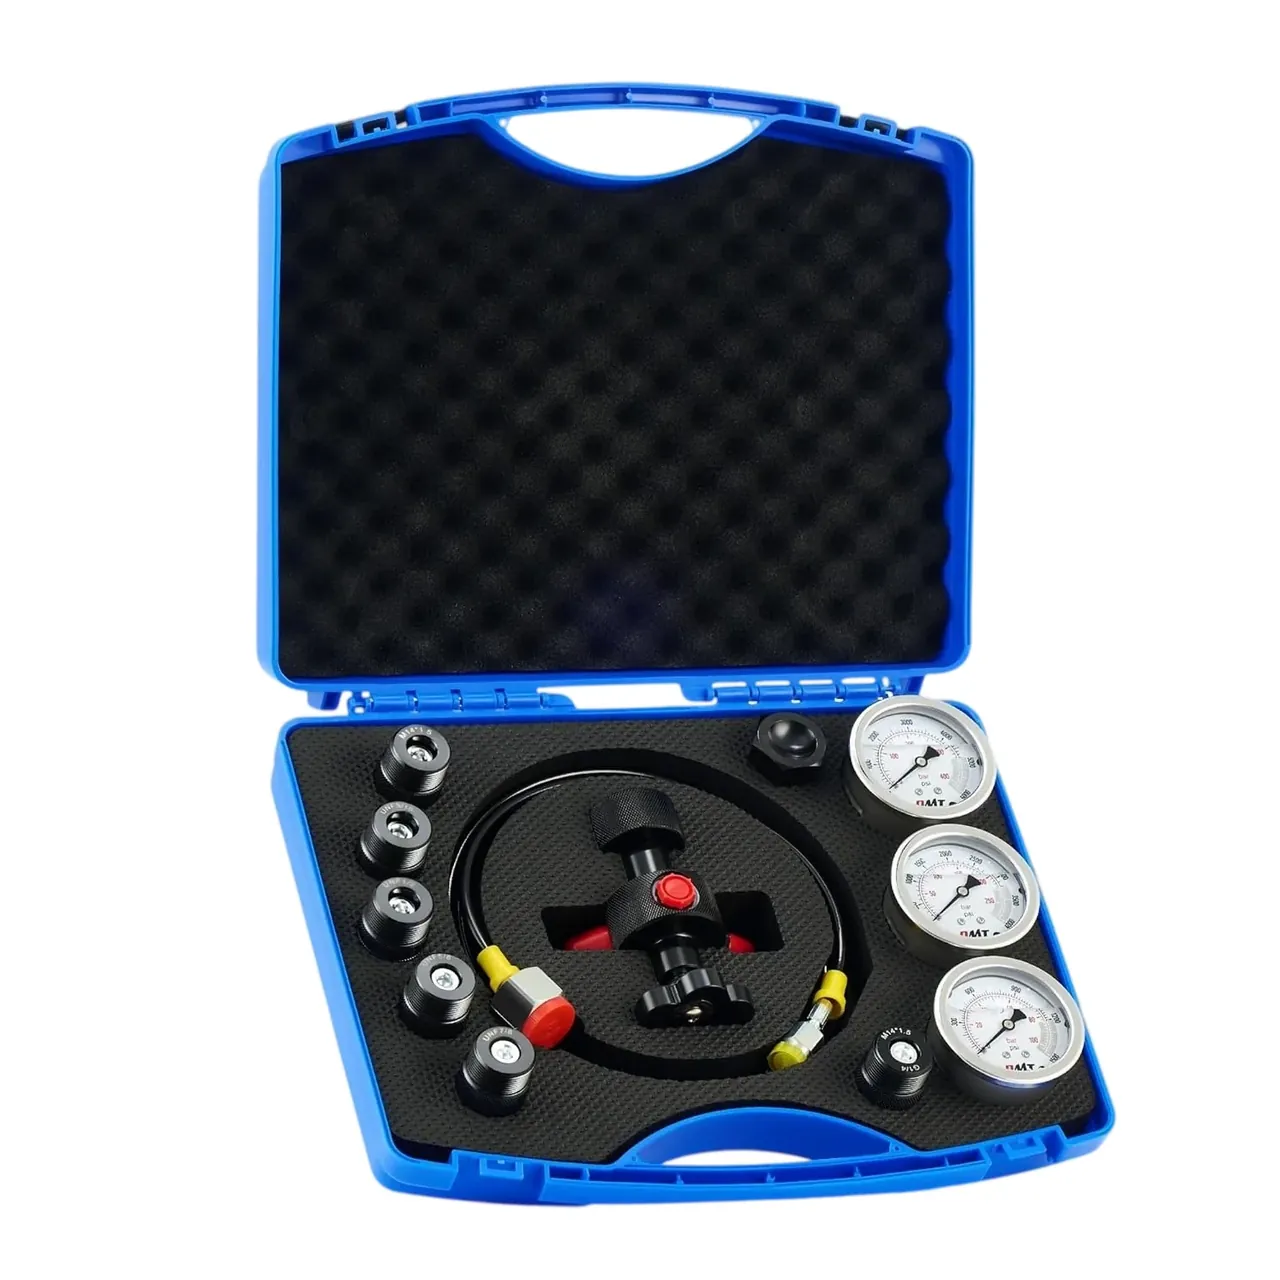
快速答案:设备随机工具箱的交付完整性靠三样东西锁住:18 个逐格编号 1–18 的装配件位、230×160 mm 的说明书袋硬位、30 g 的整箱配重偏差,任何一样松动,都会变成装机现场的缺件投诉。内衬公差 ±0.5 mm、件身间隙 1.2 mm,装箱走 2 道复核,缺件拦截 100%。
目录
- 设备随机工具箱的件位编号与清单对位
- 设备随机工具箱的说明书袋位置与固定方式
- 设备随机工具箱的配重分配与提携平衡
- 设备随机工具箱的内衬公差与件身间隙
- 设备随机工具箱的装箱复核与缺件拦截
- FAQ
一、设备随机工具箱的件位编号与清单对位
随机工具箱的第一道门槛不是箱体强度,是清单能不能一件不落地对上。开箱那一刻用户手里只有一张纸和 18 个凹槽,对不上就是缺件投诉。
件位按 18 个编排,编号 1 到 18 刻在内衬槽口外沿,不用贴纸。编号顺序跟装配顺序走,先装的件在前,工人拆到第 7 号就知道该停手。清单的行序与槽口刻字必须一一对应,行序改过而内衬没改,两边就永远差一格。
| 件位编号 | 对位特征 | 处置 |
|---|---|---|
| 件位编号逐格吻合 | 清单行序与槽口刻字一一对应 | 进入下一道复核 |
| 件位编号跨位 | 件落在相邻槽内,槽口空一格 | 归位后重新点数 |
| 件位编号空缺 | 槽位空缺,件数与清单不符 | 整箱拦下,查发料记录 |
跨位比空缺更难发现。件塞进相邻槽里,槽看上去是满的,点数也过,直到装到第 12 号才发现手里多一件、槽里少一件。所以清点按号走不按件走:念一个号,看一个槽,槽里有件才划勾。
清单还得对版本。同一台设备的清单改过三版是常事,图纸号与版本号印在同一张纸上,版本号与箱体贴标不一致的整批不装箱;配件多一件只是浪费,清单对错版本是整箱退。
二、设备随机工具箱的说明书袋位置与固定方式
说明书袋的位置不是随便找块空地贴上去。袋子固定在箱盖内侧靠提手的一端,避开铰链的转动包络,也避开锁扣的扣舌行程,袋口朝下。
袋体是 230×160 mm 的透明袋,四边热压封口,背面用两条压条卡进箱盖的加强筋之间,不靠胶。胶在低温仓里会失粘,箱子开合几次,袋子先掉。
袋子鼓起来是另一个麻烦。A5 说明书折三折放进去,袋体凸出盖面 3 mm 左右,合盖时压到内衬上沿,长期压着会让槽口外翻。对应的做法是在内衬上开一条让位槽,让袋子陷进去。
| 说明书袋 | 位置与固定 | 失配后果 |
|---|---|---|
| 说明书袋贴盖固定 | 盖内侧靠提手端,压条卡筋 | 开盖可见,不压内衬 |
| 说明书袋压在内衬上 | 袋体横跨槽口,胶粘单边 | 合盖压塌槽口 |
| 说明书袋塞在箱底 | 与配件混放,无固定 | 配件压袋,袋子破损 |
袋子放箱底看似省事,实际把说明书变成了缓冲垫。金属件一压,袋子破口,纸质说明受潮起皱,用户拿到的第一件东西就是废纸。
三、设备随机工具箱的配重分配与提携平衡
配重不是把重的件放中间就完事。这类单手提携的箱子,重心偏离提手垂线越远,手腕要补的力矩越大,走两百米就开始换手。
18 个件位里最重的三件放在靠近提手的一侧,编号连在一起,左右两侧按重量对称布。整箱装完称一次,标称重量与实测值的偏差压到 30 g 以内。这个数不是称的精度,是整车配重的一致性:同一批箱子重量差太多,装机现场的师傅会怀疑里面少装了东西。
| 配重偏差 | 实测差值 | 处置 |
|---|---|---|
| 配重偏差 30 g 以内 | 与标称重量一致 | 正常封箱 |
| 配重偏差 30~80 g | 单侧偏重,重心外移 | 开箱重排件位 |
| 配重偏差 80 g 以上 | 缺件或多件 | 拆箱逐件重核 |
偏差落在 30~80 g 这一档,多半不是缺件,是件位装反。重的件从提手侧挪到铰链侧,整箱重量没变,重心移了 20 mm 以上,提起来往一侧倾,锁扣一侧先受力。
提手本身也算配重的一部分。握柄开口能穿过戴手套的四指,握柄中点到盖面的距离控制在 35 mm 上下,手提时箱体不贴腿。
四、设备随机工具箱的内衬公差与件身间隙
内衬是这套箱子里唯一按件开模的零件,公差松了件晃,紧了件取不出。内衬取 EVA,密度 0.04 g/cm³,邵氏硬度 45~55 A,槽壁回弹率要在 85% 以上。
公差链有三段:内衬外廓与箱体内腔的单边间隙、槽口与件身之间的间隙、槽深的余量。前两段最容易被漏标。内衬与壳体的单边间隙按 0.5~1 mm 取值,内衬公差控制在 ±0.5 mm,装进壳体后基本没有位移空间;放到 ±1 mm,内衬跟着箱体晃,件身表面磨出划痕。
槽口与件身之间留 1.2 mm。这个值比常见砂粒大,比手指细,指尖能探进去,件又不会在槽里打转。槽深比件高多留 2 mm,指尖有下压空间。
公差收到 ±0.3 mm 就变成压装,壳体内腔的尺寸得同步收紧;放到 ±1.0 mm,内衬在箱里跟着晃,取件时件身跟着移位。
槽壁会不会塌,看取放次数。按 200 次取放后槽壁变形不超过原始槽宽 3% 的口径验,回弹率低于 80% 的料撑不到这个数,槽口先外翻,件再放回去就卡不准。
五、设备随机工具箱的装箱复核与缺件拦截
装箱线上的最后两分钟决定这箱能不能出厂。设备随机工具箱走两道复核:第一道按件位编号逐格点数,第二道整箱称重比对。
第一道是人工的,念号、看槽、划勾,18 个件位走完约 90 s。第二道用称重,标称重量与实测值比对,偏差超过 30 g 回流到第一道。两道分开做,同一批箱子不由同一个人连做两道,免得一个人的疏漏被自己重复一遍。
缺件拦截按 100% 执行,没有抽检这一说。两道复核任一道缺件即整箱退回,不进成品区。缺件的代价不对称:多装一件的损失是一只配件的成本,少装一件的损失是整台设备在客户现场停等。
封箱前拍照留档,照片里能看到内衬全貌、件位编号与箱贴,下批缺件可直接比对。
结论
设备随机工具箱的交付质量,不在箱体多结实,在 18 个件位有没有逐格对上、说明书袋有没有固定住、整箱重量有没有压在 30 g 的带宽里。±0.5 mm 的内衬公差与 1.2 mm 的件身间隙决定取放手感,2 道复核与 100% 的缺件拦截决定出厂口碑。清单对得上的箱子,用户第一次开箱就不会打电话。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号