

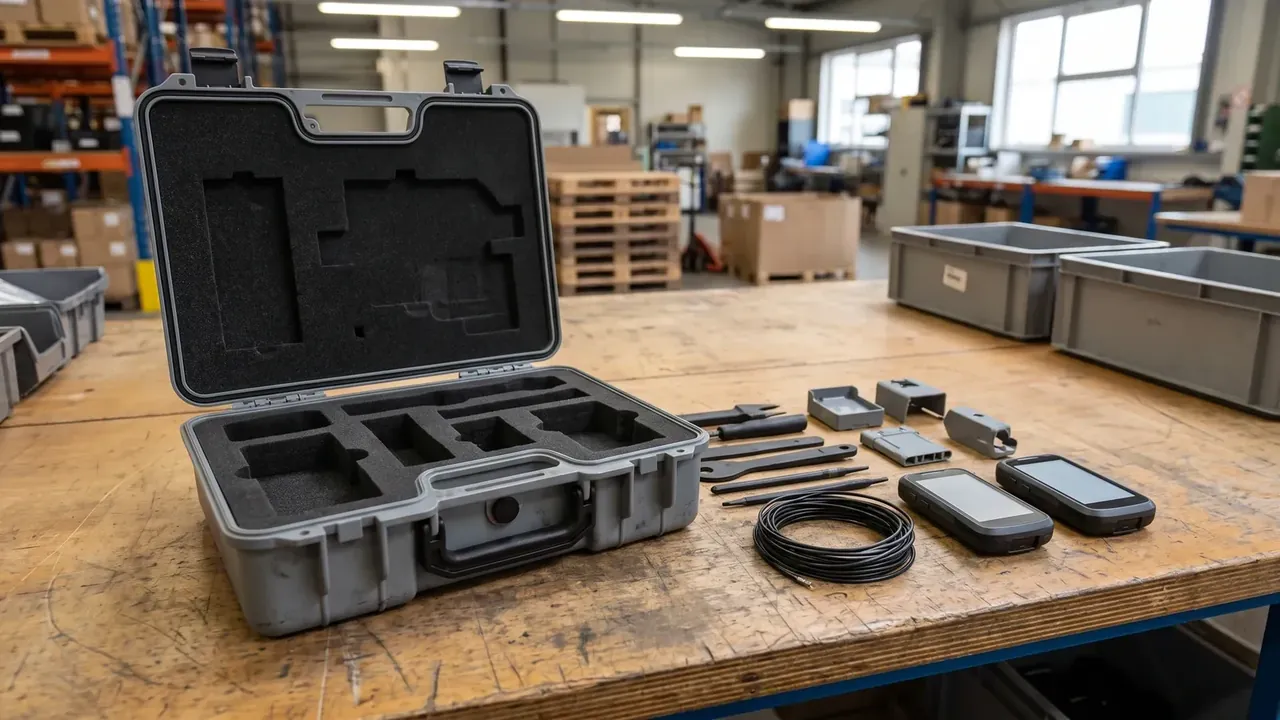
快速答案:工厂维护工具箱在车间里跟着产线走,四个脚轮安装孔的孔距决定它推行八百米之后的偏摆量,也决定层板上的工具与清点槽位能不能稳住、堆码五层时轮座会不会先塌,清点一遍要花几分钟。孔距落在 96 mm、槽位开口率做到 72%、层板分两层承担 25 kg,三项在图纸上锁死,随线推行与班后清点才有可复现的结果。
目录
- 工厂维护工具箱的随线移动方式
- 脚轮孔距与推行偏摆
- 清点槽位的开口率
- 层板与箱底的承重分配
- 巡检批次的孔距定值
- FAQ
一、工厂维护工具箱的随线移动方式
箱子推着走八百米,跑偏多少不由轮子大小定,而由四个安装孔的孔距定。
车间里的维护箱很少搬过去就放下,多半跟着巡检路线走一段、停一段。外形 540×380×215 mm、内腔 475×320×155 mm 的箱体装满两套扳手与一只万用表,整箱重量约 20 kg,拎着走两百米手腕就发酸,四个轮子于是从配件变成必需件。
移动方式有三种,对应的底板设计彼此不通。提行靠提手与两只扳扣,单只扣合力 340 N,箱盖不会颠开;推行靠四只脚轮与底板加强筋,力从轮座进来,由筋分到侧壁;托盘转运靠箱底与 1200×800 mm 托盘的贴合面,此时脚轮成了多余凸起,必须内凹或可拆。三者挤在一只工厂维护工具箱上,哪一头都做不彻底。
移动方式在图纸阶段就要分清,否则孔距与层板厚度都无处落笔。
二、脚轮孔距与推行偏摆
工厂维护工具箱的四个安装孔做成 96 mm 的中心距,是这只箱体在 800 m 推行距离内把偏摆压在 12 mm 以内的前提。孔距指左右两只轮座孔心之间的直线距离,它撑开四轮着地的支撑面;面越窄,直线上的单侧阻力越容易放大成绕竖直轴的转角。
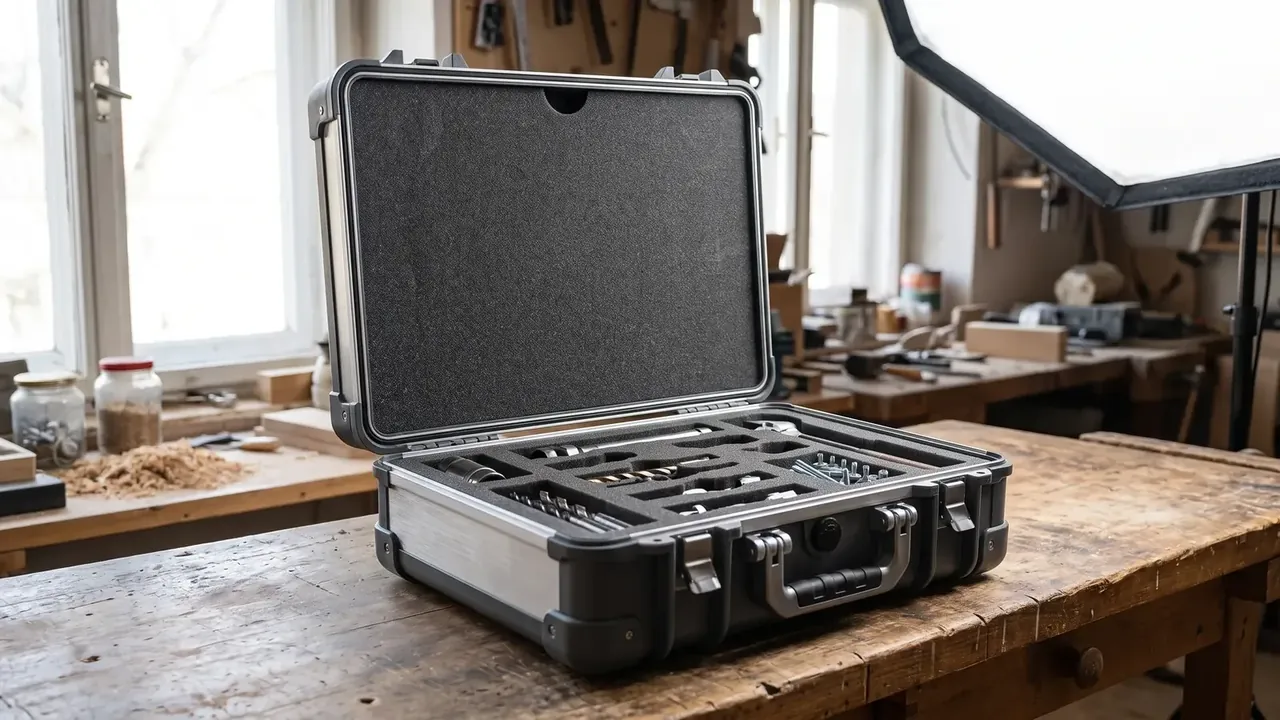
偏摆与轮子布置的关系,比与轮径的关系更直接。四只轮全用万向型,箱子直行时缺一个定住方向的支点,推速一快就蛇行;换成前两只定向、后两只万向,直线段由定向轮约束,转弯靠后轮划弧,偏摆才稳得住。大轮只改善越障,不改善直线度,与「轮子越大越稳」的直觉相反。
量偏摆要写进作业指导书:地坪上拉一条 800 m 直线,箱体按正常推速走完,在 200 m、500 m、800 m 三处各量一次中心线到基准线的距离,取最大值。地坪起伏超过 3 mm 读数失真,场地平整度要求优于 2 mm/2 m。
孔距缩到 80 mm 以下,底板跨距就不够让加强筋织成井字,孔边到筋根只剩 6 mm 左右。这段薄壁冷却收缩不均,孔周容易留缩痕,轮座装上后微微翘起,偏摆立刻回到 15 mm 以上。
| 孔距档位 | 安装孔中心距 | 底板加强方式 | 推行 800 m 的偏摆 |
|---|---|---|---|
| 宽档 | 120 mm | 两道纵筋加一道横筋 | 8 mm 以内,转向偏钝 |
| 中档 | 96 mm | 井字筋,筋高 5 mm | 10–12 mm,直线与转向兼顾 |
| 窄档 | 72 mm | 单道纵筋 | 15 mm 以上,只能降速推行 |
三、清点槽位的开口率
工厂维护工具箱的清点槽位,最容易在设计表上被一行字带过。开口率指槽位开口投影面积占外框面积的比例,做到 72% 时,工具既被泡棉咬住不晃,缺口又足够大,一把扳手被拿走以后留下的空腔在两三步外就能看出来。这个比例不是凭手感给的。压到 60% 以下,泡棉把工具裹得太紧,用完懒得放回。放到 85% 以上,槽壁只剩一圈薄边,箱体一斜工具自己滑出来。72% 按 8 寸活动扳手与 150 mm 卡尺反推:扳手头宽 32 mm,槽位开 23 mm 宽、110 mm 长,四周留 3 mm 压缩量,插进去有夹持感,拔出来不费劲。泡棉密度要跟得上开口率。做槽位的聚乙烯泡棉常用 45–60 kg/m³,低于 45 kg/m³ 的料按过十来次就塌边,槽壁失去回弹,开口率每天都在变大。
槽深按工具厚度的 0.8 倍取,深了看不见,浅了夹不住;72% 开口率的槽位用气枪吹一遍约 60 s,降到 55% 就要 90 s 以上,槽底转角仍旧吹不到。
四、层板与箱底的承重分配
工厂维护工具箱标称承重 25 kg,要拆成上下两层:上层 10 kg 放万用表与标签纸,下层 15 kg 放扳手组与手锤。层板与箱底之间留 40 mm 让位,让下层重心落在箱底加强筋上方。
箱底的受力路线要顺着筋走。四只轮座把重量压在四个角上,底面必须有一圈闭环边框筋把这四点串起来,中间再用井字筋把载荷分到边框。4.0 mm 厚的底面在两筋之间跨 96 mm 时,25 kg 均布载荷下挠度约 0.6 mm,肉眼看不出来;跨度放到 130 mm,挠度接近翻倍,箱底出现可见下凹。
工厂维护工具箱的托盘这一环常被漏算。箱底外形 540×380 mm,摆到 1200×800 mm 的托盘上,一只托盘正好放四只,四角对齐;堆码 5 层时最下面一只约承受 100 kg。这时脚轮必须内凹或可拆,否则整摞重量全压在四个轮子上,轮座就是整只箱体最早失效的部位。
| 推行里程 | 检查间隔 | 层板允许下沉 | 处置 |
|---|---|---|---|
| 0–200 m | 开班查一次 | 0.5 mm 以内 | 正常使用 |
| 200–500 m | 每周查一次 | 1.0 mm 以内 | 记录趋势 |
| 500–800 m | 每周查两次 | 1.5 mm 以内 | 超限换层板 |
五、巡检批次的孔距定值
孔距定值取推行八百米后偏摆仍窄于 12 mm 的最短一档,孔距再窄的底板改作固定工位箱。落到这只箱体上,先按 96 mm 的中档做样箱,跑完 800 m 若偏摆在 10 mm 上下,就守住 96 mm 不再加宽;读数越过 12 mm,才退到 120 mm 的宽档,代价是转弯变钝。
这只工厂维护工具箱的定值写进图纸要分三段:孔心距 96 mm 带正负 0.15 mm、孔边到最近筋根不小于 8 mm、四孔平面度 0.2 mm。缺一段,模具师傅就会按习惯补齐,补出来的孔距往往是整十数。开合 4500 次以后,轮座孔位磨损会让实际孔距变大 0.1 mm 左右,这个增量要预留在公差里。
密封与孔距是两条线,却会互相牵连。IP65 对标的是 6.3 mm 喷嘴、12.5 L/min 流量、约 30 kPa 压力下从各方向喷水;箱体在 800 m 推行中持续受振,密封条压缩量若因底板变形而减少,喷水时最先渗的总是箱底合缝。跑完孔距试验的样箱不拆,接着进喷水台架。
| 偏摆读数 | 判定 | 处理方式 | 后续批次 |
|---|---|---|---|
| 8 mm 以内 | 优 | 直接放行 | 按原孔距投产 |
| 8–12 mm | 合格 | 放行并留档 | 加倍抽检 |
| 超过 12 mm | 不合格 | 退回底板模 | 重开孔位 |
结论
工厂维护工具箱的设计收口,最后落在 96 mm 的孔距、72% 的槽位开口率与 25 kg 的两层承重上。这几组数不是图纸上拍出来的,而是推行 800 m、清点若干个班次、堆码 5 层之后回填的。把孔距、开口率与承重写进同一张检验表,随线移动的箱体才有稳定判据。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号