

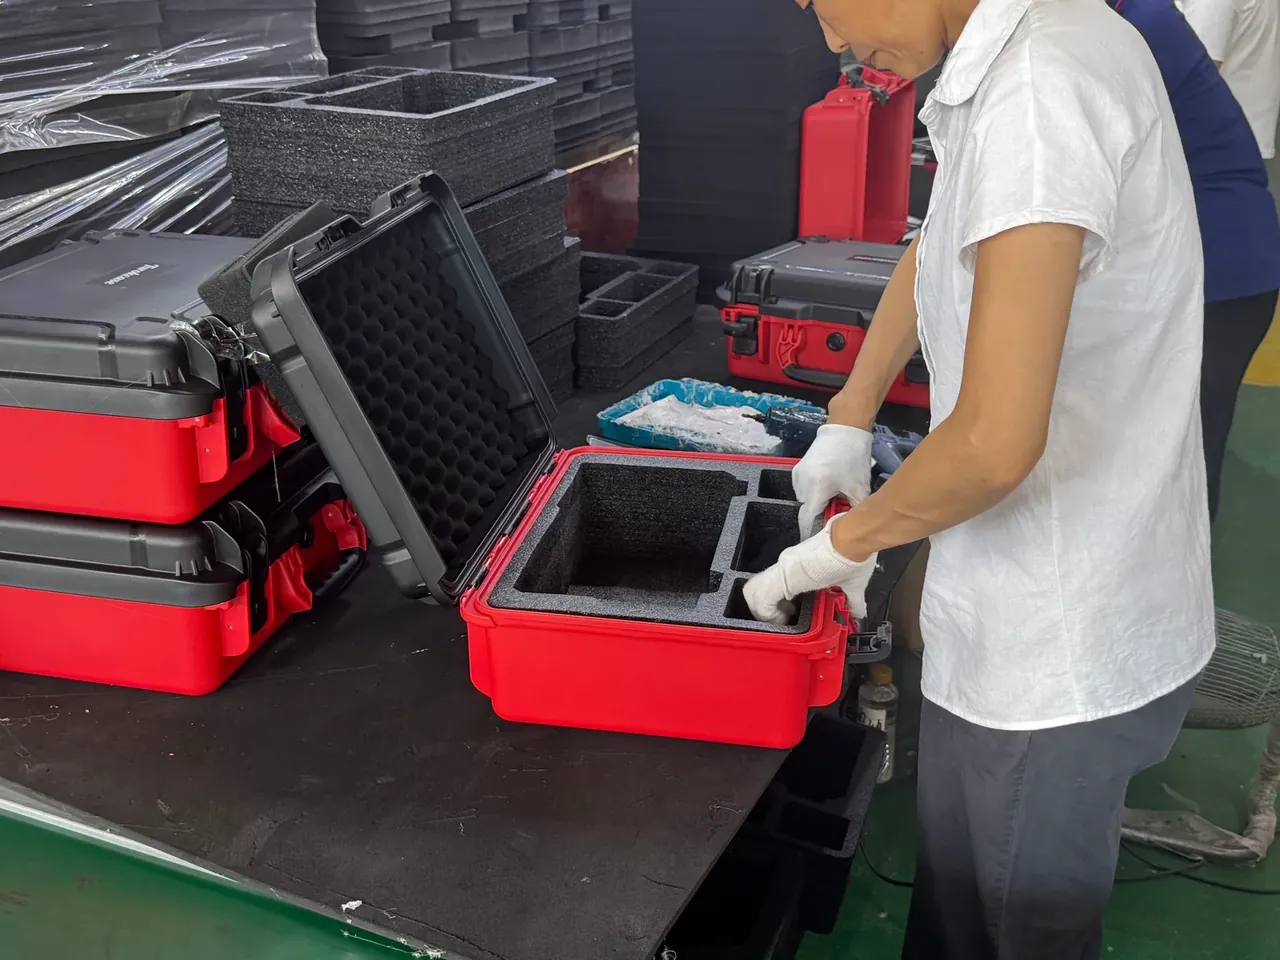
快速答案:产线工具车箱要在 62 s 的节拍里跟着工位走完 6 m,真正决定它好不好用的不是轮子灵活,而是三点锁止加一根 φ12 锥销,把每次落位的重复精度压在 0.5 mm 以内,整箱拆装只占 8 s。剩下 52 s 归取放与装配动作,工具每取放一次 1.8 s,一个班 480 min 里箱体只挪 120 次,节拍才不会被箱子本身吃掉。
目录
- 产线工具车箱的动线:62 s 一节拍走 6 m
- 三点锁止与 φ12 锥销:0.5 mm 从哪来
- 轮子配置:两定两万向,刹车只装两个
- 600×400×220 与 0.5 J:外形是算出来的
- FAQ
一、产线工具车箱的动线:62 s 一节拍走 6 m
总装线每 62 s 出一台车,工位与工位之间隔着 6 m。操作者空手走完这段路大约 5 s,占掉一个节拍的 8%;箱体如果留在原地,人就得在 6 m 之间来回折返,一趟走成两趟。
一个班 480 min,箱体真正需要挪动的次数是 120 次,平均 4 min 一次,其余节拍里它停在原地,只承担取放。这个比例把产线工具车箱的两件事分开了:挪动要快,停住要死。
停不住的时候,拧一颗 M10 螺栓的 40 N·m 力矩会把箱体推开 15 mm 到 20 mm,下一件工具的位置就对不上,人得先用眼睛找一遍。走不了的时候,18 kg 的整箱加 8 kg 工具要抱起来挪 6 m,一趟下来手腕先废。
动线先定下来,固定方式才有得选,这一条比箱体本身用什么材料更要紧。
| 固定方式 | 拆装 s | 重复精度 mm | 适合的动线 |
|---|---|---|---|
| 只踩轮刹 | 4 | 8.0 | 定点工位,一班挪 10 次以内 |
| 单点挂钩加轮刹 | 6 | 3.0 | 沿直线往复,转角不超过 2 个 |
| 三点锁止加 φ12 锥销 | 8 | 0.5 | 62 s 节拍,每班 120 次 |
| 地面托盘快夹 | 14 | 0.3 | 换型频繁,箱体不落地 |
排在前两行的方案便宜,落在后两行的方案贵,差价买的是「不用找位置」这件事。节拍越短,找位置的时间越贵:62 s 里省下 2 s,一天下来能省出 15 min。
二、三点锁止与 φ12 锥销:0.5 mm 从哪来
产线工具车箱的三个锁点各有分工。φ12 锥销管平面的两个自由度,前侧的翻转锁扣管转角,第三个点由带刹的前轮压住地面。少一个点,箱体就会绕剩下的那条线转,人取工具时手腕能感觉到箱体在让。
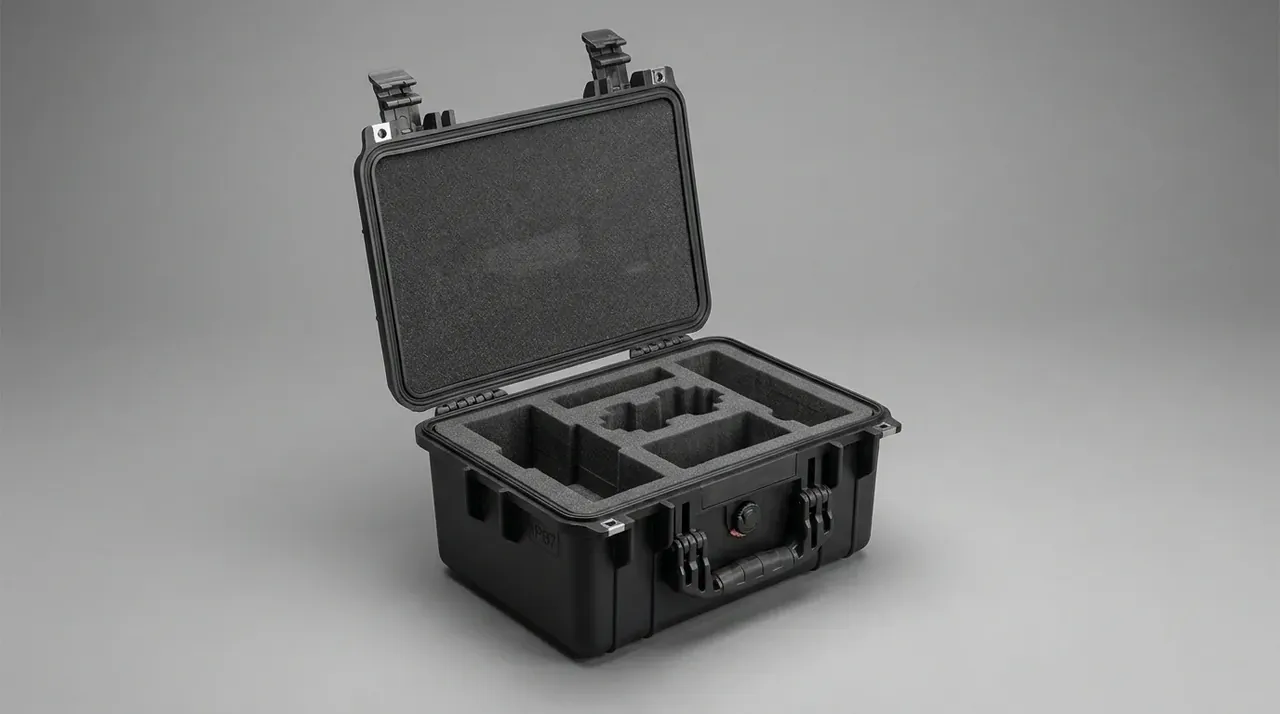
锥度 1:10 解决的是插入阻力与对中之间的矛盾。锥面轴向每压进 10 mm,横向修正 1 mm;操作者只要把箱体推到 ±5 mm 以内,剩下的偏差由锥面自己找回来,手上不必对准,眼睛也不必盯着销孔。
0.5 mm 是三段间隙加出来的:销与衬套单边留 0.05 mm,锥面贴合后残余偏置 0.2 mm,箱底橡胶垫落位时的回弹 0.25 mm。三段都是可以复算的量,改其中任何一个,重复精度就跟着变。
判据放在挂钩上。工具挂板的开口公差是 ±1 mm,箱体偏移 0.5 mm 时挂钩一次就挂进去;偏移到 2 mm,挂钩要抬一下才咬得住,1.8 s 的取放时间直接翻倍。
| 拆装 s | 动作分解 | 占 62 s 节拍 | 适用节拍 s |
|---|---|---|---|
| 4 | 踩刹、拉箱、松刹 | 6% | 45 以下 |
| 8 | 插销、压锁扣、确认 | 13% | 62 到 90 |
| 14 | 对位、双销、四点压紧 | 23% | 90 以上 |
产线工具车箱的三种拆装动作,差别在「谁来找正」这件事上。靠人找正的四秒能完成,靠结构找正的要八秒,靠两只销同时找正的反而要十四秒,因为人要先判断销进没进。
三、轮子配置:两定两万向,刹车只装两个
产线工具车箱的底面是 600×400 mm,四只 φ75 轮子按两定两万向分:后侧两只定向,前侧两只万向,万向这两只带刹。定向轮定住行进方向,一只手推得直;万向轮管进门与贴边,箱体可以侧着塞进料架与立柱之间 100 mm 的缝。18 kg 的整箱在水泥地上起步,滚动阻力约 5.4 N,手上用 0.55 kg 的力就推得动;地面有 1% 的坡度再加 1.8 N,仍在一只手的范围内。轮子的问题从来不是推不动,而是停不住。四只全万向的版本在直线上会左右摆,每个轮子都在找自己的方向,走 6 m 能偏出 30 mm,人得两只手夹着推。两定两万向把这件事省掉,代价是转弯半径从 0.6 m 变成 1.1 m,6 m 的工位间距完全够用。
产线工具车箱的刹车只装两个轮,第三个点交给锥销或地销。三点成面,箱体朝任何一条边翻都有一个点先顶住;四轮全刹反而容易让一条腿悬空,踩下去箱体还在晃。
轮径也要跟地面配对。环氧自流平的车间,φ75 已经够用,轮子大了推起来省力但过线槽费劲;老厂房的伸缩缝有 12 mm 高差,就得换 φ100,代价是箱底净空从 45 mm 降到 30 mm,过 20 mm 的线槽会刮底。
| 适用节拍 s | 工位间距 m | 每班移动 次 | 锁止点数 |
|---|---|---|---|
| 45 | 4 | 160 | 4 |
| 62 | 6 | 120 | 3 |
| 90 | 8 | 80 | 3 |
节拍越短,锁点越要少而准。45 s 的线留给拆装的时间只有 4 s,四个锁点全部做成快压式,动作才能压进 4 s;62 s 的线用三点就够,第四个点省下的时间还不够多按一次。
四、600×400×220 与 0.5 J:外形是算出来的
产线工具车箱 600×400 mm 的投影是料架给的:线边架进深 400 mm、宽 600 mm,箱子推进去两侧各留 20 mm 手指位,取放时手背不会蹭到架壁。
220 mm 的高度照重心定。18 kg 的箱体装满后重心在离地 110 mm 附近,人弯腰提箱时前臂接近水平,腰椎力矩比 300 mm 高的箱子低 18%;再高 80 mm,单手提起的动作就变成抱,6 m 的距离要换两次手。
0.5 J 是产线工具车箱的侧向碰撞预算。AGV 以 0.24 m/s 蹭上 18 kg 的箱体,动能 0.52 J;速度到 0.6 m/s,能量 3.2 J,同样一块箱壁会凹 4 mm。线边箱的角部因此要有一段 20 mm 的缓冲筋,把冲击摊到 3000 mm² 的面积上,壁厚才能留在 3 mm。
产线工具车箱的轮子还要算落地冲击。箱子从 150 mm 高的台面推下来,落地速度 1.7 m/s,动载系数按 2.2 算,单轮瞬时载荷从 4.5 kg 升到 9.9 kg;φ75 轮子的标称 25 kg 扛得住,换成 φ50 就只剩 12 kg 的余量。
三个尺寸、一个能量,合起来就是这只箱子的外形。改动其中任何一个,牵动的都是另一头的节拍。
结论
产线工具车箱的规格可以按三个数倒推:62 s 的节拍决定拆装不能超过 8 s,6 m 的工位间距决定轮子要能一只手推直线,0.5 mm 的重复精度决定锁点必须是三点加锥销。三个数对上,箱体就只是一张会跟着人走的工具台;对不上,它每 4 min 就要占用一次节拍,一年下来浪费的时间按班次算得出来。选型时先量工位间距与节拍,再定锁点数量,最后才谈箱体尺寸与内衬格位,顺序反了就要返工。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号