

快速答案:小批量定制与大批量流水,装配动作要分开设计。18 只一批靠换型与首件卡住质量,260 只一天靠防错与节拍卡住漏装,同一套箱体组装工位很难两头兼顾。
目录
- 箱体组装工位要按工况换动作
- 小批量定制线的换型与首件
- 大批量流水线的节拍与防错
- 低静电与洁净工况的装配手势
- 野外抢修点的移动工位
- 四类失误的返工位置与判定
- FAQ
一、箱体组装工位要按工况换动作
同一张台面,装弹药箱和装电子设备箱的动作不同。前者要压密封条、打铅封,手腕下压几十次;后者要贴导电衬垫、插面板,手指在 3 毫米的缝隙里对准。把两种活排进同一个箱体组装工位,工具换不完,人也记不住。
| 工况 | 箱体规格 | 主要装配动作 | 高发失误 |
|---|---|---|---|
| 弹药包装 | 640 × 420 × 260 毫米,壁厚 3 毫米 | 铺内衬、压密封条、扣锁、穿铅封 | 密封条出槽,铅封穿错孔 |
| 电子设备 | 480 × 360 × 180 毫米 | 贴导电衬垫、插面板、拧嵌件 | 手腕带没接地,静电击穿 |
| 检测仪器 | 内腔 520 × 380 × 240 毫米 | 装减震垫、调平、上盖 | 减震垫压偏,合盖卡涩 |
| 野外抢修 | 800 × 500 × 340 毫米,满载 21 公斤 | 换模块、复位锁扣、双人抬 | 锁扣没回弹,抬起来脱开 |
四类工况光搬运姿态就分三种:抱、抬、倒手。弹药箱满载 21 公斤,超过一个人长时间抱持的舒适线,再重就要双人。箱体组装工位的台面高度按最重的那一款定,其他款用垫板抬,别让操作员弯腰去迁就轻箱。
工况还会改工具。压密封条用滚轮,贴衬垫用镊子,锁扣用 2.8 N·m 的气动螺丝刀,电子箱的嵌件只能收到 0.8 N·m。同一把刀打两种力矩,不是把气压调低就行,得换刀头。弹药类工况的完整装配顺序,可参照引信包装线的装配动作。
二、小批量定制线的换型与首件
18 只一批的订单,换型次数比装配次数更值得算。一个班换 12 次,每次 28 分钟,5.6 小时耗在换型上,真正装机的时间不到 3 小时。
| 项目 | 18 只一批 | 260 只一天 |
|---|---|---|
| 换型次数 | 每班 12 次 | 每班 1 次 |
| 单件时间 | 420 秒 | 95 秒 |
| 卡点 | 首件 3 只全检 | 锁扣到位检测 |
| 失误形态 | 首件后松劲 | 长时间漏装 |
单件 420 秒在这种批量下很常见。节拍慢不怕,怕的是换型后没做首件。首件要装 3 只:一只留样、一只拆检锁扣压痕、一只做气密。三只都过,才允许往下走。
小批量的失误集中在首件之后的三只。操作员看到首件过了,手就快起来,第 4 只开始漏压密封条,第 6 只把内衬裁短 5 毫米。这类失误不靠培训解决,靠在夹具上加一只压紧到位才亮灯的开关。
换型也有动作可拆。模具车按订单顺序摆,夹具用两只偏心夹,气管用快插,三样到位能把 28 分钟压到 12 分钟。剩下的时间留给首件复检,不该再压。
三、大批量流水线的节拍与防错
260 只一天的量,节拍落到 95 秒一只,人的注意力撑不住 8 小时。这时箱体组装工位的任务从装配变成防错:让漏装做不下去,而不是让操作员记得住。
锁扣是最容易漏的一处。加一只到位检测的接近开关,锁扣没扣到底,输送线不放行;单靠目检,漏扣率在 1.8‰ 上下,加了检测能压到 0.1‰ 以内。
扭矩要留记录。气动螺丝刀接扭矩传感器,每只箱体打 4 颗螺钉,超差就报警停线。一天 260 只、1040 颗螺钉,靠人抽检只能覆盖 3%,记录能把每一颗都留档。
节拍快的线还有一个隐形失误:内衬装反。EVA 内衬上下两面差 2 毫米,装反了合盖能压下去,开箱才发现设备压出印。防错做法是在内衬背面贴一条红色拉带。
四、低静电与洁净工况的装配手势
电子设备箱的装配间,动作要按静电来改。表面电阻落在 10⁶ 至 10⁹ 欧姆之间的台面才合格,湿度守在 45% 到 60%,温度 22℃ 上下浮动 3℃,照度 600 lux,洁净度按 ISO 8 级。
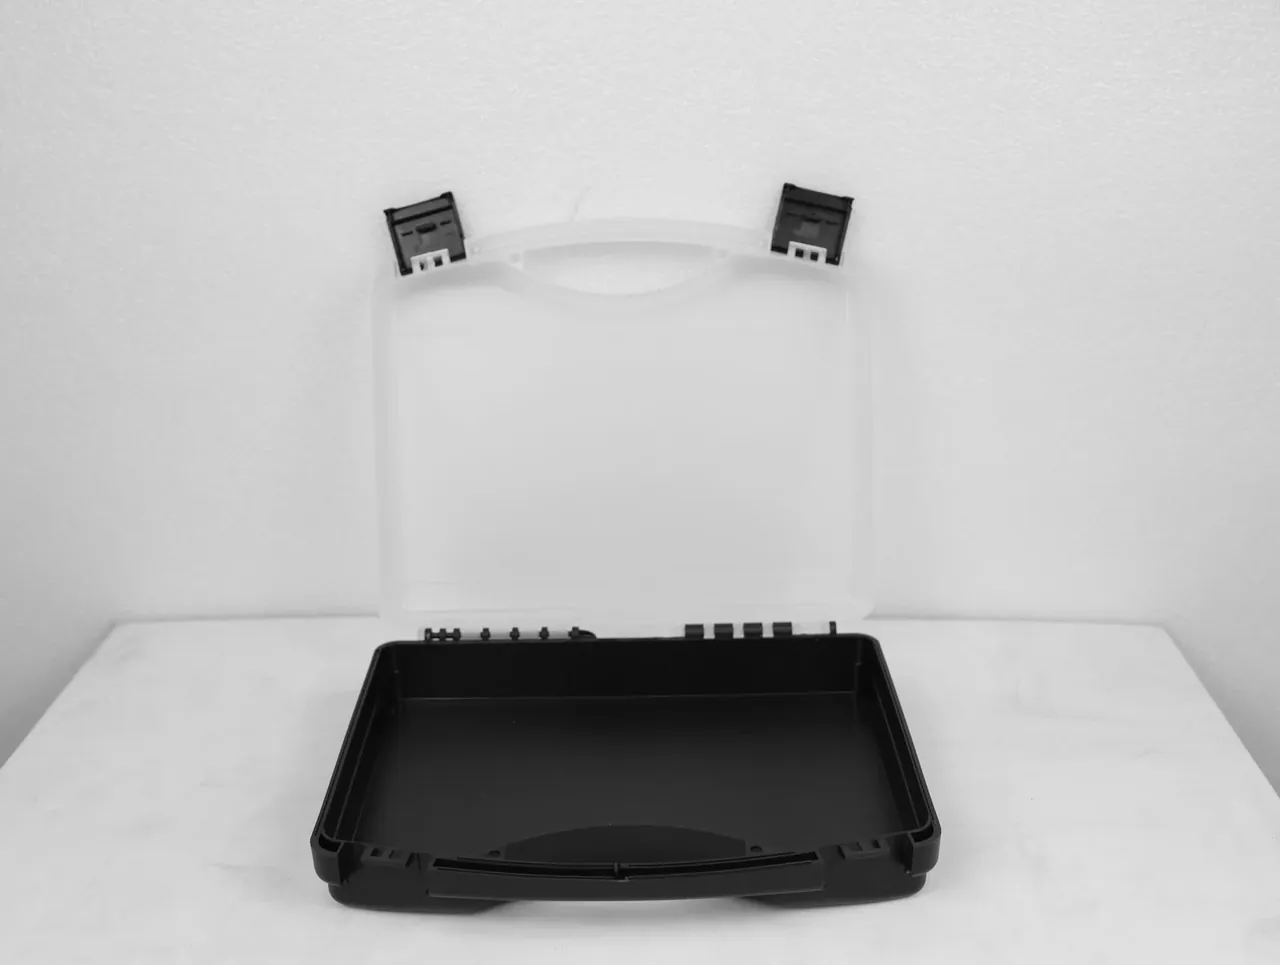
| 参数 | 取值 | 越界的后果 |
|---|---|---|
| 表面电阻 | 10⁶ 至 10⁹ 欧姆 | 电荷泄得慢,积在面板上 |
| 相对湿度 | 45% 至 60% | 低于 40% 起电更凶 |
| 照度 | 600 lux | 低于 500 lux 看不出密封条出槽 |
手腕带是第一个动作,先接地再碰箱体。第二个动作是内衬不落地,离台面就悬空 100 毫米;第三个动作是面板只拿边,不碰金手指。三个动作都是手势,写进作业指导书比贴标语有用。
失误几乎都出在第一个动作。手腕带夹在袖口上、没贴皮肤,电阻测出来 10⁹ 欧姆以上,等于没戴。每班用 1 兆欧标准电阻比对一次,比事后追责省事。
还有一个动作容易被省:撕保护膜。面板的保护膜要在接地状态下撕,撕开瞬间电压能到 2000 伏,足以打穿一只 3 毫米厚的 MOS 管。
五、野外抢修点的移动工位
野外抢修点没有车间,箱体组装工位要能装进一台厢式车。展开后占地 6 平方米,台面折叠,两人 12 分钟架起来,撤收 8 分钟。
供电靠一台 5 kW 汽油发电机,气动工具换成电动或手动扭矩扳手。零下 15℃ 时气动管路会结冰,电动工具的电池容量掉 40%,扳手反而最可靠。
移动工位的失误是台面不平。野外地面高差常有 20 毫米,台面没调平,箱体放上去是斜的,锁扣对位差 2 毫米,扣不上就用蛮力,锁舌先断。四条腿各配一只可调地脚,调平花 3 分钟,比换一只锁扣便宜。
盐雾 240 小时的沿海点位还要多一道动作:收工前把台面擦干,铰链滴一滴防锈油。工位本身不生锈,箱体的五金才不会被台面上的盐粒带坏。
六、四类失误的返工位置与判定
返工要按位置分,不按工序分。同一个锁扣问题,可能是内衬高了、可能是箱体变形、也可能是操作员没扣到底,返工位置不同,责任也不同。
| 返工位置 | 判定线 | 处理方式 |
|---|---|---|
| 锁扣 | 扣合后间隙超过 0.5 毫米 | 先查内衬高度,再查箱体平面度 |
| 密封条 | 压缩量低于 25% | 整条更换,不补胶 |
| 内衬 | 边缘离腔壁超过 3 毫米 | 重裁,不接受垫片找正 |
| 铭牌 | 位置偏差超过 1 毫米 | 撕掉重贴,旧胶必须清干净 |
四类加起来,返工率通常在 4.2% 左右,单件返工成本 26 元。把它压到 1% 以内,靠的不是加人复检,而是把判定线写进工位:间隙塞尺挂在台边,压缩量用一块 25% 的样板比对,谁都能判。
返工还要记位置。连续三天同一位置超过 5 件,就不是操作问题,是箱体组装工位或来料的问题,该停线查。
结论
批量决定动作,工况决定手势。18 只一批要把换型与首件做扎实,260 只一天要把防错与扭矩记录做进去;静电间先接地,野外点先调平。箱体组装工位的好坏,最后都落在这些具体动作上,而不是台面有多宽。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号