

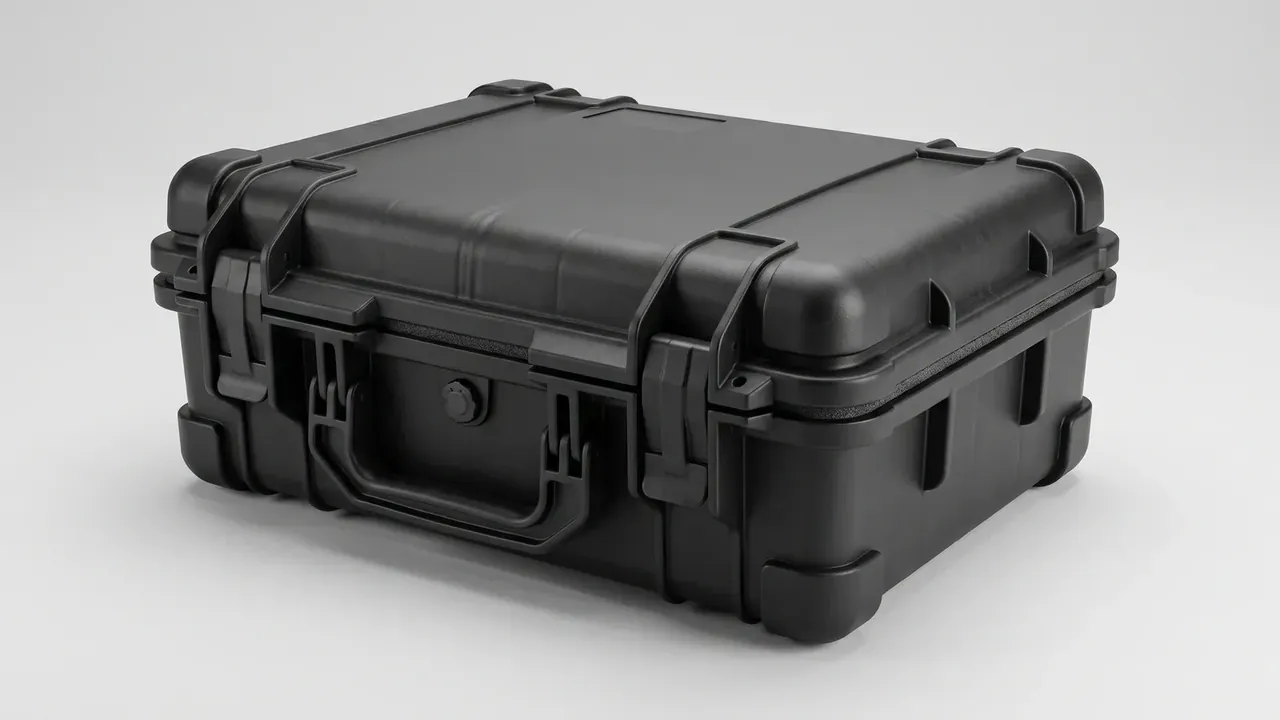
快速答案:工业工具箱工厂直供省掉的是中间环节,留下的是同一副模具、同一批色母与同一台注塑机要连续守住色差和壁厚这两条带,连续五批的 ΔE 与壁厚读数才是直供能不能兑现的依据,也是采购不必二次开箱的理由。箱体外形 600×420×240 mm、内腔 535×360×180 mm,壁厚 4.5 mm 配 ±0.20 mm 公差,色差按 ΔE ≤1.2 判,抽检 50 只一批、放行 500 只一单。
目录
- 工业工具箱工厂直供的批次一致性
- 色差控制带与色板管理
- 壁厚公差带的实测分布
- 首件留样与批量放行
- 直供批次的公差定值
- FAQ
一、工业工具箱工厂直供的批次一致性
同一张色板挂五年,五批货摆在一起还看不看得出深浅,ΔE 这个数先给答案。
直供把经销与二次分装这两层去掉了,好处是箱体从注塑机下来直接进仓,代价是整车间的波动全由一家扛。外形 600×420×240 mm、内腔 535×360×180 mm 的工业工具箱工厂直供件,壁厚 4.5 mm,同一副模、同一台机、同一批色母,连续五批才谈得上一致。
工业工具箱工厂直供的一致性拆开是三条:颜色、壁厚、五金件位。颜色读 ΔE,壁厚读千分尺上的两位小数,五金件读四只扳扣的扣合力,单只 390 N。三条里有一条漂,直供省下的价差就被返工吃回去。
直供不是把货换个地方发,是把判据提前写死。
二、色差控制带与色板管理
色差的判据是 CIELAB 空间的 ΔE,由 ΔL、Δa、Δb 三个方向的差平方和开根号得来。测量条件必须先固定:D65 模拟日光、10° 观察者、45/0 或 d/8 的几何,同一块色板配同一台仪器,换一台读数能差 0.2。
行业经验带大致分三层:ΔE ≤1.0 属高要求外观件,1.0–1.5 属一般工业件,超过 2.0 肉眼明显。工业工具箱工厂直供件取 ≤1.2,落在一般工业件里偏严的一侧,理由是工具箱常以四只一排出现在车间,深浅差在一排里最扎眼。
色板管理只有三条:避光存放、每 12 个月回校一次、编号与色母批号绑定。色板本身发黄以后,量出来的 ΔE 全是假的,标准偏了,后面每一批都跟着偏,而且没人看得出是量具的问题。
| 色差档位 | ΔE 上限 | 适用件 | 判读难度 |
|---|---|---|---|
| 严档 | 1.0 | 高要求外观件 | 训练有素者才可辨 |
| 中档 | 1.2 | 并排陈列的工业件 | 仔细对比可发现 |
| 宽档 | 1.5 | 单件使用的结构件 | 近距离可辨但可接受 |
三、壁厚公差带的实测分布
工业工具箱工厂直供的壁厚公差带定在 ±0.20 mm,量法要写清楚:沿侧壁取 12 个测点,避开浇口与熔接痕,每点测三次取中位数。同一只箱体上下两段的读数常差 0.05 mm,那是冷却先后造成的,不算超差;12 个点走完再算一次标准差,标准差超过 0.06 mm 就说明模温在漂,先看水温机,不必急着改参数。注塑件的通用公差口径是按名义尺寸每 25 mm 给 ±0.1 mm,比壁厚公差宽出几倍。要把 4.5 mm 的壁压进 ±0.20 mm,靠的是模温与保压的稳定,靠通用公差放行,只会把问题推到装配线上。而实测分布通常不对称。同一模穴连续 50 只,壁厚会整体往一侧偏 0.05–0.08 mm,原因是冷却水路两侧流量不等;看到偏移先查水路,不要先动保压。保压一调,尺寸回来了,内应力也跟着变,下一批的开合次数就掉。
两端的后果不一样。偏薄的一侧受冲击先起白痕,偏厚的一侧冷却慢,缩痕出现在筋根,喷涂后最明显。所以公差带不是越紧越好,紧到模具跟不上的时候,废品率反而高于放宽 0.05 mm。
四、首件留样与批量放行
工业工具箱工厂直供的首件留样取 5 只,从每批第一模取,不是从包装箱里随手抽;编号写批号与机台号,进留样柜,保存 24 个月。留样柜避光、常温,不做密封,让样件跟着环境一起老化,日后争议才有可比性。
首件测量要取公差中点,不取上下差。模具会磨损,尺寸随产量单向漂移,从中点出发,两边都留了路;从上差出发,第一批合格,第二批就顶到线外。注塑件刚下机时温度未退、尺寸偏大,半结晶料要放 4 h 再量,量早了读数全在带外。
工业工具箱工厂直供的批量放行按 500 只一单、抽检 50 只,走 GB/T 2828.1 的一般检验水平 II、AQL 1.0。抽到的 50 只不只判合格与否,色差与壁厚各记一组分布,看出趋势比看出不良更早一步。
| 抽检批量 | 抽样数 | 记录项 | 放行条件 |
|---|---|---|---|
| 200 只 | 20 只 | ΔE 与壁厚各一组 | 全部落在带内 |
| 500 只 | 50 只 | 加记分布中位数 | 中位数在中点附近 |
| 1000 只 | 80 只 | 加记机台与模穴号 | 无单穴偏离 |
五、直供批次的公差定值
色差档位取连续五批 ΔE 仍低于 1.2 的最严一档,超出的批次整批退回配色间重调。退回不是挑出坏件,是整批重来:色母比例一变,前四批的留样就对不上,混着装出去反而更难解释。重调的顺序是先核色母批号,再核色板,最后才动注塑参数,顺序一乱就找不到根。
工业工具箱工厂直供的三条定值要连量具一起写进检验表:ΔE ≤1.2 配色差仪,壁厚 ±0.20 mm 配千分尺,单只扳扣 390 N 配拉力计。三样量具都得在检定有效期内,量具过期时的读数一律不算数,这一条比定值本身更容易被跳过。
收口的两项是开合与密封。开合 4100 次以后扳扣的扣合力衰减不得超过一成;IP67 对标 1 m 水深浸泡 30 min 的条件,四层堆码时最下层还要保持这个密封。箱子做得再准,锁扣松了也一样进不了仓。
| 公差读数 | 实测范围 | 判定 | 处置 |
|---|---|---|---|
| ΔE 1.0 以内 | 五批全部 | 优 | 按原配方投产 |
| ΔE 1.0–1.2 | 五批中三批 | 合格 | 留样并缩短复检周期 |
| ΔE 超 1.2 | 任一批 | 不合格 | 整批退回配色间 |
结论
工业工具箱工厂直供的底气,不在报价单上,而在连续五批的 ΔE 读数、±0.20 mm 的壁厚分布与 24 个月的留样柜里。这三样东西都在工厂自己手上,中间没有第二个人经手,出了问题也只能由工厂自己解释。把色差档位、抽检批量与公差读数写进同一张放行单,直供这个词才立得住。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号