

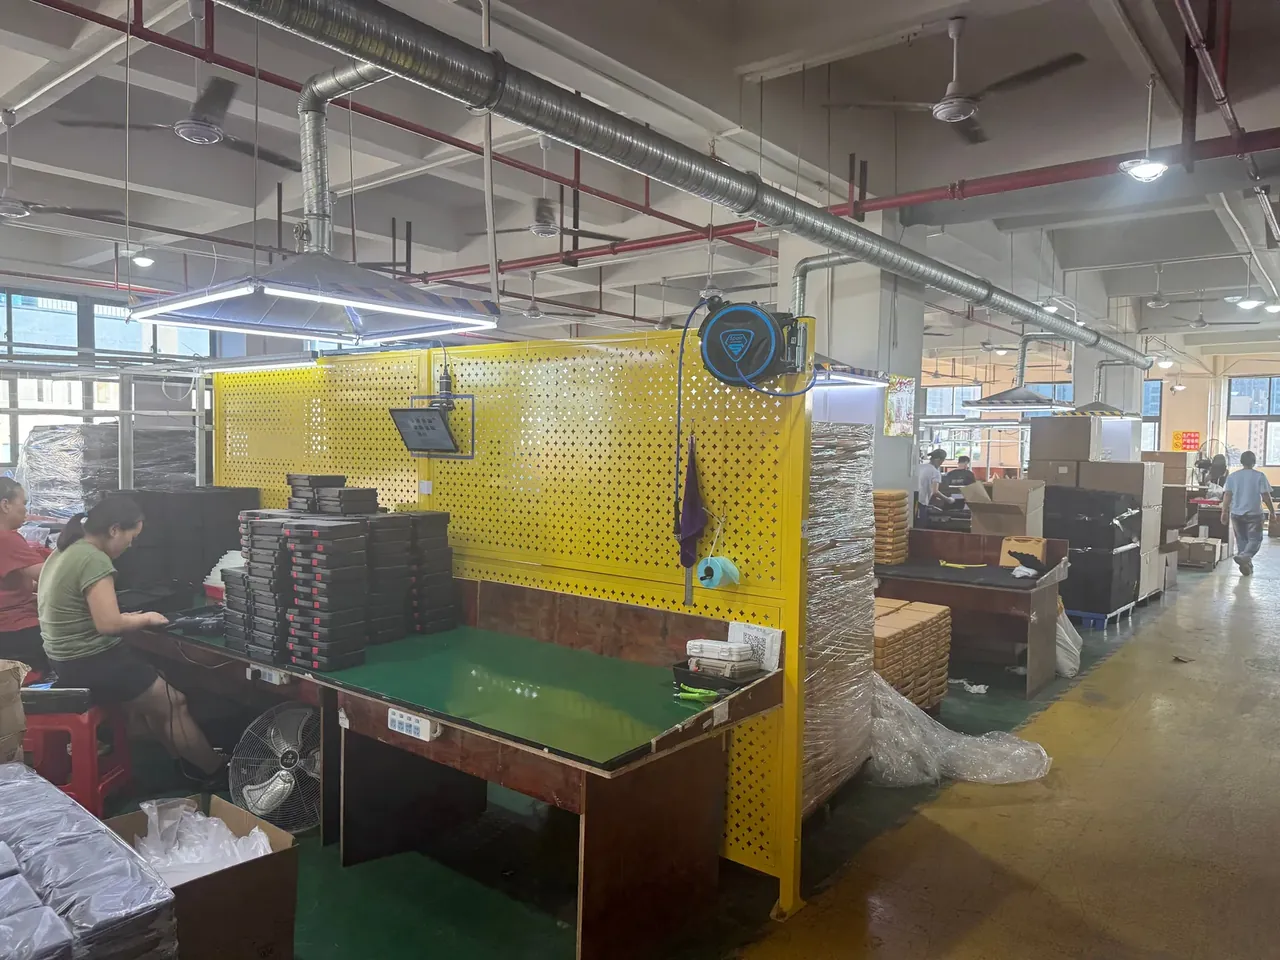
快速答案:防爆战术装备安全箱工厂把注塑段的单件节拍压在 210 s,9 道工序里只设首件、巡检、终检 3 个质控点,壁厚公差守住 ±0.15 mm,3 班连排日产 640 只、良率 97.5% 之后可交付 624 只。12 000 只订单报 25 天,换模 12 次、备料 3 天、生产 19 天,交期表按这组数倒推。
目录
- 防爆战术装备安全箱工厂的主节拍为什么锁在 210 s
- 9 道工序里只有 3 处设质控点
- 壁厚公差 ±0.15 mm 靠料温 230 ℃ 与模温 60 ℃ 守住
- 640 只变 624 只:良率 97.5% 与 OEE 82% 的折损
- 25 天交付要压在哪几段
- FAQ
一、防爆战术装备安全箱工厂的主节拍为什么锁在 210 s
一条线的产出由最慢那道工序决定,这条线上的瓶颈在注塑段。合模 8 s、注射 12 s、保压 35 s、冷却 145 s、开模取件 10 s,相加正好 210 s,一模一只箱体,段内没有可以并行的余量。
单台 800 t 机按每班 7.5 h 有效工时折算,一个班出 128 只,3 班 385 只;两个机位并线,理论日产 770 只。换模、调机、待料三段损耗占去 17%,排产口径就落到 640 只,这也是防爆战术装备安全箱工厂对外的产能口径。
| 工序 | 设备 | 节拍 s |
|---|---|---|
| 配料与干燥 | 除湿干燥机 120 kg | 90 |
| 注塑成型 | 800 t 注塑机 | 210 |
| 去浇口与修边 | 气动剪、工装台 | 45 |
| 铰链与锁扣装配 | 铆接机 | 120 |
| 密封条嵌入 | 压条工装 | 75 |
| 气密测试 | 压差检漏台 | 60 |
| 内衬裁切 | 刀模与冲床 | 95 |
| 外观检验 | 灯箱工位 | 50 |
| 包装入库 | 封箱线 | 40 |
九道工序里只有注塑是 210 s,其余都在 120 s 以内,排产只认注塑的节拍,防护箱的日产出就被这一个数锁死。
防爆战术装备安全箱工厂对外报产能,三个数要能对上:理论 770 只、排产 640 只、可交付 624 只。报得出前两个却报不出第三个的,通常是没把良率算进去。
二、9 道工序里只有 3 处设质控点
九道工序全部设检验并不现实,人手与节拍都不允许。真正卡住质量的是三处:首件、巡检、终检,其余六道靠工装防错与操作者自检,防护箱的密封面要到最后一道才第一次被整只验证。
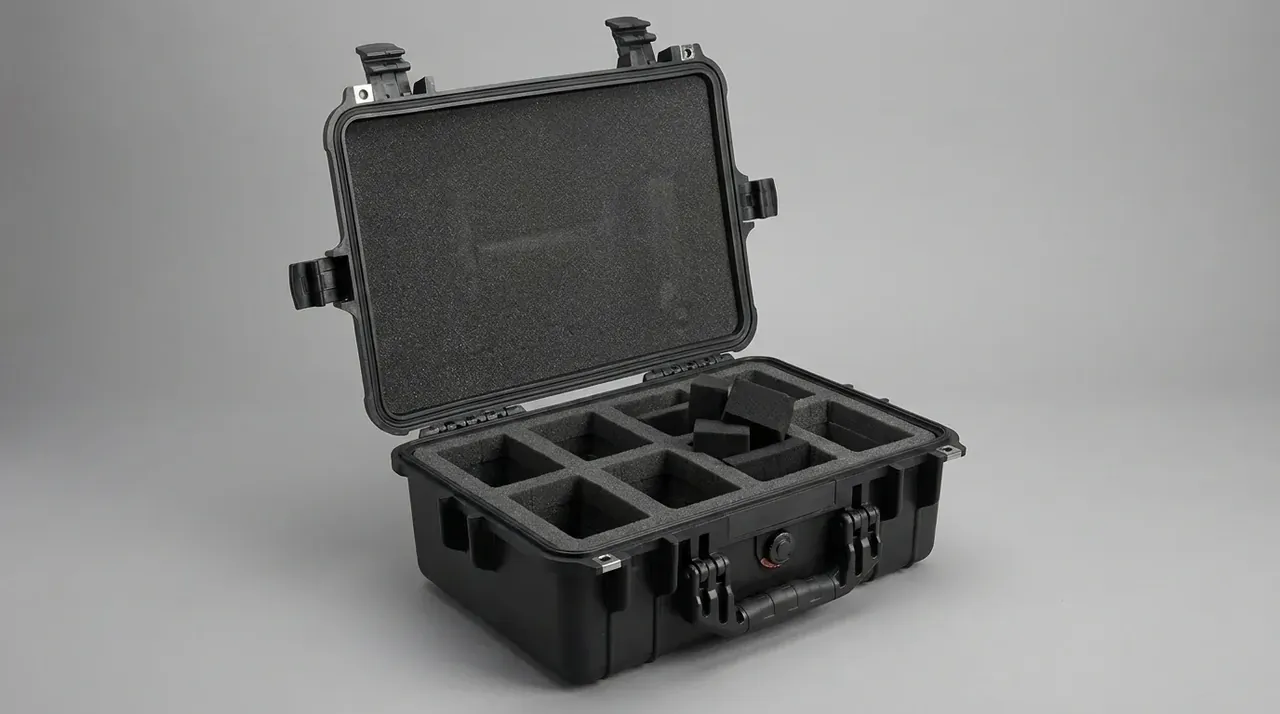
首件按模号做,每套模具每次上机取 3 只,量箱体内腔长宽高、量四壁厚度、看外观熔接痕与缩水、试装铰链与锁扣。3 只里只要有一只超差,这套模就不许进量产。
巡检每 2 h 抽 20 只,只量两处:壁厚与锁扣保持力。抽样按机台不按批次,一台机一个时段抽 20 只,两台机就是 40 只,记录跟着机台走,月底画一次走势,哪台机在漂一眼能看出来,这条规则由防爆战术装备安全箱工厂的质量组编制,不随订单大小改。
终检只做气密,100% 全检。箱体充气到 1.0 kPa,保压 60 s,压降超过 0.3 kPa 判不合格;检漏台两台轮检,单只耗时 60 s,压在 210 s 主节拍的三分之一以内。
| 设备 | 数量 | 用在哪道质控 |
|---|---|---|
| 压差检漏台 | 2 台 | 终检,1.0 kPa 保压 60 s |
| 超声测厚仪 | 2 台 | 首件与巡检,读四壁厚度 |
| 数显卡尺 | 4 把 | 首件内腔与五金位 |
| 锁扣拉力计 | 2 台 | 巡检,读锁扣保持力 |
| 灯箱 | 1 座 | 首件外观与巡检抽看 |
质控点少不代表放得松。首件卡模具状态,巡检卡过程漂移,终检卡密封,箱体出问题能倒推到具体哪一处。
三、壁厚公差 ±0.15 mm 靠料温 230 ℃ 与模温 60 ℃ 守住
壁厚名义 4.0 mm,公差 ±0.15 mm 是这类防护箱的硬线。同一个模腔里,料温波动 5 ℃、模温波动 2 ℃,箱体壁厚就能飘 0.1 mm;车间温度离开 23±3 ℃、湿度离开 55%±10%,飘得更多。
量壁厚不能只量一处。每只箱体取四个测点:长边中点、短边中点、圆角过渡处、箱底中央,四点最大值与最小值之差超过 0.30 mm 就判整只不合格,因为最薄的那一处总在跌落时先裂。模温靠分区水路控制,每套模具的回路接法写在架模单上,接错一路,对应那一面立刻偏薄。料温由露点与料斗温度共同决定,露点高于 −20 ℃ 就停机换料。车间装恒温恒湿机组,23±3 ℃ 与 55%±10% 两条线都挂了声光报警。巡检的壁厚值要能画成走势图,连续 5 只同向偏移就调模温,不等超差才动手。
在防爆战术装备安全箱工厂的工艺卡上,料温 230 ℃ 与模温 60 ℃ 是一对联动参数,单改一个没有意义。料温降 10 ℃ 而不动模温,熔接痕会变深,锁扣座那一面最容易出问题,返修只能整只降级。
四、640 只变 624 只:良率 97.5% 与 OEE 82% 的折损
640 乘 0.975 等于 624,这道乘法很直白,但两个数不是一回事。640 是排产口径,扣的是换模与调机;624 是可交付口径,扣的是箱体不良。
OEE 82% 是这条线的下限,日常排产按 83% 取,两台机的 770 只才落得到 640 只。哪一天 OEE 掉到 82%,当天只有 631 只,可交付 615 只,缺口只能靠加班补,不能靠压节拍补,这一点防爆战术装备安全箱工厂在报价阶段就该讲明白。
| 节拍 s | 与 210 s 的差 | 补偿方式 |
|---|---|---|
| 210 | 0 | 主节拍,不设缓冲 |
| 120 | −90 | 双机位并行 |
| 95 | −115 | 一台机兼两个班次 |
| 60 | −150 | 两台检漏台轮检 |
| 40 | −170 | 包装岗兼外观 |
节拍表是找富余用的。富余最大的包装岗可以兼外观,富余最小的注塑段一动都不能动,这就是为什么防爆战术装备安全箱工厂的产能谈判最后都落在注塑的节拍上,而不落在人手和班次上。
五、25 天交付要压在哪几段
12 000 只防护箱的订单,按 624 只/日 算是 19.2 天,排产抹到 19 天;备料 3 天,发运 3 天,报价交期就是 25 天。想压到 20 天只能压备料,生产的 19 天压不动。
12 套模具是交期的第二个变量。一套模换模 40 min,12 套全换一轮是 8 h,等于 137 只箱体的产能,排产把同色同模的订单并在一起,换模从 12 次压到 4 次。
第三个变量是内衬。刀模开制要 5 天,与注塑并行不占主线,但内衬裁切排在包装前,卡在最后三天,晚一天就是整批晚一天。防爆战术装备安全箱工厂把这三段排期摊开给客户看,交期才有讨论的基础。
结论
防爆战术装备安全箱工厂的产能不是一句月产多少只,而是 210 s 节拍、640 只排产、624 只可交付这三个数能不能对上。九道工序只守三处质控点,壁厚公差压在 ±0.15 mm,25 天交期由 19 天生产加 3 天备料加 3 天发运拼出来。把这三段摊开,采购方验箱体时才有可核对的锚点。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号