

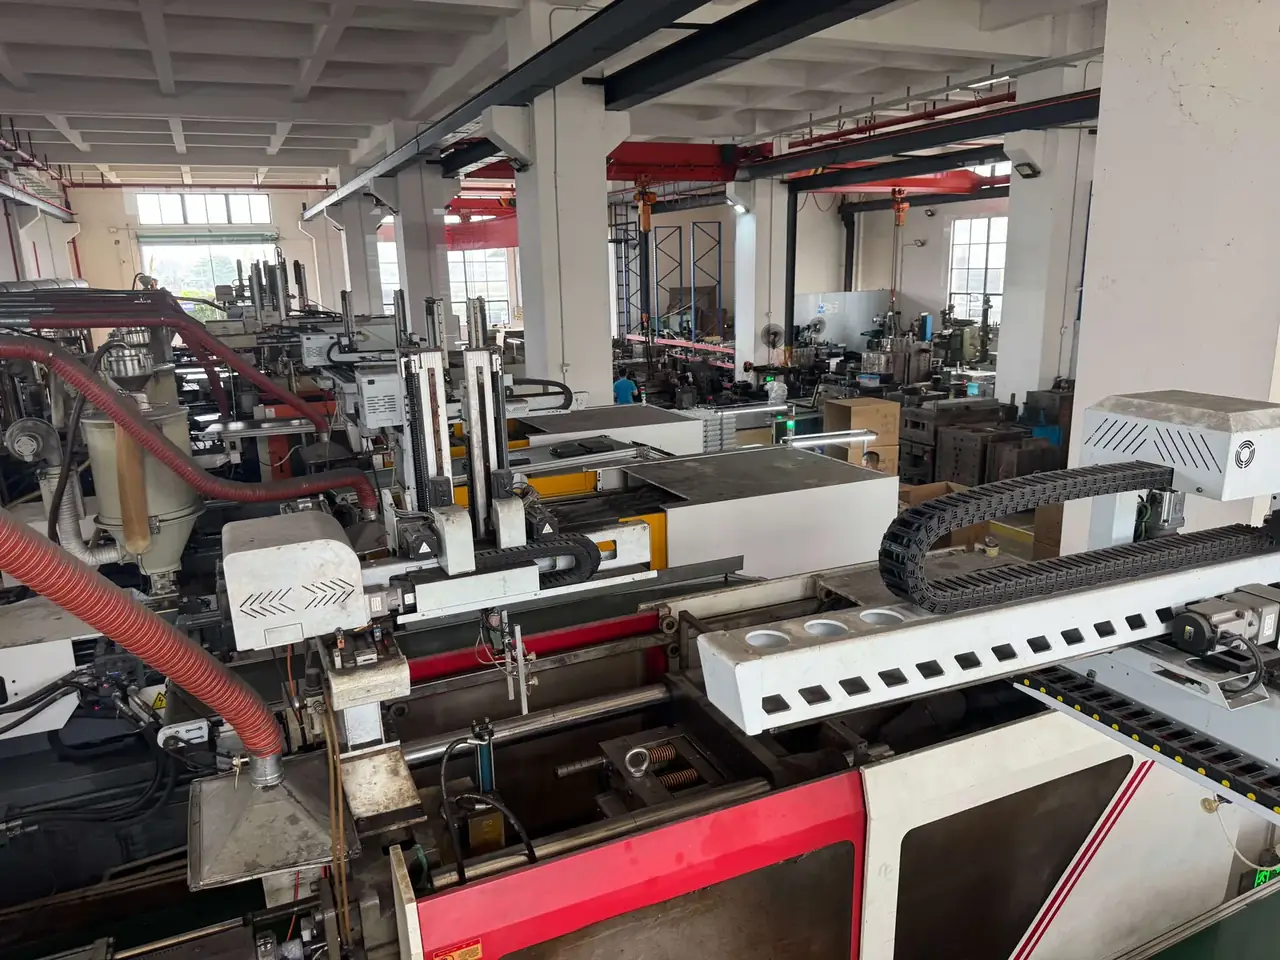
快速答案:首单交付要 95 天、返单只要 62 天,多出来的 33 天并不平均摊在七段流程里,而是集中在打样 3 轮、开模 25 天与首件承认 3 天这三道前置关上,这 33 天里任何一道松动都会把它变成 100 天以上。真正能压的只有 5 天,其余全是模具与试模的物理时间,排期之前先把这一条认下来,再谈压缩。
目录
- 首单交付为什么比返单多 33 天
- 打样到首件承认:三道关怎么过
- 模具 25 天与带滑块 40 天的分界
- 量产段:90 s 节拍与 320 只日产
- 订舱截关 5 天到入库差异 0.5%
- FAQ
一、首单交付为什么比返单多 33 天
返单的日历是现成的。订单确认 3 天,备料 7 天,量产 2 天,验货 2 天,订舱截关 5 天,海运 28 天,到港清关与入库 15 天,七段相加正好 62 天。这套流程跑过一遍就有模板,跟单员照着排,误差不超过 2 天。首单交付不同,前面要先压三段:打样、开模、首件承认,账面工期 95 天。
33 天不是三段相加的结果。打样 3 轮共 21 天,其中有一半与返单同样要做的确认加备料 10 天并行,净增 11 天;开模 25 天,前 11 天用来订模架、开粗、备电极,与打样第 2、3 轮并行,净增 14 天;T1 试模 5 天与首件承认 3 天必须等模具有了才能动,8 天全部净增。11 加 14 加 8 正好 33,一分不多。
| 阶段 | 天数(首单 / 返单) | 交付物(单据) |
|---|---|---|
| 订单确认与备料 | 10 / 10 | 采购订单、用料确认单 |
| 打样 3 轮 | 21 / 0,净增 11 | 样件承认书 |
| 开模 | 25 / 0,净增 14 | 模具验收单 |
| T1 试模 | 5 / 0 | 试模报告 |
| 首件承认 | 3 / 0 | 首件承认书 |
| 量产 | 2 / 2 | 量产日报 |
| 验货 | 2 / 2 | 验货报告 |
| 订舱截关与海运 | 5 + 28 | 订舱确认、提单 |
| 到港清关与入库 | 15 / 15 | 入库单 |
| 合计 | 95 / 62 | 八份单据 |
表里最后一行把两笔账并排放,能看出首单交付的钱花在哪一段:与模具有关的 25、5、3 三段合起来 33 天,占全程三分之一还多。
压缩首单交期,先动并行的部分,别动串行的部分。
二、打样到首件承认:三道关怎么过
打样 3 轮封顶,每轮 7 天,含寄样往返 4 天与客户确认 3 天。第 1 轮看外形与分型线,第 2 轮看内衬格位与锁扣位置,第 3 轮只看颜色与表面处理。哪一轮还在改结构,说明图纸没定,再往前走就是拿模具试错。实际做法是每轮只允许动 3 项以内的修改,超出的挪到量产后再开镶件改。
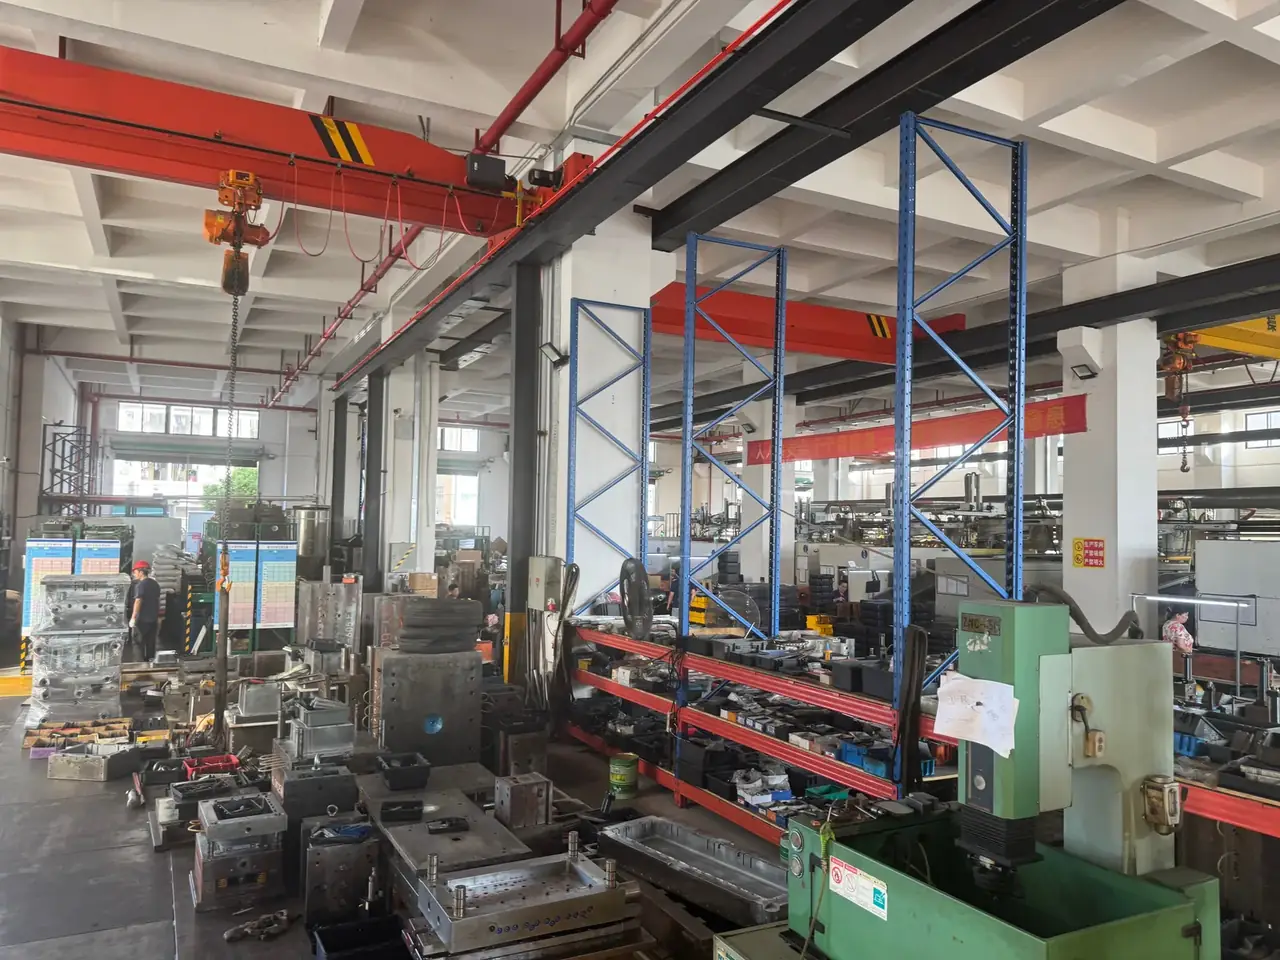
样件承认书是首单交付的第一个正式节点,上面要带三样东西:样件照片、实测尺寸表、双方签字页。少了实测尺寸,首件承认时没有比对基准,打样的 21 天等于白花。
首件承认 3 天,指 T1 试模件送到客户手上到签字回传的这段时间。这 3 天里客户通常只做两件事:量 5 项关键尺寸、按图纸试装一次。承认书签回,量产才排得上机台;签不回,机台空着等,等待时间不计入 95 天,却会原样加到交期上。
三、模具 25 天与带滑块 40 天的分界
模架从下单到进厂 25 天,这是没有滑块的口径。箱体侧面有凹槽、提手位要侧向脱模时,模具得加滑块,工期变成 40 天,多出的 15 天全用在滑块座的加工与配研上。判据只有一条:分型线能不能一次开模脱出。能,25 天;不能,40 天。
滑块还会改写首件承认的节奏。带滑块的模第一次试模往往要跑两遍:第一遍看滑块进退是否顺畅,第二遍才看尺寸。两遍之间要拆滑块清屑,多花 1 天。首单交付排期时把这一天写进 T1 试模的 5 天里。
卡点从来不在模具车间一家手里。下表把首单交付最常见的六处停摆列出来,判定依据写死,责任方才对得上人。
| 卡点 | 判定依据 | 责任方 |
|---|---|---|
| 打样第 3 轮仍在改结构 | 同一部位连续 3 轮修改 | 客户工程 |
| 开模超过 25 天 | 滑块座配研多花 15 天 | 模具车间 |
| T1 试模件不合格 | 5 项关键尺寸超差 | 模具与注塑 |
| 首件承认超过 3 天 | 承认书未签字回传 | 客户质量 |
| 量产达不到 320 只/日 | 实测节拍慢于 90 s/只 | 注塑车间 |
| 赶不上截关 5 天 | 验货报告晚出 2 天 | 外贸跟单 |
六条按出现频率排。前两条占首单延期的六成,都是前端没锁死;后四条属于执行,追得回来。每周对一次,比月底复盘管用。
四、量产段:90 s 节拍与 320 只日产
首单 MOQ 300 只,按 90 s 一只的节拍算,300 只只要 7.5 h。真正占掉 2 天的是换模、烘料与调机:换模 4 h,烘料 2 h,调到稳定出件再要 3 h,加上首件自检与等检验员到位,一个班做不满。
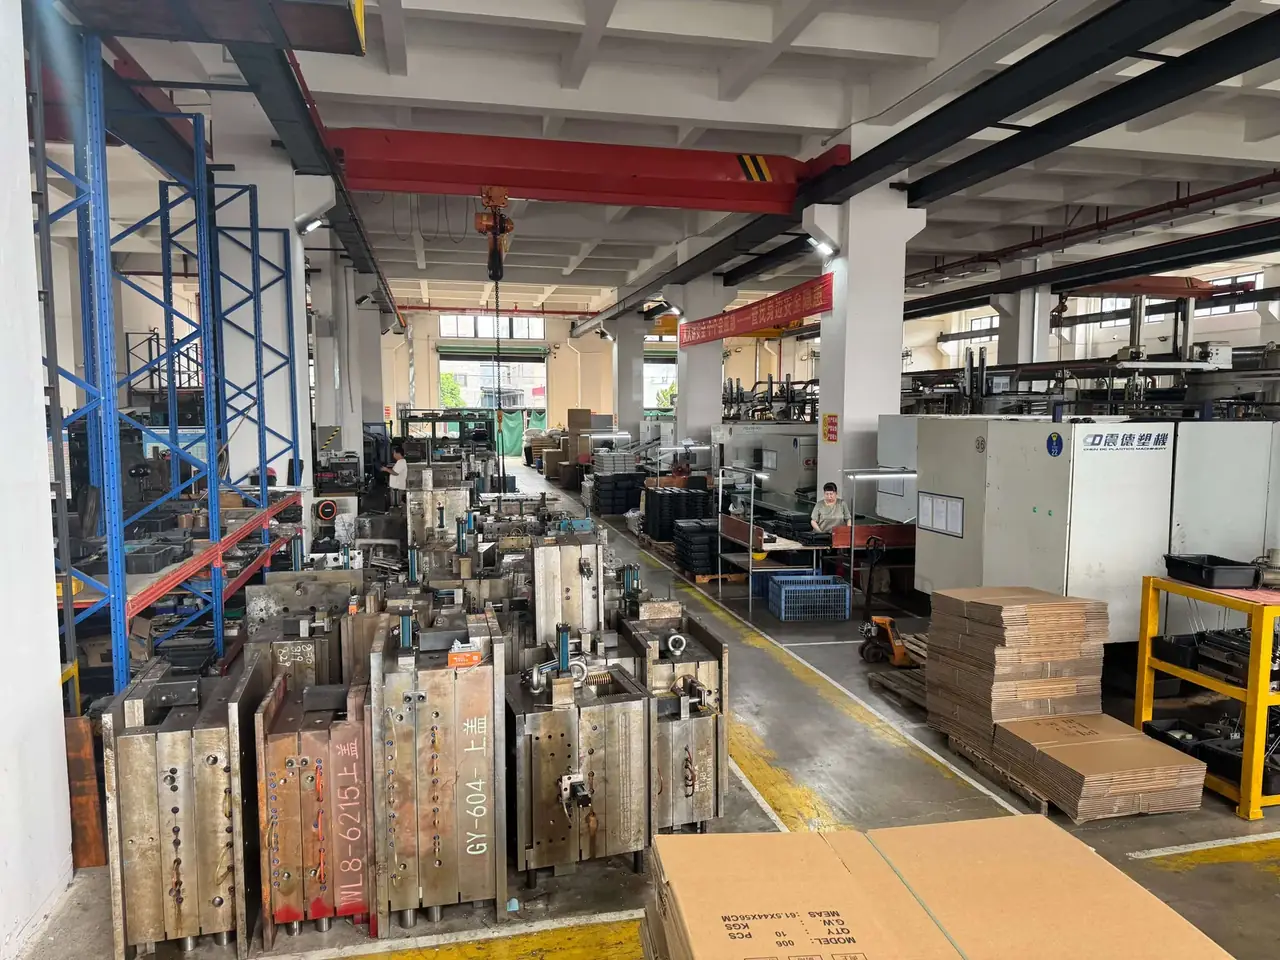
日产 320 只是按 90 s 节拍乘 8 h、再扣 15% 停机算出来的。这个数直接决定排产:300 只的首单排 1 天,1200 只的返单排 4 天。排产表写 2 天,是把换模与调机摊进去。
验货抽样 80 只,对 300 只的批量来说已经超过两成,属于加严的做法。抽样在下线后 4 h 内做完,重点看三处:锁扣的扣合力、提手与箱体的连接、箱盖与箱底的合模间隙。80 只里出现 1 只锁扣扣不上,整批返工;出现 2 只以上外观划伤,整批重检。首单交付排产要留 1 天缓冲,原因就在这里。缓冲不写进 95 天,写在跟单员的备注里。
五、订舱截关 5 天到入库差异 0.5%
订舱截关 5 天是船公司收单的最后时限,不是装船日。验货报告要在截关前 2 天出,报关资料要在截关前 3 天齐,两个时点一前一后卡住,首单交付实际留给生产的时间比 95 天少 5 天。海运 28 天,到港后清关 9 天、入库 3 天、缓冲 3 天,凑成 15 天。
| 首单与返单的天数 | 差在哪一段 | 可压缩空间 |
|---|---|---|
| 95 天 | 打样 11 天 + 开模 14 天 + 试模与承认 8 天 | 3 天,靠打样与模架并行 |
| 62 天 | 没有前置段 | 2 天,靠备料提前下单 |
| 33 天 | 三道关的净增合计 | 最多 5 天,再压要改结构 |
入库清点差异压在 0.5% 以内,300 只的首单允许差 1 只,1200 只的返单允许差 6 只。差异主要来自短装与单据笔误,不来自运输破损。清点按箱号对单,一箱一号,发现差异当班回传,隔天再查就得翻监控。
差异超过 0.5%,先查单据、再查箱号、最后查装柜照片。三样都对不上就按短装补发,搭下一批海运出去,账上按核实差额结。
结论
首单交付的 95 天不是把 62 天加三段拍出来的,而是并行排出来的:打样让出 10 天,开模让出 11 天,剩下的 33 天才落到日历上。三道关各有一份单据,样件承认书、模具验收单、首件承认书,缺一份,后面的 90 s 节拍就转不起来。把 33 天拆成 11、14、8 三段看,哪一段能压、哪一段不能压,一目了然。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号