

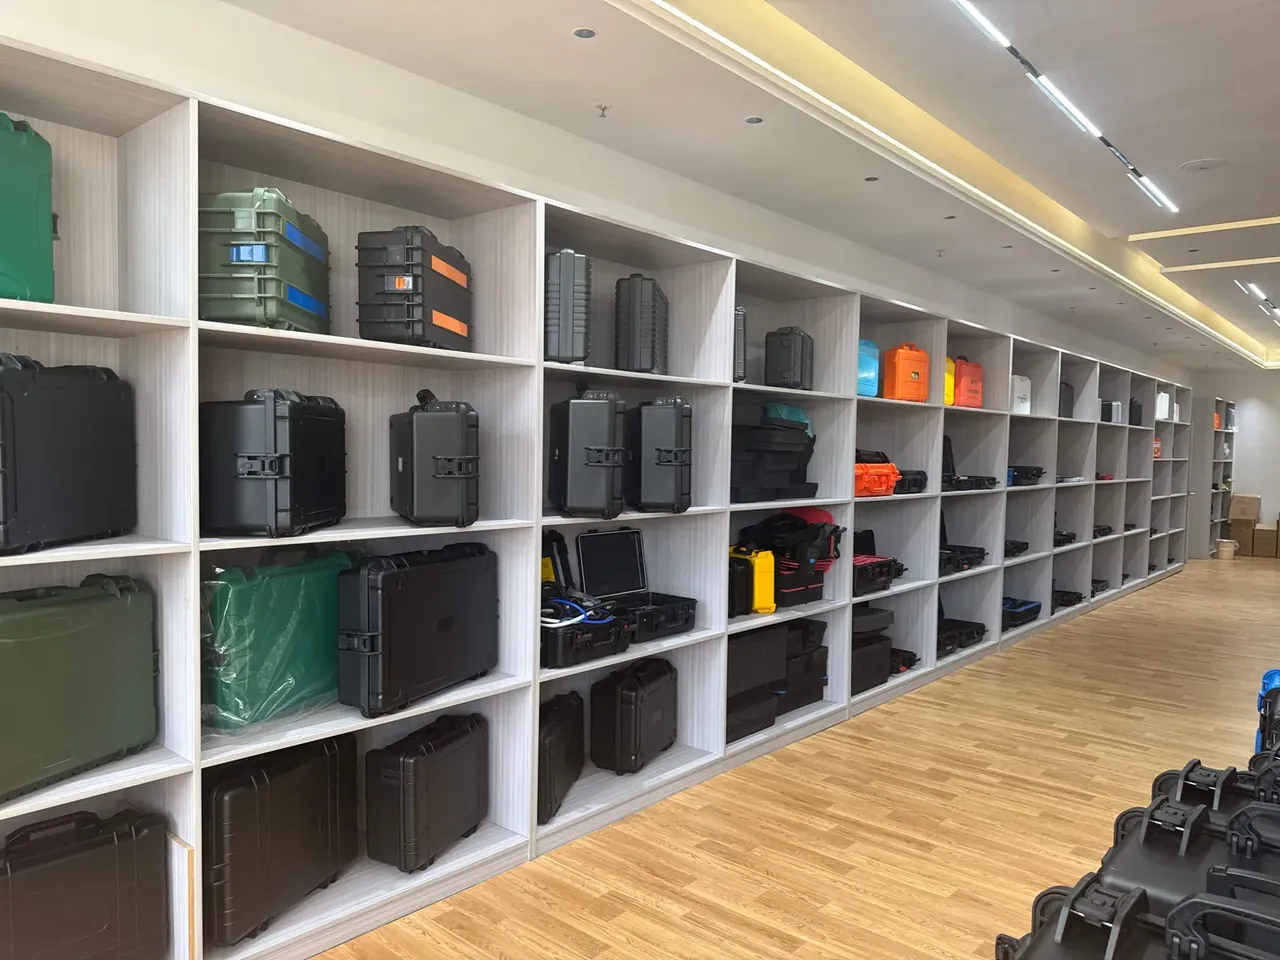
快速答案:防护箱气密不合格的读数只有一条线:0.3 kPa 表压保压 60 s,压降超过 0.05 kPa 即判不合格。这条线以下的箱体,问题九成出在密封条压缩量、气压阀回位、锁扣预紧、壳体接缝与接口堵头这五处,按顺序走 20 min 能定位。
目录
- 气密不合格先读压降:0.3 kPa 与 60 s 的读法
- 第一步:外观与密封条压缩量
- 第二步:气压阀回位
- 第三步:锁扣预紧
- 第四步:壳体与接缝
- 第五步:接口与堵头
- FAQ
一、气密不合格先读压降:0.3 kPa 与 60 s 的读法
一台出厂前测过的箱体,二次检验压降 0.12 kPa,这个数已经超过判据两倍多。这时第一个动作不是拆箱,而是把表压重新打到 0.3 kPa,停 60 s 再看一遍:读数重复,说明漏点稳定存在;读数每次都不一样,先查密封条有没有在盖合时被挤偏。
读数只看 60 s 末的差值,不看起点表压。起点打到 0.32 kPa 还是 0.28 kPa 不影响结论,因为判据是压降,不是绝对压力。压力表选 0.4 级以上、量程 2 kPa 的指针表或数字表,量程过大时 0.05 kPa 只占一格,肉眼分不出来。
温度会让读数说谎。箱体从 5 ℃ 的仓库搬到 25 ℃ 的检区,壳体与腔内空气要 30 min 才平衡,期间压降会凭空多出 0.02 kPa。等温之后再测,气密不合格的误判能少掉小一半。
复测 3 次取中值,两次之间放气回零、间隔 2 min。三次读数的极差超过 0.03 kPa,说明操作或工装有问题,先别怀疑箱体。
工装本身也会漏。测试接头、快插与封堵板的 O 圈一旦老化,压降会稳定地出现,换一只箱体照样判气密不合格。校准的办法是用一块实心封堵板顶替箱体,压降压在 0.01 kPa 以内,才说明工装干净。
| 60 s 压降(kPa) | 判定 | 下一步 |
|---|---|---|
| ≤0.02 | 合格 | 记录归档 |
| 0.02–0.05 | 边缘合格 | 复测 3 次取中值 |
| 0.05–0.15 | 气密不合格 | 进五步排查 |
| >0.15 | 严重不合格 | 先查密封条是否整条脱落 |
二、第一步:外观与密封条压缩量
第一步花 4 min,只看两件事:密封条在不在槽里,压下去压了多少。盖合后的条高落在 3.15 到 3.40 mm 之间,对应 25% 到 30% 的压缩量,这是气密的第一道物理保证。
算法很简单:槽深 3.2 mm、条厚 4.5 mm,盖合后条被压掉 1.1 到 1.35 mm 就是合格区间。用游标卡尺沿周长取 8 个点量盖缝处的条高,四点必测:前后各一、两个铰链侧各一。任一点条高超过 3.40 mm,说明那一段没压到,气密不合格多半出在这里。
条高不足有三种长相。条从槽里鼓出来,是装配时没压实;条局部塌陷,是上次开盖时被夹住;条表面有亮痕但高度够,说明压缩到位、槽宽合适,问题不在条上。量的时候卡尺要垂直于盖缝,斜着量出来的数会大 0.2 mm。测点避开锁扣正下方,那里被压得最实,读数偏小,容易放过真正的漏点。8 个点里只要有一点超标,就按那一段处理,不必等整圈量完。记录时把点号与条高一起写,返修前后能直接对比。
盖缝的均匀度比单点数值更能说明问题。四周缝隙宽窄差超过 0.5 mm,箱盖已经在偏斜,再怎么压条也补不回来。
条槽里的碎屑同样会超标。打包带剪屑、泡棉碎屑卡在槽底,条就压不到底,条高比标称多出 0.3 mm。清槽用压缩空气吹一遍,比换条省事得多。
三、第二步:气压阀回位
第二步 3 min,查气压阀。阀片直径 14 mm,开启压差 0.3 kPa 上下,盖合后它必须贴回阀座,否则等于在箱壁上开了一个 14 mm 的孔。
手法是手压阀片 2 s 再松手,1 s 内应听到轻响并回位。回位慢、回位后仍有缝隙,或者阀口边缘能塞进 0.05 mm 塞尺,都算不合格。阀内弹簧疲劳是最常见的原因,拆开看弹簧自由长度比新品短 1 mm 以上就换。
肥皂水是这一步的判据。阀口涂一层皂液,腔内打到 0.3 kPa,30 s 内不鼓泡才算过。鼓出细密的小泡,是阀片与阀座之间有颗粒;鼓出单个大泡,是阀片变形。
阀体与箱壁的螺纹连接也会漏。这一处不拆开看不见,用手扳阀体,能转动就说明没拧紧,按规定扭矩复紧后再涂皂液。
阀座上的粉尘是另一类漏。皂液能鼓泡,拆开却看不到损伤,用无绒布擦净阀座与阀片上的颗粒再复测,读数常常立刻合格,换件反而浪费。
四、第三步:锁扣预紧
第三步 5 min,查 4 只锁扣的预紧。锁扣行程 6 mm,压到底时对箱盖的过盈量应是 1.0 到 1.5 mm,压不到位就等于没关箱。
检查用拉缝法:锁扣全部压下后,用手指从盖缝处往外拉,缝宽不超过 0.3 mm 为合格。缝宽 0.5 mm 以上,说明锁扣只搭上没压紧,条没有被压到 25%,气密不合格几乎必然。
锁扣压不紧有三个来源:锁扣底座松动、扣舌磨损、箱盖在运输中轻微变形。底座松动用扭矩扳手复紧,扣舌磨损看钩口有没有磨圆,箱盖变形要放到平板上比对。
四只锁扣的压紧顺序也有讲究。先压两个长边中段,再压两端的,条被挤出的空气有路可走,盖缝更均匀。
锁扣压到底之后仍有 0.03 kPa 的稳定压降,多半是锁扣底座与箱盖之间有间隙,垫一片 0.5 mm 的垫片再复测,读数往往就回到线上方以内。
五、第四步:壳体与接缝
第四步 5 min,查壳体与接缝,这一段的漏最容易被误判成条的问题。箱体多为两片注塑件对合,接缝宽 3 mm,中间靠超声或胶层封住,任何一段虚焊都通向气密不合格。
做法是分段封堵:把可疑的一段用胶带围起来,腔内打 0.3 kPa,皂液涂在围合区里,30 s 内看气泡。逐段推进,20 cm 一段,箱体周长 1.6 m 只需要 8 段。
接缝漏的气泡形态与大面漏不同。虚焊的漏点气泡成串、位置固定在一条线上;壳体砂眼的气泡单个出现,位置随机。前者要返焊,后者可以补胶。
内衬与壳体之间的空腔会串气。贴着内衬边缘的漏点,气泡可能从几厘米外冒出来,涂皂液时要把内衬边缘一并涂到。
接缝排查从铰链侧开始。那一侧在每次开合时受力最大,虚焊比例也最高,先查它能把一半的返工挡在拆解之前。
六、第五步:接口与堵头
第五步 3 min,查所有穿透壳体的接口,这些位置尺寸小、数量多,是五步里最费眼的一步。
接口的共通点是都靠 O 圈或护套压缩密封,密封面只有 1 到 2 mm 宽,稍微偏心就漏。检查时逐件涂皂液,打 0.3 kPa 后看 30 s,气泡出现的位置就是漏点,不必拆件。
| 接口部位 | 检查动作 | 合格判据 | 耗时(min) |
|---|---|---|---|
| 气压阀 | 手压阀片后松手,涂皂液 | 1 s 回位,30 s 无泡 | 1 |
| 螺纹堵头 | 1.5 N·m 复紧,涂皂液 | 30 s 无泡 | 1 |
| 走线孔护套 | 拨开护套看唇口 | 唇口无翻边,压缩量不低于 25% | 0.5 |
| 泄压接口 | 按压 3 次后涂皂液 | 回弹正常,无泡 | 0.5 |
螺纹堵头最容易漏在扭矩上。1.5 N·m 是 M12 堵头配 2.5 mm 线径 O 圈的常用值,扭矩不足 O 圈没压扁,扭矩过大 O 圈被切边,两种情况都通向气密不合格。
接口排查要按整机图纸逐件走,不能凭记忆。少查一个堵头,20 min 的定位就会拖成 40 min 的返工,五步排查的意义也就没了。
结论
五步的价值不在步骤本身,而在它把 20 min 切成五段可判定的动作,每一段都有一个读数或一个手感作为出口,避免在「再压一压试试」里耗掉半天。气密不合格的箱体走完这五步,多数在第一轮就能定位到单一漏点,不必反复拆装。顺序也不能换:先量条,再查阀,然后锁扣、接缝、接口,因为前三步占全部漏点的七成,后两步只占三成。走完五步仍不合格的箱体只剩三种结论——密封条与锁扣都在公差内、漏点在接缝或接口且可拆修的,返修;漏点分布在多个接口、结构本身不适合该防护等级的,降级使用;壳体有贯穿裂纹或多段虚焊、返修工时超过 40 min 的,报废拆件。判定写进检验单,同一批的下一次复检就能照着走。
| 步骤 | 判据 | 耗时(min) |
|---|---|---|
| 一、外观与密封条压缩量 | 盖合条高 3.15–3.40 mm,压缩 25–30% | 4 |
| 二、气压阀回位 | 1 s 内回位,0.3 kPa 下 30 s 无泡 | 3 |
| 三、锁扣预紧 | 拉缝宽度不超过 0.3 mm | 5 |
| 四、壳体与接缝 | 分段封堵,30 s 无连续气泡 | 5 |
| 五、接口与堵头 | 逐件涂皂液,30 s 无泡 | 3 |
| 合计 | 定位到单一漏点 | 20 |
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号