

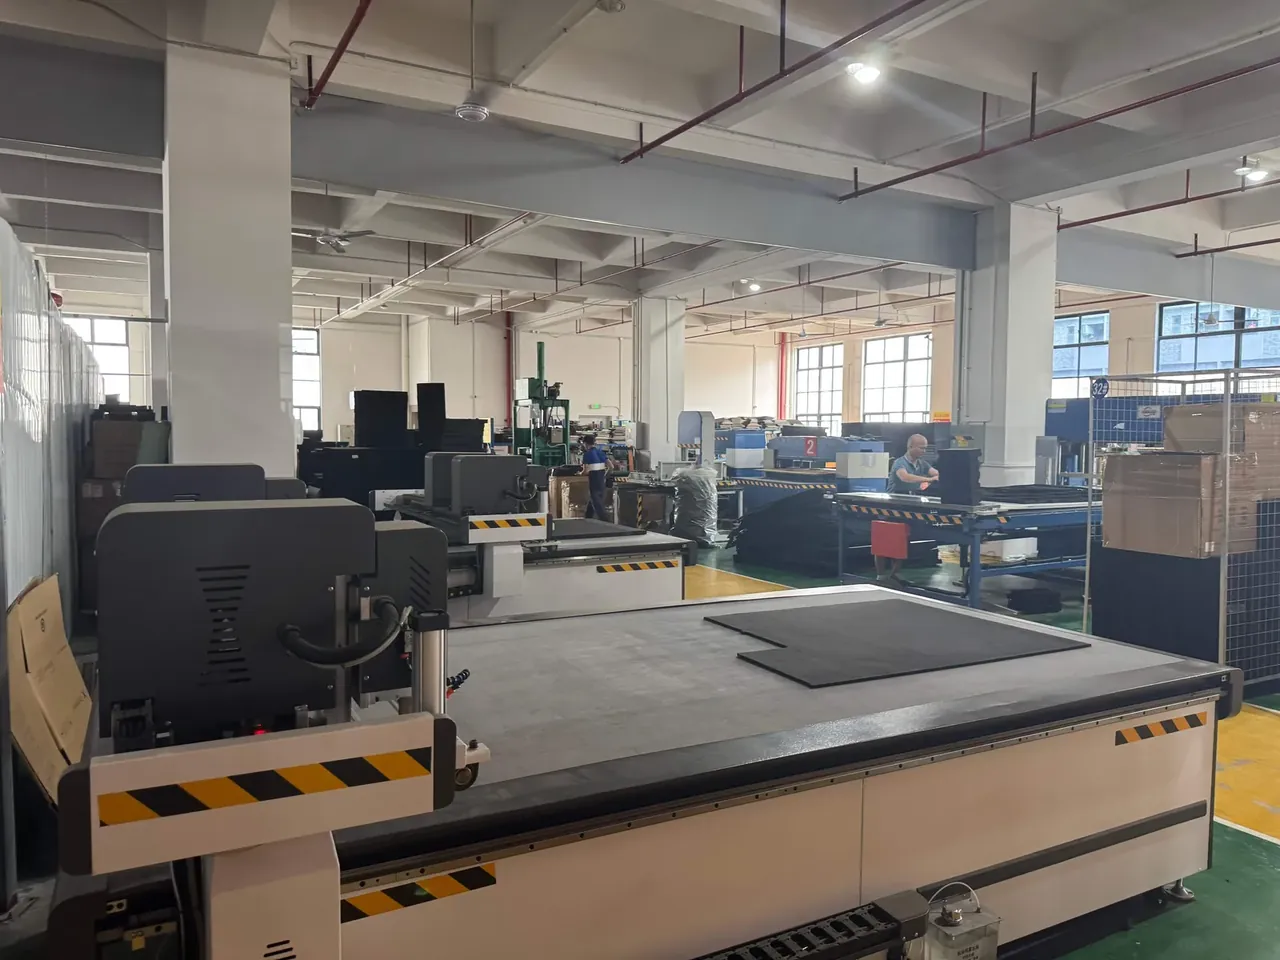
快速答案:泡棉切割在车间里只有三条路线:刀模靠整条刀线一次冲断,数控靠刀尖沿轨迹逐层走,热丝靠高温把材料熔开。三者切得动的形状完全不同,刀模吃批量,数控吃形状,热丝吃直线。先画形状,再选工艺。
目录
- 泡棉切割的三条技术路线
- 刀模:轮廓与批量的交换
- 数控:逐层走刀换来的自由度
- 热丝:直线、锥度与封边
- 四类形状,哪一种工艺切不出来
- FAQ
一、泡棉切割的三条技术路线
做内衬的车间里,泡棉切割的设备形态只有三类:一台装着钢制刀模的平板裁断机,一台带真空吸附台的数控切割机,一张绷着镍铬丝的工作台。三类设备的投资从两万元到六十万元不等,能接的活差别很大。
差别在刀怎么接触材料。刀模把一整条闭合刀线同时压进泡棉,靠压力挤断泡孔壁;数控是一个刀尖沿轨迹逐点移动,靠行程累积把材料切开;热丝没有刃口,靠 200 至 400 摄氏度的丝面熔出一道缝,缝两侧随即凝固。
这个差别决定三件事:能否做三维形状、公差压到多少、成本随数量怎么走。刀模只认二维轮廓,模具费摊薄之后单件最便宜;数控能掏深腔、做斜壁,代价是机时;热丝只能切穿通的直线与锥度,速度最快而形状最少。
| 工艺 | 可切形状 | 尺寸公差 | 最小批量 |
|---|---|---|---|
| 刀模裁断 | 二维闭合轮廓、通孔、直壁 | ±0.5 毫米 | 500 件 |
| 数控切割 | 二维轮廓加深腔、斜壁、阶梯 | ±0.2 毫米 | 1 件 |
| 热丝切割 | 直线、单锥度、等截面弧 | ±1.0 毫米 | 1 件 |
顺序要反过来:先画形状,再问谁能切,最后谈价格。形状切不出来的工艺,报价再低也交不了货。
二、刀模:轮廓与批量的交换
泡棉切割用的刀模是一块十八毫米厚的木板,沿轮廓嵌一圈钢刀,刀口高度二十三点八毫米,转角处开缺口让刀线弯得过来。装到三十至六十吨的平板裁断机上,一次压下,整张泡棉同时断开。
厚度范围是 10 到 100 毫米。低于 10 毫米,刀线回程容易把薄片带起来,需加海绵顶料;高于 100 毫米,刀口两侧受力不均,断面出现斜度,上下尺寸能差 1.5 毫米。
一套刀模 300 至 800 元,按轮廓周长与孔数计价,孔越多越贵。供应商通常按 500 件起接,因为模具费摊到三百件以下,单件多出一元以上,报价没有竞争力。
更硬的限制是深度。刀模只能一次切穿,切不出盲腔。想要一个 20 毫米深的方形凹槽,只能拆成两层:底层开孔、上层整片,切完用胶粘回去。层数一多,累积公差到 ±1.2 毫米,比单层差一倍。
三、数控:逐层走刀换来的自由度
数控切割机按刀头分三种。振动刀上下高频振动,每秒两百到三百次,切 EPE、EVA 这类软质泡棉;圆刀适合成卷的薄片;铣刀主轴一万八千到两万四千转,切高密度 EVA 与 EPP。
泡棉切割的 0.2 毫米公差来自两处:真空吸附把板材压平,吸附力六个千帕上下;伺服系统重复定位精度 0.05 毫米。板材翘曲超过三毫米时,吸附也压不平,切出来的深度会一边深一边浅。
速度按轮廓周长算。振动刀进给 2000 到 4000 毫米每分钟,单层能吃 30 到 50 毫米;铣刀每层只走 10 到 15 毫米。四十毫米厚的板,振动刀一刀过,铣刀要走三到四层,机时差三倍。
深腔、斜壁、阶梯台面都靠分层实现。一个六十毫米深、壁面倾斜 15 度的腔,需要能摆角的五轴刀头;三轴机只能等距缩放近似,斜壁留下台阶纹。
| 刀头 | 适用材料 | 转速或频率 | 进给 | 单层切深 |
|---|---|---|---|---|
| 振动刀 | EPE、EVA、EPP 软质 | 12000–18000 次每分 | 2000–4000 毫米每分 | 30–50 毫米 |
| 圆刀 | EVA 片材、泡棉卷 | 800–1500 转每分 | 3000–6000 毫米每分 | 20 毫米以内 |
| 铣刀 | 高密度 EVA、EPP | 18000–24000 转每分 | 1500–3000 毫米每分 | 10–15 毫米 |
四、热丝:直线、锥度与封边
泡棉切割里的热丝是一根 0.3 到 0.6 毫米的镍铬丝,两端加低压大电流,丝面升到 200 至 400 摄氏度。工件推过丝面,材料在接触点熔化并被分开,走丝速度 20 到 60 毫米每秒。
丝是直的,所以只能切直线与单锥度。要切圆弧,得做一块靠模,让工件贴着模板转动;要做重复曲线截面,得先把丝弯成定型丝,一条形状配一根丝。
缝宽 0.5 到 1.5 毫米,取决于丝径、温度与停留时间。温度偏高,缝变宽、断面发黄发脆;温度偏低,丝上挂料,断面拉出毛边。批量生产前先用废料试三件,量缝宽再定温度。
热丝真正的优势是封边。熔融面把泡孔封住,切完不掉屑,EPS 与 XPS 切出来可以直接用;EPE 的熔边会收缩 0.3 到 0.8 毫米,尺寸要预先补偿。含卤素材料不能上热丝,高温下会分解腐蚀性气体。
五、四类形状,哪一种工艺切不出来
圆角。刀模的刀线在转角处要弯折,R3 以下弯不过来,只能做尖角再修;数控可以做到 R0.5;热丝靠靠模能走 R5 以上的弧。
盲腔。刀模与热丝都只能切穿,做不出有底的腔。这是数控不可替代之处,也是内衬分层结构的来源。
斜壁。刀模的刀线垂直于台面,切出来必然是直壁;热丝能做一个锥度;双锥度或曲面过渡只有数控能做。
通孔。三种都能打,但孔径小于 2 毫米时,热丝的熔边会把孔糊住,刀模需要在孔内留桥位,切完再剪断。
| 形状特征 | 刀模 | 数控 | 热丝 | 限制原因 |
|---|---|---|---|---|
| 外轮廓 R3 圆角 | 不可 | 可 | 靠模可 | 刀线转角弯不过来 |
| 深 20 毫米盲腔 | 不可 | 可 | 不可 | 只能切穿,无法留底 |
| 15 度斜壁 | 不可 | 可 | 单锥度可 | 刀线始终垂直台面 |
| 直径 1.5 毫米通孔 | 需桥位 | 可 | 不可 | 熔边把孔糊住 |
| 阶梯台面 | 需叠层 | 可 | 不可 | 层间粘接累积公差 |
结论
三种工艺没有优劣,只有边界:刀模用模具费换单件成本,数控用机时换形状自由,热丝用形状换速度与封边。把形状画清楚,边界就浮现;形状之外的一切争论,最后都要回到泡棉切割。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号