

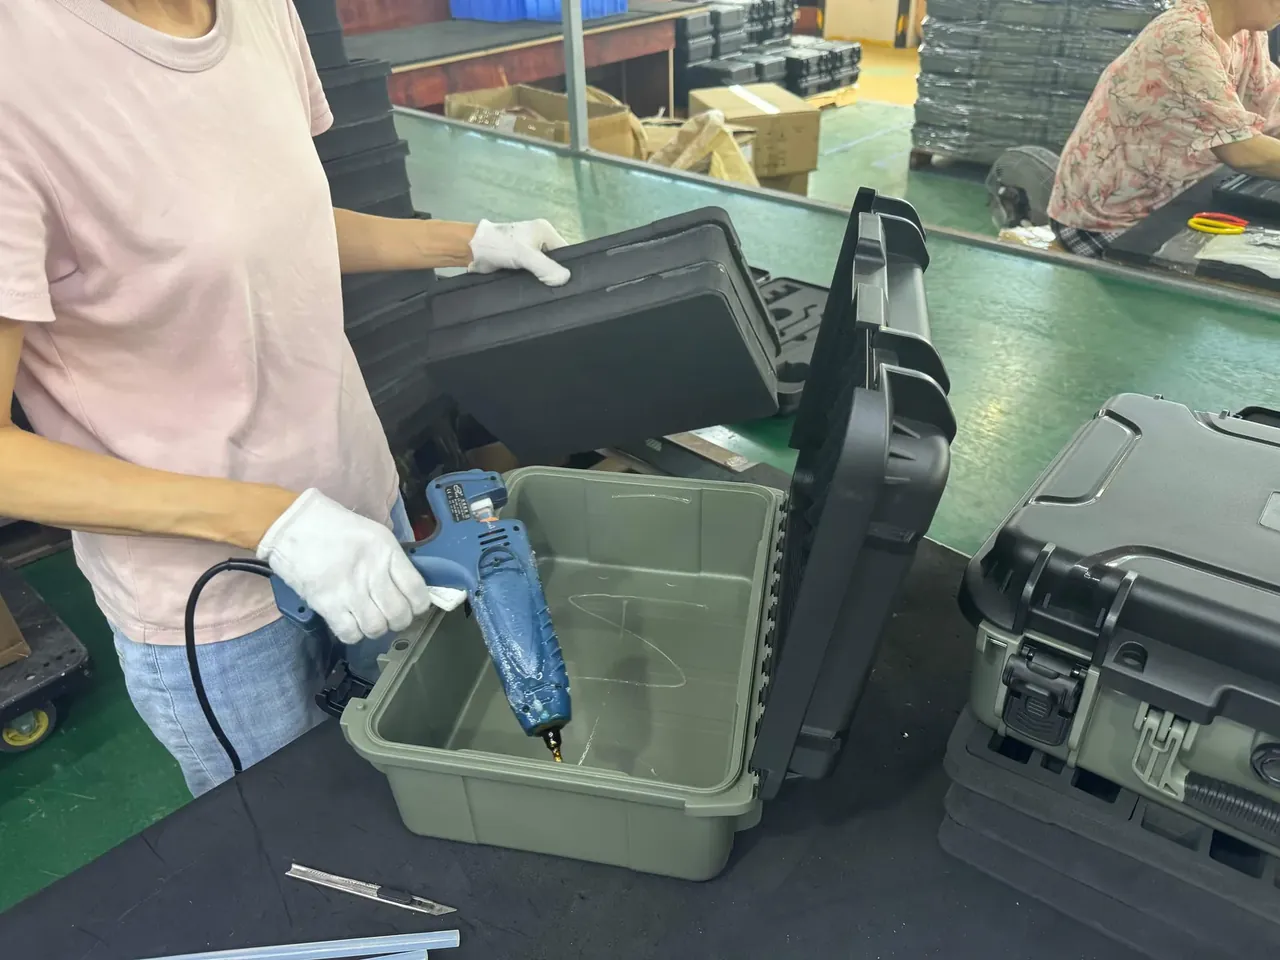
快速答案:泡棉内衬安装不是把棉塞进箱体,而是贴合、定位、留缝三个动作按序完成:胶层 0.15–0.25 毫米、压合 30 秒,先贴底再贴壁,侧边留 0.5–1.0 毫米,厚度方向压进 10–15%。
目录
- 泡棉内衬安装的动作链为什么不能颠倒
- 贴合:胶层厚度与压合时间
- 定位:先贴底再贴壁的对齐基准
- 留缝:侧边余量与压缩量
- 工具与顺序:刮板、滚轮与定位治具
- FAQ
一、泡棉内衬安装的动作链为什么不能颠倒
泡棉内衬安装的先后顺序,由胶层固化节奏与箱体几何共同决定。箱体内腔一次注塑成型,底面与四壁之间留 1–3 毫米拔模斜度,四角带 R3–R5 圆角。先贴壁后贴底,壁片下缘被底片顶住,只能硬塞,转角立刻起拱。
反过来更顺:底片先落位,四周余量压进壁片下方,接缝藏进阴角,外观平顺。同一批泡棉按两种顺序装,转角平整度的合格率能差出近两成。
三个动作还有依赖关系:贴合要洁净表面,定位趁胶层尚未完全开放时微调,留缝在两者稳定后核验。任何一步提前或滞后,后面都得用更大的力去补偿,力一大,压缩率就失控。
普通产线的节拍可作参考:单箱贴合 40 秒、定位 25 秒、留缝核验 15 秒,含取放约 90 秒。压合被压到 15 秒以下,胶层来不及润湿基材,24 小时后脱胶比例明显抬头。
| 动作 | 关键参数 | 现场判定 |
|---|---|---|
| 贴合 | 胶层 0.15–0.25 毫米,压合 30 秒 | 抽检撕开,胶体均匀转移,无干斑 |
| 定位 | 四角对齐偏差不超过 1 毫米 | 直角尺贴角,缝隙不透光 |
| 留缝 | 侧边 0.5–1.0 毫米,厚度压进 10–15% | 合盖有阻力,扣锁到位后轻微回弹 |
二、贴合:胶层厚度与压合时间
泡棉内衬安装的贴合工序,胶层厚度靠涂胶方式控制,不靠手感。刮板刃口开槽 0.15–0.25 毫米,胶线间距 8–12 毫米,走连续波浪形而非满涂。满涂的胶压合时无处流动,聚成厚胶区,冷却收缩后反而把边缘拉起来。
压合 30 秒是聚氨酯泡棉配 ABS 箱体的经验值。力用滚轮给:直径 30–40 毫米、硬度约 60 度,从中心向外单向推。来回搓会把胶推成堆积,边缘反倒缺胶。
温度低于 15 ℃ 时,胶的开放时间缩到不足 20 秒,泡棉回弹也变慢,压完仍会缓慢回顶。冬季工位保持在 18–25 ℃,湿度 40–70%。
三、定位:先贴底再贴壁的对齐基准
定位要先找一个不随泡棉变形的基准。箱体四个内角是注塑件尺寸最稳的位置,公差压在 ±0.3 毫米以内,所以四角对齐优先于边线对齐;边线受飞边和拔模斜度影响,看着齐,实际已经偏了。
定位销适合批量件。治具装两根直径 5 毫米销钉,插进底部工艺孔,泡棉套销压下,重复精度 ±0.5 毫米。小批量用双面胶点:四角各贴 10×10 毫米胶点,先固定,再补胶线。
壁片长边先贴、短边后贴,转角最后处理。两片在转角对接而非叠压,叠压会让厚度翻倍,合盖时顶住箱盖。
| 定位方式 | 适用批量 | 偏差水平 | 使用注意 |
|---|---|---|---|
| 定位销加治具 | 单批 500 件以上 | ±0.5 毫米 | 每 500 件校一次销位 |
| 双面胶点 | 单批 50 件以下 | ±1 毫米 | 胶点先定,胶线后补 |
| 边线目视 | 打样阶段 | 1–2 毫米 | 只作参考,不作放行依据 |
四、留缝:侧边余量与压缩量
泡棉内衬安装的留缝不是偷工,是给泡棉留出工作的余地。缓冲来自压缩变形:压缩量低于 10% 几乎不吸能,高于 15% 则永久变形明显、回弹变差。
侧边余量与厚度压缩是两件事。侧边留 0.5–1.0 毫米,防止泡棉被箱壁侧向挤皱;厚度方向压进 10–15%,决定合盖后的预紧力。混为一谈,就会出现侧边塞得紧、合盖却松垮的情况。
核验用 0.5 毫米塞尺沿四边逐段插入,能进但不松垮即为合格。四边差值超过 0.3 毫米,说明泡棉裁切或箱体尺寸有一方超差,先查来料,不要靠补胶掩盖。
合盖手感比数据更早暴露问题:毫不费力多半是间隙过大,运输中泡棉会移位;必须用力压才能扣上,则是间隙不足,长期受力会让胶层蠕变。
五、工具与顺序:刮板、滚轮与定位治具
工具把判断变成可重复的动作:刮板定胶量,滚轮定压合是否均匀,治具定位置,塞尺定留缝。四件工具对应四个可测量的量,缺一件,操作就退回凭经验。
顺序有一条硬规矩:清洁在前,涂胶在中,压合紧随,核验最后。异丙醇擦拭内壁后静置 60 秒挥发,涂胶到压合不超过 20 秒,压合后 10 分钟内不搬动箱体。
| 工具 | 用途 | 使用要点 |
|---|---|---|
| 刮板 | 控制胶线与胶层 | 刃口开槽 0.2 毫米,与箱壁成 45 度推 |
| 滚轮 | 压合并排出空气 | 直径 35 毫米,单向推,压力约 5 公斤 |
| 定位治具 | 批量件对位 | 两销一面,定期校销 |
| 塞尺 | 核验侧边余量 | 0.5 毫米片,沿四边逐段插 |
顺序错了,问题要几小时后才显形。工人看到的是当时贴住了,质检看到的是第二天边缘翘起,两者对不上,返修就很难定位到具体动作。
| 错误顺序 | 现场表现 | 后果 |
|---|---|---|
| 先贴壁后贴底 | 转角起拱,底片边缘外露 | 合盖顶盖,返修率上升 |
| 涂胶后久放再压 | 胶面结皮,压不粘 | 放置 24 小时后整片脱胶 |
| 压合后立即翻转 | 泡棉整体移位 | 侧边余量偏差超过 0.5 毫米 |
结论
泡棉内衬安装的质量差异,很少来自泡棉本身,更多来自三个动作的执行顺序和参数是否可测。贴合看胶层与压合时间,定位看四角与基准,留缝看塞尺读数与压缩量;三者都落在数字上,返修才有依据。把这三步固化成工位动作,泡棉内衬安装才谈得上可复制的一致性。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号