

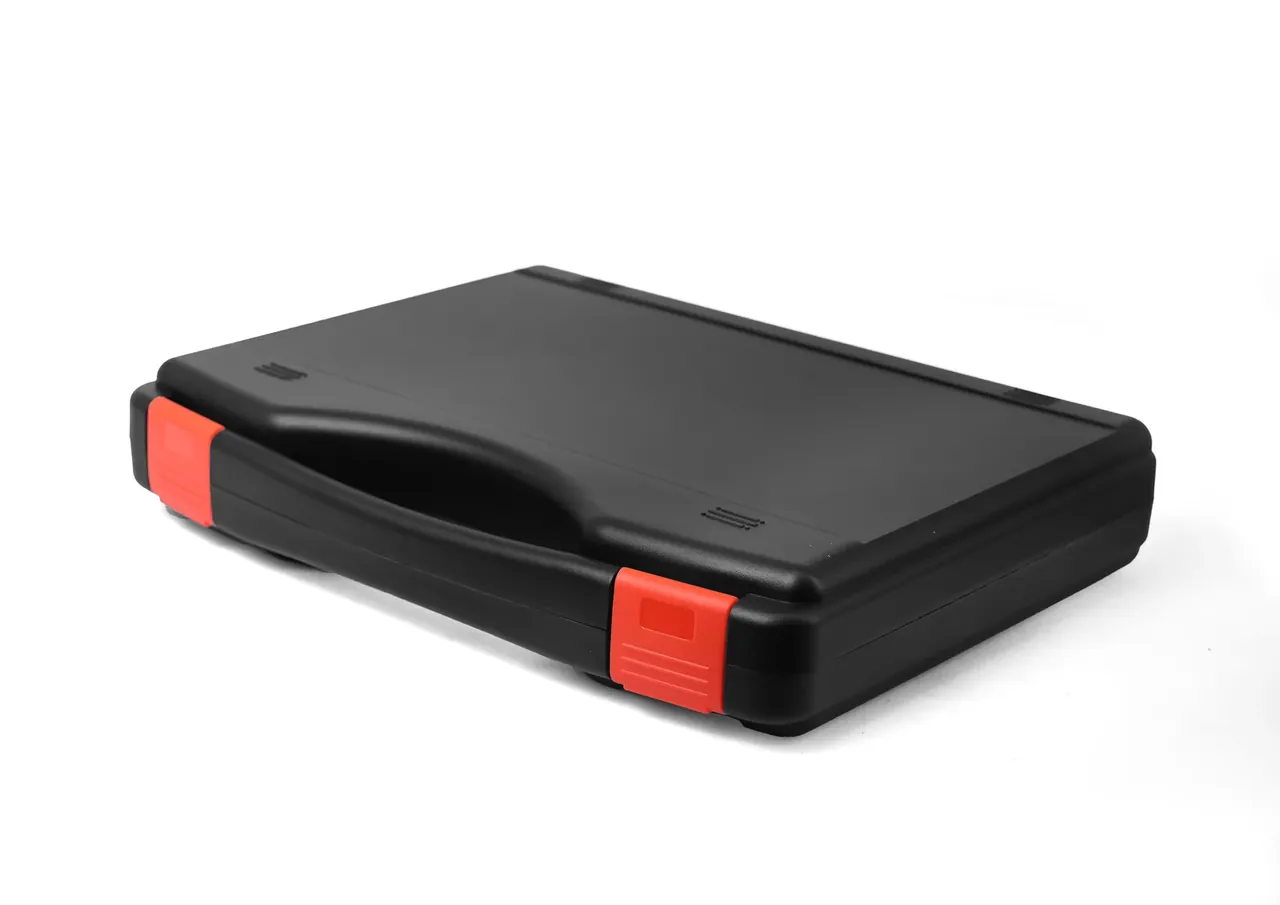
快速答案:防护箱密封条材质只用一个口径就能排先后,GB/T 7759 的 70 ℃×24 h 压缩永久变形在硅胶 ≤20%、EPDM ≤25%、TPE ≤35%,升到 100 ℃ 后拉开到 25%、35%、50%。先按最高工作温度选料,再用硬度与压缩率把密封力配到锁扣压得住的区间。
目录
- 密封条材质的可比口径:70 ℃×24 h 怎么测
- 压缩永久变形三档对照:70 ℃ 与 100 ℃
- 硬度、压缩率与低温回弹下限
- 三条材质各自的失效方式
- 截面形状、槽口尺寸与臭氧老化
- 更换判据与选型表
- FAQ
一、密封条材质的可比口径:70 ℃×24 h 怎么测
密封条材质之间的比较,只有压缩永久变形这一项是同一把尺子。做法固定:B 型试样压缩到原厚的 75%,在 70 ℃ 的烘箱里放 24 h,取出卸压 30 min 再量厚度,回弹不到原厚的部分就是永久变形。硅胶 12% 到 18%、EPDM 15% 到 22%、TPE 25% 到 32%,三档在同一台烘箱、同一批试样上测出来,才有可比性。
拉伸强度与硬度也会被拿来做对比,但它们的测试条件各自不同,换一台设备就换一组数。压缩永久变形把温度、时间、压缩率三个变量都锁死,差异只剩材料本身,这是它成为唯一口径的原因。
防护箱的密封面是长条槽口,压在盖与底的合模线上,实际受力状态与 B 型试样不完全一样。这条差异要靠压缩率补偿:试样按 25% 压缩,槽口设计也按 25% 到 35% 给,两边的应力水平才落在同一区间。
二、压缩永久变形三档对照:70 ℃ 与 100 ℃
70 ℃ 这一档对应车厢、后备箱与夏季暴晒的箱内温度,也是三种材质差距最小的温度。硅胶实测 12% 到 18%,EPDM 15% 到 22%,TPE 25% 到 32%,按 ≤20%、≤25%、≤35% 这 3 条线判,三家都能过,差别只在余量。
温度升到 100 ℃,排序不变,差距拉开。硅胶 20% 到 25%,EPDM 28% 到 35%,TPE 42% 到 50%;TPE 在这一档已经失去回弹,卸压 30 min 后仍留着一道压扁的印子。硅胶与 EPDM 的曲线在 100 ℃ 之后才分叉,硅胶到 150 ℃ 仍能保持 30% 以内,EPDM 到 120 ℃ 就开始加速老化。
| 材质 | 70 ℃×24 h | 100 ℃×24 h | 硬度 Shore A | 低温回弹下限 | 相对料价 |
|---|---|---|---|---|---|
| 硅胶 VMQ | 12%–18% | 20%–25% | 50–60 | -55 ℃ | 100 |
| EPDM | 15%–22% | 28%–35% | 55–65 | -45 ℃ | 70 |
| TPE(SEBS 基) | 25%–32% | 42%–50% | 50–60 | -35 ℃ | 80 |
表里的回弹下限按 ASTM D1327 的低温脆化与回弹法综合判定,取的是密封功能失效的温度,不是材料开裂的温度。选型时这一列比压变更先看,因为低温下密封条压不下去,箱体再结实也进不了 IP67。
三、硬度、压缩率与低温回弹下限
硬度决定密封条压下去要多少力。50 Shore A 的硅胶条,压 25% 需要约 0.35 MPa 的面压;换到 65 Shore A 的 EPDM,同一压缩量要 0.55 MPa,两只锁扣的夹紧力要跟着加 8%,否则盖沿翘起 0.2 mm,气密就掉了。
压缩率是设计变量,不是材料变量。槽深做到线径的 30%,密封条长期处在三成压缩下,压变会比对试样高 3 到 5 个点;把槽深收到 25%,压变回到试样水平,代价是箱体公差要收紧到 ±0.2 mm,否则局部压不到。
低温回弹的下限比常温压变更能决定用途。硅胶到 -55 ℃ 仍能回弹,EPDM 到 -45 ℃,TPE 到 -35 ℃ 就开始发硬;-40 ℃ 的冷库场景里,TPE 密封条压下去弹不回来,第二天开盖能看见一条扁痕。
四、三条材质各自的失效方式
硅胶的失效不是老化,是析出。低分子硅氧烷在 150 ℃ 以上持续挥发,凝在箱内的镜片与显示屏上形成一层雾膜;二次硫化 200 ℃×4 h 能把挥发分从 1.5% 压到 0.3%,成本每米加 0.6 元。硅胶的撕裂强度也偏低,8 kN/m 上下,装拆时被槽口棱边刮出缺口,缺口处长 10 mm 就会漏。它的强项在温度与回弹:-55 ℃ 仍压得动,150 ℃ 烘 72 h 后压变也只到 30%。含油环境里硅胶会膨润,体积涨 20% 以上,选它之前先确认介质。料价是三种里最高的,二次硫化还要多一道工序。
EPDM 的强项在耐候与耐臭氧,弱点在耐油。矿物油泡 70 h、100 ℃ 之后体积膨胀 60% 以上,密封条鼓出槽口,盖就压不严;沾过机油的手套擦一遍箱沿,这条密封条的寿命就短一半。EPDM 与 PP 箱体的粘接也差,二次注塑要加底涂,多一道工序。
TPE 的失效是热。SEBS 基的 TPE 连续使用温度 90 ℃,100 ℃ 下 48 h 就开始软化变形,压变到 50% 之后不再恢复;它的优势是价格低 20%、与 PP 相容性好,可以直接包胶在箱体槽口上,省掉背胶与人工贴合两道工序。选 TPE 作密封条材质的前提,是把最高工作温度压在 80 ℃ 以内。
五、截面形状、槽口尺寸与臭氧老化
密封条材质的截面形状决定压缩量的容错。O 型截面的压缩量要 25% 到 30% 才密封,槽口尺寸差 0.2 mm 就漏;D 型截面把平面贴在一侧,压缩量 20% 就能起封,容错宽一倍;双唇截面靠两道唇口接力,第一道挡水、第二道挡尘,适合频繁开合的盖子,代价是关闭力要多 15%。
槽口宽按线径的 1.15 倍做。线径 6 mm 就开 6.9 mm 的槽,留出的 0.9 mm 让胶条受压时有横向让位,不至于挤成鼓包;槽口窄到 1.05 倍,胶条被剪切,3 个月就断在拐角。
| 截面 | 起封压缩量 | 槽口宽 | 适用 |
|---|---|---|---|
| O 型 | 25%–30% | 线径×1.1 | 固定不常开的盖 |
| D 型 | 20%–25% | 线径×1.15 | 常规防护箱 |
| 双唇 | 20%–25% | 线径×1.2 | 频繁开合、需挡尘 |
臭氧与紫外是户外的第二道考题。按 GB/T 16422.3 做 500 h 老化,硅胶与 EPDM 表面龟裂 0 级,TPE 到 2 级,表面出现细密裂纹;同一轮老化后三种材质的硬度都上升 3 到 5 Shore A,回弹变差,密封力反而虚高。
六、更换判据与选型表
更换判据 3 条,任意 1 条成立就换。压缩永久变形超过 40%,密封条已经压不回去;硬度比出厂值上升超过 10 Shore A,胶条发硬、贴合变差;槽口实测压缩量低于 15%,盖沿已经压不到胶条。这 3 条都不用量仪器,卡尺加硬度计就能判。
| 场景 | 推荐材质 | 硬度 | 判据 |
|---|---|---|---|
| 常温室内存放 | TPE | 50–55 Shore A | 70 ℃ 压变 ≤35% |
| -40 ℃ 户外 | 硅胶 | 55–60 Shore A | 低温回弹 -55 ℃ |
| 频繁开合 | 双唇 EPDM | 55 Shore A | 2 万次开合后压变 ≤30% |
| 需过食品级 | 铂金硅胶 | 50 Shore A | 符合食品接触检测 |
选型顺序是先温度、后压缩率、最后看成本。温度落在 -35 ℃ 以下,TPE 直接出局;常年 90 ℃ 以上的舱内环境,EPDM 也要让位给硅胶;两者都够用时,TPE 的 20% 价差才值得拿。密封条材质的账要按整机寿命算,不是按每米单价算。
结论
密封条材质的选择顺序是温度、压缩率、成本,压缩永久变形是把这三项串起来的那把尺子。70 ℃×24 h 下硅胶 ≤20%、EPDM ≤25%、TPE ≤35%,三家都能过;升到 100 ℃,25%、35%、50% 的差距就把用途分开了:硅胶进高温舱与 -40 ℃ 户外,EPDM 守常规防护箱与频繁开合的盖子,TPE 只留给 80 ℃ 以内的常温场景。判断口径一条:先量最高工作温度,再看这一档的压变余量够不够撑 3 年,最后才谈每米便宜多少。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号