

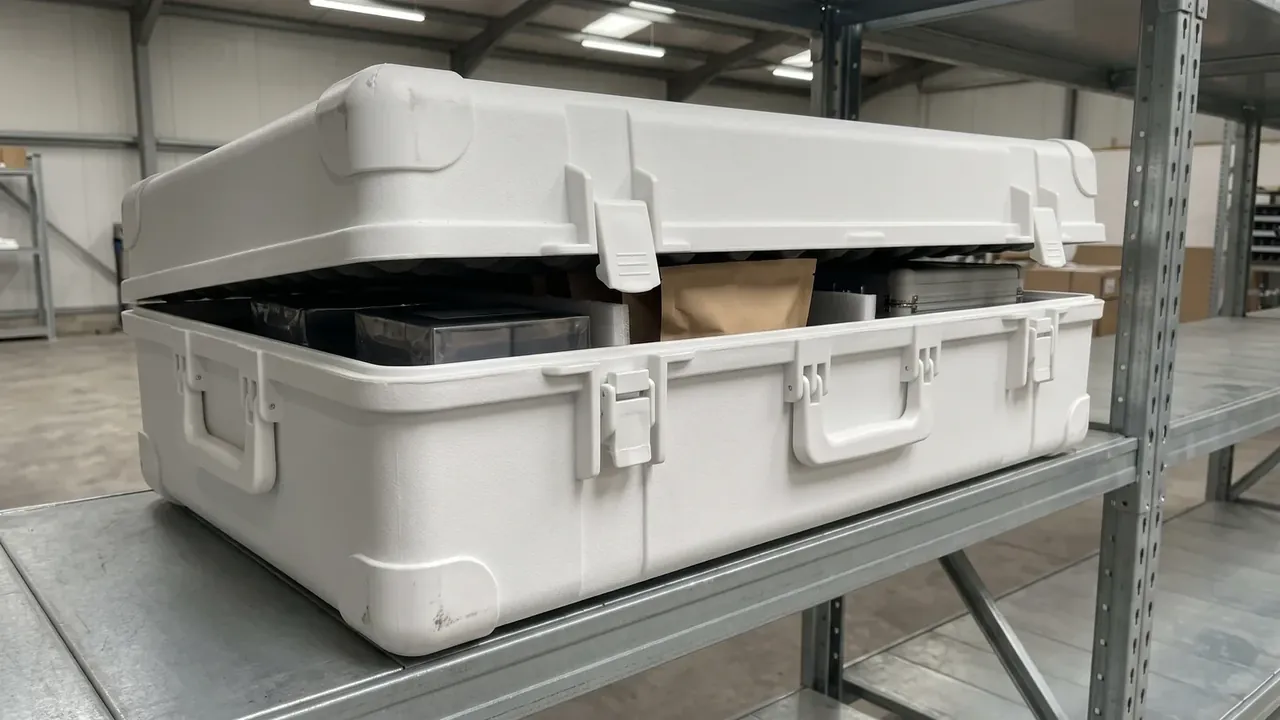
快速答案:玻纤增强 PP 防护箱的得失都写在纤维含量上,20% 玻纤把拉伸强度从 28 MPa 提到 48 MPa、弯曲模量从 1.4 GPa 提到 3.2 GPa,30% 玻纤到 58 MPa 与 4.6 GPa。代价是缺口冲击从 8 kJ/m² 掉到 4.5 kJ/m²,亮面也做不出来,所以先定承力等级,再定纤维含量与皮纹。
目录
- 玻纤增强 PP 防护箱的强度台阶
- 模量与热变形:刚性涨到哪里
- 代价一:缺口冲击与熔接线
- 代价二:浮纤、熔接线痕与表面
- 模具磨蚀与寿命
- 判据表:什么时候该上玻纤
- FAQ
一、玻纤增强 PP 防护箱的强度台阶
玻纤增强 PP 防护箱的强度不是线性上涨,而是按含量跳台阶。未填充共聚 PP 的拉伸强度 28 MPa,掺 20% 短玻纤到 48 MPa,掺 30% 到 58 MPa,两档分别涨 71% 与 107%。测试按 GB/T 1040.2 的 1A 试样、50 mm/min 拉伸速度做,样条在 23 ℃、50% RH 下放 24 h。
刚性涨得更快。弯曲模量从 1.4 GPa 到 3.2 GPa 再到 4.6 GPa,30% 玻纤是未填充的 3.3 倍,比强度涨幅高出一截。原因在纤维的长径比:20 倍以上的短纤在基体里搭成骨架,受弯时由纤维承担拉力,PP 只负责把力传过去。
热变形的台阶与模量同步。1.82 MPa 负荷下,未填充共聚 PP 的热变形温度 100 ℃,20% 玻纤 122 ℃,30% 玻纤 135 ℃。夏天车内 75 ℃ 的工况,未填充件已经在软化边缘,30% 玻纤还有 60 ℃ 余量。
| 指标 | 未填充 | 20% 玻纤 | 30% 玻纤 |
|---|---|---|---|
| 拉伸强度 MPa | 28 | 48 | 58 |
| 弯曲模量 GPa | 1.4 | 3.2 | 4.6 |
| 热变形温度 ℃ | 100 | 122 | 135 |
| 缺口冲击 kJ/m² | 8 | 5.5 | 4.5 |
| 密度 g/cm³ | 0.91 | 1.04 | 1.12 |
| 成型收缩率 % | 1.5 | 0.6 | 0.4 |
表里的强度按干态测,吸水后的差值在 0.3 MPa 以内,可以忽略;收缩率一栏要连方向一起看,流动方向 0.4%、垂直方向 0.8%,两向差在长件上会放大成翘曲。
二、模量与热变形:刚性涨到哪里
顶面下沉是玻纤增强 PP 防护箱上模量最直观的兑现。600 mm × 400 mm 的盖面、3 mm 壁厚、60 kg 均布、25 ℃,未填充件下沉 2.6 mm,20% 玻纤 1.2 mm,30% 玻纤 0.85 mm。同样 3 mm 壁厚,20% 玻纤已经把下沉压进 1.5 mm 的验收线。
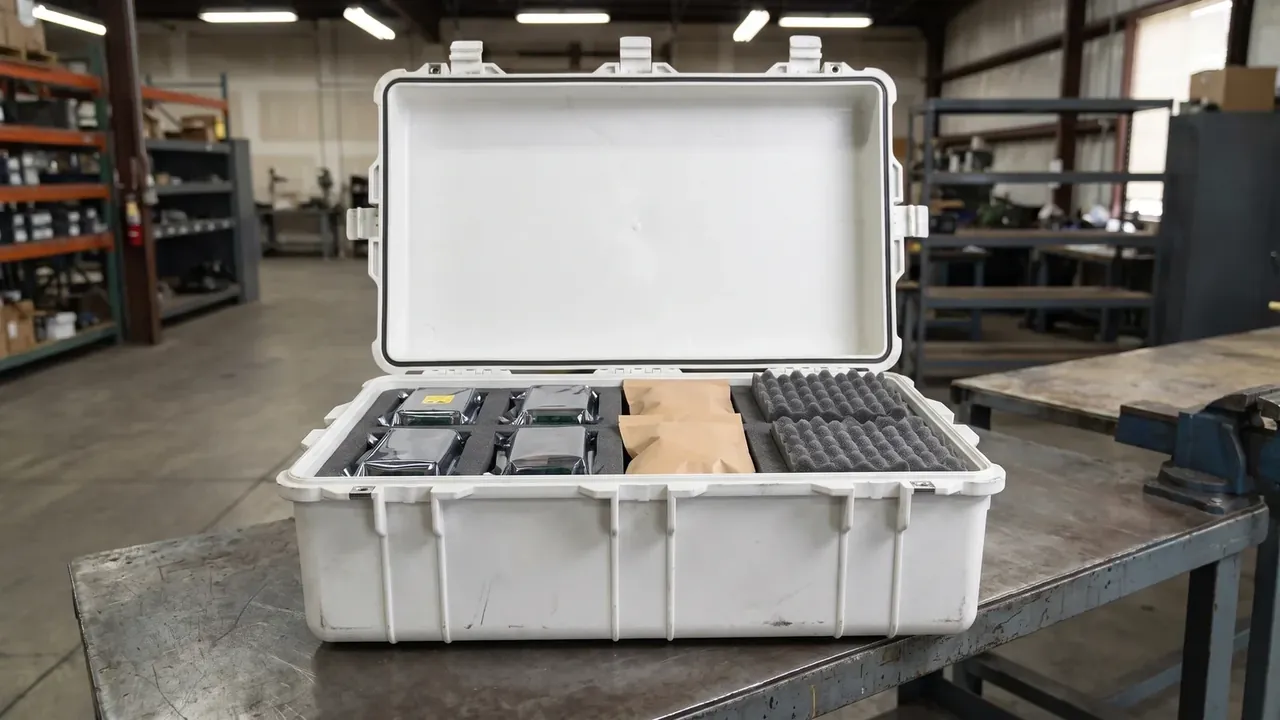
蠕变也跟着收敛。40 ℃、20 kg 静载压 24 h,未填充件顶面变形 3.0 mm,20% 玻纤 1.4 mm,30% 玻纤 1.1 mm;卸载 2 h 后的回弹率分别是 78%、85%、88%。堆叠 4 层放 30 天,未填充件永久下沉 5.5 mm,30% 玻纤 1.8 mm。
热变形温度决定它能放哪。100 ℃ 那一档只够室内周转,122 ℃ 能进车厢暴晒,135 ℃ 才敢靠近发动机舱或设备排气口 300 mm 以内。这 3 档之间的差价是每公斤 1.7 元与 3.1 元,落到一只 4.5 kg 的箱体上是 7 元与 14 元。
玻纤还改变了壁厚的算法。未填充件靠加壁厚补刚度,3 mm 加到 4 mm 刚度翻到 2.4 倍但重量涨 33%;30% 玻纤在 3 mm 就有 4.6 GPa,不需要加厚,重量只比未填充件多 23%。
三、代价一:缺口冲击与熔接线
冲击是玻纤的第一笔账。缺口冲击从 8 kJ/m² 掉到 5.5 与 4.5 kJ/m²,降幅 31% 与 44%;-20 ℃ 下从 6.2 掉到 3.4 与 2.6 kJ/m²,30% 玻纤只剩常温的 58%。纤维端头是应力集中点,裂纹从端头起,走几十微米就并成一条。熔接线是第二笔账,也是选型里最容易漏的一条。两股熔体在型腔里汇合时纤维沿界面排布,界面强度只剩本体的 40%–60%。30% 玻纤件的熔接线拉伸强度 23 MPa 上下,20% 玻纤件 29 MPa,都低于本体值。
| 位置 | 本体强度 MPa | 熔接线强度 MPa | 保留率 |
|---|---|---|---|
| 20% 玻纤 | 48 | 29 | 60% |
| 30% 玻纤 | 58 | 23 | 40% |
浇口位置因此要重排。锁扣座、铰链座、提手根部这 3 个受力区,熔接线必须离它们 30 mm 以上;做不到就把浇口挪到箱底中心,让熔接线落在侧壁中部的低应力区。一只 48 L 的箱体,浇口从侧壁改到底部,熔接线长度从 380 mm 缩到 210 mm。
落锤的结果与冲击值对得上。5 kg/1 m 常温落锤,20% 玻纤件角部凹陷 4 mm 无裂纹,30% 玻纤件凹 3 mm、内角出现 6 mm 细裂;同一件在 -10 ℃ 冻 4 h 再落,30% 玻纤裂到 22 mm,20% 玻纤 11 mm。
四、代价二:浮纤、熔接线痕与表面
浮纤是玻纤件绕不开的表面问题。纤维在充填末端上浮到表层,形成 0.05–0.15 mm 的浅白纹,打磨只会把纤维翻出来、露白更明显。模温提到 80–90 ℃、注射速度降到中速、料温 230–245 ℃,浮纤深度能压到 0.05 mm 以内。
亮面这条路走不通。未填充 PP 能抛到 Ra 0.4 μm 出镜面,玻纤件抛到这个粗糙度,纤维截面全部暴露,光线下是一片麻点。可行的做法是蚀皮纹,Ra 取 1.6–3.2 μm,纹深大于纤维直径 13 μm,浮纤被纹路吃掉。
颜色也受牵连。玻纤本身偏米黄,浅色件的色差 ΔE 落在 1.5–2.5,同一批不同模腔之间还能再差 0.5;深色件把差值压到 ΔE 1.0 以内。要浅色又要求 ΔE ≤1.0,只能加一道喷涂,单件成本涨 8 元、周期多 1 天。
熔接线痕在皮纹面上反而好处理。纹路深度 20 μm 以上时,熔接线只剩一道 0.1 mm 的浅印,手摸有轻微台阶但不反光;亮面上同样的熔接线宽 0.3 mm,正视就能看见一条亮线。
五、模具磨蚀与寿命
玻纤增强 PP 防护箱对模具的磨蚀按纤维含量分档。20% 玻纤对 P20 钢的磨损率是未填充料的 6 倍,30% 玻纤到 9 倍;浇口、流道转角、型腔排气槽这 3 处最先出沟槽,0.02 mm 的沟就能在件上留痕。
模具钢要换。型腔与浇口镶件用淬火钢、硬度 HRC 48–52,或在高磨损区镀硬铬 0.02 mm,两者都能把寿命从 30 万模次拉回 20 万模次以上;不处理的 P20 模在 30% 玻纤下 8 万模次就开始出飞边。机台也要跟着改。螺杆与止逆环换双合金,料筒前段加长 2 个螺距,计量行程留 15% 余量;不做这些,30% 玻纤件的重量波动会从 ±1.5% 涨到 ±4%,壁厚公差跟着失控。
模具费的分摊要算进来。同尺寸的注塑模,未填充件 8 万元、30% 玻纤件 12 万元,按 2 万件摊,单件多 2 元;加上镶件与镀层维护的 0.8 元,玻纤件的模具账是每件 2.8 元。
六、判据表:什么时候该上玻纤
判断玻纤增强 PP 防护箱的起点是箱体要不要承力,不是要不要更硬。
| 用途 | 推荐体系 | 壁厚 mm | 表面工艺 |
|---|---|---|---|
| 承力结构件、堆叠 4 层以上 | 30% 玻纤 | 3.0 | 皮纹 Ra 2.4 μm |
| 承力但要求抗跌 | 20% 玻纤 | 3.0–3.5 | 皮纹 Ra 3.0 μm |
| 外观面、浅色、亮面 | 未填充共聚 PP | 3.5–4.0 | 抛光或高光模 |
| -20 ℃ 以下频繁搬运 | 未填充共聚 PP 或 20% 玻纤 | 3.5 | 皮纹 Ra 3.2 μm |
成本要连料价一起看。未填充共聚 PP 10.8 元/kg,20% 玻纤 12.5 元/kg,30% 玻纤 13.9 元/kg;一只 4.5 kg 的箱体,料费分别是 49 元、56 元、63 元。玻纤件壁厚可以薄 0.5 mm,重量省 0.6 kg,料费又能拉回 7 元。
耐久这一栏常被忽略。玻纤件的热老化按 GB/T 16422.3 做 1000 h 氙灯,弯曲模量保留 92%,未填充件 85%;但玻纤件的低温冲击是短板,-20 ℃ 下只剩 2.6 kJ/m²,跌落高度要从 1.2 m 降到 0.9 m 才稳。
结论
玻纤增强 PP 防护箱的价值不在「更强」,而在把刚度、热变形与尺寸稳定性一起买回来:30% 玻纤用 4.6 GPa 与 135 ℃ 换掉 3 mm 壁厚的下沉与暴晒软化,代价是 4.5 kJ/m² 的缺口冲击、40% 的熔接线保留率,以及一条只能做皮纹不能做亮面的表面路线。选型顺序应当是先看熔接线能不能避开锁扣与铰链,再看最低使用温度,最后才是强度数字。军之甲在这一档上的做法是把浇口位置、纤维含量与皮纹粗糙度写进同一张图纸,让强度与表面一次成型。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号