

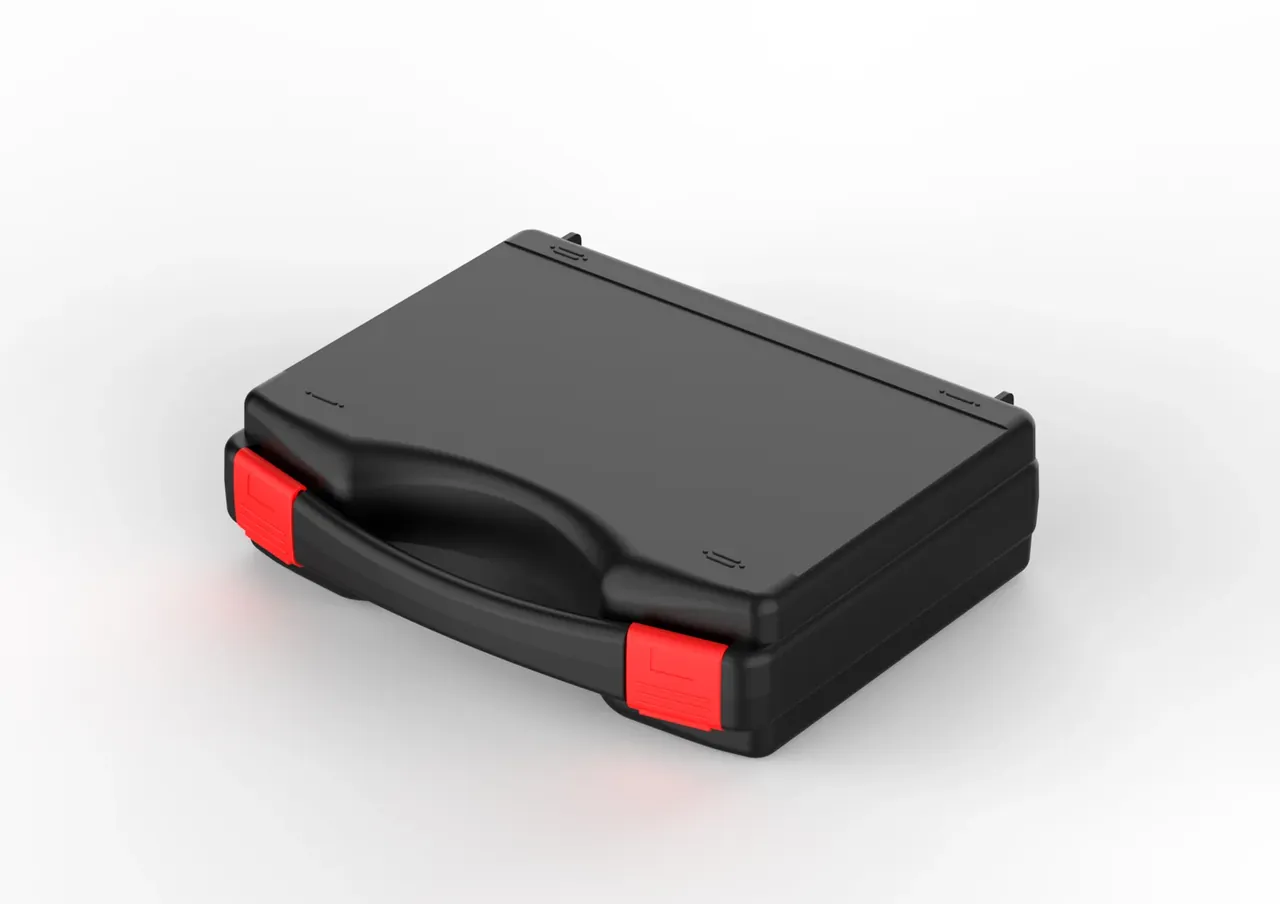
快速答案:同一套模具换四种粒料,箱体的重量、收缩与低温冲击会走出四条不同曲线;箱体原料备料先在牌号表上做取舍,再让模具按各自收缩率补偿。
目录
- 箱体原料备料的四个牌号差在哪三行参数
- PP的成本线:每公斤9.2元背后有三个前提
- HDPE与ABS:哪些项目必须换料
- PC与合金料:高价牌号的使用边界
- 什么情况下不选PP
- FAQ
一、箱体原料备料的四个牌号差在哪三行参数
去年冬天,一批 600 只箱体发往北方冷库。出厂前按 1.2 米高度做常温跌落,全部通过;进库 3 个月后开盖,11 只箱体的锁扣座裂出 2 至 3 毫米的细口。改用 HDPE 粒料重做 600 只,-30℃ 复测零开裂。箱体原料备料在这一步要做的不是比价格,而是把使用温度先钉死。
四个常用牌号的差距落在三行参数上:密度、成型收缩率、低温缺口冲击。密度直接换算成搬运重量,1.2 米内腔的箱体用 PP 净重 4.8 公斤,改 ABS 变成 5.6 公斤,一个班组一趟搬 20 只就多扛 16 公斤。
收缩率决定模具补偿。PP 的 1.4% 到 1.8% 通常按 1.7% 下料,ABS 只有 0.5%;同一套模具不改浇口,PP 出件的大平面凹 0.4 毫米,ABS 出件反而鼓 0.15 毫米。箱体原料备料把牌号定下来,模具的收缩补偿才有依据。
低温冲击最容易被跳过。PP 在 23℃ 的缺口冲击是 6 kJ/m²,到 -30℃ 剩下 2.5,HDPE 只从 20 降到 8。
| 牌号 | 密度 g/cm³ | 成型收缩率 % | -30℃ 缺口冲击 kJ/m² | 参考单价 元/公斤 | 主要短板 |
|---|---|---|---|---|---|
| PP 共聚 | 0.90 | 1.4 至 1.8 | 2.5 | 9.2 | 低温脆、耐油差 |
| HDPE | 0.95 | 2.0 至 2.5 | 8 | 11.5 | 刚度低、难涂装 |
| ABS | 1.05 | 0.4 至 0.6 | 6 | 14.8 | 耐候差、必须烘料 |
| PC | 1.20 | 0.5 至 0.7 | 12 | 26 | 内应力大、窗口窄 |
表里的单价按 5 吨级采购折算,实际报价随色母、阻燃剂与到厂距离浮动 8% 上下;密度那一行才是硬约束,它不跟着行情走。
二、PP的成本线:每公斤9.2元背后有三个前提
9.2 元一公斤的 PP 是四个牌号里最便宜的,但便宜只在三个前提下成立,缺一个就得重新算账。这三条也正好是箱体原料备料最容易被跳过的一节。
第一个前提是内腔跨度不超过 1.2 米。3 毫米壁厚、120 毫米筋间距、40℃ 模温这套组合下,PP 的刚性够用;跨度推到 1.5 米,筋要加厚到 4.5 毫米,省下的料钱被重量抵掉一半。
第二个前提是使用温度不低于 -10℃。低于这条线,PP 的冲击值掉到 3 kJ/m² 以下,箱体从 1 米高侧翻就可能崩角。
第三个前提是箱内不接触芳烃与酯类。PP 在柴油里泡 72 小时,重量增加 8%,表面发胀,锁扣座的配合间隙从 0.2 毫米松到 0.5 毫米。
三条都满足,备料清单就很短:80℃ 干燥 2 小时、含水率压到 0.05% 以下、色母按 2% 配、回料掺 20% 以内。任何一条不满足,箱体原料备料就得换牌号,而不是改参数。
三、HDPE与ABS:哪些项目必须换料
换料的判据不是哪种料更好,而是哪条要求 PP 交不出来。下面三行是现场最常撞到的三条线。
| 现场要求 | 继续用 PP 的后果 | 该换的料 | 备料侧要跟着改的动作 |
|---|---|---|---|
| 库温长期 -30℃,存放 12 个月 | 锁扣座开裂,跌落即失效 | HDPE 加厚到 4 毫米 | 干燥降到 70℃,时间 1.5 小时 |
| 箱盖与箱底错边 ≤0.3 毫米 | 缩痕导致错边 0.8 毫米 | ABS | 80℃ 烘 3 小时,回料压到 15% |
| 需透明观察窗 | 无法成型 | PC | 120℃ 烘 4 小时,模温 90℃ |
HDPE 的低温冲击是 PP 的 3 倍,代价是刚度。同样 3 毫米壁厚,HDPE 箱体在 46 公斤满载下侧壁鼓 6 毫米,PP 只鼓 2 毫米;所以换 HDPE 时壁厚要加到 4 毫米,单箱重反而升到 5.9 公斤。
ABS 的长处是尺寸。0.5% 的收缩率让 1.2 米箱体的对角线误差压在 0.8 毫米以内,箱盖与箱底的错边量能守到 0.3 毫米;代价是必须烘料,含水率超过 0.1% 出件就带银纹。
备料动作的差别,比成型参数的差别更早暴露。箱体原料备料把烘料时间写进工艺卡,注塑工才不会拿错一袋料去赶产量。
四、PC与合金料:高价牌号的使用边界
PC 是四个牌号里唯一能同时给透明和抗冲击的。常温缺口冲击 65 kJ/m²,-30℃ 还有 12,1.2 米跌落在 -40℃ 也不裂。
代价落在备料段。120℃ 干燥 4 小时,含水率必须压到 0.02%;粒料在料斗里停留超过 30 分钟要回烘,否则水解让分子量掉 15%,冲击值直接腰斩。内应力是第二道坎。PC 箱体脱模后要 120℃ 退火 1 小时;不退火,装 30 公斤负载放 3 个月,转角会开出 0.5 毫米的应力裂纹。
PC/ABS 合金把单价从 26 元拉到 18 元,冲击降到 45 kJ/m²,透明度没了,用来做 800 毫米以下的中型箱体比较划算。高价料的价值只在两件事上兑现:透明,以及 -40℃ 下不断。
五、什么情况下不选PP
下面四种情形出现任意一条,箱体原料备料就该把 PP 从牌号表里划掉。
| 情形 | 判定门槛 | 替代方案 | 代价 |
|---|---|---|---|
| 冷库长期存放 | 使用温度低于 -30℃ | HDPE | 壁厚加 1 毫米,单箱重 5.9 公斤 |
| 高精度拼装 | 平面度要求 0.2 毫米 | ABS | 单价比 PP 高 5.6 元 |
| 接触燃油与溶剂 | 擦拭 100 次不软化 | HDPE 或表面涂层 | 涂层多一道工序,周期加 8 秒 |
| 内腔超过 900 毫米 | 壁厚均匀性 ±0.5 毫米 | ABS 或 PC | 模具钢材与锁模力都要上调 |
表格里最容易被低估的是内腔那一行。跨度超过 900 毫米,锁模力从 250 吨机台换到 400 吨,模具钢也从 P20 提到 718,一套模贵 6 万元上下;这笔钱在备料阶段只体现为一行字,开模之后就是定局。
反方向也有过度换料。某项目为求稳妥,把 1.2 米箱体从 PP 换成 PC,材料单价从 9.2 元跳到 26 元,单箱料钱从 44 元涨到 166 元,而现场最低温度只有 -8℃,多花的 122 元一只没有落点,够买 2 套备用锁扣。
还有一条常被漏掉:换牌号要连带改备料参数。PP 换 ABS,干燥从 2 小时加到 3 小时,回料掺比从 20% 降到 15%,拌料机清机多花 25 分钟;这些不进图纸,但会进报价。
判据跟着工况走。箱体原料备料表上真正有用的不是牌号名字,而是每个牌号后面那三行上限:温度、收缩率、含水率。
结论
四个牌号没有绝对优劣,只有匹配与否:PP 便宜、轻、好成型,代价是低温脆与耐油差;HDPE 抗低温冲击,代价是刚度;ABS 尺寸稳、易涂装,代价是必须烘料;PC 透明耐冲击,代价是价格与工艺窗口。把使用温度、平面度、接触介质三个条件写在备料单第一行,箱体原料备料就不至于在试模之后返工。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号